





航空宇宙用構造部品や精密運動部品の購入決定において、304ステンレス鋼そして6061-T6 アルミニウム合金これらは非常に頻繁に登場する 2 つの基板です。両者の間には、密度、強度、加工性能、表面処理の適合性に大きな違いがあり、これらが部品の軽量化の可能性、耐食性の範囲、バッチコスト、および公差維持能力を直接決定します。この記事は、材料の固有パラメータから開始し、CNC の切削特性、公差の累積、故障モードを組み合わせて 304 と 6061 の適用範囲の境界を分析し、エンジニアと調達に実用的な選択基準を提供します。
304ステンレス鋼と6061アルミニウムの基本特性の比較
マテリアルの選択は、量子化されたパラメータに基づいて行う必要があります。以下は、室温における 2 つの材料の主要な物性データです。すべての値は標準グレードのマニュアルを参照します。実際の値はバッチごとに約 3 ~ 5% 変動します。
| パラメータ項目 | 304ステンレス鋼 | 6061-T6 アルミニウム合金 |
|---|---|---|
| 密度 (g/cm3) | ~7.93 | ~2.70 |
| 引張強さ(MPa) | 515-720 | 310-345 |
| 降伏強さ(MPa) | 205-310 | 241-260 |
| 伸長 (%) | 40以上 | 8-11 |
| 硬度(HV) | ~80-120 (焼きなまし状態) | ~95 (T6 状態) |
| 耐食性 | 優れています(常温塩化物環境における耐孔食性) | 良好(表面酸化皮膜、強アルカリを恐れる) |
工学的な解釈:6061 の密度は 304 のわずか 1/3 です。部品が重量に敏感である場合 (ドローン ブラケット、衛星マウントなど)、アルミニウム合金には当然の利点があります。ただし、304 の引張強度は 6061 のほぼ 2 倍です。部品が高い静荷重または衝撃荷重に耐える場合 (ファスナー、ドライブ シャフトなど)、304 以上のグレードを選択する必要があります。伸びの点では、304 の延性は 6061 よりもはるかに優れており、冷間圧造や深絞りなどの成形プロセスにおいてより強靱です。
CNC 切削性能とプロセスパラメータの違い
2 つの材料の切削加工係数 (Kc) には大きな違いがあり、工具寿命、加工効率、表面品質が直接決まります。 6061 の Kc は約 60 ~ 80 N/mm² ですが、304 の Kc は 200 ~ 280 N/mm² と高くなります。
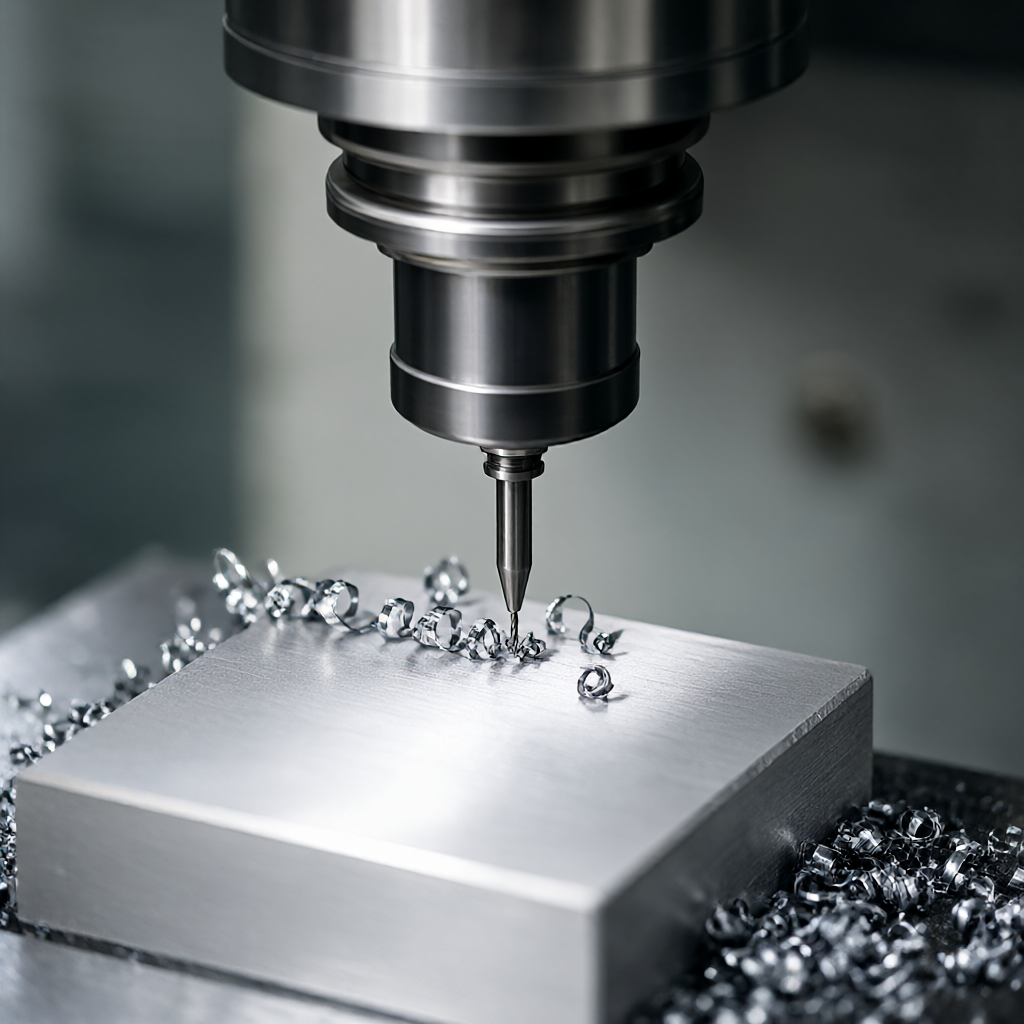
- 6061アルミニウム合金:切れ味が柔らかく、切りくず排出がスムーズで工具摩耗が少ない。スピンドル速度が最大 8000 ~ 15000 rpm の超硬または高速度鋼コーティングされた工具を推奨します。切込み深さを大きくすることができ、荒加工効率が非常に高くなります。
- 304 ステンレス鋼:高い靭性、明らかな加工硬化傾向、高い切削温度を備えています。コバルト含有またはCBN切削工具の使用をお勧めします。すくい角を大きくし、半径方向の溶け込みを減らす必要があります。構成刃先を避けるには、通常、送り速度を 30 ~ 50% 下げる必要があります。
ShowyMetal の 3 軸および 5 軸マシニング センターの場合、304 個の部品を加工する場合、断続切削によって引き起こされる振動マークを避けるために、ツール パス戦略は「滑らかさ」に特別な注意を払う必要があります。 6061を加工する場合はクーラント比率に注意が必要です。濃度が高すぎると残留し、その後のアルマイト処理で色差が生じる可能性があります。 6061部品はCNC加工後に脱脂・洗浄工程を経て表面処理工程に入る事を推奨します。
公差管理と寸法安定性
精密部品の公差性能は、材料の熱膨張係数と加工時のスプリングバックの影響を受けます。
熱影響補正
6061の熱伝導率は約200W/(m・K)で、放熱が早く、加工熱変形が小さく、メンテナンスが容易です。±0.01mm許容範囲。 304 の熱伝導率はわずか約 16 W/(m・K) であり、切削熱が蓄積しやすく、ワークピースの局所的な膨張を引き起こします。 304 を加工する場合、限界寸法を加工する前に、より多くの熱補償を確保するか、自然冷却を設定する必要があります。そうしないと、公差外が発生しやすくなります。
スプリング効果とリバウンド
6061 は高い剛性率 (約 69 GPa) を持っていますが、薄肉部品の加工時に「ナイフ降伏」現象が発生する傾向があり、その結果、内穴サイズが小さくなります。 304は硬度が高いため、バネ効果は比較的小さいですが、残留応力解放期間が長くなります。航空静止部品の場合、寸法を安定させるために、CNC 後に時効または応力除去焼きなましプロセスを使用して 304 部品を追加することをお勧めします。
部品に旋削とフライス加工を組み合わせた加工が含まれる場合、6061 の多軸リンケージにより幾何学的精度の確保が容易になります。一方、304 複合マシニング センターでは、同軸度に対するスピンドルの熱ドリフトの影響を監視することに重点を置く必要があります。
表面処理適合性比較
外観の品質は量産の鍵となります。 2 つの材料の主流の表面処理方法は完全に異なり、相互に排他的です (つまり、304 は陽極酸化できず、6061 はニッケルメッキできません。耐食性要件を置き換える場合はコストを考慮する必要があります)。
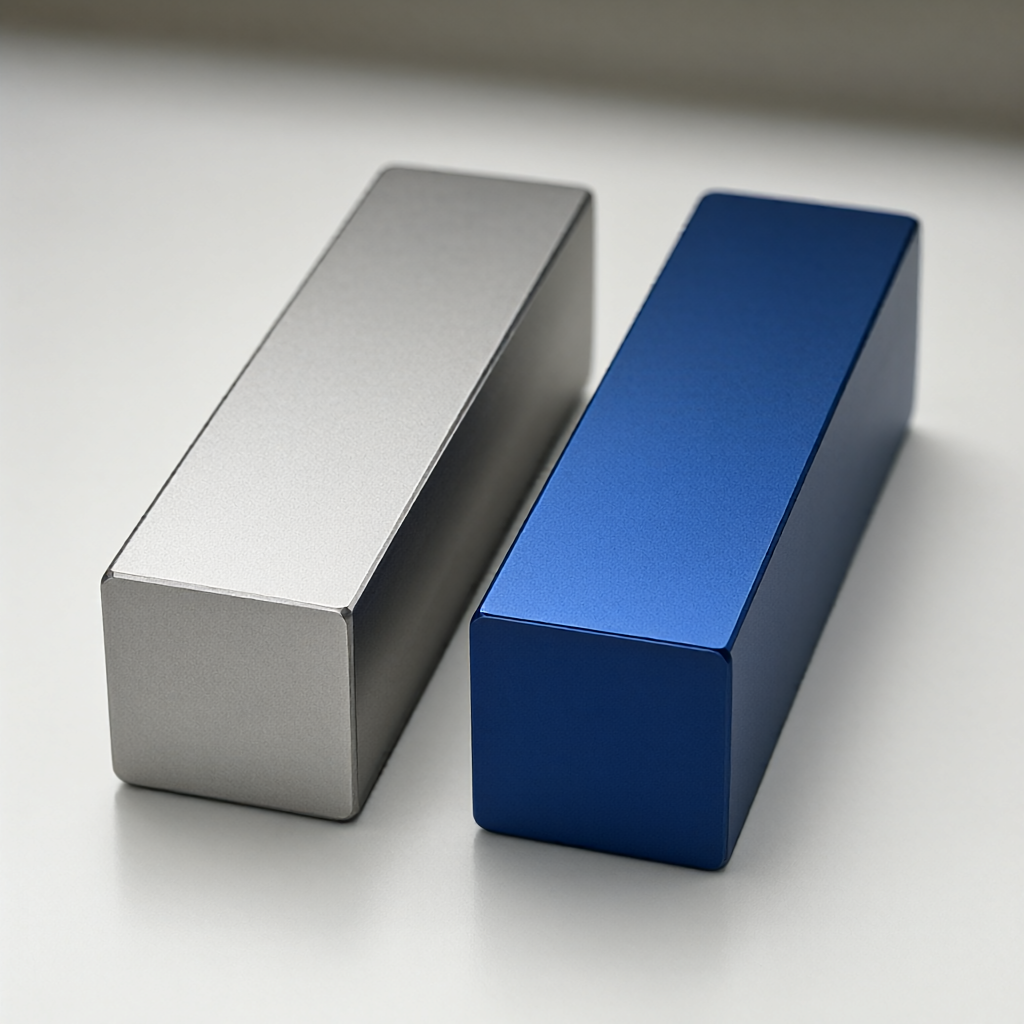
| プロセスの種類 | 304ステンレス鋼 | 6061アルミニウム合金 |
|---|---|---|
| 陽極酸化処理 | 適用できない | 推奨(厚さ10~20μm) |
| サンドブラスト/ブラッシング | 推奨(油分を除去してから実施) | 推奨(耐傷性が必要) |
| 電気メッキ(ニッケル/クロム) | 一般的に使用される(耐食性向上のため) | あり(厳重な脱脂が必要) |
| PVDコーティング | よく使われる(装飾+硬膜) | あり(黒/カラーフィルム) |
重要なヒント:「高光沢でキズが無い」という要求であれば、6061は精密研磨+硬質アルマイト処理により鏡面の外観を実現できます。一方、304 の研磨効果は研磨精度に依存するため、コストがかかり、非常に高度な設備が必要になります。大量生産では、自動洗浄と酸化タンクのパラメーター制御により、6061 の外観の一貫性を確保することが容易になります。
故障モードの分析と回避戦略
バッチ使用では、材料の選択が間違っていることによって引き起こされる障害が隠れていることがよくあります。調達では、サプライヤーと次のリスク ポイントを明確にする必要があります。
304 の応力腐食割れ (SCC)
塩化物イオンを含む環境 (海辺や化学工業地帯など) では、304 で粒界応力腐食割れが発生する可能性があります。 回避策: 代わりに 316L (モリブデン含有) を選択するか、設計内の鋭い隙間を排除して応力集中を軽減します。
6061の水素脆化と粒界腐食
酸性やアルカリ性の環境下では、6061の表面酸化皮膜が損傷すると粒界腐食が発生しやすくなります。さらに、電気めっきや酸洗いのプロセスが適切に制御されていない場合、水素原子が基材に侵入して水素脆化を引き起こし、使用中に部品が突然破損する可能性があります。回避策:酸洗後の脱水素熱処理(200℃/4h)を厳重に実施し、電解液は中性を使用してください。
上記のリスクに対応して、ShowyMetal は出荷前に 3 次元座標および粗さ計による 100% 完全検査を実施し、材料グレードが正しいことを確認するために主要なバッチに対して追加の XRF 材料組成の再試験を実施します。
選択決定ツリー: いつ 304 を選択し、いつ 6061 を選択するか?
上記のパラメータに基づいて、次の単純な決定ロジックを確立できます。
- 環境評価:腐食性媒体はありますか? 「はい」の場合 → 304;そうでない場合 → 次のステップに進みます。
- 重量評価:体重に敏感ですか?敏感な場合 → 6061;敏感でない場合 → 次のステップに進みます。
- 負荷評価:高い静荷重や衝撃に耐えられますか?荷重が >500N で寸法が制限されている場合 → 304;負荷が軽い場合→6061。
- 外観評価:特定の色や鏡面仕上げが必要ですか?着色酸化が必要な場合 → 6061;銀白色の金属光沢が必要な場合→304。
ほとんどの航空宇宙構造部品は、重量の制約により 6061 が使用される傾向があります。一方、ベアリングシート、クランプ、その他のモーションメカニズムの耐荷重部品はほとんどが 304 です。 決定できない場合は、最初に 2 つの材料で小ロットの試作を行い、加工料金、表面処理料金、最終計量データを比較してから、バッチ契約を結ぶことをお勧めします。
よくある質問
Q1: 304 ステンレス鋼の加工は 6061 アルミニウムよりどれくらい高価ですか?
一般に、304 の切削効率は 6061 よりも 40 ~ 60% 低く、工具の消耗が早く、加工時間コストは 20 ~ 35% 高くなります。ただし、これには材料自体の価格差は含まれませんので、総合的に計算する必要があります。
Q2: 6061 は熱処理によって 7075 の強度まで高めることができますか?
できません。 6061 は快削/鍛造材種であり、T6 時効処理を通じて 7075 が可能な超高強度まで時効処理することはできません。より高い強度が必要な場合は、6061 に追加加工を行うのではなく、材料グレードを直接 7075-T6 または 7050 に置き換える必要があります。
Q3: 湿気の多い環境では、6061 と 304 のどちらの耐食性が優れていますか?
304 は湿気の多い環境でより安定して動作します。 6061 の表面には酸化皮膜がありますが、輸送中の傷などで皮膜が損傷し、修復が間に合わないと局部的な孔食が発生しやすくなります。
Q4: 1,000個以上の量産において、外観の均一性管理に優れている材料はどれですか?
6061 の陽極酸化の色の均一性は、一般に 304 の研磨よりも優れています。304 の研磨は手動または全自動の研磨精度に大きく依存し、光沢はバッチ間で大きく変動します。 6061 酸化タンクのパラメータは制御可能で、色差のリスクが低いです。
Q5: 図面には「ステンレス」「アルミニウム合金」としか書かれておらず、材質が明記されていません。どのグレードを選べばいいのでしょうか?
デフォルトは 304 (1.4301) および 6061-T6 (6061-T651) にすることをお勧めします。図面に特殊な使用条件(低温や高圧など)が含まれる場合は、316L または 7075 にアップグレードするかどうかを顧客に確認する必要があります。
結論と行動への推奨事項
304 と 6061 の間に相対的な利点はなく、労働条件が一致するだけです。 304は強度と耐食性に優れ、6061は軽量でコストパフォーマンスに優れています。精密メーカーとしては、後の変更コストを削減するために、図面段階で材質グレード、公差、表面処理工程を明確にすることをお勧めします。
行動喚起:航空宇宙またはロボット工学コンポーネントの代替材料を評価している場合は、お気軽に 3D 図面を ShowyMetal エンジニアリング チームに送信してください。お客様がより良い意思決定を行えるよう、24 時間以内に 2 つの材料の DFM 分析、切断シミュレーション、見積もりの比較を提供します。



