





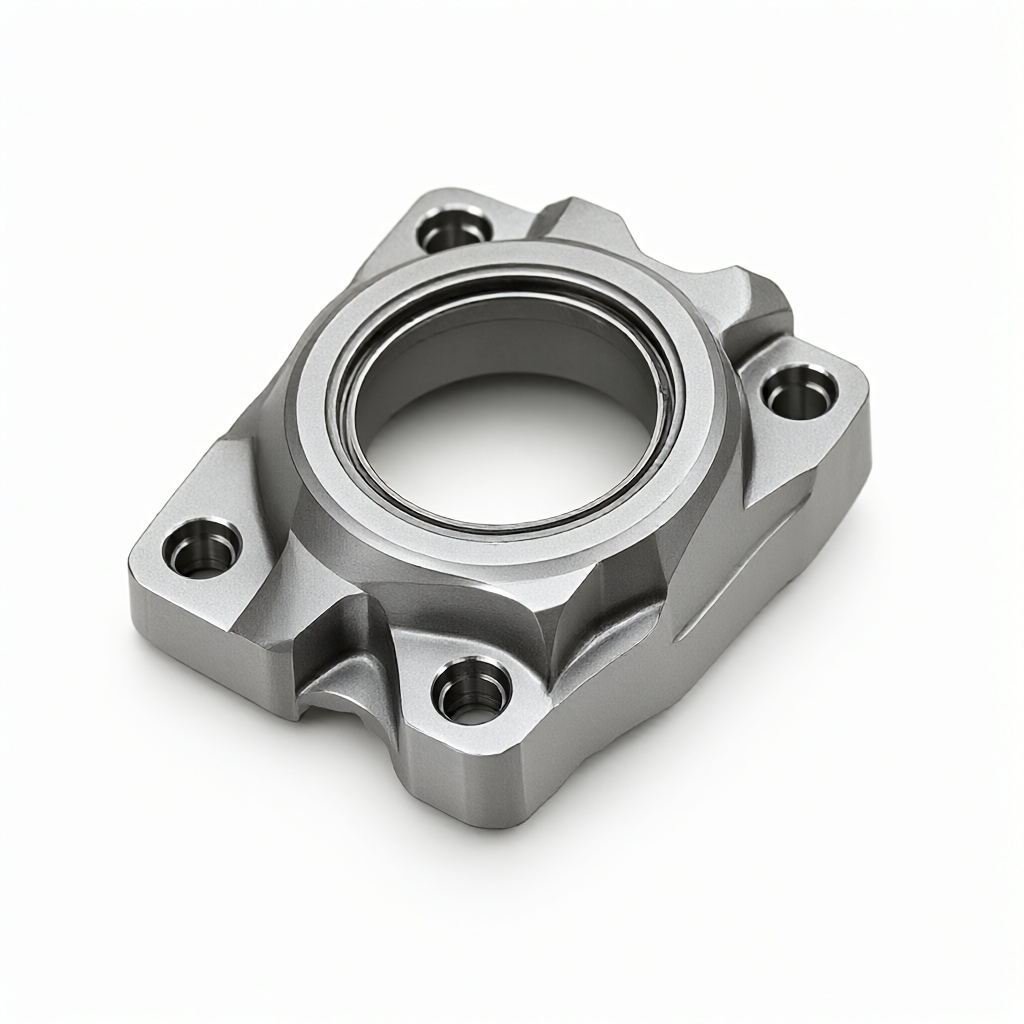
航空宇宙部品の CNC 加工: 小バッチ試作と量産のコスト差の分析
航空宇宙製造の分野では、部品の CNC 加工のコスト構造は注文数量に応じて非線形に変化します。小規模バッチのプロトタイピング (通常は 1 ~ 100 個) の主なコスト要因は、プログラム開発、工具と治具の設計、および最初の部品の検証ですが、大規模な量産 (100 個以上) では、固定費の割り当て、処理パスの最適化、および大規模調達の達成によって単価が削減されます。この違いを理解することは、エンジニアや調達リーダーが予算を作成し、サプライヤーを選択する際の鍵となります。 ShowyMetal のような 72 台の CNC 機器 (3/4/5 軸マシニング センターと旋削とフライス加工の組み合わせを含む) を備えたメーカーの場合、エンジニアリング ドッキングを通じて DFM 提案が提供され、試作段階での量産リスクを回避し、ライフサイクル全体のコストを正確に制御できます。
小規模バッチ校正段階のコスト構造と問題点
校正段階での最優先事項は「高速」ですが、「高速」には多くの場合、高いプレミアムが伴います。航空宇宙グレードの部品の場合、試作コストは材料だけで決まるわけではなく、次の固定費で構成されます。
- プログラミングとシミュレーションの検証: 航空部品は複雑な幾何学的構造を持ち、多くの場合 5 軸の同時加工が必要です。 G コードの作成、衝突検出と干渉解析の実行には、通常 8 ~ 40 時間かかります。人件費のこの部分は、小さなバッチに効果的に割り当てることができません。
- ツーリングと非標準治具の設計: ±0.01mmの精度を確保するには、従来のユニバーサル治具では剛性や位置決めの要件を満たさない場合があり、専用治具をカスタマイズする必要があります。チタン合金または高温合金の場合、治具の設計では熱変形の補償も考慮する必要があります。
- 試し切りとパラメータの最適化: 最初の加工では、切削パラメータ (速度、送り、切込み深さ) を確認するために試し切りを行う必要があります。部品の表面仕上げが Ra0.4μm に達する必要がある場合は、複数回の改良が必要になる場合があり、これにより工具の摩耗と作業時間が増加します。
この段階で、購入者は多くの場合、「厳しい納期」と「安定したプロセス」の間の矛盾に直面します。サプライヤーに経験が不足しており、試作は成功しても量産の一貫性が低い場合、将来的により高価なやり直しが発生するリスクにつながります。
量産段階でのコストダウンの根幹の仕組み
注文量が量産に増加すると (納期 15 ~ 25 日のバッチ注文など)、主に次のメカニズムにより、コスト構造が根本的に変化します。
- 固定費の配分: プログラミングや治具設計などの 1 回限りの投資が数百または数千の部品に分散され、部品あたりの共通コストが大幅に低下します。
- プロセスパラメータのロックと自動化: プルーフィングによって検証されたパラメータが固定化されているため、後続のバッチでは頻繁にテストカットを行う必要がありません。自動ロード・アンロードシステムと連携することで、手動介入を削減し、サイクルタイムの安定性を向上させることができます。
- ツールとマテリアルのスケール効果: 切削工具とバーの一括購入には交渉の余地があります。同時に、標準化されたクランプ方法により切り替え時間 (SMED) が短縮され、装置の稼働率が向上します。
例えば、複雑なアルミニウム合金の航空宇宙構造部品の場合、試作では1個あたり800円かかる場合がありますが、1,000個の量産では1個あたりのコストを350円程度に抑えることができます。これは比率の減少だけでなく、「バッチ一貫性制御」によるスクラップ率の削減によってもたらされる隠れた節約でもあります。
プルーフィングと量産の間の重要なパラメーターの比較分析
違いをより直観的に理解するために、次の表では、小ロットのプロトタイピングと大量生産の主要な寸法を比較しています。
| コントラストの寸法 | 小ロット校正刷り(1~50個) | 量産(100個以上) |
|---|---|---|
| 主な費用の割合 | プログラミング/ツール設計 > 加工料金 > 材料費 | 主に材料費・加工費、固定費比率< 10% |
| デバイスの選択戦略 | 多目的ユニバーサル 3 軸/5 軸加工機、柔軟な適応 | サイクル効率を最大化する専用マシンまたは高速マシンクラスター |
| 公差管理のポイント | 次元チェーンを検証し、プロセスの実現可能性を確認する | バッチの一貫性を確保するために CPK 値 > 1.33 を制御します |
| 検査方法 | 全数実物大検査(初品確認済み) | AQLに基づく抜き取り検査または主要な機能の全数検査 |
| 表面処理 | 小規模バッチ処理、バッチの色差のリスクが高い | 大型バット処理、強力な色の一貫性 |
表面の一貫性が航空宇宙用の外観部品の重要な指標であることは注目に値します。サンプルの小さなバッチを作成する場合、陽極酸化または電気メッキでは、バッチサイズが小さいために色調の偏差が発生する傾向があります。量産時においては、同一シリンダー内で大量バッチ処理することにより、「高光沢でキズのない」外観品質の安定性をより確保することができます。
材料特性がコスト差異に与える影響
航空部品に一般的に使用される材料には、航空アルミニウム (7075 など)、ステンレス鋼 (17-4PH、316L)、チタン合金 (Ti-6Al-4V) および高温合金が含まれます。さまざまな材料の加工の難易度は、コスト弾力性に直接影響します。
- アルミニウム合金:切削性に優れ、高送り加工が可能です。プロセスパスを最適化する余地がたくさんあるため、プロトタイプから量産までのコスト削減は通常 50% ~ 60% にもなります。
- チタン合金:熱伝導率が悪く変形しやすい。校正段階では切りくずの蓄積と熱変形を厳密に制御する必要があり、工具は非常に複雑です。量産時には、冷却方法と工具寿命管理を改善することにより、コスト削減は比較的小さいですが (約 30% ~ 40%)、バッチの一貫性は大きな価値があります。
- 高温合金: 激しい加工硬化と急速な工具摩耗。プロトタイピングのコストは非常に高く、主にツールのコストと処理時間によって制限されます。大量生産の利点は、主に工具の購入割引と自動加工による工数の節約に反映されます。
技術者にとって、材料代替が可能な部品の場合、試作段階で代替材料の評価(チタン合金の一部を高張力鋼板に置き換えるなど)を行うことは、ライフサイクルコスト全体の削減に有効な手段と考えられますが、強度や疲労性能が航空基準を満たしているかどうかをDFM解析で確認する必要があります。
DFM の推奨事項を使用してコスト構造を最適化する方法
単純に単価を比較するのは一面的です。賢い購入戦略は、設計段階に介入することです。 DFM (製造容易性設計) の推奨事項により、非効率なコストを発生源から排除できます。
- 幾何学的特徴を単純化する: すべての深いキャビティと内部 R コーナーを 5 軸で加工する必要があるかどうかを評価しますか? 4軸加工や分割加工に変更すると、試作・量産ともに金型コストが大幅に削減されます。
- 最適化された公差ゾーン: 重要ではない合わせ面の場合、公差を ±0.01mm から ±0.05mm に緩和すると、完成品の機能に影響を与えることなく、加工効率を 20% 以上向上させることができます。
- 統一表面技術: 同じ部品に複数の表面処理 (絞りと陽極酸化の両方など) を使用しないでください。これにより、プルーフィングとコミュニケーションのコストが増加するだけでなく、量産時のプロセスの待ち時間が増加し、15 ~ 25 日の迅速な納期に影響します。
専門のエンジニアリング チームを持つサプライヤーは、サンプリング前にこれらの潜在的な最適化ポイントを指摘できます。たとえば、図面をカスタマイズする場合、ShowyMetal は 3 座標測定データとシミュレーション解析を組み合わせて、量産段階で設計欠陥による頻繁なライン停止が発生しないようにバッチの一貫性を向上させるための提案を行います。
よくある質問 (FAQ)
航空宇宙部品の一般的な CNC プロトタイピング サイクルはどれくらいですか?
複雑さによって異なります。単純な回転部品の場合は 3 ~ 5 日、複雑な 5 軸構造部品の場合は 7 ~ 15 日かかります。カスタマイズされたツールが必要な場合、納期が 2 ~ 3 週間延長される場合があります。
少量のバッチ (20 個など) は校正よりもはるかに高価ですか?
はい。 20個はまだ「準校正」の範疇で、固定費が十分に配分されておらず、単価は通常1,000個の量産に比べて40~80%高い。デザインが決まったら、できるだけまとめて注文することをお勧めします。
大量生産において表面仕上げの一貫性を確保するにはどうすればよいですか?
鍵となるのは工具寿命管理(Tool Life Management)と研磨工程の標準化です。 CMM を使用して表面粗さ Ra 値をランダムにチェックし、合格の基準として表面外観限界サンプルを確立します。
チタン合金部品の量産における最大のコストリスクは何ですか?
工具の摩耗による加工能率の変動です。ツールが故障し、期限内に交換されなかった場合、バッチサイズのずれや表面の傷が発生する可能性があります。オンラインツールの監視または定期的な交換戦略をお勧めします。
量産時の表面処理工程を試作段階でテストすることは可能ですか?
はい、ただし、小ロットと大ロットでは表面処理の効果(酸化膜厚さ、色の均一性など)が異なるので注意が必要です。大量生産の外観リスクを予測するために、プルーフィングと同時に小バッチの表面テストを要求することをお勧めします。
結論と行動への推奨事項
航空宇宙部品のCNC加工におけるコスト最適化は、単に単価を下げることではなく、「サンプリング検証~工程固化~バッチ管理」の全工程管理により、精度・外観・納期のバランスを図ることにあります。購入者にとって、精密なテスト機能 (3 次元座標、粗さ計など) を備え、DFM 推奨事項を提供できるサプライヤーを選択すると、設計の欠陥やプロセスの不安定性によって引き起こされる隠れたコストを効果的に削減できます。図面と BOM シートを保管し、コスト見積もりとプロセスの実現可能性分析について専門のエンジニアリング チームに問い合わせて、特定のバッチ要件に応じた明確な見積もり計画を取得することをお勧めします。



