





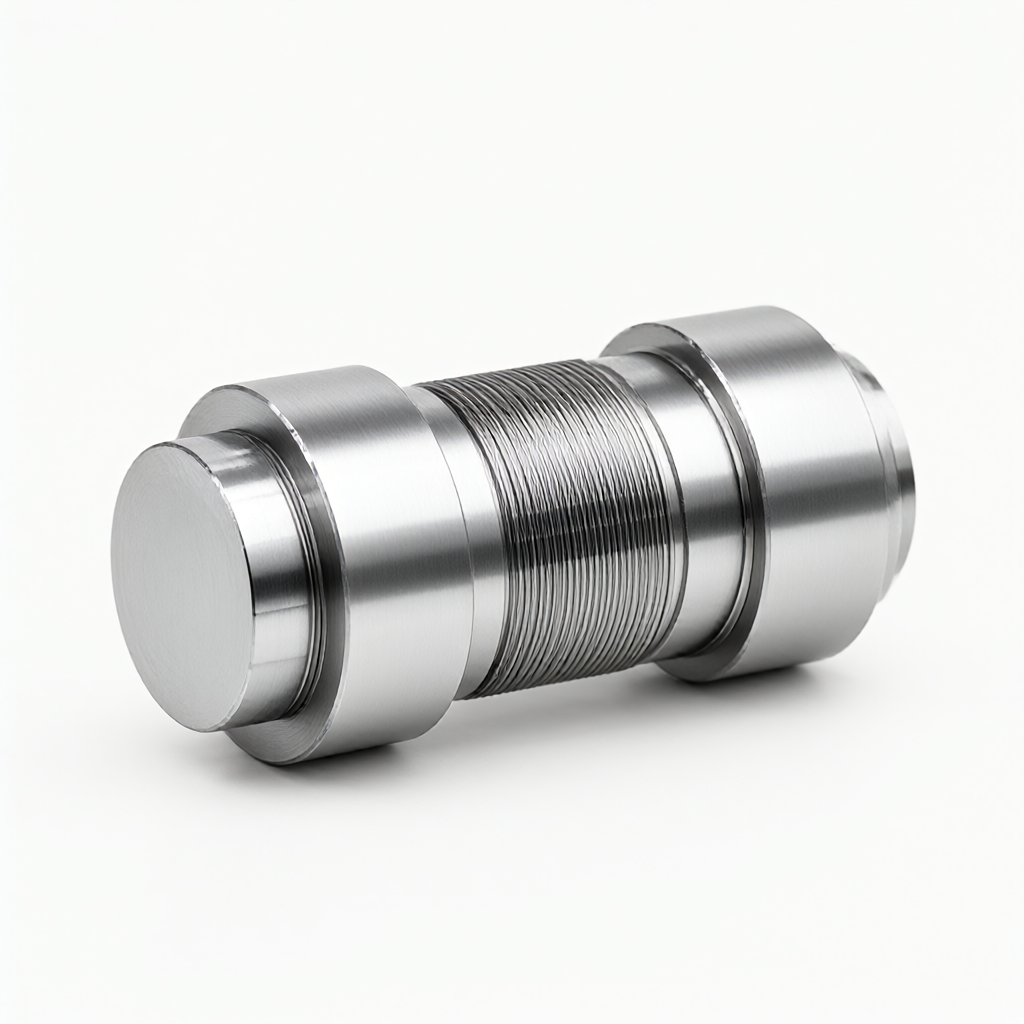
産業用ロボットのジョイント同期車輪軸は、モーターと伝達機構を接続する中心となる回転部品です。その歯形精度、ジャーナル真円度、表面粗さは、ジョイントのトルク伝達効率と長期的な動作安定性を直接決定します。 ShowyMetal は、CNC 旋削および旋削およびフライス加工複合プロセスに基づいた同期ホイール アクスル カスタム加工サービスを提供します。 45#鋼、40Cr、SK5などの一般的なシャフト材質に対応します。寸法公差は±0.01mm以内に管理されており、表面仕上げはRa0.4μmに達します。クロムメッキ、黒化、不動態化などの表面処理により、ロボット本体メーカーの関節伝達部品に対する精度と外観の二重の要件を満たします。お問い合わせのために図面を提供することを歓迎します。
仕様と処理能力
ロボット関節同期車軸に関して、当社の工場は歯槽対称性、ジャーナル振れ、表面処理の一貫性という 3 つの主要な問題点を解決することに重点を置いています。 72台のCNC装置には、複数の高剛性CNC旋盤と旋削フライス工作機械が含まれます。クランプおよび加工パスは、中程度のアスペクト比、多段シャフト、歯付き構造の部品向けに最適化されています。
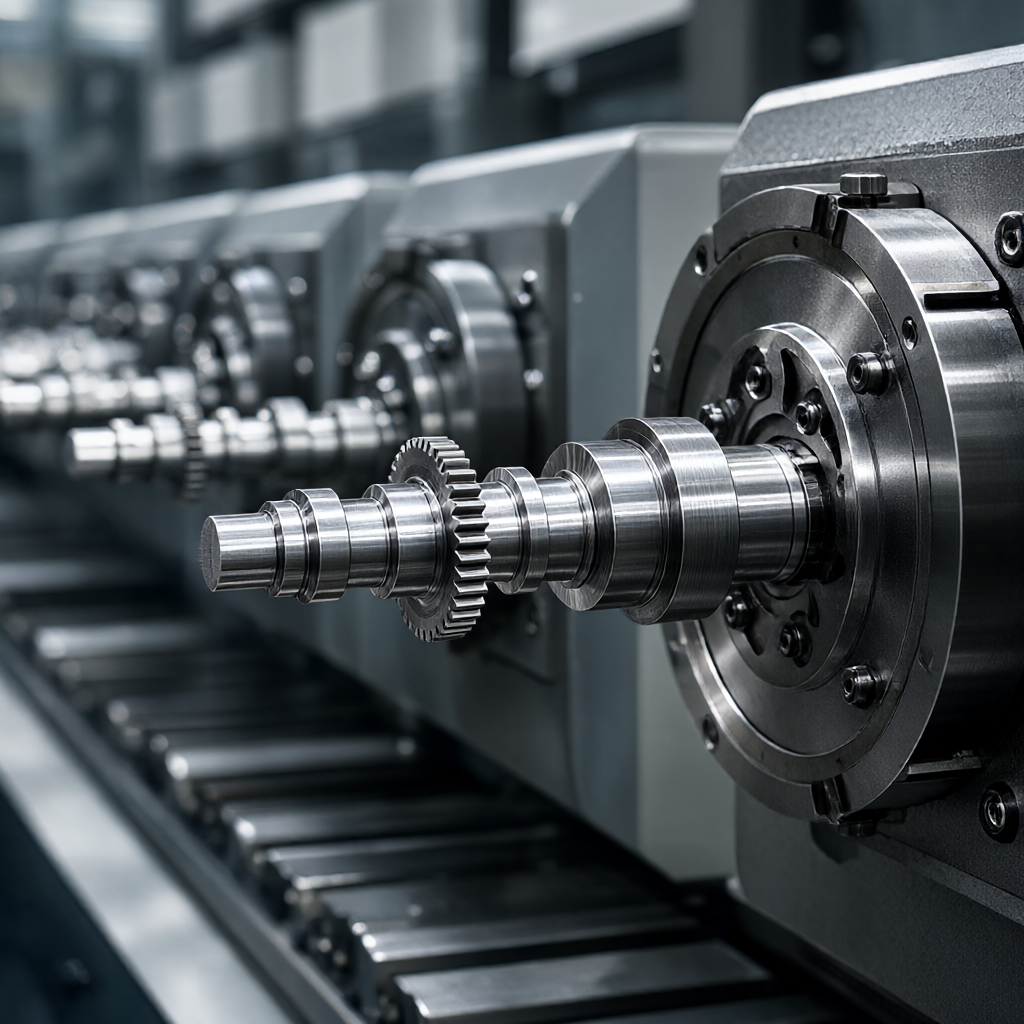
- 材料グレード:45#鋼(焼き入れ焼き戻し)、40Cr(浸炭焼き入れ)、SK5(ばね鋼)、40MnCr(低炭素合金鋼)。ステンレス鋼 304/316 およびチタン合金のカスタマイズをサポートします。
- サイズ範囲:シャフト直径 Ø2mm ~ Ø60mm、全長 5mm ~ 200mm、歯幅 3mm ~ 30mm (標準値、図面に従ってカスタマイズ可能)。
- 精度指数:ジャーナル振れ≦0.005mm、歯形公差レベル8~9、表面粗さRa0.4~0.8μm。
- 表面処理:クロムメッキ、黒色不動態化、リン酸塩処理。アルマイト処理対応(アルミシンクロホイールのみ)。
- 壁の厚さと重量:主に中実シャフト、最小肉厚1mm、単体重量0.05kg~1.5kg。
適用業種と代表的な用途
この部品は主に協働ロボット、6軸産業用ロボット、移動ロボットシャーシの回転関節モジュールに使用されます。具体的な設置場所には次のようなものがあります。
- 減速機入力:ハーモニックまたは RV 減速機を直接駆動するためのモーター出力シャフトの延長として機能します。
- 同期輪伝動グループ:平ベルトやVベルトと組み合わせて平行多軸同期運動を行います。
- エンコーダ取付軸:レゾルバや光電エンコーダの搭載には高精度ジャーナルが使用されます。
高速負荷条件下では、軸部の動バランスや歯面接触精度がロボットの繰返し位置決め精度に直接影響します。厳密なプロセス経路の最適化により、高速回転時の振動と騒音を効果的に低減できます。
外観品質とバッチの一貫性
関節同期軸はロボットの関節シールドの内部や可視領域に露出していることが多く、外観の品質が機械全体のグレードに直接影響します。 ShowyMetal は、外観のコントロールを競争力の核心点とみなしています。
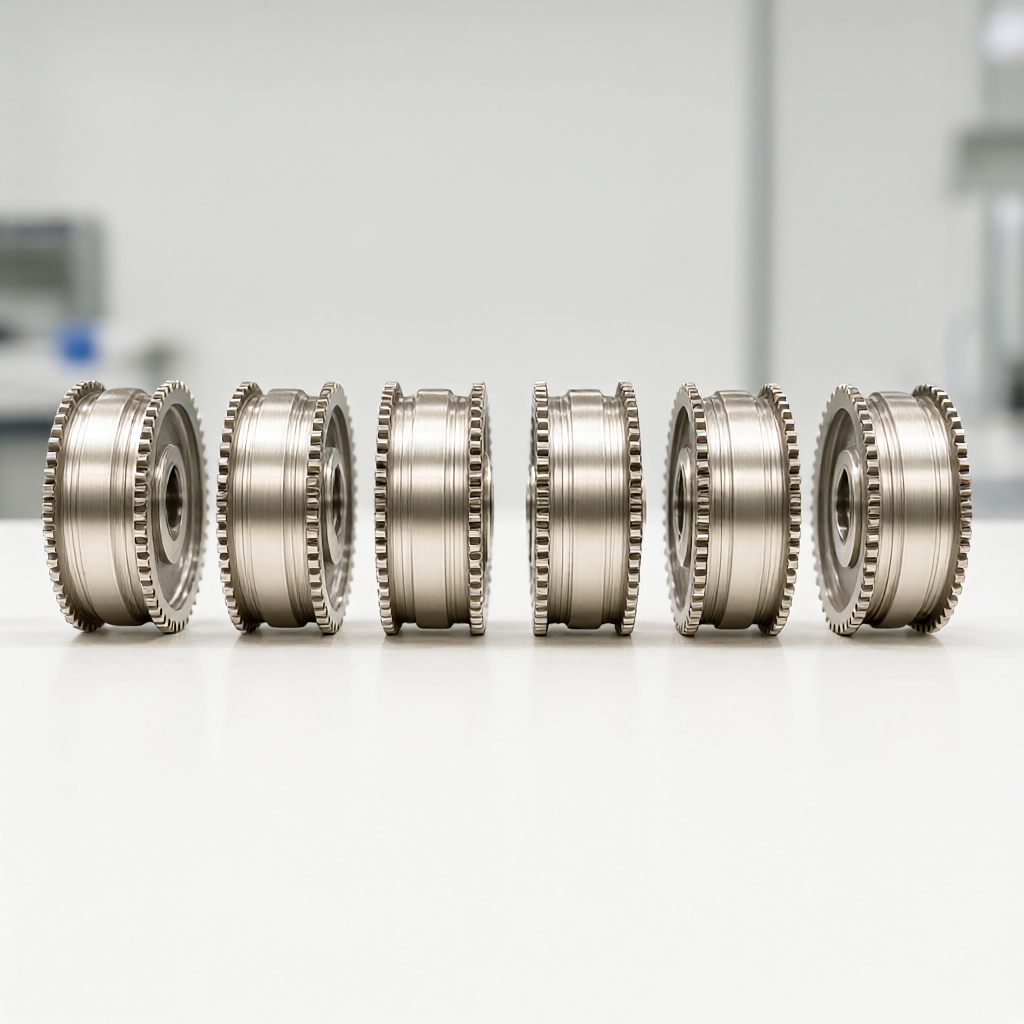
- 高い仕上がり:ジャーナルは精密に研磨され、車のラインが見えない鏡面効果を実現するために研磨されています。
- 完璧なコントロール:クランプ跡を避けるため、プロセス全体を通してクランプには真空吸引カップまたは柔らかい爪を使用してください。表面には油、バリ、錆がありません。
- バッチ間の一貫性:プロセスパラメータは最初のピースの完全な三次元検査を通じてロックされ、後続のバッチの Cpk は 1.33 以上で、最初のピースと 10,000 番目のピースの間に外観に目に見える違いがないことが保証されます。
工程と装置のレイアウト
同期ホイールシャフトの幾何学的特性を考慮して、「CNC旋削+旋削およびフライス加工+精密研削」の複合プロセスが採用されています。
- 荒加工:デュアルドライブ CNC 旋盤は、シャフトバーの切断、円筒の荒旋削、および歯溝の予備成形を完了します。
- 仕上げ:5 軸ターニングおよびミーリング複合センターにより、歯面、軸穴システムおよびキー溝の精密ミーリングが完了し、1 回のクランプで同軸度が確保されます。
- 熱影響部の制御:硬化シャフトの場合は、バランスの取れたマンドレルを備えた特殊なグラインダーを使用して、研削熱変形を排除します。
バッチ注文の場合、72 台の CNC 装置の並列スケジューリング機能を使用して、旋削、フライス加工、研削プロセスの組立ラインを並列化し、全体の循環時間を短縮します。
品質検査と生産能力の納入
検査プロセスは、原材料から出荷までのリンク全体をカバーします。
- 入荷した材料の検査:材料の組成と硬度のスペクトル分析による事前チェック。
- 最初の記事の確認:三次元座標測定機(CMM)による実物大検査と粗さ計によるキー表面のランダム検査を行います。
- 工程検査:4 時間ごとにシャフトの直径と歯の厚さの重要な寸法を確認します。
- 完全な出荷検査:製品に付属する外観および主要寸法、材質リストおよび寸法検査報告書を全数検査します。
生産能力と納期:通常の大量注文 (500 ~ 5000 個) の納期は 15 ~ 25 日です。最初の作品は緊急校正のため 3 ~ 5 日以内にお届けできます。具体的な生産スケジュールはその月の設備負荷状況に基づいており、明確なガントチャートノードが提供されます。
| 材質グレード | 硬度(HRC) | 代表的なアプリケーション特性 | 表面処理に関する推奨事項 |
|---|---|---|---|
| 45#スチール | 28-35 | 低コスト、中負荷、一般伝動 | 黒化・リン酸塩処理 |
| 40Cr | 58-62 | 表面浸炭硬化、耐摩耗性、高荷重継手 | クロームメッキ・防錆油 |
| SK5 | 58-64 | ばね鋼、良好な靭性、耐衝撃性 | 黒化/不動態化 |
カスタマイズのプロセスとよくある質問
2D/3D 図面 (DXF、STEP、IGES 形式) を提供していただくと、エンジニアリング チームが 24 時間以内に DFM レビューを完了します。歯モジュールや圧力角にプロセス制限がある場合は、代替案をご提案させていただきます。確認後、校正を手配し、最初の作品が認定された後に生産バッチをスケジュールします。
シンクロホイールシャフトの通常管理される歯形公差はどのくらいですか?
従来の産業用トランスミッション部品はグレード8、ロボットの高精度関節などにはグレード7以上が求められるのが一般的です。詳細は図面に従ってマークされており、ISO 1328 規格に準拠した実装がサポートされています。
最小シャフト径と最大長さはどれくらいですか?
最小回転シャフト直径は 2 mm、最大シャフト長は 200 mm (剛性要件に応じて延長可能)。この範囲を超えると、溶接または組み合わせたシャフト構造が推奨されます。
金型鋼などの硬い材質にも対応できますか?
HRC45以下の従来の研削加工に対応。 HRC60を超える硬質シャフトの場合は、専用の超硬砥石を使用する必要があり、納期は3~5日延長され、費用は別途お見積りとなります。
サンプリング周期とバッチ納品時間はそれぞれどのくらいですか?
1 つの作品の校正には 3 ~ 5 営業日かかります。 500 個のバッチ注文には 15 日かかり、1,000 個以上の注文には 20 ~ 25 日かかります。急ぎの注文にも対応しております。
材料証明書とフルサイズのレポートは提供されますか?
出荷の各バッチには、サードパーティの材料保証と重要な寸法の CMM 検査レポートが付属します。レポート形式はお客様の要件に応じてカスタマイズできます。
ロボットの関節伝達部品の納期のボトルネックや一貫性の問題に直面している場合は、設計図面を問い合わせメールに送信してください、またはバックグラウンドで CAD ファイルを送信して、DFM 評価と正確な見積もりを取得します。



