





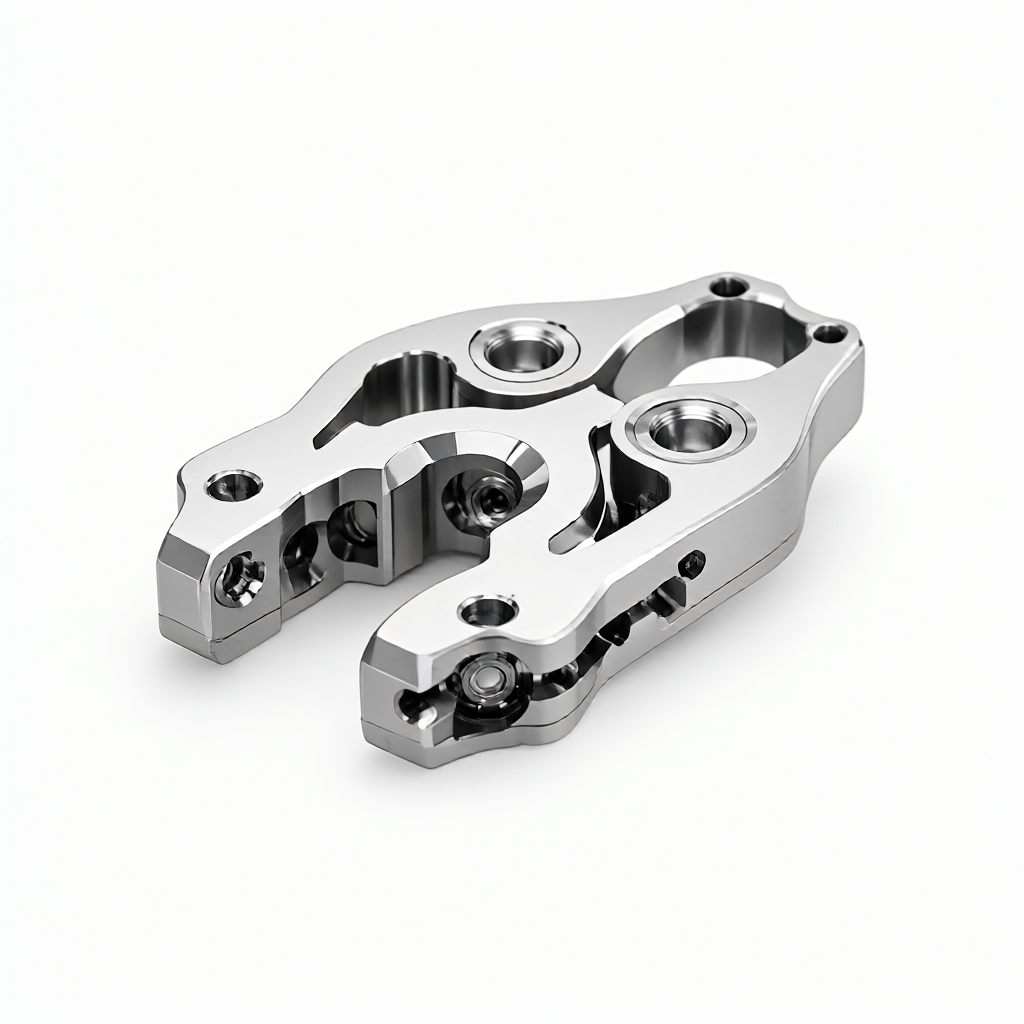
仕様と処理能力
精密 CNC 加工された手術用ロボットの精密グリッパー コンポーネントは、高精度医療機器用に特別に設計されています。当社では、チタン合金 (Ti-6Al-4V)、医療用ステンレス鋼 (316L)、またはコバルト クロム合金 (CoCr) を使用し、5 軸フライス加工または旋盤フライス複合加工により、顎の歯へのミクロンレベルのフィット感を実現します。重要な寸法公差は±0.01mm以内に管理されており、表面粗さはRa0.4μmに達し、生体組織をグリップする際の柔軟性と耐久性を確保しています。お客様の図面に応じた構造、歯の形状、サイズのカスタマイズをサポートしており、最小フィーチャーサイズは0.5mmです。
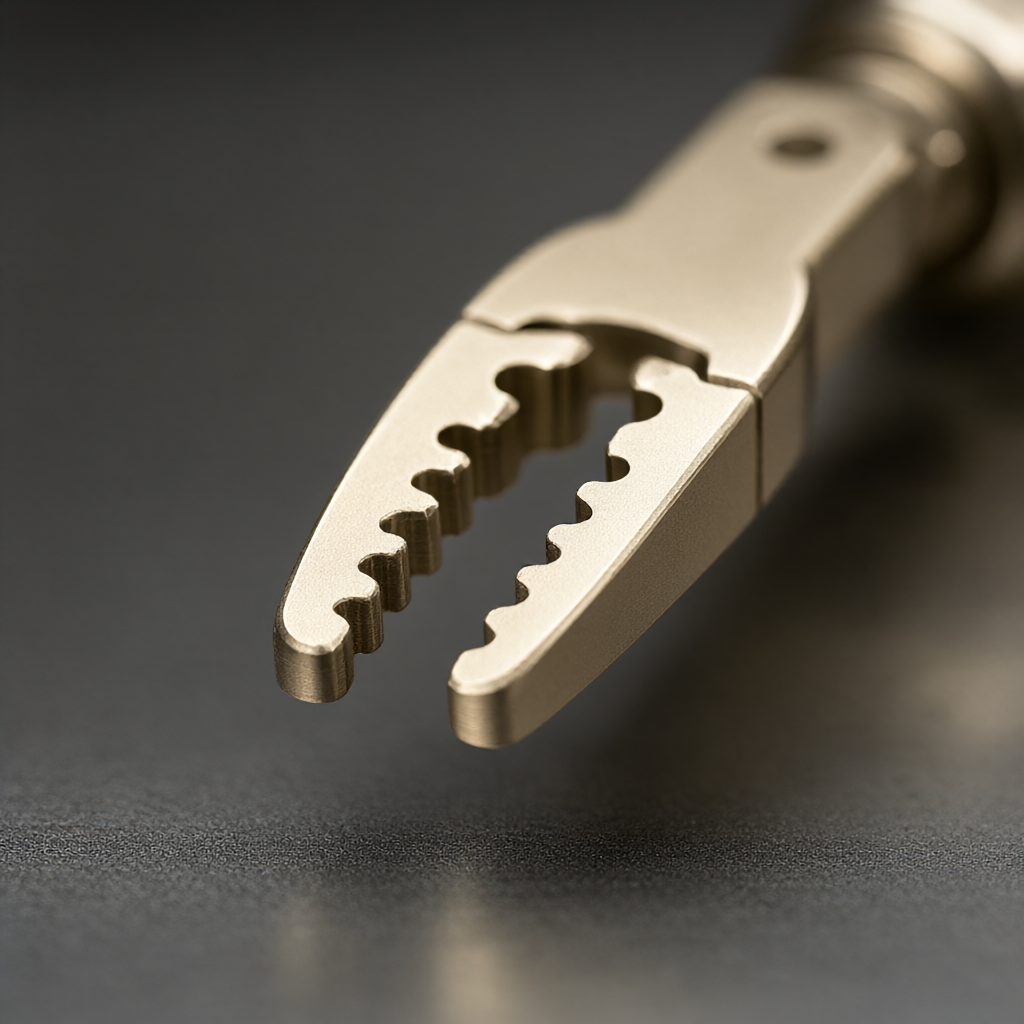
- 材料グレード:チタン合金Ti-6Al-4V(生体適合性が良く、高強度)、医療用ステンレス316L(耐食性、滅菌が容易)、コバルトクロム合金CoCr(耐摩耗性、高強度)、PEEKエンジニアリングプラスチック(絶縁性、軽量)。
- サイズ範囲:長さ50〜300mm、直径Φ2〜Φ50mm、複雑な構造は図面に従ってカスタマイズされます。
- 公差精度:キー寸法は±0.01mm、幾何公差は≤0.02mmです。
- 表面処理:電解研磨(鏡面Ra0.2μm)、不動態化処理、サンドブラスト、アルマイト(チタン合金)。
- 機能の詳細:微細穴(最小Φ0.2mm)、深いキャビティ、薄肉(最小肉厚0.3mm)の加工が可能です。
適用業種と代表的な用途
このグリッパー コンポーネントは、主に内視鏡手術ロボット、腹腔鏡手術システム、整形外科用ナビゲーション機器で使用されます。具体的な設置場所には、ロボット アームのエンド エフェクター、針ホルダー、把持鉗子、標本ホルダーが含まれます。手術中、血管、神経、組織片を掴むためにジョーを頻繁に開閉する必要があるため、疲労強度、寸法安定性、表面仕上げに対して非常に高い要件が求められます。バリや過度の粗さがあると、組織が裂けたり、滅菌が困難になったりする可能性があるため、CNC 加工の精度と応力緩和に非常に敏感です。
外観品質とバッチの一貫性
医療部品は外観に対する要求が厳しく、傷があると細菌の繁殖点になったり、滅菌媒体が残留したりすることがあります。当社の主な強みは、高光沢の表面と完璧な外観です。全工程を通してエアフローティング治具、非接触測定、特殊工具を使用することで、1枚目から1,000枚目まで外観の差異がゼロであることを保証します。表面は電解研磨されており、目に見える指紋、酸化した色、不均一な質感のない鏡面効果を実現し、医療グレードの美観と衛生基準を満たしています。
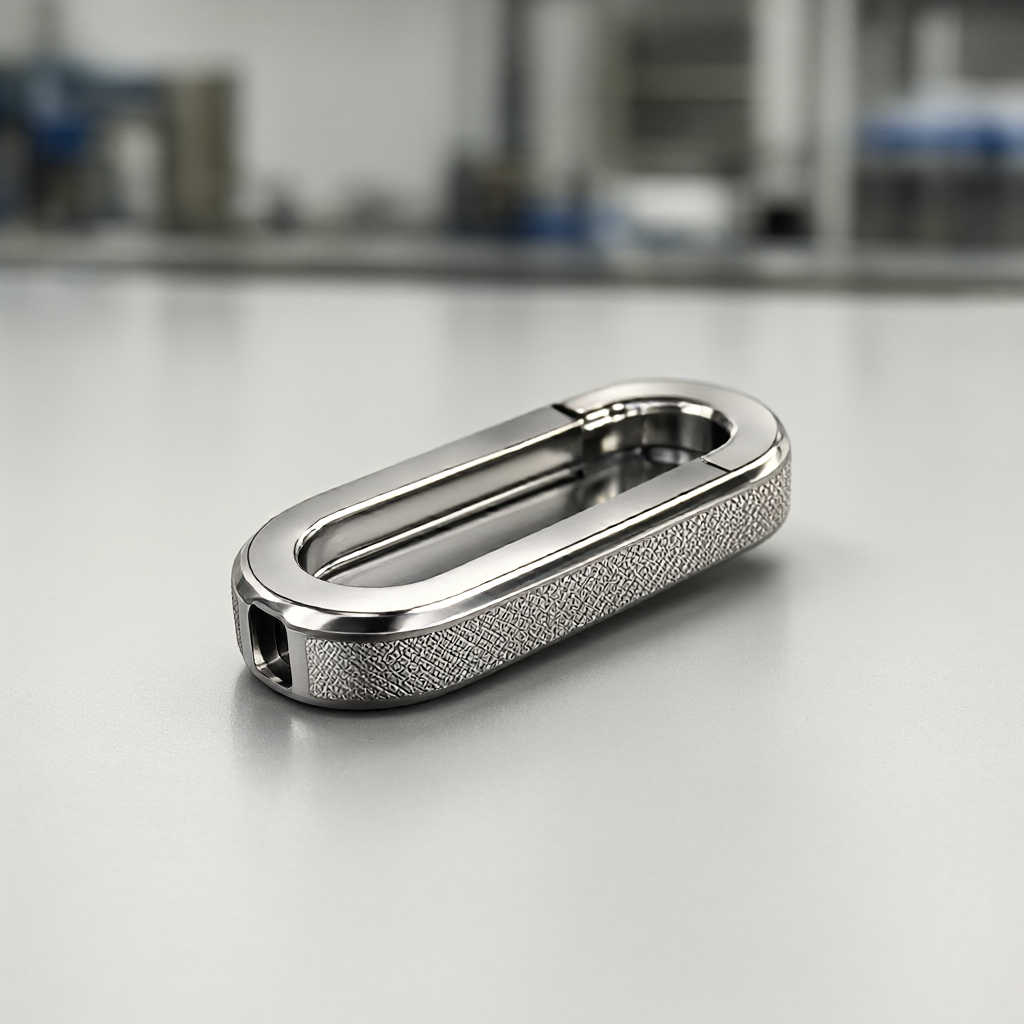
- 滑らかな表面:電解研磨後の粗さはRa0.2~0.4μmであり、外観上の欠陥はありません。
- 傷のないコントロール:機械的損傷を避けるために、加工中に特別な柔軟なクランプが使用されます。その後の加工は全工程を通して手袋を着用して行われます。
- バッチ間の一貫性:限界寸法 Cpk≥1.33 で SPC 統計的プロセス制御を確立し、グリッパーの各バッチの互換性を確保します。
工程と設備・能力と納期
5軸マシニングセンタ、旋削・フライス盤、センタリングマシンなど72台のCNC設備群を駆使し、複雑な曲面や細径シャフトの一貫加工を実現しています。手術用ロボットのクランプでは、通常、「旋削+5軸フライス加工」の組み合わせプロセスが使用されます。最初にCNC旋削加工で本体のマージンを除去し、次に複雑な歯形状とクランプ内部の回避構造を5軸連動フライス加工し、最後に端面の微細な旋削とローレット加工を行います。このプロセス パスにより、クランプ回数が減り、累積誤差が最小限に抑えられます。量産に関しては、効率と品質のバランスを確保するために、専用の工具ライブラリと標準作業手順 (SOP) を確立します。バッチ注文は通常 15 ~ 25 日以内に量産に納品されます。プロトタイピングのサイクルは短く、R&D プロジェクト ノードと組み合わせて迅速に繰り返すことができます。
| 特性 | チタン合金 Ti-6Al-4V | 医療用ステンレス316L |
|---|---|---|
| 密度 | 4.43g/cm3(軽量化によりロボットアームへの負担を軽減) | 7.93 g/cm3 (重いですが丈夫です) |
| 生体適合性 | 優れており、インプラントによく使用されます | 優れており、楽器の外側に広く使用されています |
| 加工難易度 | 加工が難しく、特殊な工具が必要で、サイクルタイムが若干長くなる | 加工が簡単で費用対効果が高い |
| 表面処理 | アルマイト・電解研磨 | 不動態化/電解研磨 |
品質と検査・カスタマイズの流れ
医療機器にとって品質は生命線です。 「入材検査→初品確認→工程検査→全数検査」の4段階を実施します。三次元座標測定機(CMM)、光学式投影機、粗さ計を備え、クランピングジョーのキー合わせ寸法、同軸度、表面仕上げなどを全数検査します。完全な材料レポート (Mill Cert) と寸法検査レポートが出荷時に同梱されます。カスタマイズ プロセスは透過的かつ効率的です。図面を受け取った後、エンジニアは 24 時間以内に DFM (製造可能性) に関する提案を提供し、潜在的な加工リスクを指摘します。次に校正を手配し、それらが正しいことを確認して量産に入り、最後に出荷用の梱包を完全に検査して、あらゆるツールパスへのトレーサビリティをサポートします。
FAQ: 手術ロボットの爪の処理に関するよくある質問
1. 顎の歯の公差はどの程度まで許容できますか?
キー合わせ面の公差は±0.01mm、幾何公差(平行度など)は0.02mm以内に管理されています。精密な手術器具の場合、組み立て後にスムーズな開閉を保証するために、通常は CMM の実物大検査を推奨します。
2. 滅菌要件を満たすための表面処理のオプションは何ですか?
電解研磨(EP)後の不動態化処理を推奨します。電解研磨により、表面粗さがRa0.4μm以下となり、微細孔がなくなり、高温高圧滅菌が容易になり、メディア残りがありません。チタン合金は、耐食性を高めるためにオプションで陽極酸化処理されます。
3. 校正サイクルはどれくらいかかりますか?緊急研究開発ノードと連携できるか?
標準的な校正サイクルは 3 ~ 5 営業日です。緊急の配送が必要な場合は、優先チャネルを有効にして、アイドル状態のマシン リソースを使用してサンプルを 24 ~ 48 時間圧縮することができます (構造の複雑さに応じて)。ただし、図面の完全性を確認する必要があります。
4. バッチの納期はどれくらいですか?バッチの外観の一貫性を確保するにはどうすればよいですか?
大量生産のため納期は15~25日かかります。 SPC を通じて主要なプロセスを監視し、特別な空気圧クランプと傷防止梱包材を使用して、表面に傷がなく、100 個以上のバッチで一貫した色の違いがないことを確認します。各バッチには外観検査記録が付いています。
5. 顧客の 3D モデルに応じた特殊な形状のクランプジョーのカスタマイズをサポートしていますか?
サポート。 STEP/IGS/SLDPRT 形式のファイルを受け入れることで、エンジニアは DFM 解析を実行し、深いキャビティや薄肉のフィーチャを処理するためのツール パスを最適化し、変形を回避し、その後の組み立てを容易にするための合理的な抜き勾配や回避設計を推奨できます。
手術ロボットのグリッパーコンポーネントの加工が必要な場合は、3D 図面または 2D 設計図面を問い合わせポータルに送信してください。当社のエンジニアリング チームは、24 時間以内に DFM の評価と見積もりを提供し、研究開発サイクルを短縮し、信頼できるサプライヤーを確保するのに役立ちます。



