





仕様と処理能力
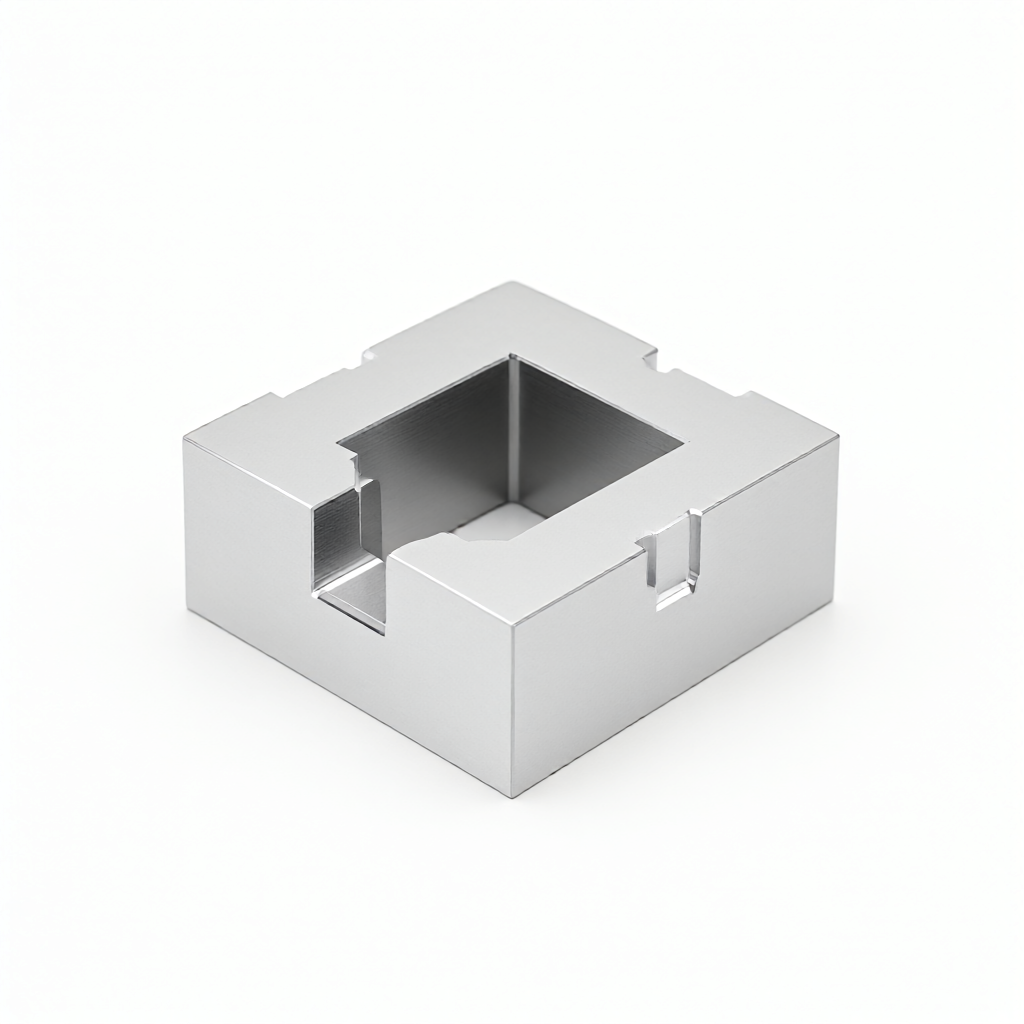
LED ランプ カップの放熱ニーズに対して、部品が熱設計と組み立て要件の両方を確実に満たすように、次のカスタマイズされた仕様とプロセス サポートを提供します。
- 材質グレード: アルミニウム合金 6061 (強度が高く、応力がかかる構造部品に適しています)、6063 (電気伝導率と熱伝導率のバランスが取れており、純粋な放熱部品に適しています)、7075 (強度が高く、頑丈なブラケットに適しています);エンジニアリングプラスチックは、絶縁絶縁層としてPVCまたはABSを選択できます。
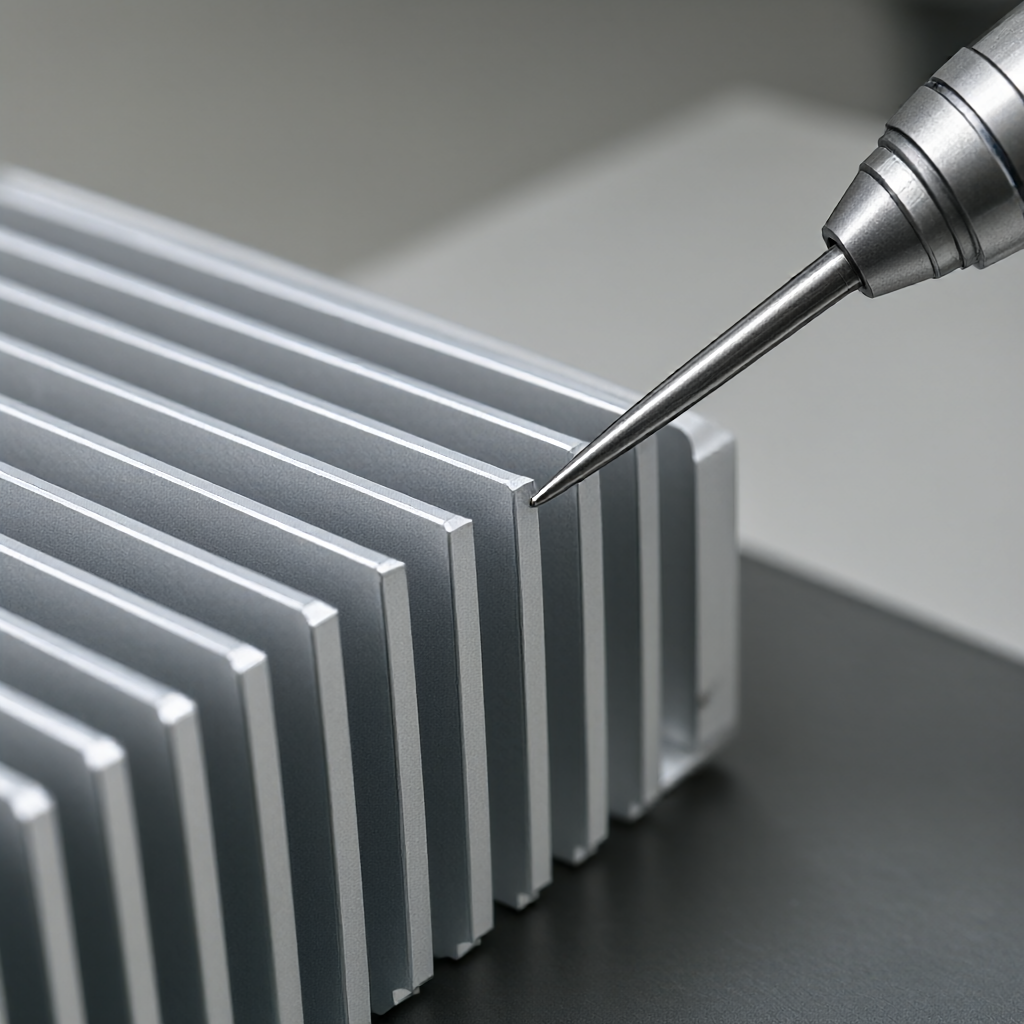
- サイズ範囲:最小加工サイズは1mm×1mm×1mm、最大加工ストロークは400mm×300mm×200mmです。冷却フィンの一般的な厚さは 0.8mm ~ 2.0mm で、熱シミュレーションの結果に従って調整できます。
- 精度公差: キー嵌合面の公差は±0.01mm、形状および位置の公差は≤0.02mmです。放熱面積の一貫性は±1%以内に制御され、バッチ間で一貫した熱抵抗が保証されます。
- 表面処理: ナチュラルカラーアルマイト(厚さ8-15μm)、ブラック/シルバー染色アノード、サンドブラストマット、ブラッシュドテクスチャ;オプションのマイクロアーク酸化により、絶縁性と耐食性が向上します。
- 構造的特徴:多方向フィン、中空穴、内ねじ・外ねじ(M2~M6共通)、位置決めピン穴、バックル構造に対応。最小肉厚は 0.5 mm まで薄くすることができます (補強リブが必要です)。
適用業種と代表的な用途
このタイプのアルミニウム合金ヒートシンクは、高電力密度下での熱放散のボトルネックを解決するために、次の LED 照明シナリオで広く使用されています。
商業照明および屋外街路灯
統合された放熱ベースが街灯ヘッドシェルに埋め込まれており、フィンが熱を外側に放射します。アルミニウム合金ラジエーターはランプカップの背面に取り付けられており、空気対流冷却と連携します。通常、5W~100WのLED電球、パネルライト、投光器で使用されます。
自動車およびオートバイの照明
車のライトアセンブリの LED モジュール放熱ブラケットは、振動や温度差の影響に耐える必要があります。 CNC 旋削とフライス加工を組み合わせた加工を提供し、ねじの精度と動的バランスの要件を確保します。通常、ヘッドライト、テールライト、デイタイムランニングライトのコンポーネントに使用されます。
家庭用電化製品と産業用ビジョン
プロジェクターのレンズ バレル、カメラのフラッシュ ヒートシンク、マシン ビジョン補助光のアルミニウム部品には、平坦性と平滑性に対する高い要件が求められます。 5軸マシニングセンターを使用し、位置決め誤差を繰り返さないようにクランプと成形を一度に行います。
外観品質とバッチの一貫性
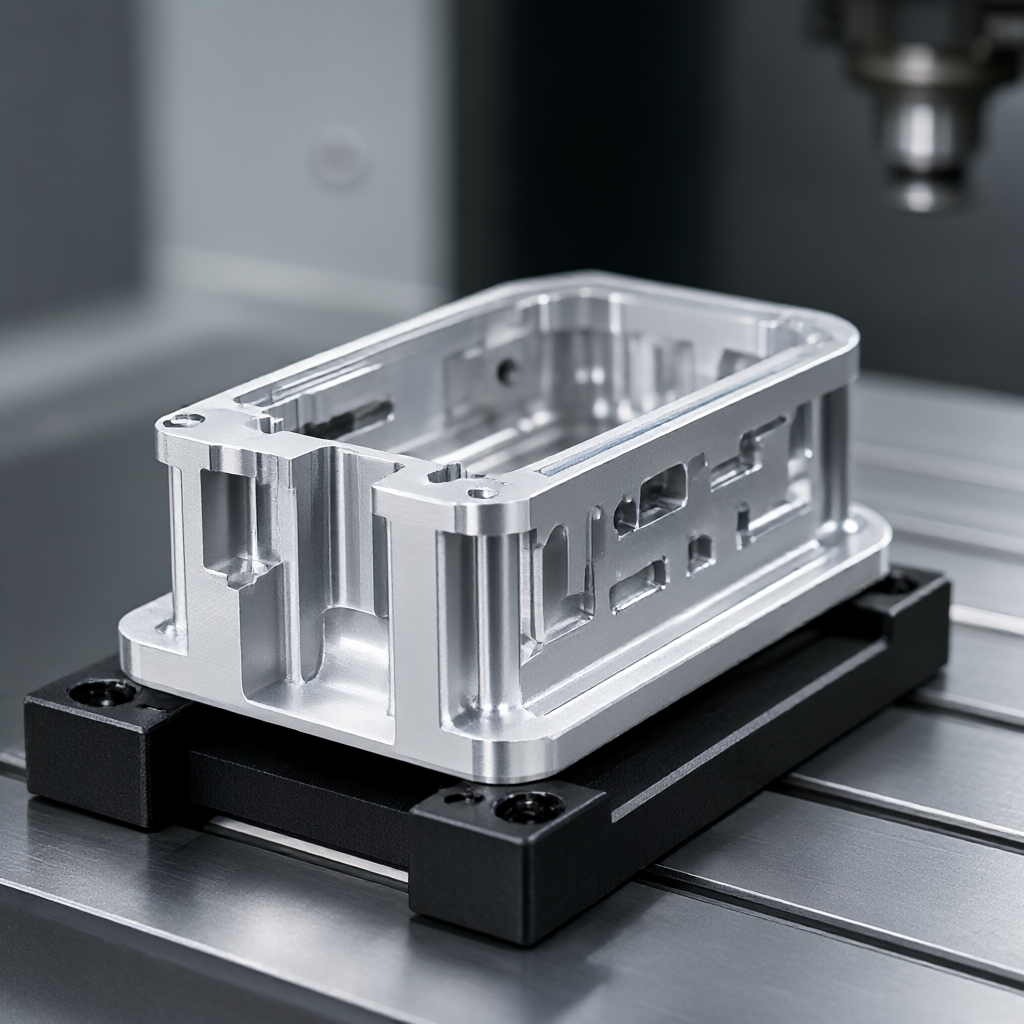
LEDランプは最終製品として直接展示されることが多く、放熱用のアルミ部品の見た目が機械全体の質感を直接決定します。弊社の差別化上の利点は次のとおりです。
- 高い仕上がり:キー可視面の粗さはRa0.4μmです。陽極酸化後は均一な光沢があり、オレンジの皮や色の違いはありません。
- 完璧な制御: フライス加工経路はカッターマークを避けるために最適化されており、研磨およびバリ取りプロセスは独自に検査されており、表面には傷や油の残留物はありません。
- バッチの一貫性: 最初のピースの後に工具補正とプログラムをロックし、各バッチの熱抵抗係数と表面酸化膜厚さをランダムにチェックします (CPK ≥ 1.33)。数千個のピースが一貫していることを確認します。
- 色差管理:陽極酸化バッチ間の色差はΔE≦1.0です。お客様指定の色番号のカラーカード比較サービスも提供可能です。
プロセスと装置の構成
「薄壁で変形しやすい、複雑な多軸調整、高い表面要件」などの LED ヒートシンクの特性に対処するために、当社は 72 台の CNC 装置を備えています。
- 3軸高速ミーリング:平面ヒートシンクやシンプルなフィン構造に適しており、高効率でコストに優れています。
- 4軸同時加工: 側面ネジや特殊な形状の穴を持つランプカップシェルに使用され、1 回のクランプで 4 面すべてを加工できます。
- 5軸マシニングセンター:複雑な曲面の放熱カバーやマルチアングルフィンを加工し、クランプ回数の削減と位置精度の向上を実現します。
- CNC旋盤およびセンタリングマシン: シャフトの放熱部品に使用され、内穴構造、ターニングとミーリングの組み合わせにより、回転と軸方向の同時加工を実現します。
- 後処理ライン: 独立した陽極酸化槽、超音波洗浄、真空乾燥により外観不良を引き起こす二次汚染を防ぎます。
能力、納期、品質検査
| プロジェクト | 校正・小ロット対応 | 量産 |
|---|---|---|
| 最低注文数量 | 1個(金型・治具を除く) | 100個から |
| 通常の納期 | 5 ~ 7 日 (DFM レビューを含む) | 15〜25日(数量と生産スケジュールによって異なります) |
| 検出手段 | 三座標(CMM)、粗さ計、塩水噴霧試験 | 実物大検査、熱抵抗抜き取り検査、外観AQL 1.0/0.65 |
| 発送書類 | 初品レポート、材料証明書 | 完全な検査報告書、酸化膜厚記録、SGS 報告書(必要な場合) |
品質プロセス範囲: 入荷した材料のスペクトル分析でアルミニウムのグレードを確認 → 最初の製品の三次元座標で主要な寸法を確認 → 製造プロセス中 4 時間ごとにフィンの厚さとバリを検査 → 出荷前に 100% 完全な外観検査を実施し、酸化スポットや底部の露出がないことを確認します。
カスタマイズのプロセスとよくある質問
カスタマイズプロセス
- 図面のお問い合わせ:材質、公差、表面処理要件を示す 3D モデル (STEP/IGES) または 2D 図面を送信します。
- DFM の推奨事項: エンジニアは放熱効率と製造性を評価し、フィン角度、肉厚分布を推奨し、コストを最適化します。
- 校正確認: サンプルは 5 ~ 7 日で納品され、テストレポートと熱シミュレーションテストデータ (オプション) が付属します。
- 量産納品: プロセスパラメータはロックされており、量産は 15 ~ 25 日で完了し、パッケージは傷が付きません。
よくある質問
Q1: LEDの放熱用アルミ部品の公差はどのくらいですか?
A: 主要な嵌合面 (ランプ カップのクランプ穴やネジなど) の公差は ±0.01 mm に達する可能性があり、重要でない面は通常 ±0.05 mm で、スムーズな組み立てと安定した熱接触領域を確保します。
Q2: 表面処理のオプションは何ですか?また、それは放熱に影響しますか?
A: 陽極酸化皮膜の厚さは8~15μmであり、熱抵抗の増加は無視できます。より高い絶縁性が必要な場合は、マイクロアーク酸化を選択できます。すべての処理は基材の熱伝導率に影響を与えず、一般に裸のアルミニウムの耐食性よりも優れています。
Q3: 校正サイクルはどれくらいかかりますか?緊急プロジェクトに協力してもらえますか?
A: 定期的な校正には 5 ~ 7 日かかります。プロジェクトが緊急の場合は、優先生産スケジューリング チャネルをアクティブにすることができます。急ぎの部品は最短3~5日でお届け可能です。金型・治具代は前払いとなります。
Q4: 一括納品にかかる時間はどのくらいですか? 1000個以上のピースをどうやって並べるの?
A: 量産には 15 ~ 25 日かかります。 1,000個以上は一括納品可能です。最初のバッチの 50% は 30 日以内に完了し、その後の出荷は在庫圧力を軽減するために週単位で展開されます。
Q5: 特殊形状の冷却フィンは図面に従ってカスタマイズできますか?
A: サポートされています。最小肉厚が ≥0.5mm、角度偏差が ≤5 度であれば、3/5 軸フライス加工で実現できます。放熱効率を向上させるためにフィンのレイアウトを最適化できるように、熱シミュレーション ファイル (Flux/ANSYS) を提供することをお勧めします。
見積もりを取得する
LED ランプ カップ用のアルミニウム放熱部品の図面または 3D モデルをお送りいただければ、当社のエンジニアリング チームが 24 時間以内に DFM の提案と見積もりを提供します。段階的な価格をサポートしており、バッチが大きいほど単価が高くなります。プロジェクトのマイルストーンが遅れないよう今すぐ行動してください。



