





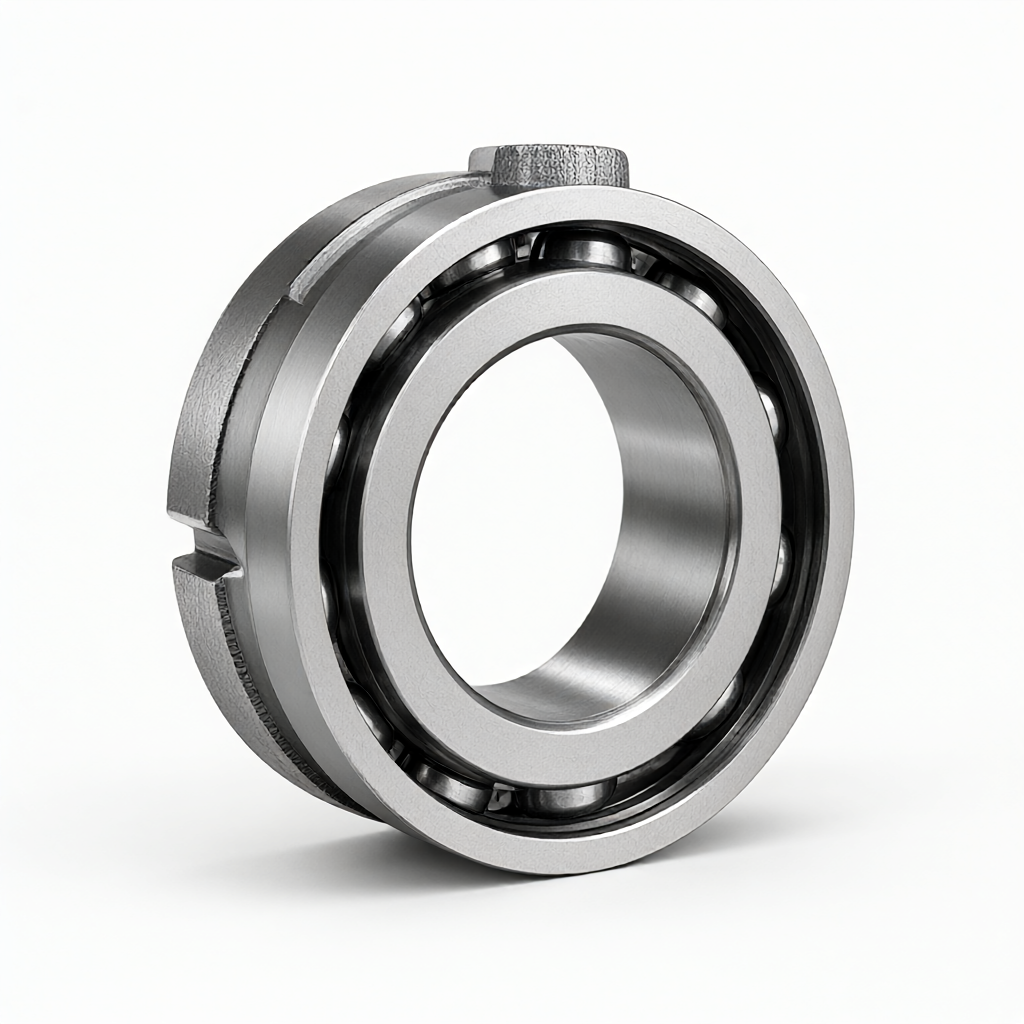
CNC工作機械スピンドルベアリングシート鋳鉄部品のCNC旋盤加工は、中型および大型工作機械スピンドルボックスの精密組み立てに適しています。 ShowyMetal は、高靭性ねずみ鋳鉄 HT250 またはダクタイル鋳鉄 QT450-10 材料のカスタマイズを提供します。 CNC旋削とフライス複合加工を組み合わせ、内穴真円度≤0.005mm、同軸度≤0.01mmの高精度加工を実現します。表面をサンドブラストして応力を緩和した後、ベアリングの静かな動作と長期安定性を確保するために、クロムメッキまたはダクロメット防食を選択できます。図面の受信と校正をサポートしており、バッチの納期は 15 ~ 25 日です。また、プロセス全体を通じて最初のピースの確認と完全な三次元座標検査を提供し、スピンドルボックスアセンブリの修理率を削減するのに役立ちます。
仕様と処理能力
スピンドルベアリングシートの構造的特徴に基づいて、構造強度と寸法精度が両方の規格を確実に満たすように、次のカスタマイズ機能を提供します。
- 材料の選択:HT250 (ねずみ鋳鉄、優れた衝撃吸収性、高剛性要件に適しています)、QT450-10 (ダクタイル鋳鉄、引張強度 ≥ 450MPa、重荷重衝撃条件に適しています);図面に指定されたグレードに従って材料を準備し、材料レポートを提供します。
- サイズ範囲:外径Ø120 ~ Ø350mm、肉厚 8 ~ 25mm、重量 2 ~ 15kg(標準値、設計により調整可能)。
- 主な許容値:内部h5 h6(典型値Φ50H6 ± 0.013 mm)、度 ≤ 0.01 mm、平行度 ≤ 0.02 mm/100mm。
- 表面粗さ:軸受座穴Ra 0.8 μm、外面Ra 3.2 μm、高要求部位Ra 0.4 μm。
- 表面処理:サンドブラスト(脱酸化皮、コーティングの密着性を高める)、亜鉛メッキ、ダクロ(高温耐性、水素脆化なし)、硬質クロムメッキ(耐摩耗性、厚さ25:50μm)。
- カスタマイズのサポート:STEP/IGES 3D ファイルと 2D エンジニアリング図面が受け入れられ、DFM ステージでは肉厚の最適化、抜き勾配の推奨事項、応力除去焼きなましプロセスの推奨事項が提供されます。
プロセスと装置の構成
スピンドルベアリングシートは、サイズが大きく質量が集中しているため、回転変形や内部応力が発生しやすく、複数のプロセスの協調制御が必要です。当社の72のCNC生産ラインには専用の機械と専用の管理が装備されており、主要なプロセスは寸法安定性を確保するために「荒旋削-時効-精密旋削-中仕上げフライス加工-精密フライス加工」のプロセスを採用しています。
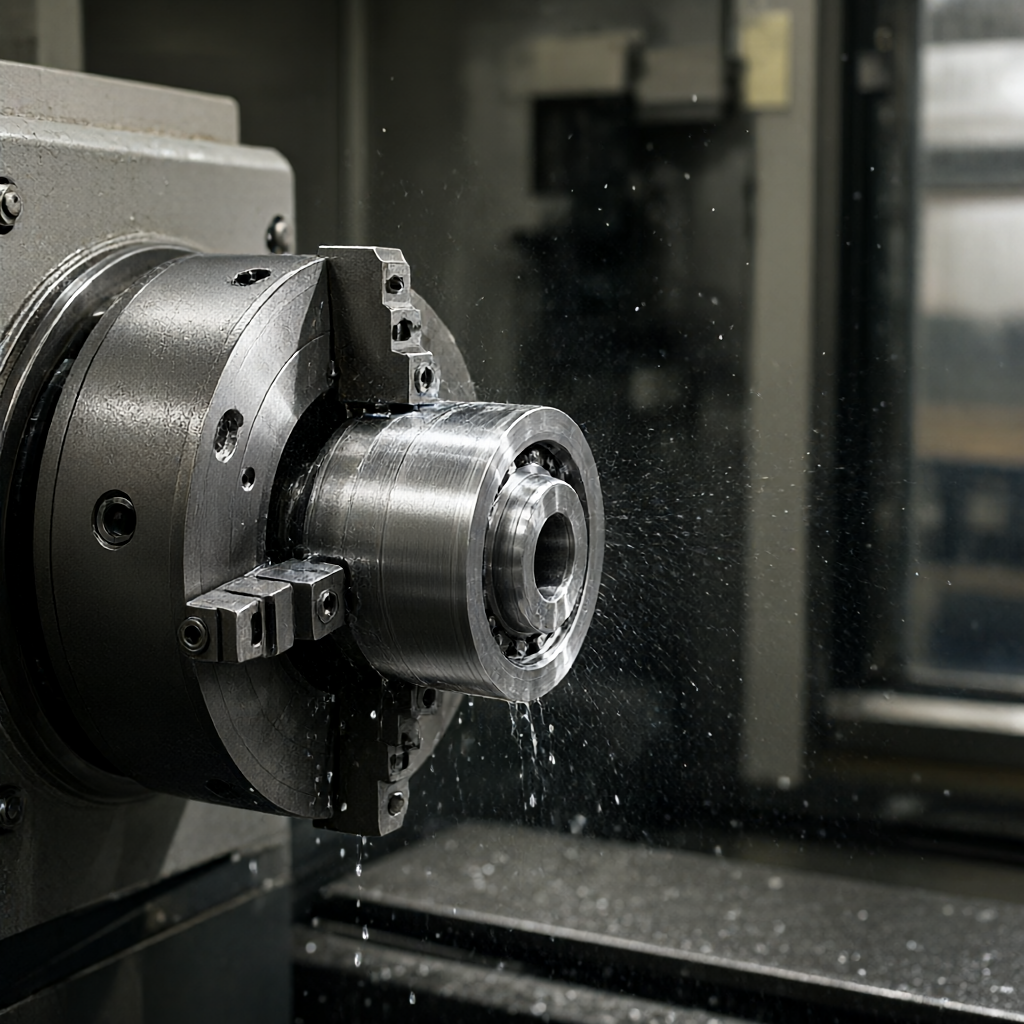
- CNC旋削:外円、端面、内穴の荒・精密旋削に使用され、回転数1200~1800rpm、送り速度0.15~0.25mm/rev(仕上げ段階)で真円度、円筒度を確保します。
- 4軸/5軸フライス加工:軸受座取付フランジ、位置決めピン穴、油溝の複合加工に使用します。 1 回のクランプで累積誤差が減少し、同軸度は ±0.008mm より優れています。
- ストレス緩和治療:ブランクと荒加工の両方に人工時効処理 (550 ~ 570°C、4 ~ 6 時間の保温) を施し、残留応力を除去し、後の寸法ドリフトを防ぎます。
- 心を動かす支援:軸受座を支える小径ガイドポストや位置決めピンなどの部品をセンタリングマシンで連続切削することにより、30%の効率アップとより高い寸法精度を実現します。
- 表面処理の相乗効果:電気メッキとサンドブラストのプロセスは相互汚染を避けるために別の作業場で行われ、コーティングの厚さの均一性は±5μm以内です。
能力、品質、納期
安定した配送と品質のトレーサビリティは、購入の意思決定の中心となります。当社では「原料入荷~工程~出荷」の3段階の検査体制を確立しています。すべてのデータは 5 年間ファイルに保存され、CMM 検査レポートはいつでも取得できます。
- 校正サイクル:1枚目の寸法検査報告書と材質証明書の発行には5~7営業日(時効処理、表面処理を含む)かかります。
- 一括納品時間:15 ~ 25 日 (50 ~ 500 個の標準範囲)、生産能力の弾力性は ±20% の注文変動まで。
- 検査装置:ZEISS Contura三次元座標(精度2.5+0.002L mm)、ミツトヨ粗さ計、空気圧測定器(内穴オンライン検出)、硬さ試験機(ロックウェル/ブリネル)。
- 配送基準:100% フルサイズのランダム検査。主要な寸法は AQL 0.65 に従って厳密に検査されます。輸送や長距離輸送時の錆を防ぐため、梱包には木箱+乾燥剤+防錆フィルムを使用しています。
- DFM は以下をサポートします。無料のプロセスレビュー、潜在的な鋳造欠陥のリスク領域の指摘、鉄筋レイアウトの推奨、クランプ計画の最適化、試行錯誤コストの削減。
材質選定と表面処理の比較
さまざまな作業条件下では、スピンドルベアリングシートの材質と表面の組み合わせが耐用年数とメンテナンスサイクルに直接影響します。次の比較は設計の参考用です。最終的な選択は、速度、負荷、周囲湿度に基づいて決定する必要があります。
| 比較品 | HT250 + ダクロメット | QT450-10+硬質クロムメッキ | HT250 + サンドブラスト亜鉛メッキ |
|---|---|---|---|
| 抗張力 | 〜250MPa | ≧450MPa | 〜250MPa |
| 衝撃吸収 | 優れた(グラファイトシート構造) | 良好(衝撃吸収パッドが必要) | 素晴らしい |
| 耐食性 | 850℃の高温耐性、塩水噴霧720時間 | 酸およびアルカリ耐性、塩水噴霧 480 時間、耐摩耗性 | 一般、塩水噴霧120h、エコノミータイプ |
| 代表的な用途 | 重荷重、低速、高温作業場 | 高速、重荷重、高耐摩耗性の要件 | 中低速、乾燥環境、コスト重視 |
| 納期への影響 | 標準 15 ~ 25 日 | +3日(メッキ待ち) | 標準 15 ~ 20 日 |
注:硬質クロムメッキ後の表面硬度はHV800~1000、摩擦係数は0.1~0.15と低く、主軸の頻繁な起動・停止に適しています。ダクロメットには水素脆化のリスクがなく、ゴールドスチールシャフトシステムとの使用により適しています。
よくある質問
主軸軸受座の内穴公差は安定してh5レベルに達しますか?
できる。 4軸旋削加工とワンタイムクランプ加工を組み合わせたフライス加工により、内穴同軸度は≤0.008mmに制御され、h5グレード(Φ60H5+0.039/0mmなど)のバッチ合格率は99%以上です。空気圧測定器は出荷前に1台1台検査され、データ記録が添付されます。
鋳鉄部品の応力除去経年変化は納期に影響しますか?
影響はありません。時効処理は、荒加工後、仕上げ加工前にスケジュールされ、追加のカレンダー時間を追加することなく、熱処理/表面処理と並行してスケジュールされます。注文量が急増した場合に限り、1 ~ 2 日延期される場合があり、DFM 段階で事前に通知されます。
標準以外のカスタマイズや描画の最適化はサポートされていますか?
サポート。 STEP/IGES/SolidWorks ファイルが受け入れられ、エンジニアリング チームは、肉厚バランス、鋳造フィレット、抜き勾配、クランプ ポイントの提案など、DFM の意見に関するフィードバックを 24 時間以内に提供します。最適化されたバージョンの図面を無料で提供できます。
表面処理はどうやって選ぶの?水素脆化の危険性はありますか?
ダクロメットおよびサンドブラスト亜鉛めっきには水素脆化のリスクがありません。硬質クロムめっき後は水素脆化除去処理(200℃/2h)と検査が必要です。シャフトシステムが高強度合金鋼で作られている場合、スピンドルの破損を引き起こす可能性のある水素脆化を避けるために、ダクロメットまたはサンドブラスト+エポキシコーティングが推奨されます。
大量注文の最小注文数量 (MOQ) はいくらですか?
MOQ 1 個 (プルーフ)、金型とプロセスのデバッグコストを軽減するために、バッチサイズは 50 個以上であることをお勧めします。 100 ~ 500 個の納期は 15 ~ 20 日で安定しています。500 個以上の場合は複数のバッチに分けて配送できます。サンプルの最初のバッチは 7 日以内に確認のために送信されます。
スピンドルハウジングのカスタマイズプロジェクトを開始しましょう
材料、数量、納期目標を明記した 3D 図面または 2D 設計図面をビジネスメールに送信してください。4 時間以内に見積書と DFM 意見を返信します。校正検証をサポートし、量産リスクを軽減し、スピンドル ボックスの組み立てを初めて成功させます。



