





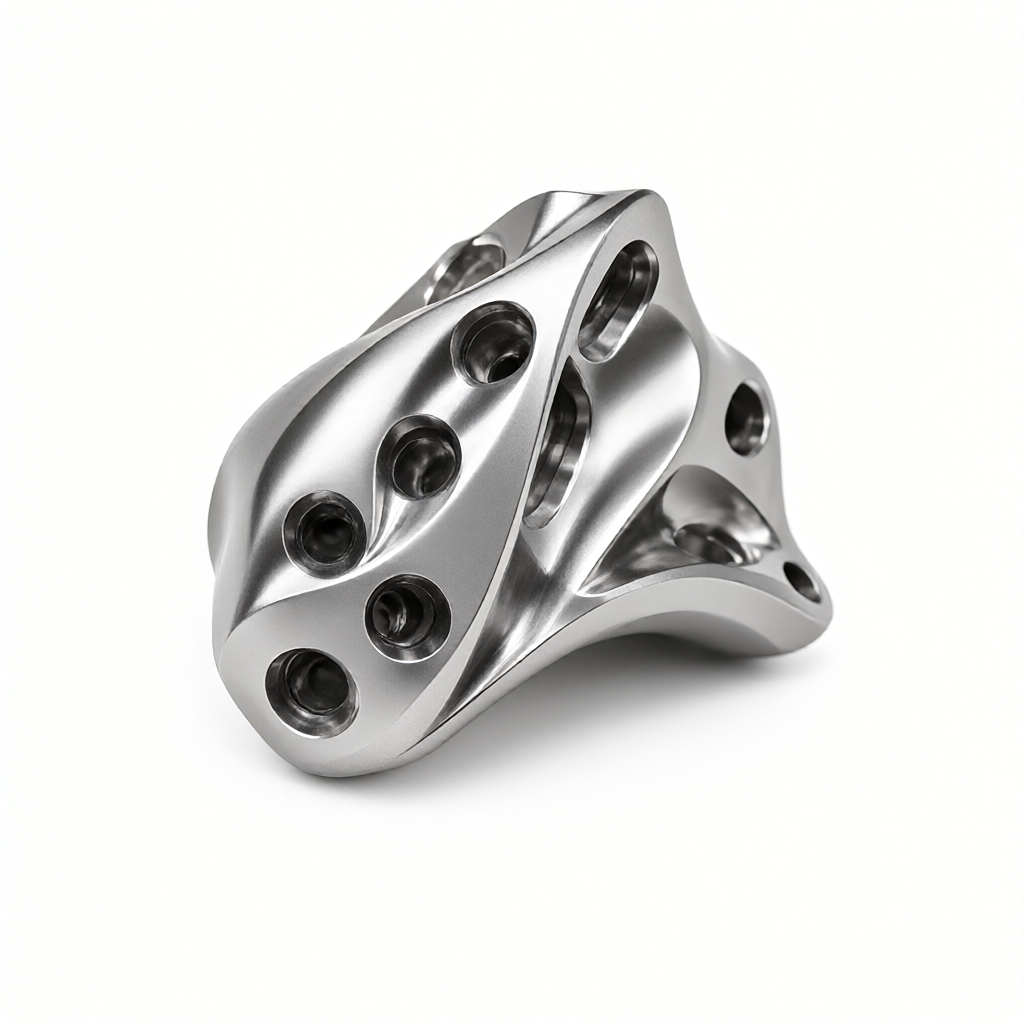
医療機器用チタン合金部品の5軸CNC精密加工
医療機器分野におけるインプラントレベルの生体適合性と寸法安定性に対する厳しい要件に応えて、ShowyMetal は 5 軸 CNC 精密機械加工サービスを提供し、特に複雑な曲面、深いキャビティ構造、微細な形状にあるチタン合金部品の公差制御問題を解決します。 Ti-6Al-4Vなどの医療用チタン合金素材を使用しております。多軸フライス加工と厳密な熱変形補償戦略により、キー合わせ面の公差が±0.01mm以内で安定していることを保証し、医療機器のメインフレーム、手術ロボットのアクチュエーター、高精度診断モジュールの組み立てニーズを満たします。
仕様と処理能力
医療機器用のチタン合金部品は非対称曲面や薄肉構造が多く、単軸機器では剛性と空間干渉のバランスをとることが困難です。当社の 5 軸マシニング センターは、複雑な表面加工を 1 回のセットアップで完了することができ、データム変換によって引き起こされる累積誤差を削減します。以下は、このカテゴリの部品の一般的な技術仕様と処理パラメータです。
- 材料グレード:Ti-6Al-4V (TC4)、純チタン (Gr.5);密度4.43 g/cm3、引張強さ930-1000 MPa、優れた高温強度と耐食性。
- サイズ範囲:一般的な部品エンベロープの寸法は、50×50×50 mm から 300×200×200 mm の範囲です。小ロット、多品種、大規模量産にも対応します。
- 公差クラス:キーの合わせ面の公差は±0.01mmに達する場合があります。一般的な構造表面は±0.05mmに達する可能性があります。幾何公差(平面度、同軸度)は図面の要件に応じて管理されます。
- 表面仕上げ:精密フライス面Ra 0.4-0.8 μm。鏡面効果は研削と研磨によって実現できます。表面粗さによる細菌の増殖や応力集中を抑制する医療機器の要件を満たします。
- 表面処理:サンドブラスト、不動態化、アルマイト処理(外観部品)、電解研磨;すべての処理プロセスは、相互汚染を避けるために、清潔な環境または独立した閉鎖領域で実行されます。
- カスタマイズ機能:STEP/IGES 図面に基づいた DFM 解析をサポートし、ツール パスとクランプ ソリューションを最適化し、薄肉が変形せず、明確な特徴を持つことを保証します。
適用業種と代表的な用途
医療技術分野における精密チタン合金部品の応用は、単一構造部品から高価値のコアコンポーネントにまで広がっています。当社が処理する部品は、主に次のセグメント化されたシナリオに対応します。
- 手術ロボット:ジョイントモジュールハウジング、ドライブシャフトスリーブ、エンドエフェクタークランプに使用されます。このような部品は非常に高い再現精度と軽量性を必要とし、5 軸加工により多軸動作に対して均一なクリアランスを確保できます。
- 画像診断装置:MRIプローブホルダー、CTチューブホルダー。チタン合金の高い透磁率特性(非磁性に近い)は、強磁場環境において理想的な構造材料となり、許容差は画像の安定性に直接影響します。
- 埋め込み型デバイス:心臓ステント コネクタ、歯科インプラント アバットメント。このような部品には、表面仕上げと切りくずのない処理に対する非常に高い要件があり、処理プロセスでは切りくずの残留物やマイクロクラックを厳密に管理する必要があります。
- 精密顕微鏡機器:内視鏡関節、外科用鉗子ヒンジ。チタン合金の高い比強度を利用し、疲労寿命を確保しながら小型化を実現しています。公差の管理は開閉感や寿命に直結します。
プロセスと装置の利点
通常のCNCメーカーとは異なり、当社は医療機器向けチタン合金加工において「材料-プロセス-テスト」のクローズドループ制御システムを導入しています。チタン合金は熱伝導率(約6.1W/m・K)が低いため、切削時に熱がこもりやすく、工具の摩耗やワークの熱変形が起こりやすくなります。当社の 72 台の CNC 装置クラスターには、高温および難削材向けに最適化された冷却システムと高速電動スピンドルが装備されています。
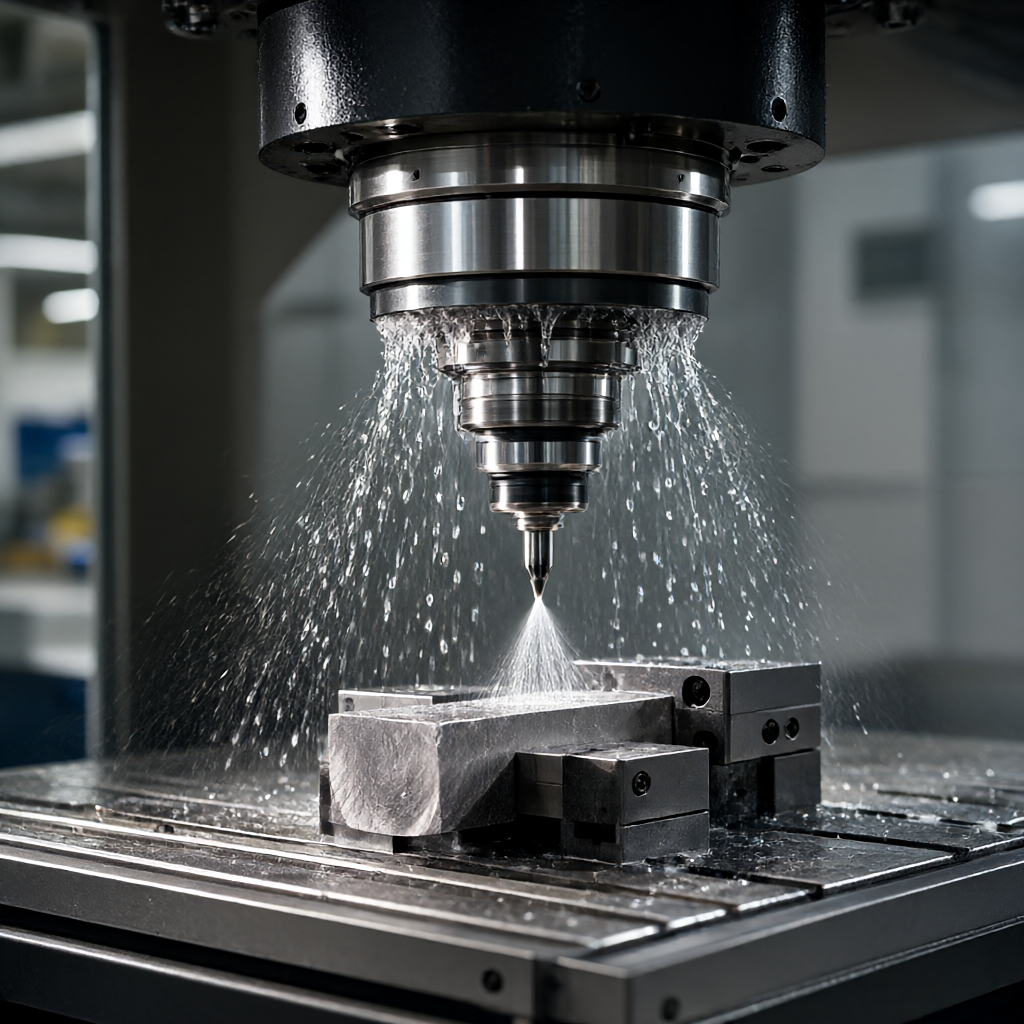
5軸同時加工戦略
深いキャビティまたは急な側壁を持つチタン部品の場合、5 軸加工機は工具姿勢をリアルタイムに調整して工具ホルダーを加工面から遠ざけ、干渉を回避し、より短い直径のエンドミルの使用を可能にします。これにより、表面品質が向上する (振動マークが減少する) だけでなく、より重要なことに、クランプ回数が減り、ベンチマークの均一性が ±0.01 mm レベルに向上します。細長比が 3:1 を超える薄肉フィーチャーの場合、工具の降伏を防ぐために適応送り戦略が使用されます。
熱変形補償技術
精密な医療部品の加工においては、室温と加工状態との温度差により、ミクロンレベルの寸法変動が生じる場合があります。当社では、一定温度のワークショップ環境(20±2℃)と機上測定技術を組み合わせて、工具の摩耗と熱ドリフトの傾向をリアルタイムで監視し、加工データを動的に修正して量産時の寸法の一貫性を確保します。
品質検査とバッチの一貫性
医療機器業界では「トレーサビリティ」に対する要求が非常に高いです。当社の品質検査プロセスはライフサイクル全体にわたって実行され、部品の各バッチのデータが完全で追跡可能であることを保証します。当社と通常の機械加工工場との主な違いは外観品質です。切削パラメータと特殊工具を最適化することで、従来の機械加工でよく見られる傷、バリ、酸化斑点を排除し、高光沢仕上げまたは均一なマット効果を実現します。
- 入荷した材料の検査:チタン合金ミルテスト証明書を検証して、材料組成が ASTM F136 や F1472 などの医療規格に準拠していることを確認します。
- 最初の商品確認 (FAI):フルサイズのレポートは、主要な嵌合面の 2D/3D 寸法と幾何公差の検出に重点を置き、AS9102 または顧客定義の規格に厳密に従って実行されます。
- 工程検査:三次元座標測定機 (CMM) と粗さ計を使用して工程検査を実施し、加工の安定性を監視し、系統的な偏差をタイムリーに検出します。
- 完全な出荷検査:AQL 2.5 に準拠した主要な機能の 100% 完全な検査と、主要でない機能のランダムな検査。完全な CofC (適合証明書) データ パッケージが付属しています。
カスタマイズのプロセスと納期
医療機器の研究開発と量産のさまざまな段階に対して、当社はプロジェクトのノードを見逃さないように柔軟な対応メカニズムを提供します。
- 図面レビューと DFM:図面を受け取ってから 24 時間以内にプロセス評価を完了し、ソースからの公差リスクを軽減するために抜き勾配、最小肉厚、工具のアクセスしやすさに関する最適化の提案を提供します。
- プログラミングとシミュレーション:CAM ソフトウェアを使用して衝突のないシミュレーションを行い、切削軌跡を最適化し、標準化された加工プログラムを生成します。
- 校正の検証:ラピッド プロトタイピング サイクルは 3 ~ 5 日です。 CMM 検査データはエンジニアにフィードバックされ、公差の達成可能性を検証します。
- 量産:15~25日以内の迅速な配達。この期間中は、バッチ間の一貫性を確保するために厳格なプロセス規律が実装されます。
- 表面処理と梱包:輸送中の結露による腐食や酸化を防ぐため、真空包装と防錆油処理を行ってください。
材質オプションの比較: チタン合金とステンレス鋼
医療機器の構造設計の初期段階では、材料の選択が部品の公差保持と最終コストに直接影響します。次の表は、精密機械加工で一般的に使用される 2 つの医療材料の性能を比較しています。
| 機能の寸法 | チタン合金(Ti-6Al-4V) | ステンレス鋼(316L) |
|---|---|---|
| 密度 (g/cm3) | 4.43 (軽量には明らかな利点があります) | 7.98(チタンの約1.8倍の重さ) |
| 切断難易度 | 高(熱伝導率が悪く、包丁にくっつきやすい) | 中(丈夫で加工しやすい) |
| 公差の保持 | 熱変形を厳密に制御する必要があり、スプリングバック量が大きい。 | 熱変形が少なく寸法安定性が良い |
| 生体適合性 | 非常に高い(インプラントグレードが好ましい) | 良好 (外部デバイスによく使用されます) |
| 表面の外観 | 加工痕が出やすく、細かい研磨が必要 | ミラー効果が得られやすく、外観の一貫性が高い |
| 該当するシナリオ | インプラント、軽量構造部品 | 流体ライン、耐食容器、一般構造物 |
注: 高い外観要件が求められる非埋め込み型デバイスのシェルの場合、316L ステンレス鋼の方がコストと外観の一貫性の面でより有利です。優れた軽量性とインプラントの安全性を追求するコンポーネントにはチタン合金が避けられません。 ShowyMetal は、特定の公差と外観の要件に基づいて DFM の推奨事項を提供します。
よくある質問 (FAQ)
Q1: 医療機器用チタン合金部品の公差はどのくらいですか?
A: キー合わせ面については、弊社の5軸マシニングセンターと恒温環境、機上検査を併用することにより、公差±0.01mm以内で安定して管理することが可能です。重要ではない構造表面の場合、アセンブリ要件を満たすために通常は ±0.05 mm 以内に制御されます。特定の値は、パーツの複雑さとバッチ サイズに基づいて DFM によって評価される必要があります。
Q2: 外観の均一性を確保するために、チタン合金加工後の表面処理はどのように行うのですか?
A: パッシベーション、電解研磨、マイクロアーク酸化プロセスを提供しています。医療機器の場合、当社はサンドブラスト中粒子サイズと不動態化溶液の比率を特別に最適化し、同じバッチ内の部品の表面色と粗さ (Ra) の一貫性が高く、一般的な色の違いや斑点を排除します。
Q3: 校正サイクルはどれくらいかかりますか?図面の修正はサポートされていますか?
A: 通常の校正サイクルは 3 ~ 5 日です。図面に加工リスク(深い空洞、薄い壁など)がある場合は、2日目にビデオまたは写真で計画を確認し、その後、高いスクラップ率で無駄なサイクルを避けるためにプログラミングと加工の段階に入ります。
Q4: 量産の場合のリードタイムと最低発注数量はどれくらいですか?
A: 大量生産のリードタイムは、注文数量に応じて通常 15 ~ 25 日です。最小注文は 1 個から対応しますが、小ロットで多品種の医療研究開発プロジェクトの場合は、プロセスの安定性を検証するために「小バッチ試作」戦略 (50 ~ 100 個など) を採用することをお勧めします。
Q5: 材料証明書と品質トレーサビリティ文書は提供されますか?
A: はい。チタン合金棒の各バッチの熱価レポート (MTC) と完成品検査レポート (CofC) を提供します。すべての検査データはアーカイブされ、少なくとも 10 年間保存され、サプライ チェーンのトレーサビリティに関する FDA または MDR システムの要件を満たしています。
カスタム見積もりを取得する
医療機器プロジェクトの成功は、あらゆる小さな公差を正確に実装できるかどうかにかかっています。厳格な品質トレーサビリティを備えた複雑なチタン部品を処理できる機械加工パートナーをお探しの場合は、今すぐお問い合わせください。 3D 図面 (STEP/IGES 形式) と技術仕様を送信していただければ、当社のエンジニアリング チームが 24 時間以内に詳細なプロセス実現可能性分析と DFM 提案を返信し、研究開発サイクルを短縮し、量産を確実に成功させるのに役立ちます。



