





アルミニウム合金の 3 軸加工における工具寿命と工具交換頻度は、量産の全体的なコストと納期の安定性に直接影響します。 CNC フライス加工に 6061、6063、5052 などのアルミニウム合金を使用するエンジニアや購入者にとって、「工具がどのくらい長持ちするか」という漠然とした経験に頼るだけでは十分ではありません。定量化可能な工具交換モデルは、材料グレード、切削パラメータ、工具形状、表面コーティングに基づいて確立する必要があります。この記事では、生産スケジュールや見積もりの際に一体型工具のコスト分担を正確に制御するのに役立つ、故障メカニズム、パラメータの最適化、プロセスの比較から合格基準までの完全な実践的なフレームワークを提供します。
アルミニウム合金の切削特性と工具摩耗の主な故障モード
切削工具に対する材料特性の直接的な影響
アルミニウム合金の熱伝導率は150~200W/(m・K)程度と鋼部品に比べて非常に高いですが、切削塑性が高く、凝着しやすい性質があります。 6061-T6 の硬度は約 95 ~ 105 HV、5052-H32 の硬度は約 55 ~ 65 HV です。材料が柔らかいほど、アルミニウムの切りくずが工具のすくい面 (BUE、ビルトアップエッジ) に蓄積しやすくなります。 BUE が形成されると、実際のすくい角が変化し、その結果、寸法のドリフトや表面の荒れが発生します。これらは、3 軸加工における寸法偏差の一般的な原因です。
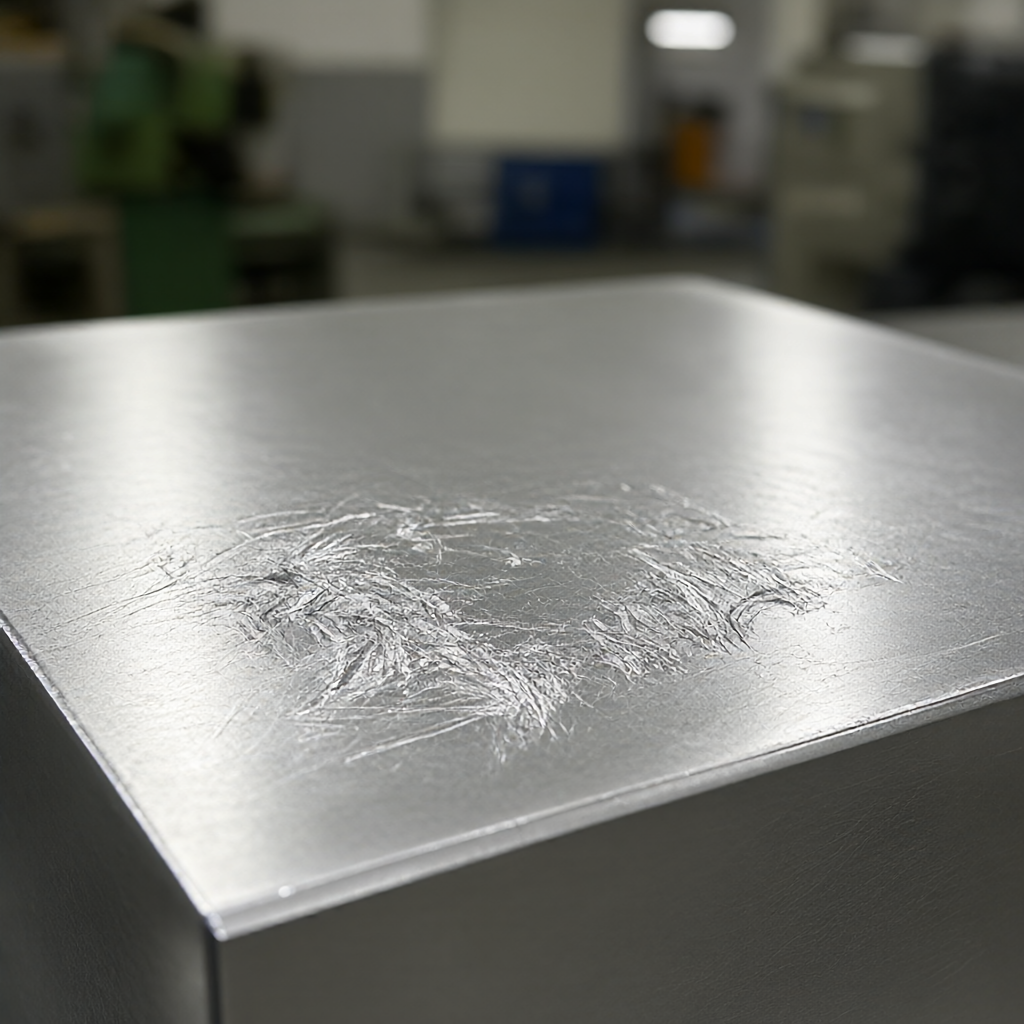
高温用合金や超硬切削工具のコーティングの選択が不適切な場合、アルミニウム合金の摩擦界面で拡散摩耗が発生します。通常の TiN コーティングは、6061 の荒加工では適度に性能を発揮しますが、仕上げ加工代が 0.1 mm 未満の場合は、コーティングなしまたは AlTiN コーティングされた超硬微小径エンドミルの方が寿命が安定する傾向があります。障害モードには通常、次の 3 つのタイプがあります。すくい面摩耗(VB)、逃げ面摩耗(VB)、チッピング。その中でも、逃げ面摩耗は主観的な感触ではなく、工具交換を判断するための中心的な基準となります。
アルミニウム合金を覆うために鋼製部品を使用できないのはなぜですか?
鋼加工では、超硬または CBN の高温硬度と耐摩耗性が重視されますが、アルミニウム合金では、工具の「非粘着性」と切りくず排出能力が重視されます。鋼部品の高いスピンドル速度と大きな送り戦略が使用される場合、アルミニウムの切りくずがツールネックに巻き付きやすく、その結果、振動が増大し、チッピングの危険性が高まります。したがって、アルミニウム合金の 3 軸加工の場合、工具寿命管理を個別にモデル化する必要があり、鋼部品の規格を直接移植することはできません。
工具寿命に影響を与える主要なプロセスパラメータ
切削速度と送りのトレードオフ
超硬エンドミルで 6061 アルミニウムを加工する場合、一般的に推奨される切削速度 Vc は 300 ~ 500 m/min の範囲です。 Vc が 50 m/min 増加するごとに、Taylor の公式によれば、工具寿命は約 30% ~ 40% 減少します。送り fz は工具の歯数によって制限されます。3 刃の D10 工具の場合、fz が 0.15 mm/z に設定されている場合、主軸速度を Vc で変換する必要があります。荒加工中は、工具刃先の温度を安定に保つために、大きな半径方向切込み深さ (D の 80% ~ 100%) と中程度の軸方向切込み深さ (2D ~ 4D) を使用します。精密フライス加工の場合、表面仕上げを改善し、工具寿命を延ばすために、切込み深さを D の 20% ~ 30% に減らす必要があります。
重要な原則:刃当たりの送り fz を 0.1 ~ 0.25 mm/z の範囲に保つfz が小さすぎるとブレードが切削ではなくワークピースの表面を「耕す」ことになり、逃げ面の摩耗が促進されることを避けるためです。 5 軸または 4 軸リンケージの場合、3 軸セグメントの寿命を個別に計算する場合、リンケージ駆動中の非切削時間を除外する必要があります。そうしないと、寿命統計が歪められます。
冷却と潤滑の戦略
アルミニウム合金の加工には通常、最小量潤滑 (MQL) または乾式切削が使用されます。水溶性の切削液は、アルミニウムの切りくずを膨張させ、切りくずの除去を困難にし、ワークピースを腐食しやすくする可能性があります。 MQL を使用する場合、切断ゾーンを正確にカバーするために、5 ~ 8 bar のノズル圧力を推奨します。ワークピースが薄肉部品や変形しやすい構造の場合、冷却が不十分だと熱変形が発生し、不安定な寸法偏差が発生し、間接的に工具の有効寿命が短くなります。これは、オペレータが測定や工具の補充のために頻繁に停止するためです。
工具形状とコーティングの選択
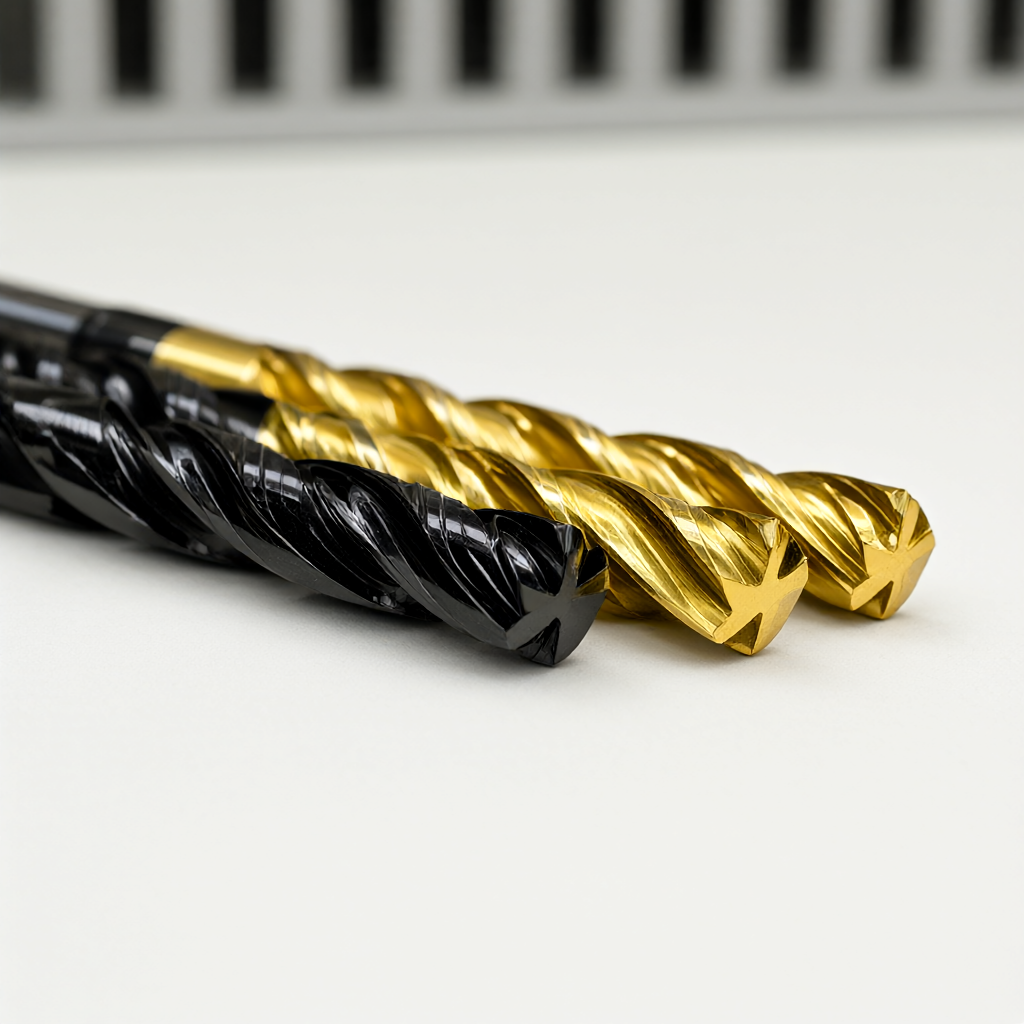
ポジティブすくい角 (12°~20°) 工具は純粋なフライス加工とスムーズな切りくず除去に適しています。ネガティブすくい角により刃先強度が向上し、断続切削に適しています。コーティングに関しては、DLC(ダイヤモンドライクカーボン)コーティングはアルミニウム加工における摩擦係数が低く、BUEを大幅に低減します。 AlTiN コーティングは硬度が高く、シリコン含有アルミニウム合金 (A380 など) に適しています。コーティングの完全性が剥がれると、局部の温度が急激に上昇し、耐用年数が大幅に低下します。したがって、保管前に切削工具のコーティングの密着性を検査する必要があります。
3軸加工における工具交換頻度計算と生産計画モデル
工具寿命データベースの構築
ツールの交換頻度は推測ではなく、過去のデータに基づいて決定する必要があります。 「材質グレード × 工具型式 × 一般的な使用条件」に基づいて寿命表を作成することをお勧めします。例: 6061-T6、3 刃 D10 超硬エンドミル、Vc 400 m/min、fz 0.18 mm/z、荒フライス加工、測定された平均寿命は 45 ~ 55 個です。データは初物、中ロット、最終物の3段階の試し切りを網羅する必要があり、その中央値をもとに生産スケジュールを立てます。
生産スケジュール時に導入される安全率0.8:推定寿命が50個の場合、40個加工ごとに工具交換検査を実施します。これにより、工具のオーバーランによって最後のピースが廃棄されるのを防ぎ、納品用のバッファーを残します。バッチサイズが 1,000 個を超える注文の場合、フルサイズの工具検査ノード (逃げ面摩耗測定を含む) が 200 個ごとにセットアップされます。
工具摩耗の判断基準
工具交換は「音が大きくなった」「表面が白くなった」だけでは判断できません。定量的な基準は次のとおりです。
- 逃げ面摩耗 VB ≤ 0.2 mm: 使用を継続し、50 個ごとに再検査します。
- VB 0.2 ~ 0.3 mm: 劣化使用。仕上げフライス加工の前の中仕上げのみが許可され、最終表面には使用できません。
- VB ≥ 0.3 mm またはチッピングが発生した場合は直ちに廃棄し、再加工して重要な寸法の表面に使用することは禁止されています。
- 表面粗さRaが図面の上限値を超えている場合(Ra0.8からRa1.2へ悪化など):VBが規格を超えていなくても、微細な付着により外観に影響を与えるため、工具の交換が必要です。
アルミニウム合金の 3 軸加工におけるさまざまな工具ソリューションの比較
モデルを選択するときは、寿命、コスト、加工品質のバランスを考慮する必要があります。以下は、6061 アルミニウム部品の大量生産に適した 2 つの典型的なソリューションの比較です。
| コントラストの寸法 | オプション A: 超硬 + DLC コーティング、3 枚刃ポジティブすくい角 | オプション B: ハイス鋼 + コーティングなし、4 枚刃ネガすくい角 |
|---|---|---|
| 適用材質 | 6061、7075、A380 およびその他の一般的なアルミニウムおよびシリコン含有合金 | 5052、1050 およびその他の純アルミニウムまたは軟質アルミニウム、低強度構造部品 |
| 標準寿命 (6061 荒加工) | 切断長さ 800 ~ 1500 m、または 300 ~ 600 本 | 切断長さ 200 ~ 400 m、または 80 ~ 150 本 |
| ツールごとのコスト分担 | 低い(長寿命、償却後約 0.15 ~ 0.3 元/個) | 高い(耐用年数が短く、償却後約 0.4 ~ 0.8 元/ユニット) |
| 表面品質の上限 | Ra0.4~0.8μm、付着しにくく、外観安定性が高い | Ra0.8 ~ 1.6 μm、BUE が発生しやすく、頻繁な洗浄が必要 |
| 工具交換頻度の影響 | 200 個ごとに検査し、ダウンタイムを最小限に抑えます | 50個ごとに検査し、バッチタクトに支障をきたす |
| 適用可能なシナリオの提案 | 大量の注文、高い外観要件、厳しい納期の注文 | 少量、外観に面しない、コスト重視の内部コンポーネント |
注文に Ra0.4 μm が必要で、バッチサイズが 500 個を超える場合は、全体のコストと外観の一貫性の点でオプション A の方が優れています。試作試作や内部構造部品の場合、オプションBは工具調達コストの削減と引き換えに、より高い頻度での工具交換を承ります。混合使用戦略 (粗フライス加工用の B、精密フライス加工用の A) も一般的な最適化方法ですが、引き継ぎプロセスの寸法許容値を厳密に制御する必要があります。
量産における工具の一貫性管理と受け入れのポイント
工程検査と初品確認
工具交換の頻度が高い場合、最大のリスクは「工具交換後の工具再校正の失敗」であり、Z 方向の工具設定のずれが発生します。工具を交換するたびに Z 軸ツールバーの校正を実行する必要があり、誤差は ±0.02 mm 以内に制御されます。最初の製品確認プロセスには、工具摩耗の目視検査、表面粗さRa測定(ポータブル粗さ計を推奨し、3点測定の平均を取る)、主要寸法の3座標抜き取り検査が含まれます。最初のピースの Ra またはサイズが許容範囲外の場合は、工具寿命が臨界または冷却不良に達していないかを検討する必要があります。
完全な出荷検査と品質トレーサビリティ
外観部分の工具摩耗による微細な荒れは、肉眼では確認しにくいですが、溶射やアルマイト処理を行うと「オレンジピール」や色の違いとして現れます。そのため、主要な外観表面の光沢や粗さなどを出荷前に全数検査する必要があります。工具バッチのトレーサビリティ システムを確立します。各工具には信頼性の高いコードがあり、切断長さ、交換時期、対応するワークピース バッチが記録されます。顧客が表面欠陥について苦情を申し立てた場合、特定の工具バッチと摩耗状態を迅速に特定できるため、バッチ全体を廃棄することを回避できます。
一般的な障害回避リスト
- 工具の不動態化: 保管前に金属顕微鏡を使用して刃先をランダムに検査します。半径 10 μm を超える不動態化が施されたツールは、研磨するか廃棄する必要があります。
- コーティングの剥がれ: ナイフを輸送および保管するときは、ナイフ同士がぶつからないように立てて置く必要があります。取り扱いの際はラジオペンチの代わりに吸盤を使用してください。
- 切りくずの排出をブロック:アルミの切りくずが絡みやすい。 20 個ごとにチップを自動的に吹き飛ばすか、プログラムにナイフを持ち上げるアクションを追加します。
- 工具設定のドリフト: 工作機械の Z 方向の熱誤差は、30 分間のウォームアップ後に補正する必要があります。工具交換後に再度工具をセットすることでZ方向のズレを90%解消できます。
FAQ:アルミニウム合金の3軸加工における工具寿命に関するよくある質問
アルミニウム合金を加工する場合、どのくらいの頻度で工具を交換する必要がありますか?
決まった時間はなく、カットする長さや枚数に応じて判断する必要があります。通常、超硬工具の逃げ面摩耗は 0.2 ~ 0.3 mm に達するか、または 300 ~ 500 個の加工ごとに工具を交換する必要があります (Vc および fz によって異なります)。生命表を確立し、安全率 0.8 に従って生産をスケジュールすることをお勧めします。
DLC コーティングされた工具は通常のコーティングよりどれくらい長持ちしますか?
6061 の微細加工条件下では、DLC コーティングの寿命は、その低い摩擦係数と強力な耐付着性により、通常の TiN コーティングよりも 30% ~ 50% 長くなります。ただし、価格が比較的高いため、ツールの単価だけで判断するのではなく、1個あたりのコスト配分を考慮して決定する必要があります。
工具の交換頻度が高すぎるため、納期が遅れます。最適化するにはどうすればよいですか?
まず、Vc/fz がツールの推奨範囲を超えているかどうかを確認します。次に、冷却が効果的であるかどうかを確認します。最後に、「粗微分割」戦略の採用を検討してください。摩耗しやすい粗加工セクションには安価なハイス鋼を使用し、精密加工セクションには高性能超硬を使用して、全体のリズムをより安定させます。
工具が限界を超えて摩耗したかどうかを迅速に判断するにはどうすればよいですか?
最も簡単な方法: 逃げ面摩耗 VB を測定します (顕微鏡または摩耗計)。より速い方法: 3 つのサンプルを処理し、Ra と限界寸法を測定します。 Raが0.2μm以上劣化したり、寸法が公差の50%を超えた場合は直ちに工具を交換してください。切れ味だけで判断するのはお勧めできません。
工具寿命データは見積もりや DFM 推奨事項にどのように使用されますか?
単一の工具の共通コスト (工具の合計価格 ÷ 寿命部品の数) を見積モデルに組み込みます。 DFM 段階では、工具寿命の短いフィーチャー (深いキャビティ、小径の内面フライス加工など) を加工しやすい構造に変更するか、コストと納期のバランスをとるためにより高い Ra 値を受け入れることを顧客に推奨します。
結論と行動への推奨事項
アルミニウム合金三軸加工の工具寿命管理は、本質的には「パラメータ×工具×プロセス×データ」の四次元連携です。ツールチェンジを「経験ベース」から「データベース」に変えるだけで、外観品質を損なうことなく単価の削減と納期の安定化が可能になります。新しいアルミニウム部品の量産計画の工具コストと外観リスクを評価している場合は、図面とバッチサイズをお送りください。 72台のCNC装置の実際の加工データベースに基づいて、ターゲットを絞った工具選択の提案と寿命予測を提供し、バッチの一貫性と外観品質が予測可能な範囲内に収まるようにDFM最適化と連携します。ツール共有コストを含む詳細な見積もりを取得するには、2D/3D 図面を遠慮なく送信してください。



