





精密製造の分野では、3 軸 CNC 加工公差これは、部品が組み立てテストと機能テストに合格できるかどうかを判断する中心的な指標です。エンジニアと調達にとって、ISO 2768 のデフォルト許容値と IT グレード システムを理解することで、試行錯誤のコストを大幅に削減できます。 3 軸フライス加工では、通常、±0.05 mm ~ ±0.1 mm の一般公差を達成できます。精密治具とオンライン検査により、管理された条件下で±0.01mmの高精度要求を安定して達成します。この記事では、生産実践に基づいて、設計段階での加工リスクを回避するために役立つ 3 軸 CNC 公差基準、影響要因、および受け入れ方法について詳しく説明します。
3軸CNC加工公差等級システムの分析
許容差が小さいほど良いです。公差が厳しすぎると、加工コストとスクラップ率が大幅に増加します。業界標準は通常、分類のために ISO 286-1 または GB/T 1804 を参照します。 3 軸 CNC フライス加工では、一般的な公差ゾーンは次のように分割されます。
- クラスIT12(ゆるみ公差):構造部品や非合わせ面に適しており、直線寸法誤差は通常±0.5mm以内に抑えられます。
- IT9~IT10グレード(中公差):3軸CNCのデフォルトの加工能力範囲。直線寸法公差はほとんど ±0.1mm 程度で、ほとんどの機械式コネクタに適しています。
- IT7レベル(精度公差): 精密な治具と工具補正が必要ですが、直線公差は ±0.05 mm 以上に達することがあり、合わせ面やデータム面によく使用されます。
- IT6レベル以下(高精度): ±0.01mm レベルに近く、一定温度の作業場、事前に調整されたツール、頻繁な寸法検査が必要で、航空および医療用途の主要な構造部品に適しています。
3 軸 CNC 加工は、主に X、Y、Z の 3 つの直線方向を対象としていることに注意してください。部品に傾斜、円弧形状、垂直度などの幾何公差が含まれる場合、直線寸法よりも管理の難易度が高く、幾何公差要件 (GD&T) を個別にマークする必要があります。
3 軸 CNC 公差精度に影響を与える主な要因
同じ図面でも、プロセス条件が異なると公差性能が数倍異なる場合があります。次の 4 つの要素によって、公差が規格を満たすかどうかが直接決まります。
工具の摩耗と直径の補正
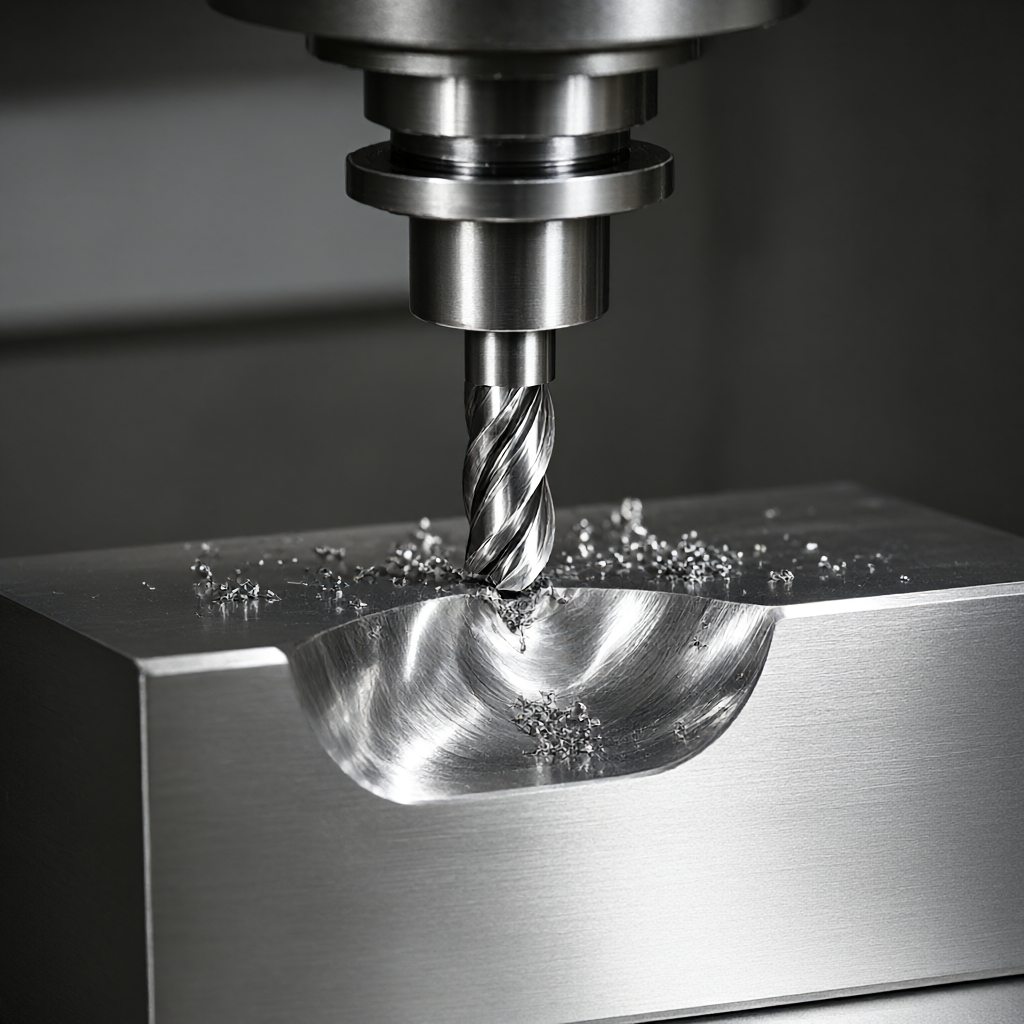
工具は切削プロセス中に自然に摩耗します。工具補正パラメータの更新が間に合わないと、実際の切削サイズに累積誤差が発生します。例えば、エンドミルの直径が0.02mm摩耗した場合、それを補正しなければ穴壁や外径はそのまま0.02mmずれてしまいます。そのため、加工前に試し切りやプローブによる工具半径補正を行う必要があります。
ワーククランプ変形
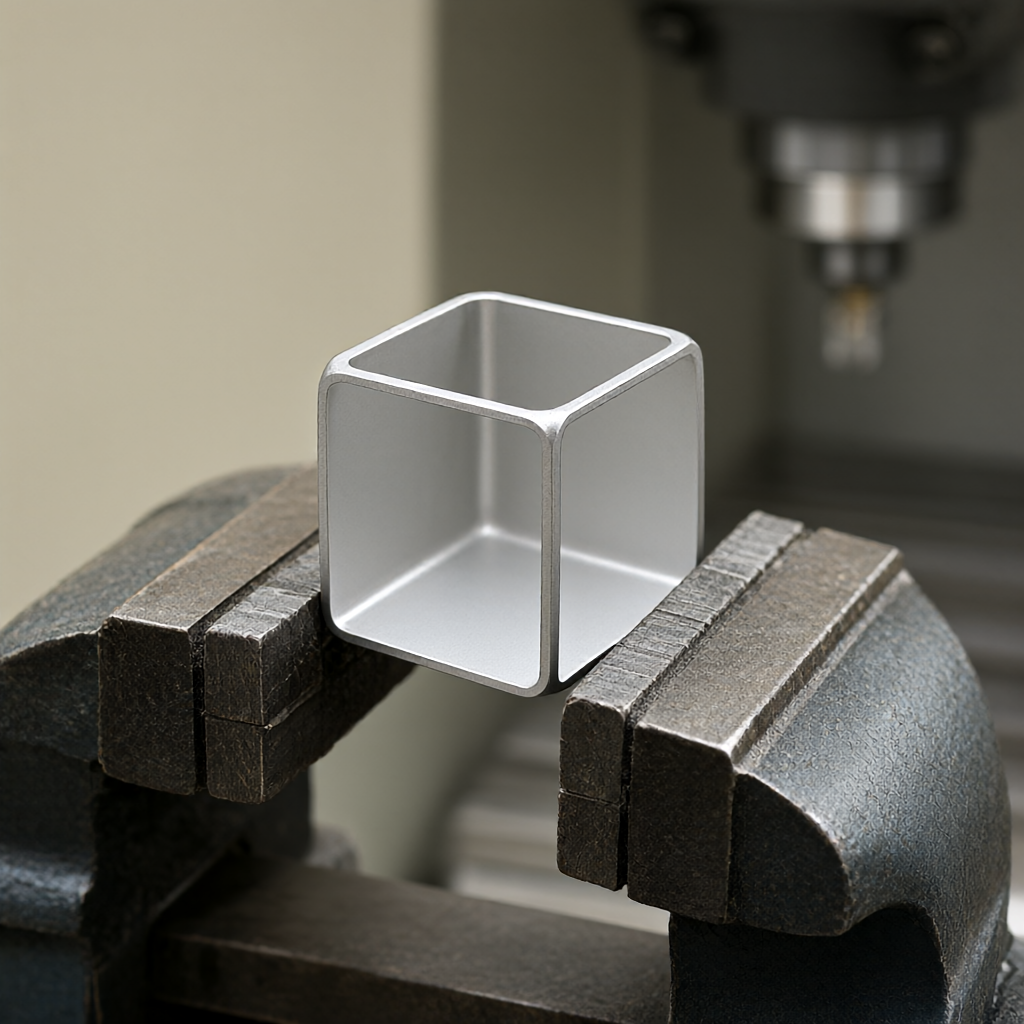
薄肉部品や細いシャフトは、治具のクランプ力により弾性変形します。クランプ解放後にワークが反発し、実際の寸法が理論値からずれる場合があります。肉厚が 1 mm 未満のアルミニウム合金部品の場合、公差を計算する際に 0.05 mm ~ 0.1 mm の変形許容値を確保するか、分割されたクランプ プロセスを使用することをお勧めします。
熱変形制御
切削熱によりワークや工作機械のガイドが膨張します。夏場や連続高速切削では熱変形が0.01mm~0.02mmに達する場合があります。精密部品を加工する場合は、2~4時間程度の十分な冷却時間を設けるか、一定温度(20±1℃)環境で最終仕上げを行うことを推奨します。
材料特性と切断パラメータ
材質が異なれば、切削抵抗も異なります。たとえば、アルミニウム合金は切削抵抗が低く、変形が小さく、公差の制御が容易です。一方、304 ステンレス鋼は、切削硬化が激しく、工具の摩耗が早く、公差の変動が比較的大きいです。工具の切れ味を維持するための回転速度と送り速度の合理的な選択が、安定した公差の基礎となります。
一般的な材料の 3 軸 CNC 公差性能の比較
材質の違いは、公差の達成の難しさに大きな影響を与えます。次の表は、設計段階での参考として、3 軸 CNC 加工における一般的な材料の一般的な公差性能と推奨表面粗さを示しています。
| 材質グレード | 一般直線公差(100mm以内) | 推奨表面粗さ(Ra) | 公差管理の難しさ |
|---|---|---|---|
| 6061アルミニウム合金 | ±0.02mm | Ra0.8~1.6μm | 材質が柔らかく、ナイフの滑りやはじきが起こりやすいため、送り速度の管理が必要です。 |
| 45ゲージスチール | ±0.03mm | Ra1.6~3.2μm | 強度が高く、工具の摩耗が早いため、定期的な工具の交換が必要です。 |
| 304ステンレス鋼 | ±0.05mm | Ra3.2μm | 熱伝導性が悪く、切りくずがたまりやすい、公差変動が大きい、十分な冷却が必要 |
| PEEKエンジニアリングプラスチック | ±0.02mm | Ra0.8μm | この素材は湿気を吸収して変形するため、加工前に一定の温湿度環境で 24 時間保管する必要があります。 |
公差要件が従来の表の値よりも厳しい場合は、図面上に「精密加工」と明記するか、幾何公差を指定し、代わりに5軸リンケージまたはターニングミーリング複合技術を使用する必要があるかどうかを事前に加工工場に確認することをお勧めします。
3軸CNC加工公差検出方法
許容差が満たされているかどうかは、追跡可能な測定データに依存する必要があります。一般的な検出方法は次のとおりです。
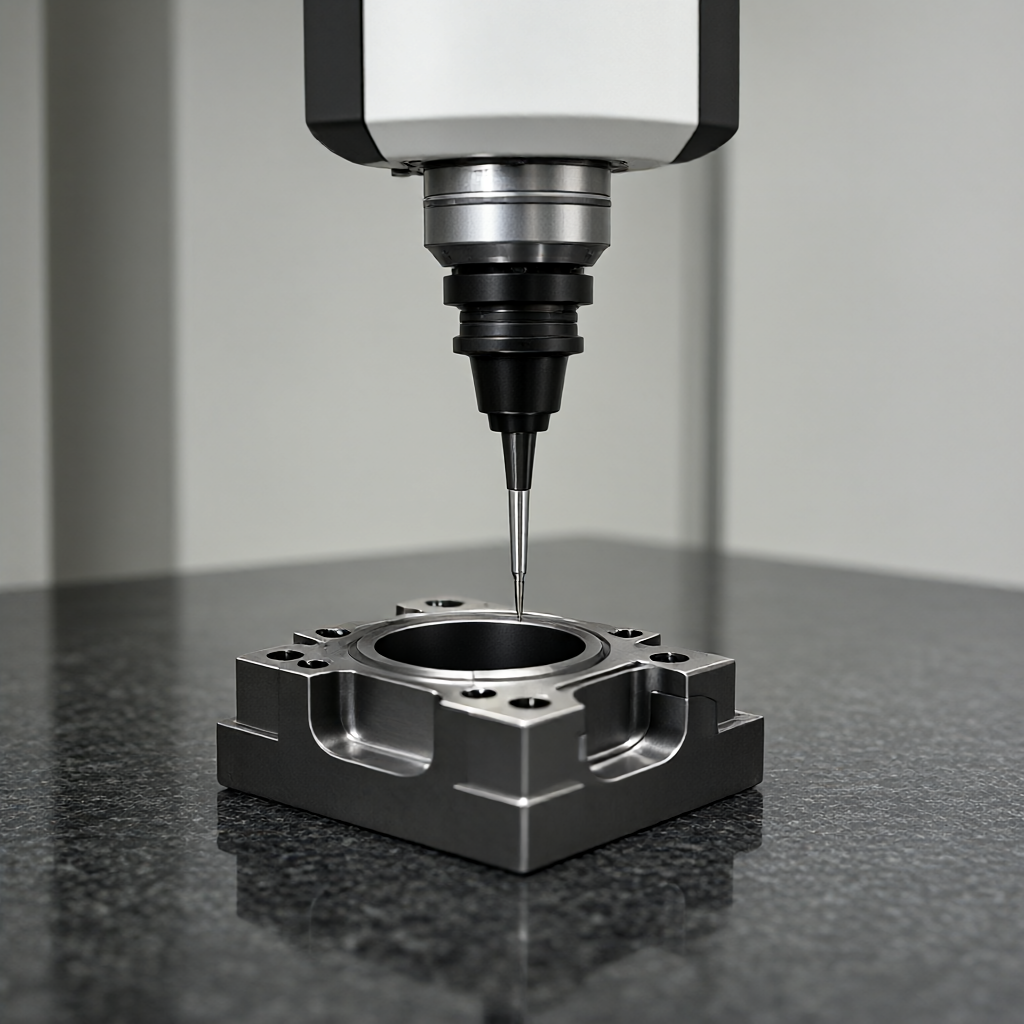
- 三次元測定機(CMM): 精度は±0.002mmに達し、精密部品の許容基準となります。平面度や同軸度などの複雑な幾何公差の検出に適しています。
- 光学画像測定器: 接触力による寸法誤差を避けるため、脆性材料や薄肉部品に適した非接触測定です。
- ハイトゲージとキャリパー: 従来の寸法検査 (精度 ±0.01mm) は、標準ブロックを使用して校正する必要があり、通常の部品の大量バッチのランダム検査にのみ適しています。
- 粗さ計: 表面品質はアセンブリの摩擦とシール性能に直接影響するため、GB/T 1031 規格に従ってテストする必要があります。
量産では「初品実物大検査+工程検査+出荷抜き取り検査」の3段階管理を推奨します。系統的エラーを避けるために、後続の処理を実行する前に、最初のピースを CMM で完全に検査する必要があります。
3 軸 CNC 公差規格の設計およびマーキング仕様
図面上の不規則なラベル付けは、過剰な公差と通信コストの増加の主な原因です。次の点に従う必要があります。
デフォルトの許容レベルを定義する: 特定の公差がマークされていない場合は、デフォルトの「一般的な中間公差」に従った処理が緩くなりすぎることを避けるために、デフォルトの規格 (GB/T 1804-m や ISO 2768-m など) を図面のタイトル バーに示す必要があります。
主要な寸法は個別にマークされています: 合わせ面、位置決めピン穴、シール面などの重要な寸法については、公差ゾーンを個別にマークする必要があり (Ø20 H7、Ø20 k6 など)、デフォルトの公差に依存することはできません。最小ギャップまたは干渉が機能要件を満たしていることを確認するには、GB/T 1800 規格に従ってフィッティング公差を計算する必要があります。
幾何公差 (GD&T) 注釈: 3 軸 CNC は直線寸法の制御には優れていますが、位置や真円度などの幾何公差の制御は苦手です。たとえば、2 つの穴の同軸度要件は 0.05 mm です。各穴の直線公差を制御するだけでは、同軸度基準を個別にマークする必要があることを保証できません。
厳しい公差を避ける:非嵌合面、非シール面に±0.01mmのマーキングは無意味であり、加工時間とスクラップ率が大幅に増加します。 「機能第一、経済的、合理的」の原則に従い、重要でない寸法は±0.1mm以上まで緩和されています。
3 軸 CNC 公差異常の調査と最適化戦略
量産時の公差が標準から逸脱し続ける場合は、次のロジックに従ってトラブルシューティングを行ってください。
- ツールステータスチェック: 摩耗後の工具の実際の直径を測定し、工具補正パラメータを更新します。超硬工具は工具寿命管理アカウントが設定されており、100本加工ごとに工具交換または工具修理が義務付けられています。
- 最適化されたクランプ方法: 薄肉部品の場合は、低応力クランプ方法 (空気圧クランプ、スポンジ パッドなど) を使用し、クランプを緩めて、仕上げ前にワークピースが弾性的に回復するまで 5 ~ 10 分間待ってください。
- 熱変形補償: さまざまな周囲温度下での寸法変化ルールを記録し、熱補償モデルを確立します。仕上げる前に、ワークピースを一定の温度環境に少なくとも 2 時間放置します。
- プログラムとプロセスの調整:仕上げ加工の背面切削量を減らし(推奨0.1mm~0.2mm)、送り速度を下げると、面品位と寸法安定性が向上します。深いキャビティ部品の場合は、応力集中による反りを避けるために、切断順序を合理的に配置してください。
上記の体系的な調査を通じて、ほとんどの 3 軸 CNC 公差異常を 48 時間以内に特定して解決することができ、バッチ全体が廃棄されることを回避できます。
よくある質問
3 軸 CNC 加工のデフォルトの公差はどれくらいですか?
図面にマークが付けられていない場合、通常は GB/T 1804-m (中精度) または ISO 2768-m がデフォルトで実装され、直線寸法公差は 0.5 mm ~ 1 mm の範囲で約 ±0.1 mm ~ ±0.2 mm です。ただし、曖昧さを避けるために、デフォルトの規格を図面上に明確にマークすることをお勧めします。
3軸CNCは公差±0.01mmを安定して達成できるのでしょうか?
できる。一定温度の作業場で、精密治具とオンライン検査を使用して、3 軸 CNC は±0.01 mm の高精度公差を達成できます。ただし、この精度は工具の磨耗や熱変形の影響を受けやすいため、検査頻度や工具の寿命管理を増やす必要があることに注意してください。
表面粗さは公差に影響しますか?
表面粗さ (Ra) は寸法公差には影響しませんが、アセンブリの摩擦、シールおよび疲労寿命に影響します。粗さが大きい場合(Ra>3.2μm)、実際の合わせ面の隙間は大きくなります。寸法公差と粗さの要件の両方を図面に記入することをお勧めします。
ステンレス鋼とアルミニウム合金の 3 軸 CNC 公差の違いは何ですか?
アルミニウム合金は切削抵抗が小さく、変形が大きく、公差(±0.02mm)の管理が容易です。ステンレス鋼は熱伝導率が悪く、硬化しやすく、公差のばらつきが若干大きい(±0.05mm)。ステンレス鋼を加工する場合は、熱変形や構成刃先を制御するために鋭利な工具と十分なクーラントを使用する必要があります。
適切な公差標準を選択するにはどうすればよいですか?
部品の機能に応じて選択します。合わせ面のグレードは IT6 ~ IT8 (±0.01 ~ 0.05mm) を選択します。非適合構造面には IT10 ~ IT12 グレード (±0.1 ~ 0.5mm) を選択してください。加工コストとスクラップ率を削減するために、重要ではない寸法に厳しい公差を課すことは避けてください。
結論と行動への推奨事項
3 軸 CNC 加工公差基準は、個別の技術パラメータではなく、設計、技術、材料、テストの体系的なエンジニアリングです。 IT グレード システムを理解し、材料特性を理解し、図面マーキングを標準化することが、公差コストを管理し、品質を確保するための鍵となります。精密部品の加工が必要な場合は、表面処理工程説明書や公差管理工程をご参照ください。図面と技術仕様の送信を歓迎します。当社のエンジニアリング チームが 24 時間以内に DFM 提案と詳細な見積もりを提供し、設計の最適化と高精度部品の迅速な納品に役立ちます。



