





Nella ricerca e nello sviluppo di apparecchiature diagnostiche medicali e dei semiconduttori, la lavorazione di precisione dei chip microfluidici è la difficoltà principale della fresatura tradizionale a 3 assi che è difficile da gestire con smussamento del bordo del wafer e superfici complesse.Lavorazione CNC a 5 assiGrazie al collegamento multiasse, è stata raggiunta una precisione di lavorazione sub-micron su scala wafer, in questo articolo viene spiegato come utilizzare il centro CNC a cinque assi per completare lo smussamento dei bordi dei chip microfluidici, la fresatura dei canali e il controllo della finitura superficiale, coprendo la selezione dei materiali, i parametri di processo, l'analisi dei guasti comuni e gli standard di accettazione, fornendo riferimenti tecnici per gli ingegneri e i responsabili dell 'acquisto.
I vantaggi principali di un chip microfluidico a cinque assi lavorato CNC
I chip microfluidici, solitamente realizzati in silicio, quarzo, vetro o plastica ingegneristica ad alte prestazioni, presentano piccole dimensioni, struttura sottile e un centro di lavorazione a cinque assi (ad esempio dotato di asse rotativo A/C) che consente a utensili e pezzi di mantenere sempre un angolo ottimale evitando vibrazioni e distorsioni causate da sporgenze troppo lunghe, tipiche nella lavorazione a 3 assi.
- Le superfici complesse sono rifinitePuò lavorare una volta sola, canali inclinati o microstrutture sferiche, ridurre il numero di clip e ridurre l'errore cumulativo.
- Automatizzazione degli smussi marginaliPer i bordi del wafer da 100 mm o 200 mm, il collegamento a cinque assi consente di smussare in profondità da 0,1 mm a 0,5 mm, mentre la rugosità Ra della parete laterale può essere controllata entro 0,4 μ m.
- Elevata rigidità e precisioneCon una testa frontale ad alta velocità (velocità massima 12.000 - 24.000 giri/min), supporta una fresatura ad alta velocità di strumenti micropipetta in metallo duro per migliorare la finitura superficiale e ridurre i danni termici.
Per la produzione in serie, la consistenza della lavorazione a 5 assi è migliore rispetto alla smussatura manuale o alla fresatura laterale tradizionale a 3 assi tramite la raccomandazione DFM (Design orientato alla produzione), che consente di ottimizzare il percorso dell 'utensile evitando lo scivolamento in aree con pareti sottili.
Processi e parametri di lavorazione a livello di wafer
Il cuore della lavorazione a livello di wafer è la stabilità dell 'imballo e la pianificazione del percorso dell' utensile, che di solito usano una piastra di adsorbimento del vuoto o un morsetto personalizzato per fissare il wafer, con la macchina a cinque assi che ruota attraverso l'asse C o l'asse A, facendo avanzare gli utensili lateralmente lungo il bordo del wafer.
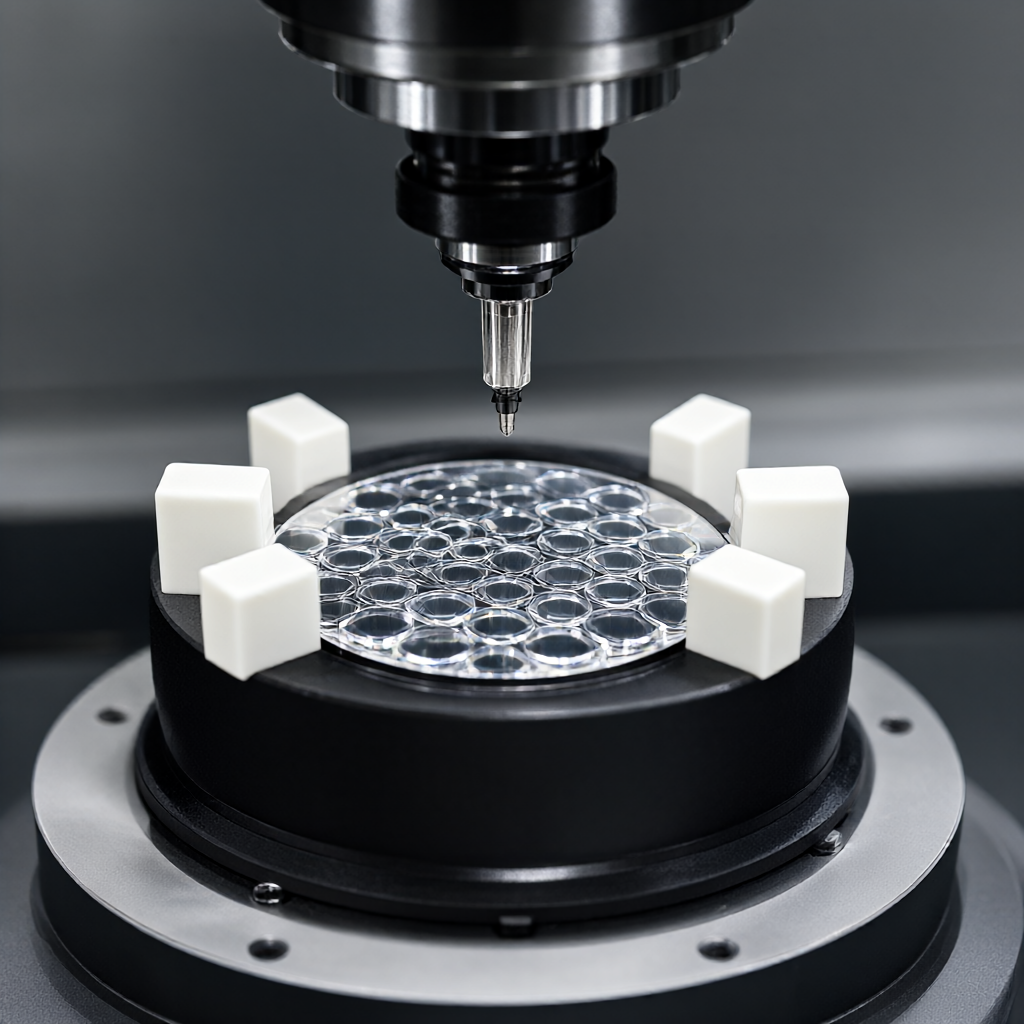
Parametri di processo chiave
- Fattore principale RotazioneA seconda del diametro dell 'utensile, un utensile da microdiametro (per esempio 0,5 mm-2 mm) richiede in genere 15.000 - 24.000 giri/min ad alta velocità.
- avanza alla velocitàQuando l'asse Z viene applicato per la fresatura grossa, l'avanzamento a 5 - 10 mm/min e la smussatura finale del bordo viene ridotta a 0,1 - 0,5 mm/rev per garantire la finitura.
- Coltello a scelta.Si raccomanda l'uso di frese integrali rivestite in metallo duro o micro-sferoide con un diametro di 0,5 - 3 mm e un rapporto lungo della lama L/D ≤ 3 per ridurre le vibrazioni di allungamento della sospensione.
Nella lavorazione dei wafer in silicio, è necessario prestare particolare attenzione all 'uso di liquido di raffreddamento (microlubrificazione MQL), evitare il taglio a secco che causa l'usura dell' utensile troppo veloce per il vetro o i materiali ceramici, è necessario utilizzare micro diamanti o utensili rivestiti speciali e regolare la velocità di avanzamento per adattarsi alle caratteristiche di elevata durezza.
Controllo qualità degli smussamenti ai bordi e del trattamento delle superfici
Il vantaggio della smussatura del bordo del chip microfluidico non è solo per rimuovere la mano di taglio di frontiera tagliente, ma anche per la successiva combinazione del wafer o la fattibilità del processo di incapsulamento dell 'angolo di smussamento è di solito 45 ° o 60 °, profondità 0,1 - 0,3 mm nella lavorazione a cinque assi, che può regolare dinamicamente l'utensile postura, garantire la transizione liscia della radice dello smusso, nessun residuo di angolo di volo.
Robustezza superficiale e test
- Rigidità richieste: La parete interna del canale Ra ≤ 0,4 μ m e la planarità superficiale ≤ 2 μ m (per un wafer da 100x100 mm).
- Verificare mezzi·Scansione completa della superficie con un ruvido ottico della superficie, ad esempio KLA-Tencor; campionamento delle dimensioni caratteristiche chiave con una macchina di misura a coordinate (CMM) per tolleranze di ± 0,01 mm.
- Test di esterno: Un potente microscopio controlla se ci sono frange, graffi o segni di adesione ai bordi della smussatura per garantire che non ci siano difetti.
Dopo il trattamento di superficie (come la pulizia al plasma, l'ossidazione anodizzata o la placcatura), è necessario valutare nuovamente l'integrità di superficie per i substrati in lega di alluminio microfluidici, l'ossidazione anodizzata può migliorare la resistenza alla corrosione, ma è necessario prestare attenzione al rischio di intasamento microporoso e si consiglia di utilizzare uno strato sottile di ossidazione quando l'apertura è maggiore di 50 μ m.
La scelta dei materiali rispetto alle prestazioni di taglio
I materiali differenti sulle prestazioni del chip microfluidico hanno grande influenza sul silicio con conduttività termica eccellente e stabilità chimica, ma elevata durezza (Hv1000 +), costi di lavorazione elevati; lega di alluminio è facile da lavorare, ma deve essere sottoposto a trattamento di isolamento superficiale; poliimmide (PI) e altri polimeri adatti per microfluidica flessibile, ma limitata resistenza alla temperatura.
| Marchio materiale | Durezza (Hv) | Raccomando i coltelli | Principali vantaggi | Difficoltà di lavorazione e risposta |
|---|---|---|---|---|
| Cristallino bianco/silicio policristallino | 1000-1300 | Diamanti/CBN | Alta calore, biocompatibilità. | Forte forza di taglio, bordo facile; alta velocità di taglio rigido richiesto, completamente raffreddato. |
| 6061 lega di alluminio | 70-90 | Metalli duri rivestiti/Acciaio ad alta velocità | Facile da lavorare, peso leggero, anodizzazione | Rischio coltello appiccicoso; con lubrificazione MQL, gli utensili sono placcati con rivestimento TiAlN antiaderente. |
| Vetro puro | 550-650 | micro diamante | Alta visibilità, corrosione | Fragile grande, facile da crepe; ridotto profondo, più coltello da passeggio, per evitare il carico d'impatto. |
| PEEK (polietilene di polietilene) | 200-300 | Argento duro/Coltelli a cambio rapido | Alta temperatura, auto-lubrificazione, grado medicale | Grande deformazione elastica; deve essere pre-serrata per evitare l'effetto del rimbalzo sulle tolleranze. |
I materiali devono essere selezionati in combinazione con un 'applicazione finale: ad esempio, gli apparecchi medicali per la diagnostica in vitro (POCT) utilizzano PEEK o quarzo per la loro elevata biosicurezza, mentre i banchi di prova dei semiconduttori preferiscono leghe di alluminio o acciaio per ridurre i costi e garantire le prestazioni elettriche.
Modelli di guasto frequenti e programmi di evasione
Nell 'elaborazione effettiva, il chip microfluidico spesso si verifica nelle seguenti modalità di guasto:
- Pulire il coltello (Chatter).Porta a increspature sulla superficie della parete del canale, la ruvidità supera l'elusione: ridurre la profondità dell 'ap, aumentare la rigidità del coltello, ottimizzare la lunghezza della manica del manico.
- Calore trasformato·Il taglio ad alta velocità genera calore che provoca l'elusione della deformazione sottile del wafer: viene utilizzata una lubrificazione minima (MQL) o un raffreddamento spray per evitare lo shock termico causato da grandi quantità di fluidi da taglio.
- Imballaggio pesante trasformato.: Impropria tenuta della pinza provoca la deformazione del wafer, dopo la liberazione il recupero provoca l'elusione di dimensioni ultra-poveri: l'uso di adsorbimento sotto vuoto o maschere flessibili, pre-compressione prova determina la migliore tenuta della pinza.
- Che resta volare.: trucioli metallici residui alla radice dello smusso, che influenzano la successiva elusione della saldatura: fresatura fine utilizzando un utensile da taglio ad alta tolleranza, aumentare il numero di retromarce o utilizzare l'incisione chimica dopo l'elaborazione.
Fu istituito un meccanismo di conferma del primo pezzo (FAI) per effettuare misure a grandezza intera e controlli di superficie dei primi tre campioni prima della produzione in serie per garantire che i parametri di processo fossero stabili prima della produzione in serie.
Criteri di accettazione e raccomandazioni DFM
Per garantire la qualità dei chip microfluidici, è consigliabile stabilire criteri di accettazione chiari:
- Dimensioni tollerateLarghezza del canale critico ± 0,01 mm e rapporto di profondità ≥ 5:1 sono convenzioni separate per la larghezza della profondità, che in genere è consentito ± 0,02 mm.
- Qualità delle superfici: Nessun graffio visibile (al microscopio 10x), nessuna rottura, smussamento liscio e senza sbavature.
- Test funzionaleTest di resistenza all 'aria (tasso di perdita)< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Nella fase DFM, progettisti dovrebbero considerare l'accessibilità dell 'utensile, ad esempio, evitare di progettare la cavità interna ad angolo retto di 90 °, si consiglia di utilizzare una transizione circolare, il raggio R non è inferiore al raggio dell' utensile Per la piastra del wafer (> 5 mm), si consiglia di fresare prima il piano e smussare per ridurre le vibrazioni a mensola.
FAQ: Domande frequenti sull 'elaborazione di chip microfluidic
Qual è la dimensione caratteristica minima di un chip microfluidico a cinque assi per lavorazione CNC?
A seconda del diametro dello strumento e della rigidità della macchina, di solito la larghezza minima del canale può essere lavorata fino a 0,1 mm-0,2 mm, più profonda deve essere combinata con l'ablazione laser o il processo DRIE di fresatura convenzionale a cinque assi raccomanda una larghezza minima di 0,3 mm o superiore per garantire la stabilità della tolleranza.
Lo smussamento del bordo del wafer in silicio influisce sulla combinazione del wafer?
Una smussatura appropriata (0,1 - 0,3 mm) di solito non influenza la combinazione dei tasti, ma aiuta a rilasciare le sollecitazioni e l'allineamento, ma i bordi della smussatura devono essere privi di spigoli, si consiglia di lucidare prima della combinazione dei tasti per garantire la planarità della superficie Ra.< 0.2μm。
Come controllare l'usura degli utensili durante la lavorazione a 5 assi?
Con un sistema di monitoraggio degli utensili online (ad esempio una testina laser) per compensare in tempo reale le variazioni di lunghezza e diametro dell 'utensile per un' ispezione utensile di 50 - 100 pezzi per lavorazione, la sostituzione tempestiva delle lame usurate ed evitare le derive dimensionali.
Quali tipi di microprocessori posso usare?
L'ossidazione anodica (spessore 1 - 25 μ m), l'ossidazione micro-arco (MAO) o l'ossidazione anodica dura possono essere eseguite se l'isolamento è richiesto, si consiglia di utilizzare la pulizia sabbiata dopo la placcatura di nichel o oro, si noti che il trattamento superficiale può bloccare il microporo, è necessario progettare in anticipo il foro cieco.
Quanto tempo ci vuole per la produzione in serie di 1000 microchip?
A seconda dell 'approvvigionamento del materiale e della complessità del processo, le leghe di alluminio o le parti di plastica possono essere di solito completate in 15 - 25 giorni per la produzione di massa; a causa degli utensili speciali e delle prove, il periodo di consegna può essere esteso fino a 30 giorni per riservare la revisione DFM e il tempo di conferma del primo pezzo.
Conclusioni e proposte d'offerta
La lavorazione CNC a cinque assi offre una soluzione efficiente e ad alta precisione per smussatura del bordo del wafer per i chip microfluidici, combinata con una ragionevole selezione dei materiali e l'ottimizzazione DFM, che riduce significativamente il rischio di guasto Se avete bisogno di chip microfluidici o di una lavorazione precisa del wafer, benvenuti a fornire disegni e specifiche, vi forniremo le raccomandazioni DFM e i preventivi rapidi in base ai materiali, alle tolleranze e ai lotti.



