





nel campo delle apparecchiature elettroniche ed elettriche di precisione,Polvere di alluminio CNC di fresatura di caloreÈ il componente principale del controllo dell 'efficienza della gestione termica per affrontare la sfida ad alta temperatura delle stazioni di base 5G, laser ad alta potenza e nuova centrale di elettronica automobilistica di energia, fare affidamento solo sui materiali ad alta conducibilità termica non è sufficiente per risolvere i problemi locali di hotspot come la progettazione strutturale e l'ottimizzazione dei parametri di lavorazione, per ottenere la trasmissione termica efficiente e la convezione del calore dalla fonte di calore alla pinna, è ingegneri e acquirenti devono chiarire il percorso tecnico. Questo articolo analizzerà in modo approfondito le proprietà termiche delle leghe di alluminio comunemente utilizzate, come il 6061 e il 7075, combinandole con il processo di fresatura a 5 assi e l'ottimizzazione della struttura del condotto, per fornire un riferimento di fattibilità ingegneristica per la selezione e la produzione in serie di dissipatori di calore.
Effetti fisici del grado di alluminio sulla resistenza termica
La scelta del substrato del componente di raffreddamento determina direttamente l'efficienza di base della conduzione del calore nella lavorazione CNC industriale, le leghe di alluminio e alluminio a causa della leggerezza e delle caratteristiche di lavorazione dominano, ma la differenza di conduttività termica dei diversi gradi è significativa, deve essere conforme alla potenza termica e alla temperatura ambiente.
Conduttività termica a confronto con capacità meccaniche.
- 6061-T6 lega di alluminioConduttività termica di circa 150 - 180W/(m·K), resistenza allo snervamento di circa 275MPa e il suo vantaggio è buona lavorazione, buona saldabilità e legame dello strato di ossido di anodo è eccellente, è la prima scelta per componenti strutturali generali di dissipazione del calore di elettronica e apparecchiature di comunicazione di consumo utilizzando questo materiale.
- 7075-T6 lega di alluminioConducibilità termica di circa 130 - 150 W/(m·K), resistenza allo snervamento fino a 500 MPa o più, anche se la conducibilità termica è leggermente inferiore a 6061, ma è molto superiore alla resistenza (rapporto forza/densità) ed è adatto per staffe termiche ad alta resistenza che sono limitate dallo spazio e richiedono elevati stress meccanici.
- Puro Alluminio 1050/1100Conducibilità termica superiore a 200 W/(m·K), prestazioni di conduttività termica eccellente, ma bassa resistenza meccanica, aumentare lo spessore della parete o struttura ausiliaria, utilizzata principalmente in non sensibile al peso, ma requisiti di impedenza termica estremamente severi laser raffreddati ad acqua connettori testa.
Consigli di ingegneriaSe è necessario soddisfare contemporaneamente il supporto strutturale e la dissipazione del calore, la preferenza è 6061-T6; se si desidera un 'eccellente conduttività termica e la struttura è già stata caricata da altri componenti, è possibile scegliere una lega di alluminio puro o 6101, indicando chiaramente lo stato (ad esempio T6 o H112) alla richiesta, poiché lo stato di trattamento termico influisce direttamente sulla conduttività termica finale.
Principi termodinamici per la progettazione strutturale delle alette termiche
La dissipazione del calore ad alte prestazioni non è solo una pila di alluminio: il nucleo del design della pinna è il bilanciamento della resistenza termica e della resistenza del fluido, gli errori di progettazione strutturale portano a "colli di bottiglia termici" che appaiono sul canale di scorrimento piuttosto che sul percorso di conduzione.
Alcuni parametri chiave sono definiti
- Distanze tra pinneDi solito impostato a 6 - 10 mm troppo spazio impedirà il flusso d'aria aumenta la resistenza di attrito, con conseguente diminuzione della portata d'aria; troppo ampio è l'aria sulla superficie della pinna formando uno strato limite, riducendo il coefficiente di trasferimento di calore.
- Quanto pesano le pinne: La fresatura CNC può essere lavorata in modo stabile fino a 0,5 - 1,0 mm L'aumento dello spessore aiuta a ridurre l'impedenza termica lungo la lunghezza, ma lo spessore eccessivo può causare una scarsa efficienza di raffreddamento nella parte superiore della pinna e aumentare la quantità e il peso del materiale.
- Spessore della baseSi suggerisce che la matrice ≥ 2 mm sia il percorso di conducibilità termica principale e che il suo spessore debba soddisfare i requisiti di aumento della temperatura sotto la densità di calore costante, la formula comune $T_{max}-T_{amb}= qL/k $da stimare, dove $L $è lo spessore del substrato e $k $è la conducibilità termica.
Per superfici complesse o moduli esterni termici,Progettazione microcanali.Può migliorare significativamente l'area di trasferimento di calore, ma è necessario valutare lo spazio di scarico dell 'utensile CNC per evitare che i residui di alluminio nella parete interna del microcanale causino un cortocircuito o influenzino la convezione
Il processo di fresatura CNC di precisione determina la qualità del calore
Il disegno di progettazione non può determinare direttamente le prestazioni del prodotto finito, la stabilità del processo di lavorazione determina direttamente l'efficienza termica e l'affidabilità delle parti dissipanti di calore nella produzione in serie, la coerenza dei parametri di processo è di fondamentale importanza.
5 collegamenti assi e ottimizzazione del percorso utensile
Per i pezzi di raffreddamento con superfici complesse o alette inclinate, la lavorazione CNC a 5 assi può evitare la deformazione causata dalla forza laterale dell 'utensile e mantenere la coerenza dell' angolo delle pinne nella lavorazione dovrebbe essere guidata dai seguenti principi:
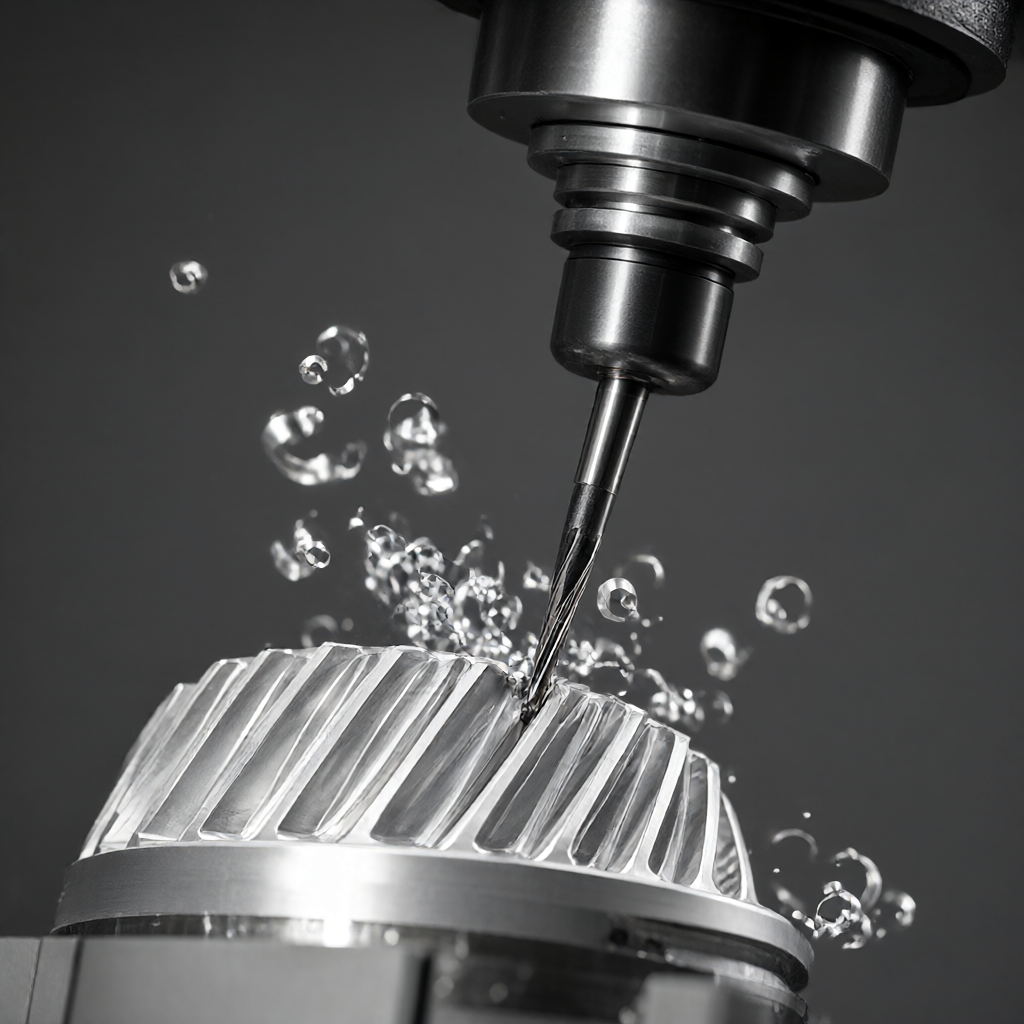
- Coltello a scelta.Con frese integrali in metallo duro, il tagliente deve essere sottoposto a un trattamento di rivestimento (come TiAlN) per ridurre il calore dell 'attrito, ridurre l'aumento della temperatura locale nella zona di lavorazione e prevenire la finitura superficiale dovuta all' ossidazione ad alta temperatura del metallo alluminio.
- Tagliando i parametriIn lega di alluminio 6061 in condizioni di taglio secco o refrigerato ad aria, la velocità di taglio Vc è raccomandata a 300 - 500 m/min, l'eccessiva velocità di taglio può ridurre la conduttività termica della lega di alluminio (circa il 5 - 10%) a causa del calore generato per attrito.
- Controllo ruvido.La rugosità superficiale di dissipazione del calore Ra deve essere controllata a 3,2 - 6,3 μ m (ad esempio Ra deve essere controllata su superfici eccessivamente lisce).<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Eliminazione della tensione di lavorazione: lo stress interno residuo dopo la fresatura CNC causerà la minima deformazione delle parti in uso successivo o in caso di cambiamento di temperatura, in particolare le parti dissipanti calore sottili sono consigliate per il trattamento di invecchiamento o la riduzione delle vibrazioni dopo la sgrossatura, rifinitura per garantire la stabilità dimensionale, le tolleranze sono consigliate per il controllo entro ± 0,01 mm.
Analisi della corrispondenza tra qualità del materiale e processo di lavorazione
Le differenze comportamentali delle diverse leghe di alluminio nella lavorazione CNC influiscono direttamente sulla coerenza del lotto dei dissipatori di calore e sul costo dei seguenti due schemi principali:
| rispetto alla dimensione orizzontale. | 6061-T6 componenti termici di fresatura | 7075-T6 Pezzi di fresatura termica |
|---|---|---|
| Conduttività termica. | Circa 170 W/(m·K) con eccellente conduzione termica | Circa 140 W/(m·K), impedenza termica leggermente superiore a 6061 |
| Forza meccanica | Medio, adatto per un supporto strutturale generale | Molto alta, adatta per carichi ad alta pressione e scene con elevati requisiti di resistenza |
| lavorazione funzionale. | Bassa resistenza di taglio, non facile da abbattere, lunga durata dell 'utensile, adatta per la produzione di massa | Alta durezza, alta temperatura di taglio, soggetto a tumore del truciolo, riduzione della velocità di avanzamento, bassa efficienza di elaborazione |
| Trattamento superficie | L'effetto di ossidazione anodizzata è eccellente, lo strato di membrana è uniformemente denso | soggetti a macchie scure anodiche o aberrazione cromatica, di solito usando sabbiatura + elettroforesi o trattamento epidurale |
| Scenari di applicazione | Stazione base 5G, apparecchiature di comunicazione, dissipazione del calore scheda PCB generale | Ambiente a temperatura elevata intorno al motore di un 'automobile |
Dal punto di vista dei costi e del ciclo di produzione, la velocità di taglio del 6061 è circa 1,5 volte quella del 7075 e il tasso di perdita dell 'utensile è inferiore per i dissipatori di calore standard, il 6061-T6 ha un rapporto prezzo-efficacia più elevato se il prodotto deve operare in un ambiente OEM automobilistico e deve resistere a forti vibrazioni e cicli ad alta temperatura, l'elevata resistenza alla fatica del 7075 è necessaria per essere messa a fine vita e consigliata durante la fase di DFM (Manufacturing Design) per evitare la deformazione del materiale.
Modifica delle proprietà termiche dopo il trattamento delle superfici e strategie di evasione
Il trattamento superficiale è un processo standard per la personalizzazione di dissipatori di calore in lega di alluminio, ma alcuni processi possono modificare significativamente le proprietà termiche e le scelte sbagliate di post-trattamento possono compensare l'effetto del design strutturale dissipativo.
Frequenti effetti negativi sulla superficie
- ossigeno abbastanza.La pellicola stessa è un isolante (l'impedenza termica è di circa $10 ^{-4}$K·m ²/W) e lo spessore è generalmente controllato a 10 - 30 μ m. Questa impedenza termica è generalmente trascurabile per la dissipazione elettronica del calore.Processo di chiusuraÈ fondamentale che, se la chiusura impropria del foro porti a residui strutturali porosi interni, il film di ossidazione assorbirà il flusso e si stacca in un ambiente ad alta temperatura e umidità, con conseguente guasto della superficie termica, deve essere specificato un processo di chiusura del foro resistente all 'acqua bollente.
- elettroplaccatura (ad esempio nichelato, cromato): la conduttività termica del rivestimento del metallo è alta, ma la porosità dello strato di placcatura e la forza di legame sono fondamentali per la placcatura sottile (<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Vernice/Rivestimento a polvere: La impedenza termica è molto più alta della membrana ossidante e della pellicola galvanica se l'area di dissipazione del calore è limitata e deve essere usato un rivestimento, è necessario aumentare la densità delle pinne o ridurre la densità di flusso termico, altrimenti migliorerà significativamente la temperatura.
Per esigenze di elevata finitura e imperfezione,Polvere + ossidazione.La combinazione può fornire sia l'aspetto estetico che la produzione in serie di superfici resistenti agli agenti atmosferici, è necessario stabilire uno standard di controllo completo (AQL 2.5) che si concentra sul rilevamento dell 'uniformità dell' ossido del film, per garantire che il colore della superficie di dissipazione del calore e della superficie di installazione sia coerente, per soddisfare le rigorose specifiche esterne dei clienti dell 'elettronica di consumo.
Test di qualità e controllo della coerenza dei volumi
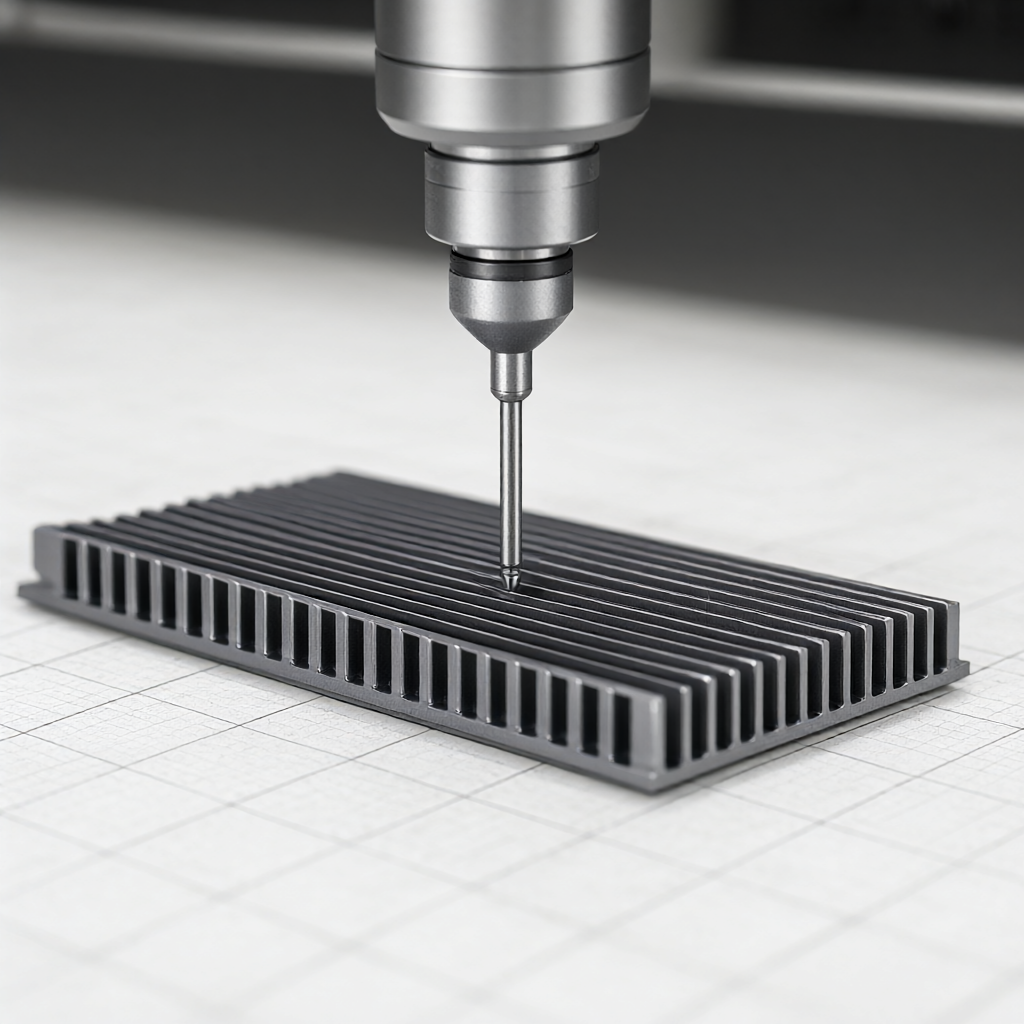
Anche se le parti del dissipatore di calore non sono il nucleo portante, ma il rischio di guasto di calore sull 'affidabilità del sistema ha una grande influenza oltre alla rilevazione dimensionale convenzionale (CMM tre coordinate), è necessario aumentare il metodo di campionamento per le prestazioni di trasferimento di calore.
Critical Testing Project e Standard
- Difficile fare il test·Utilizzare il laser semitraschiatore di calore costante o campionamento di ogni lotto ≥ 3 pezzi per verificare se la conduttività termica raggiunge più del 95% del valore teorico del numero di gradi (per eliminare l'influenza interna dello stoma).
- Interfaccia con intensità.Se il dissipatore di calore deve essere conforme tramite materiale di interfaccia termica (TIM), la forza di legame del substrato in lega di alluminio e la superficie di lavorazione deve essere rilevata per evitare che si verifichi un intervallo di micro aria dopo l'applicazione di TIM.
- Test del ciclo di caloreSimulare condizioni estreme, come 1000 cicli tra-40 ° C e +85 ° C, per rilevare la presenza di microcricche alla radice delle pinne, che è un riflesso diretto di rilascio di stress insufficiente o materiale fragile.
Nella produzione di massa, a causa dell 'usura degli utensili di fresatura che può causare un aumento delle dimensioni delle pinne (come 0,02 mm), si raccomanda di introdurre il meccanismo di compensazione dell' usura dell 'utensile nel processo di lavorazione e di eseguire un test di auto-valutazione dell' intervallo ogni 100 pezzi per garantire che l'errore della spaziatura delle pinze sia controllato entro ± 0,05 mm per mantenere la coerenza tra i lotti.
Il materiale migliore per un dissipatore di calore CNC in lega di alluminio deve essere 6061?
Non necessariamente con un buon equilibrio tra calore e costo, il 6061 è la scelta principale per i dissipatori di calore di tipo comunicazione, ma il 7075 è più adatto se si tratta di carichi meccanici molto grandi (come quelli sottoposti a diverse accelerazioni di gravità) o di articolazioni robotiche che richiedono un eccellente rapporto di forza; se il percorso di dissipazione del calore è breve e molto sensibile (come i laser a semiconduttore), l'alluminio puro (1050) o la lega 6101 sono i materiali preferiti per la combinazione di calcolo della densità di carico strutturale e di intensità.
La lavorazione a 5 assi riduce significativamente l'impedenza termica dei pezzi di raffreddamento?
La stessa lavorazione a 5 assi non cambia la conduttività termica del materiale, ma ottimizzando la direzione dell 'asse e il percorso di alimentazione, è possibile ridurre notevolmente il residuo di alluminio e il calore di attrito dello strumento, mantenere l'integrità microstrutturale della superficie di lavorazione per il dissipatore di calore con micropori o canali di flusso complessi, 5 assi possono elaborare una struttura micro-nano che non può essere raggiunta con 3 assi, aumentando l'area di trasferimento di calore, riducendo così la resistenza termica complessiva del sistema dal livello strutturale, non la resistenza termica del materiale.
Come valutare l'impatto della precisione di lavorazione CNC sulla dissipazione di calore?
Esaminare due tolleranze principali: l'errore di spaziatura della pinna e la deviazione della spaziatura del piano di più di ± 0,1 mm porteranno ad un 'ostruzione locale del condotto, la diminuzione della portata d'aria, il coefficiente di trasferimento di calore convezione può essere ridotto del 5%-10% se l'errore del piano è maggiore di 0,05 mm, con conseguente sfalcio di montaggio, TIM (silicea) non può essere riempito in modo uniforme, l'impedenza termica dell' interfaccia aumenterà drasticamente, quindi, il piano di lavorazione CNC si consiglia di controllare entro 0,02 mm.
Come risolvere il problema dell 'ossido di colore anodizzato nella produzione di massa di radiatori?
L'aberrazione cromatica deriva dal contenuto di impurità della lega di alluminio e dalla densità di ossidazione corrente di controllo della necessità di specificare il fornitore per utilizzare lingotti di alluminio ad alta purezza (totale impurità).<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Dopo la lavorazione dei dissipatori di calore, lo stress residuo sulla superficie può causare un rimbalzo dimensionale?
volontà. La fresatura CNC lascia sollecitazioni di trazione residue sulla superficie, in particolare nelle parti più sottili, dove possono produrre una deformazione di 0,01 - 0,02 mm dopo essere stata messa per un certo periodo di tempo, si consiglia di utilizzare dissipatori di calore di precisione per garantire la stabilità dimensionale a lungo termine.(In particolare per moduli ottici o imballaggi a semiconduttori) Aumentare il trattamento a freddo (-80 ° C criogenici) o il processo di invecchiamento delle vibrazioni per eliminare lo stress se la struttura della parte è complessa e richiede requisiti estremi, lasciare un margine di macinazione di 0,02 mm o completare una stabilità sufficiente del tempo prima della finitura CNC.
I vantaggi e gli svantaggi del design di dissipatore di calore devono infine essere implementati nella coerenza dei dati di resistenza termica, delle specifiche esterne e della produzione di massa, la tecnologia di fresatura CNC in lega di alluminio fornisce una base di produzione affidabile per la struttura di gestione termica complessa per scenari di applicazione termica specifici, è consigliabile combinare i risultati della simulazione di fluido termico, definire il materiale, il processo di trattamento della superficie e i requisiti di tolleranza, presentare disegni dettagliati e specifiche tecniche. Fornendo raccomandazioni quantificabili di DFM e una risposta rapida ai preventivi, è possibile ridurre significativamente il ciclo dalla progettazione R & D alla verifica in serie, riducendo il rischio di guasti termici per gli impianti termici.



