





Progettazione di parti tornite CNC complesse: evitare l'interferenza e i punti di deformazione Nella produzione di precisione, molti guasti causati dalla deformazione della macchina di interferenza o termica derivano dalle omissioni di progettazione in anticipo Questo articolo analizzerà la rigidità, il percorso dell 'utensile e l'influenza della dissipazione del calore sulla precisione di tornitura, fornire una strategia di evasione di livello di ingegneria.
Spiegazione delle cause principali dell 'interferenza e della deformazione
Coltello d'interventoSi riferisce alla collisione fisica del percorso dell 'utensile con la superficie trattata del pezzo, le morse o la struttura della macchina durante il processo di tornitura, che è comune nelle parti dell' albero allungato o con un profilo complesso della camera profonda che provoca direttamente la rottura dell 'utensile o l'allarme della macchina, interrompendo la produzione.
Calore e effetto coltello.
Il calore di taglio provoca l'aumento della temperatura locale del pezzo, la differenza del coefficiente di espansione termica causa deriva dimensionale, allo stesso tempo, la forza di taglio rende il pezzo allungato produce la deformazione elastica (lasciare che il coltello), dopo il raffreddamento si restringe causando la sovrapposizione di questi due fenomeni fisici, è la tornitura ad alta precisione delle parti principali che è difficile controllare la stabilità.
Più lungo del design con limitazione e rigidità ottimizzate
Per quanto riguardaAutonoleggio AutoveicoliLavorazione, il rapporto di diametro lungo del pezzo (L/D) determina direttamente il principio generale di stabilità di lavorazione: la macchina a 3 assi per la lavorazione L/D è inferiore a 5; il supporto centrale può essere aumentato fino a 8; la fresatura posteriore o la fresatura completa può essere estesa fino a 10 o più quando la progettazione L/D supera 8, è necessario introdurre un supporto ausiliario (supporto centrale/livello alto) o modificare la struttura.
Se all 'interno del pezzo sono presenti fori lunghi o scanalature cieche e le pareti sono spesse meno del 10% del rapporto di diametro lungo, la sollecitazione da shock e calore durante il taglio sarà amplificata in modo significativo, si consiglia di aumentare lo spessore delle pareti nelle parti non critiche a più di 0,8 - 1,0 mm o di rilasciare lo stress attraverso la lavorazione frazionata di sgrossatura.
Pianificazione del percorso con coltello e programmazione senza interferenze
preparatoProcesso di lavorazione autoIn particolare, il percorso di collegamento dell 'asse Z e dell' asse X deve evitare la superficie di precisione completata dalla tornitura: nel foro interno o all 'estremità dell' asse della scala, è necessario un margine sufficiente per il percorso dell 'utensile indietro (di solito superiore al raggio dell' utensile +0,2 mm).
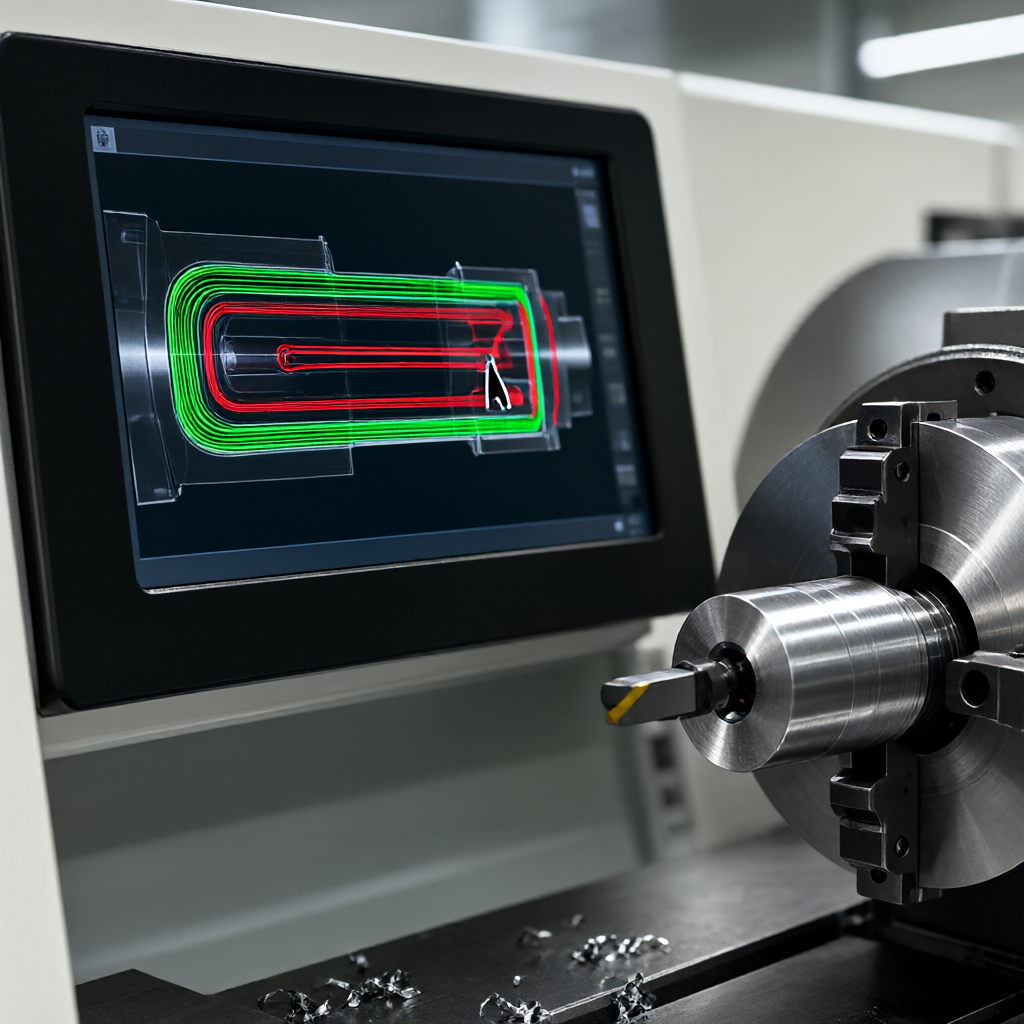
- Compensazione raggio del coltello:Evitare la collisione degli angoli acuti, smussare sopra C0.5; Se si deve prendere gli angoli acuti, è necessario dividere il coltello più volte nel coltello.
- Cambio coltello:Allontanati dalla superficie del pezzo e lascia uno spazio di sicurezza di 3 - 5 mm per evitare di graffiare la superficie lavorata durante il cambio dell 'utensile.
- Valori di riferimento per il ferro:Stabilire un punto di origine uniforme per evitare interferenze causate da errori accumulati derivanti dalla conversione di base.
Strategia di selezione degli utensili, raffreddamento e controllo termico
Impatto diretto della scelta degli utensiliVariazione QuantitàLe lame in metallo duro (ad esempio YG8/YG6) hanno elevate velocità di taglio ma conducono poca calore, mentre gli acciai ad alta velocità (HSS), che sono molto conduttivi ma molto deboli, vengono spesso lavorati con inserti in alluminio rivestiti con diamante per ridurre il calore di taglio.
In termini di raffreddamento, alta pressione micro-lubrificazione (MQL) nella lavorazione di titanio o acciaio resistente al calore è superiore a un gran numero di fluidi da taglio, anche se il raffreddamento rapido, ma cambiamenti di temperatura sulla superficie del pezzo causerà residui di stress termico, causando la deformazione delle parti tornite di controllare ragionevolmente la velocità di alimentazione e la quantità di coltello dorsale (AP), per mantenere la forza di taglio stabile, è la chiave per ridurre l'utensile.
Confronto tra sistema di tornitura e macchina combinata
A fronte di parti complesse, la tornitura a 3 assi/4 assi non può evitare interferenze, è necessario introdurre una fresa a 5 assi combinata con la seguente tabella per confrontare le differenze tra i due nel controllo di interferenza e nella gestione della deformazione:
| rispetto alla dimensione orizzontale. | 3/4 della macchina. | Cinque ruote, una macchina combinata |
|---|---|---|
| Rischio interferenza | Il percorso di ingresso/uscita dell 'utensile è limitato ed è facile da scontrarsi con il pezzo in lavorazione/morsetto. | Legamento basso dell 'asse B/C, può evitare la superficie lavorata ad un grande angolo. |
| Controllo della variazione di oggetti | Dipendendo dalla progettazione del dispositivo (supporto centrale), lo stress residuo viene rilasciato lentamente | Refinizione di una macchina multilato, distribuzione uniforme della tensione, piccola deformazione |
| Applicazione pezzi | Asse delle scale, set di classi, semplici pezzi alieni (L/D)< 5) | Custodia complessa, giunti per aeromobili, pezzi multidimensionali (L/D> 8) |
| Limite massimo di precisione di lavorazione | ± 0,02 mm circa (senza supporto) | ± 0.01 mm (con compensazione termica) |
Conclusione:Quando le parti riguardano scanalature multi-direzionale, smussatura laterale o superficie complessa, se l'interferenza di tornitura a 3 assi non passa la verifica, dovrebbe essere aggiornato direttamente al programma di fresatura, anche se il costo di un singolo pezzo è leggermente più alto, ma può risparmiare molte morsetti causati dall 'errore cumulativo.
REVISIONE DFM e verifica dei primi pezzi
Durante la fase di aggancio del progetto, la revisione DFM (Manufacturing Design) è l'ultima linea di difesa per intercettare l'interferenza e la deformazione, controllando i seguenti parametri:
- Minimo raggio angolare:Gli angoli interni della tornitura devono essere superiori a R0,5, altrimenti l'utensile non può essere modellato e sbriciolato.
- Riscaldamento/riduzione del carico:Progetta scanalature simmetriche sulle pareti spesse (> 20 mm) per ridurre la deformazione dopo il raffreddamento.
- Base di riferimento sono previsti:Le superfici delle dimensioni chiave sono soggette a margini di rettificazione/finitura (0,3 - 0,5 mm) per evitare che le sollecitazioni nella fase di sgrossatura si riflettano direttamente sulle dimensioni finali.
Durante la prima lavorazione deve essere eseguitaTest di controllo di processoOltre al rilevamento a grandezza naturale a tre coordinate, è necessario rilevare lo stato naturale delle parti e la differenza di deformazione nello stato di bloccaggio (rimbalzo post-rilascio) se il volume di rimbalzo è> 0,01 mm, è necessario modificare la forza di serraggio o regolare i parametri di finitura dell 'auto (ad esempio, la quantità del coltello posteriore è stata ridotta a 0,05 - 0,1 mm, l'avanzamento è stato ridotto a 0,05 mm/rev).
Domande ricorrenti (FAQ)
Come determinare se è necessario un telaio centrale CNC complesso?
La regola empirica è che quando la lunghezza libera delle parti (la distanza tra i due punti di supporto principali) supera 5 volte il suo diametro minimo, o quando la vibrazione dell 'utensile è evidente durante la lavorazione, è necessario utilizzare il telaio centrale per la lavorazione combinata, di solito può essere omesso, compensare la rigidità con posizione multiasse.
Alta tensione durante la lavorazione, come ridurlo?
Leghe di titanio, Inconel e altri materiali a bassa conduttività termica sono facili da accumulare calore e si consiglia di utilizzare l'avanzamento di grandi dimensioni/piccolo volume di alimentazione posteriore coltello per mantenere la forza di taglio sostenuta, con raffreddamento micro-alta pressione per allineare direttamente la punta dell 'auto avanzamento stadio deve essere ridotto a 0,02 - 0,03 mm/rev per controllare lo stress termico superficiale.
Come evitare di graffiare il coltello quando si cambia pezzo?
Nel processo viene utilizzato un punto di cambio posizione rapida (G00), che deve essere impostato all 'interno della distanza di sicurezza dell' asse di rotazione dell 'utensile ad almeno 5 mm dalla superficie del pezzo, nonché un' altezza di sicurezza per le operazioni di apertura/chiusura della biblioteca del coltello per evitare l'interferenza del braccio del coltello.
La tornitura dopo il taglio dell 'albero è un problema di precisione?
Non necessariamente la precisione della macchina nel 90% dei casi è la deformazione elastica di rilascio (lasciare che il coltello) o la deformazione termica può essere verificata migliorando le morse (ad esempio, 3 artigli + un alto livello della coda), aumentando il margine di fresatura di precisione del percorso di tornitura o il rilevamento di nuovo dopo la lavorazione di 24 ore (dopo il rilascio di stress).
È possibile evitare l'interferenza del dispositivo modificando completamente il design?
È possibile modificare scanalature profonde complesse a forma di scaletta, aggiungere un taglio obliquo all 'inserto dell' utensile (ad esempio un angolo di taglio guidato di 15 °) o modificare gli angoli acuti delle superfici non in contrasto con uno smusso/angoli arrotondati prima di inviare un disegno, utilizzare il software CAM per eseguire la convalida delle collisioni di percorso completo (Clash Detection).
Conclusioni e suggerimenti d'azione
Per evitare la rotazione e la deflessione è necessarioProgettazione, programmazione, lavorazione e ispezionequattro fasi sinergiche. ShowyMetal dispone di 72 unità CNC a 3/4/5 assi e cura del cliente per la precisione di ± 0,01 mm e per la superficie luminosa ad alta risoluzione, offrendo soluzioni di revisione delle interferenze DFM e confronto di elaborazione se si dispone di disegni CNC con tornitura di grandi dimensioni, sensibili alla deformazione termica o con interferenze spaziali complesse, benvenuti a inviare disegni e requisiti di processo al reparto tecnico, dove verrà fornita una valutazione dettagliata della producibilità e un programma di consegna in serie (consegna regolare in 15 - 25 giorni).



