





Punteggio della tolleranza di lavorazione CNC: ± 0,01 mm principi di base
Nella personalizzazione delle parti CNC di precisione, le tolleranze dimensionali sono controllate a livello di ± 0,01 mm è un requisito chiave per le apparecchiature aerospaziali, mediche e apparecchiature di automazione di fascia alta. Tuttavia, l'impostazione delle tolleranze non è il migliore, deve essere combinata con le caratteristiche dei materiali, percorso di processo e valutazione completa dei mezzi per gli ingegneri e gli acquirenti, per comprendere le condizioni reali di restrizione della tolleranza di ± 0,01 mm, può efficacemente evitare la comunicazione tra l'estremità di progettazione e produzione, ridurre i costi di prova e garantire la coerenza della produzione del lotto. ShowyMetal fornisce servizi di lavorazione CNC di precisione che coprono processi come la fresatura a 3/4/5 assi e la fresatura a macchina, supporta materiali come alluminio, acciaio, acciaio inossidabile e materie plastiche ingegneristiche con una precisione di ± 0,01 mm e una finitura superficiale di Ra0,4 μ m, oltre a una capacità di rilevamento a grandezza naturale con coordinate triple e misure ottiche, fornendo una soluzione di atterraggio affidabile per i requisiti di tolleranza di alta precisione.
Fattori chiave che influiscono sul raggiungimento delle tolleranze ± 0,01 mm
Per realizzare una banda di tolleranza di ± 0,01 mm, è necessario innanzitutto chiarire che questa classe di precisione corrisponde generalmente alle classi IT5-IT6 della norma ISO 286, una precisione che non dipende esclusivamente dal marchio della macchina, ma che viene definita congiuntamente da "Precisione della macchina + Compensazione degli utensili + Caratteristiche dei materiali + Controllo della deformazione termica".
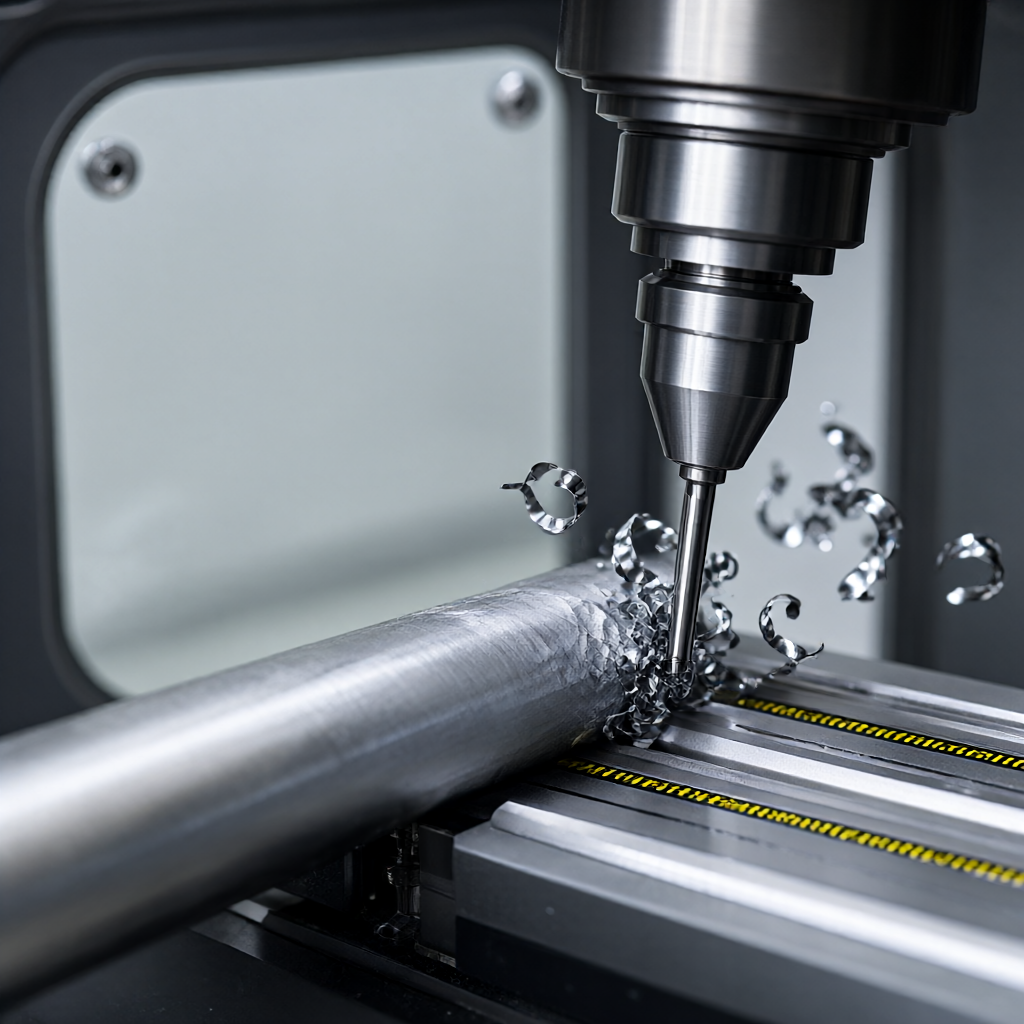
- Macchina per la guida rigidaIl centro di lavorazione multiasse ad alta precisione deve avere una guida lineare stabile e la forza di precarico della vite della palla, di solito richiede che l'accuratezza di posizionamento sia all 'interno di ± 0,005 mm come base per la successiva lavorazione in micron.
- Coltello tagliato e compensatoQuando si fresa l'alluminio o l'acciaio inossidabile, l'usura della lama dell 'utensile causerà direttamente la deriva dimensionale attraverso misurazioni lunghe del coltello online o misurazioni ottiche periodiche, aggiornando dinamicamente il valore aggiunto del coltello per garantire la coerenza del margine di lavorazione.
- materiale stabilità termicaIl coefficiente di espansione della linea di alluminio è elevato, il calore di taglio è facile da causare micro-deformazione del pezzo da ottimizzare i parametri di taglio (riduzione dell 'avanzamento, aumento del liquido di raffreddamento) o nella lavorazione e rilevazione finale nel laboratorio termostatico (20 ± 1 ° C) per eliminare l'effetto di deriva termica.
- Cambia il controllo.Per le parti sottili o gli alberi sottili, la serraggio è facile da deformare in modo elastico e il rimbalzo dopo l'apertura deve essere utilizzato con ventose a vuoto, artigli morbidi o attrezzature di precisione, riducendo al minimo lo sforzo di montaggio.
± 0,01 mm Tolleranza per l'adattamento di processo su materiali diversi
Diversi materiali rispondono diversamente alla forma del truciolo, alla forza di taglio e al calore, i parametri di processo devono essere regolati in modo mirato, altrimenti è difficile raggiungere tolleranze ± 0.01mm stabili.
- Leghe di alluminio (per esempio 6061-T6, 7075-T6): buone prestazioni di taglio, ma facile adesione del coltello è raccomandato utilizzare un diametro del coltello (≤ 3 mm), elevata velocità di rotazione (8000 - 12000 rpm) fresatura, mantenere la bocca tagliente; margine di finitura controllo a 0,05 - 0,1 mm.
- Acciaio inossidabile (ad esempio 303, 316L)Alta resistenza alla trazione, scarsa conduttività termica, facile da produrre indurimento avanti ampio con taglio, ridurre la velocità di avanzamento, aumentare il flusso di fluido per dissipare calore; evitare l'taglio e prevenire il crollo dell 'utensile.
- Leghe di titanio (come Ti-6Al-4V)Alta attività chimica, facile da diffusione e usura degli utensili ad alta temperatura deve ridurre notevolmente la velocità di taglio, utilizzare utensili in metallo duro o CBN e rafforzare il raffreddamento; margine di fresatura raffinato/fine deve essere riservato più di 0,1 mm.
- Materiali plastici (POM, PEEK): bassa durezza, facile da sbavare, necessario per evitare il taglio ad alta velocità che porta a tumori fusi, con un grande angolo posteriore, un angolo anteriore negativo affilato; POM stabilità dimensionale è migliore, ma il margine di elaborazione PEEK ha bisogno di un controllo rigoroso per evitare la deformazione termica.
Tolleranze di lavorazione CNC di precisione a confronto con lo schema di tolleranza convenzionale
| classe di precisione. | Taglia tipica (mm) | Applicazione del processo | Verificare mezzi | Difficoltà a livello di coerenza | Scenari di applicazione |
|---|---|---|---|---|---|
| Tolleranza convenzionale | di ± 0,1 ~ 0,2 | 3 Macchie pesanti/spazzole | Calibrazione/Bracciale | basso | Strutture, Telaio |
| maggiore tollerabilità | di 0,05 | Pulizia auto/aut | Calibratore per pinza/proiettore | Dentro il | Standard pezzi di legno, attrezzi grezzi |
| Pulsante multi-macchina, fai attenzione | 3 Coordinate (CMM)/Ottica | Alta abbastanza | Strutture aeronautiche, impianti medici |
Lo schema di tolleranza di ± 0,01 mm richiede una stabilità dello stato dell 'apparecchiatura, abilità dell' operatore e frequenza di ispezione Se il disegno di progettazione non prevede tolleranze chiare, si consiglia agli ingegneri di contrassegnare ± 0,05 o ± 0,02 sulla superficie critica della laminazione invece di cieco ± 0,01 per bilanciare i costi di produzione con le prestazioni dell 'assemblaggio.
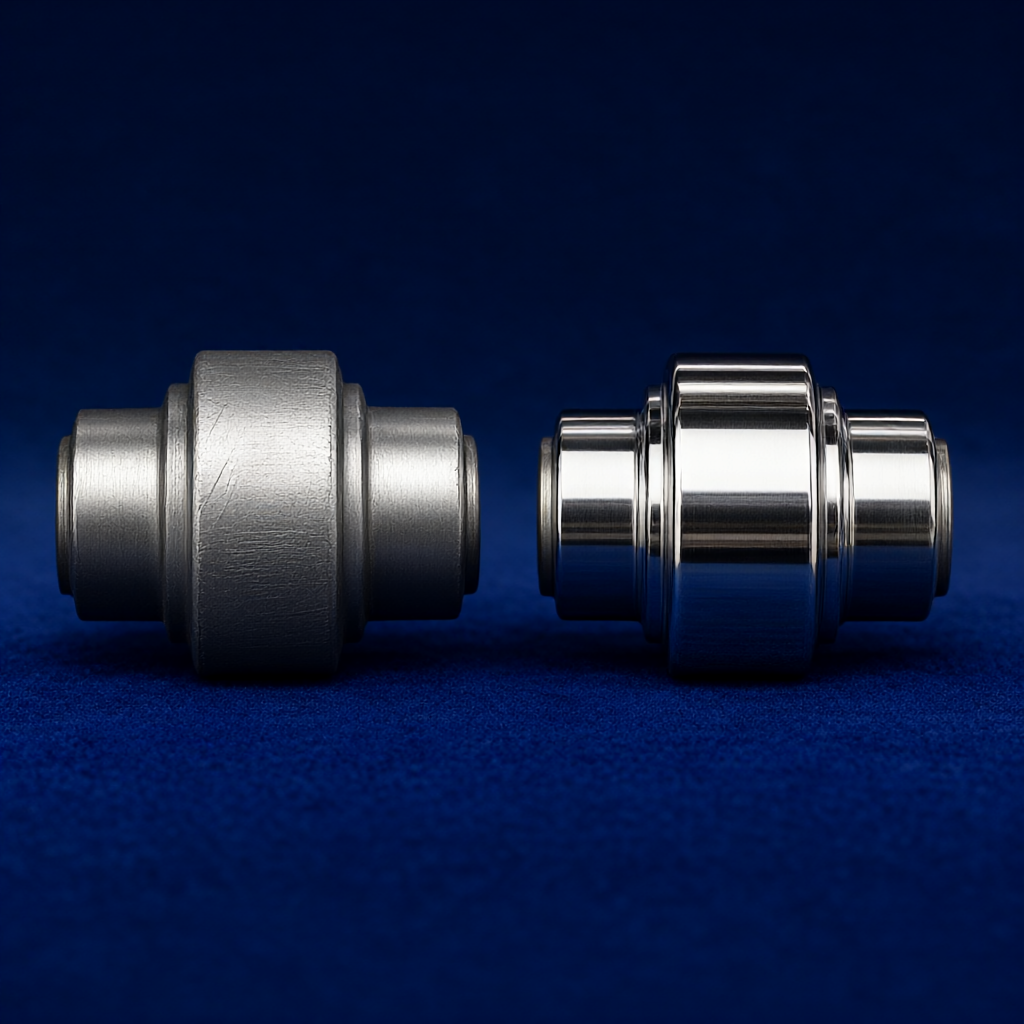
± 0,01 mm Tolleranza punti di manipolazione e specifiche di ispezione
Per raggiungere ± 0,01 mm nella fase di produzione in serie, è necessario stabilire un controllo a circuito chiuso dal primo pezzo all 'ispezione completa.
- Prima conferma (FAI)Il primo pezzo richiede un 'ispezione CMM a grandezza naturale, un rapporto di Cpk viene prodotto e un valore di Cpk ≥ 1,33 deve essere approvato per la produzione in serie, garantendo che la capacità di processo soddisfi i requisiti di tolleranza.
- Processo di ispezione.1 - 2 pezzi ogni 2 ore di campionamento, utilizzando la misura di diametro/asse chiave; Se 3 pezzi consecutivi di spostamento dimensionale unidirezionale, è necessario fermarsi immediatamente per controllare l'usura dell 'utensile o la deformazione termica.
- Controllo completo delle spedizioniEsegue un 'ispezione dimensionale completa al 100% di dimensioni critiche pari a ± 0,01 mm e conserva i dati di misurazione per garantire che le dimensioni dei pezzi siano coerenti in ogni lotto, riducendo i rischi di assemblaggio del cliente.
- Controllo della luminosità superficialeLe tolleranze di ± 0,01 mm sono spesso accompagnate da una finitura Ra0,4 μ m o inferiore che richiede un processo di taglio e lucidatura di precisione per evitare che le tracce ondulate lasciate dalle vibrazioni dell 'utensile influenzino la qualità superficiale.
Modalità di guasto ed elusione comuni per le impostazioni di tolleranza CNC ad alta precisione
- Coltelli da taglio: si verifica nella finitura della lega di acciaio inossidabile/titanio, con conseguente deviazione di dimensione istantanea: riduzione della velocità di avanzamento, l'uso di utensili con rivestimento ricco di diamanti, controllare il raggio dell 'utensile con un micrometro prima della lavorazione di finitura.
- Calore improvviso rimbalzo: il pezzo dopo la lavorazione di finitura non è raffreddato in tempo, le dimensioni sono piccole; l'elusione dopo il raffreddamento è grande: dopo la finitura collocato in una zona termostatica ≥ 30 minuti per la rilevazione o l'uso di una testina laser senza contatto.
- Sollevare il carico rimanente·Sollevamento e deflessione ellissoidale: adsorbimento del vuoto a tre punti o attrezzatura elastica personalizzata per evitare l'alta pressione locale.
Il Faq
Come mantenere la coerenza nelle tolleranze di lavorazione CNC ± 0,01 mm nella produzione in serie?
È necessario stabilire un meccanismo di monitoraggio della durata dell 'utensile, compensazione dinamica del coltello in base all' usura di lungo taglio; la dimensione critica è testata al 100% a grandezza intera e verifica la stabilità dell 'apparecchiatura mediante l'analisi della capacità di processo di Cpk ≥ 1,33.
Qual è il materiale più adatto per le tolleranze ± 0,01 mm?
Lega di alluminio (6061/7075) e acciaio inossidabile 303 taglio stabilità, elevata consistenza dimensionale; lega di titanio e PEEK bisogno di controllare rigorosamente la deformazione termica, è consigliabile lasciare il margine di finitura e testare in un ambiente costante.
Quali dispositivi sono necessari per rilevare le tolleranze ± 0,01 mm?
Le dimensioni critiche richiedono l'uso di un CMM (macchina di misura a coordinate), di un misuratore pneumatico o di un proiettore ottico ad alta precisione; la ruvidezza viene utilizzata per verificare il valore Ra; tutte le misure devono essere calibrate periodicamente per garantire che l'errore di misura sia molto più piccolo della larghezza della banda di tolleranza.
L'indicazione di tolleranza ± 0,01 mm aumenta i costi di produzione?
Rispetto a ± 0,1 mm, riduzione del margine di elaborazione, riduzione della velocità di taglio, aumento della frequenza di rilevamento, con conseguente aumento del tempo di lavoro del singolo pezzo e dell 'occupazione delle apparecchiature; Si consiglia di aggiungere solo l'indicazione delle superfici funzionali chiave, le superfici non in sintonia a ± 0,1 mm per ottimizzare i costi.
In che modo ShowyMetal supporta la personalizzazione delle tolleranze di precisione?
ShowyMetal offre fresatura a 3/4/5 assi, modanatura e finitura con precisione fino a ± 0,01 mm e Ra0,4 μ m; dispone di CMM e sistema di misurazione ottico per la conferma del primo pezzo e il controllo completo della spedizione al 100%; supporta le raccomandazioni DFM per una distribuzione ottimale delle tolleranze sul lato del progetto per garantire la consegna dei lotti entro 15 - 25 giorni e l'uniformità esterna.
Conclusioni
La regolazione della tolleranza di ± 0.01mm è materiale, processo, ispezione della trinità di ingegneria di sistema, quando si contrassegna la tolleranza, dovrebbe combinare la stabilità termica dei materiali, la precisione della macchina e i requisiti funzionali di assemblaggio, per evitare il perseguimento cieco delle tolleranze limite; il personale addetto all 'acquisto quando si aggancia con il fornitore, è necessario chiarire le dimensioni chiave di rilevamento e i requisiti di capacità di processo, per ridurre il rischio di coerenza del lotto. Se il vostro progetto prevede un accoppiamento di precisione, finiture elevate o superfici profilate, potete inviare l'elenco dei disegni e dei materiali al team di progettazione ShowyMetal per ottenere una valutazione di fattibilità delle tolleranze e delle raccomandazioni DFM, in modo da garantire l'atterraggio preciso dalla prova di prova alla produzione di massa.



