





Nella produzione di fori di passaggio di lavorazione CNC di precisione, il processo di sbavatura determina direttamente la precisione di assemblaggio delle parti, la sicurezza elettrica e la coerenza dell 'aspetto Per l'approvvigionamento ingegneristico, trascurare la sbavatura spesso porta a interruzioni, cavi graffiati nella produzione di massa o influenza il tasso di adesione successivo. ShowyMetal, come produttore CNC specializzato nella personalizzazione di massa, offre un servizio one-stop dalla fresatura a 3 assi/5 assi alla tornitura CNC, combinata con l'ossidazione anodizzata, la sabbiatura e altri trattamenti superficiali per garantire tolleranze delle aperture nell 'intervallo ± 0,01 mm, finitura superficiale fino a Ra0,4 μ m e controllo completo della qualità del bordo dopo la rimozione della sbavatura.
Il valore ingegneristico principale del processo di sbavatura e il rischio di fallimento
La sbavatura (Burrs) non è solo un difetto visivo, ma anche un pericolo funzionale nella lavorazione dei fori passanti, le forze di taglio causano la lacerazione del materiale piuttosto che il taglio completo, formando un rigonfiamento micro-metallico che, se non rimosso efficacemente, può causare i seguenti problemi:
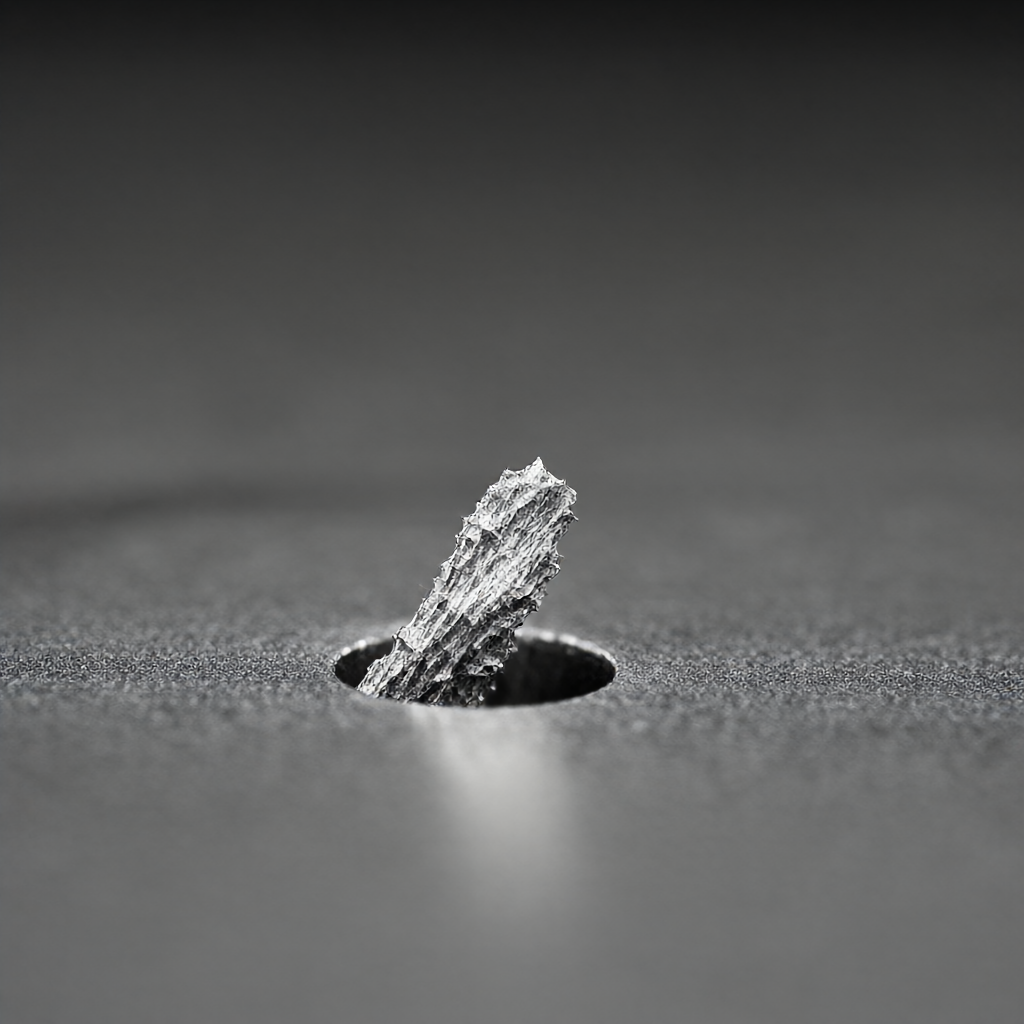
- Interferenze di assemblaggio: Gracco bloccato complessi, aumentando la resistenza di montaggio e anche causando i denti scivolosi filettati.
- Corto circuito elettrico: Nei semiconduttori o nelle apparecchiature di comunicazione, i sbavature di rame o alluminio non puliti possono causare cortocircuiti tra gli strati dei PCB.
- Elettricità pessima: È facile accumulare elettroliti sulle sbavature, con conseguente strato di placcatura con pelle o spessore non uniforme.
- Concentrazione di stress: I bordi taglienti diventano la fonte di crepe a fatica e riducono la vita delle parti.
La sbavatura deve quindi essere eseguita come procedura standard nel processo CNC e non come rimedio post-lavorazione.
Spesso a confronto le soluzioni di sbavatura con le soluzioni tecnologiche
Per i diversi materiali (alluminio, acciaio, acciaio inossidabile, ottone, plastica ingegneristica) e dimensioni dei pori, la scelta del processo varia significativamente rispetto agli scenari e ai vantaggi delle tre soluzioni principali nella tabella seguente:
| Tipo di procedimento | materiali applicabili | Vantaggio | Limitazioni e considerazioni |
|---|---|---|---|
| Macchinari alla sbarra | Acciaio, Acciaio inossidabile, ottone | Alta efficienza, automazione online; adatto per la produzione di massa | Gli utensili in metallo duro si consumano facilmente; possono deformarsi su pareti sottili |
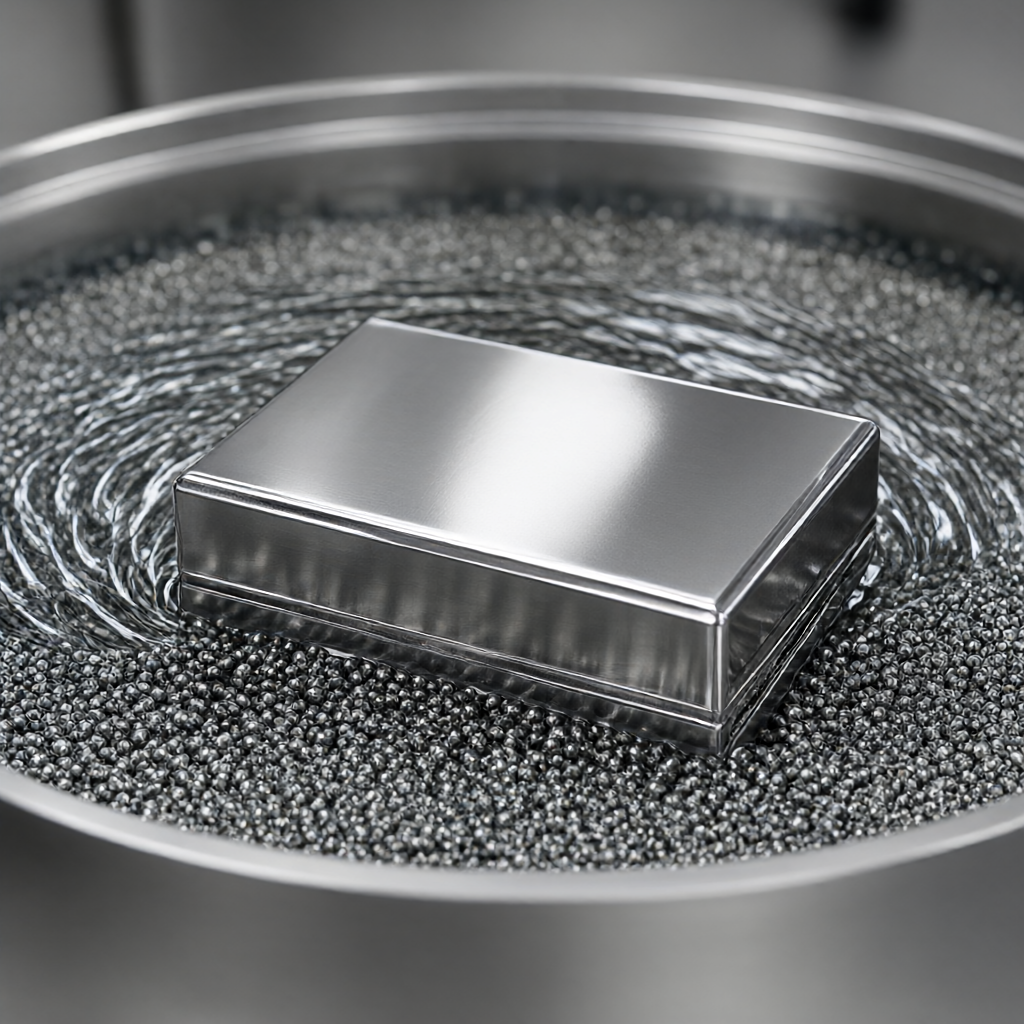
| Tremate fino alla sbornia | Alluminio, zinco, plastica | Nessun stress da contatto, evitare di graffiare la superficie; adatto a cavità complesse | Ha un tempo limitato; ha un effetto limitato sul cieco profondo. |
| Chimica alla sbavatura | Acciaio e alluminio (deve essere rigorosamente distinto) | Può gestire le macchie interne difficili da raggiungere; la superficie è omogenea | Rischio residuo di corrosione; necessità di lavaggio in acqua rigoroso; grande pressione ambientale |
Scelta consigliata: Per ordini in serie ad alta luminosità di ShowyMetal, la sbavatura meccanica con la pulizia ad ultrasuoni è una combinazione comune; per i pezzi aerospaziali di precisione, la sbavatura a vibrazione è migliore; per i pezzi plastici a più cavità, viene data priorità alla valutazione dell 'ottimizzazione del processo di stampaggio a iniezione e alla riduzione della successiva necessità di sbavatura.
In linea di massima nella lavorazione del CNC.
Debuurring during machining è l'integrazione delle operazioni di de-bluring nei programmi CNC, riducendo i parametri chiave del montaggio secondario tra cui:
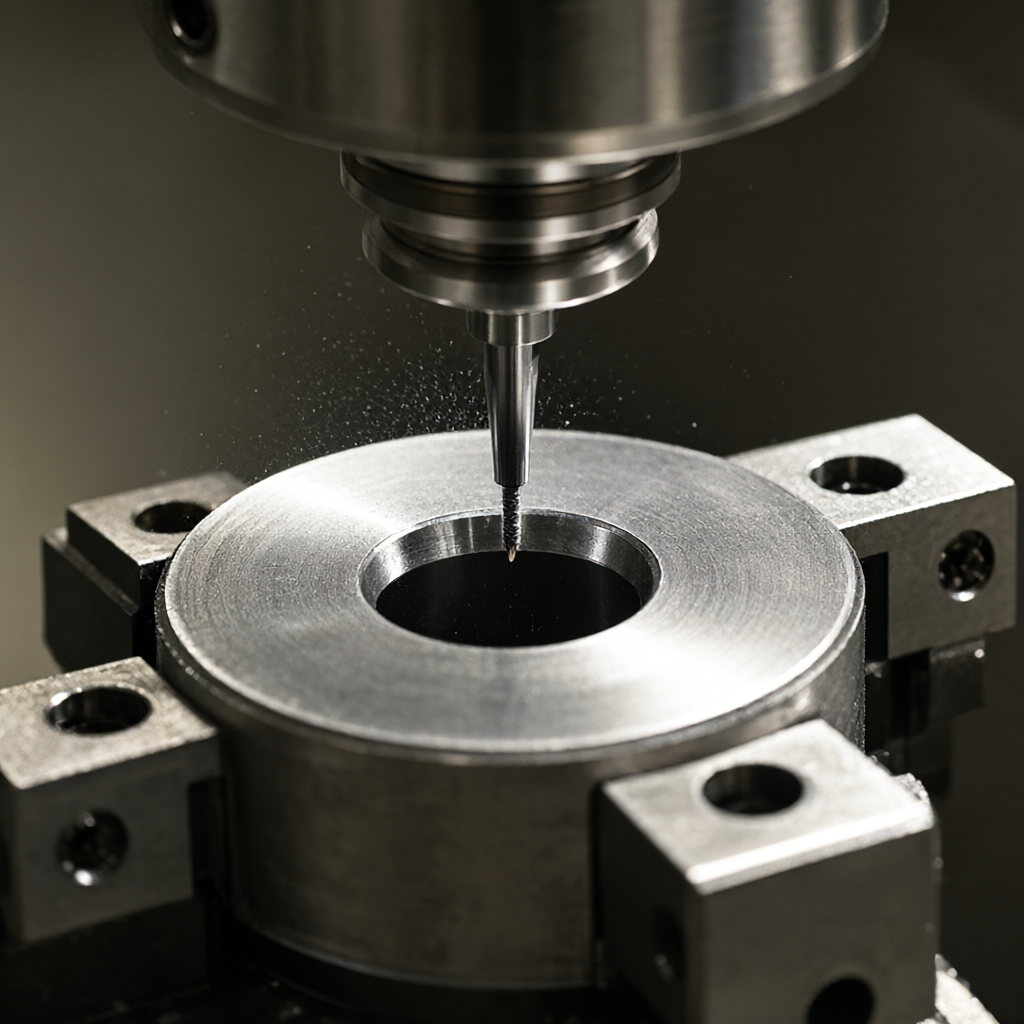
- Coltello a scelta: Utilizzare una fresa ad angolo arrotondato (Ball-nose) o uno speciale de-sbavatura con un raggio leggermente inferiore ai fori per evitare lesioni alle pareti dei fori.
- Velocità ed avanzamento: La velocità di sbavatura è di solito del 50%-70% della velocità di lavorazione e l'avanzamento è ridotto al 30%, impedendo lo sgranamento.
- Il percorso del coltello: Per i bordi dell 'orifizio è stata progettata una strada circolare per la sbavatura piuttosto che una semplice foratura lineare per fori profondi che devono essere inseriti più volte, rimuovendo ogni volta da 0,02 a 0,05 mm.
- Gestione del fluido di raffreddamento: Assicurarsi che i trucioli siano completamente spuntati, evitando che l'accumulo di trucioli provochi una seconda sbavatura.
Per i fori sfaccettati nella lavorazione a 5 assi, è necessario calcolare in anticipo l'interferenza dell 'utensile e verificare la fattibilità della strada del coltello utilizzando una procedura di post-elaborazione.
Differenze di lavorazione tra i diversi tipi di materiale
Le caratteristiche del materiale determinano la difficoltà di sbavatura alluminio.(come 6061-T6) Tenacità, facile da sbavatura a filamento, necessario basso avanzamento per il taglio; acciaio inossidabile (come 304/316L) alta durezza, bassa conduttività termica, coltello adesivo, alta velocità + pieno raffreddamento; L'ottone (C360) è facile da lavorare ma facile da deformare, deve essere delicatamente plastica di ingegneria (come PEEK, nylon) sbavatura come fibra, levigatura meccanica facile da produrre adsorbimento elettrostatico, è consigliabile combinare vibrazione o sbavatura a bassa temperatura ShowyMetal supporta molti materiali su misura, i parametri di processo sono regolati individualmente dal team di ingegneria in base alle caratteristiche dei materiali e dei lotti.
Standard di qualità e accettazione dopo il sbavatura
L'effetto di sbavatura non deve essere visto solo a vista, deve essere controllato quantitativamente:
- Ispezione visiva: Controlla l'orifizio con più di 40 volte la lente d'ingrandimento senza sporgenze visibili.
- Controllo tattile/anteriore: Utilizzare un orifizio da 0,05 mm che scivola attraverso l'orifizio senza sensazione di penombra; per le parti di precisione, è possibile toccare le dita (indossare guanti per evitare macchie).
- Misurazione altezza: Per le superfici chiave, il contorno del bordo dell 'orifizio viene misurato utilizzando un misuratore di rugosità superficiale, assicurandosi che il valore Ra soddisfi i requisiti del disegno (in genere ≤ Ra0,8 μ m).
- Test funzionale: Caricare le parti di accoppiamento di prova e misurare se la quantità di spazio è nella tolleranza del design.
ShowyMetal è dotato di un misuratore a tre coordinate, ottico e di rugosità che esegue un controllo completo prima della spedizione o un campionamento AQL per garantire la coerenza della massa.
Capovolgi frequenti e schemi di evasione.
I difetti di sbavatura più comuni nella produzione includono:
- Il vuoto rimane: Causa: otturatore, avanzamento troppo veloce: controllo periodico degli utensili, ottimizzazione dei parametri di taglio.
- Orientamento ampliato/ridotto: Motivo: troppa forza di sbavatura provoca elastici: la quantità di taglio leggero, molte volte inserire il coltello, misurare immediatamente dopo la sbavatura.
- Ferite di superficie: Motivo: sbavatura meccanica utensile battendo o taglio indietro raschiare elusione: l'uso di anelli guida, miglioramento del raffreddamento risciacquo, vibrazione sbavatura media corrispondente dimensione delle particelle.
Come scegliere il processo di sbavatura in base alle dimensioni dei pori?
Piccole aperture (20 mm) alta efficienza meccanica, adatta per la sbavatura online.
Quali sono le principali differenze tra i parametri di sbavatura per le parti in alluminio e in acciaio?
Le parti in alluminio richiedono un avanzamento basso e un 'elevata velocità di rotazione per evitare l'adesione e il sbavatura lungo; le parti in acciaio richiedono quantità più elevate di retrazione e pressione del liquido di raffreddamento per tagliare il sbavatura dura devono fare riferimento ai dati del fornitore del materiale e confermare il primo pezzo.
La sbavatura influisce sul valore Ra della finitura superficiale?
La sbavatura eseguita correttamente non peggiora in modo significativo la finitura e, se la traiettoria dell 'utensile non è progettata correttamente o la velocità di rotazione è bassa, possono essere introdotte striature di vibrazione, con conseguente fluttuazione del valore Ra che deve essere confermata dall' analisi del primo pezzo per rispettare la banda di tolleranza di ± 0,1 μ m.
Come garantire la coerenza della sbavatura nella produzione di massa?
Si affida a programmi CNC per bloccare la compensazione degli utensili, fissare i punti di ispezione (per esempio, misurare il profilo dell 'orifizio ogni 50 pezzi), ridurre le differenze umane con strumenti automatizzati e condurre ispezioni di processo dal reparto qualità.
Tutti i cavi hanno bisogno di essere spolverati?
Superfici non in linea, non conduttive, non esterne superfici di esposizione, se l'altezza della sbavatura all 'interno delle tolleranze di montaggio e nessun impatto funzionale, una microsbavatura può essere conservata per ridurre i costi dopo l'approvazione del progetto del cliente, ma deve essere chiaramente indicata nel disegno o nella BOM.
In sintesi, la sbavatura è l'anello chiave del circuito chiuso della qualità di lavorazione CNC per selezionare il processo appropriato, i parametri di controllo, i controlli rigorosi per garantire la trasformazione delle parti da "lavorato" a "veramente utilizzabile" ShowyMetal fornisce il supporto completo del processo dalla raccomandazione DFM alla consegna in serie, se avete domande sul processo di sbavatura o disegni di parti perforate che hanno bisogno di valutazione, benvenuti a fornire specifiche dettagliate e requisiti materiali, forniremo un piano di processo e un preventivo basato sull 'esperienza ingegneristica.



