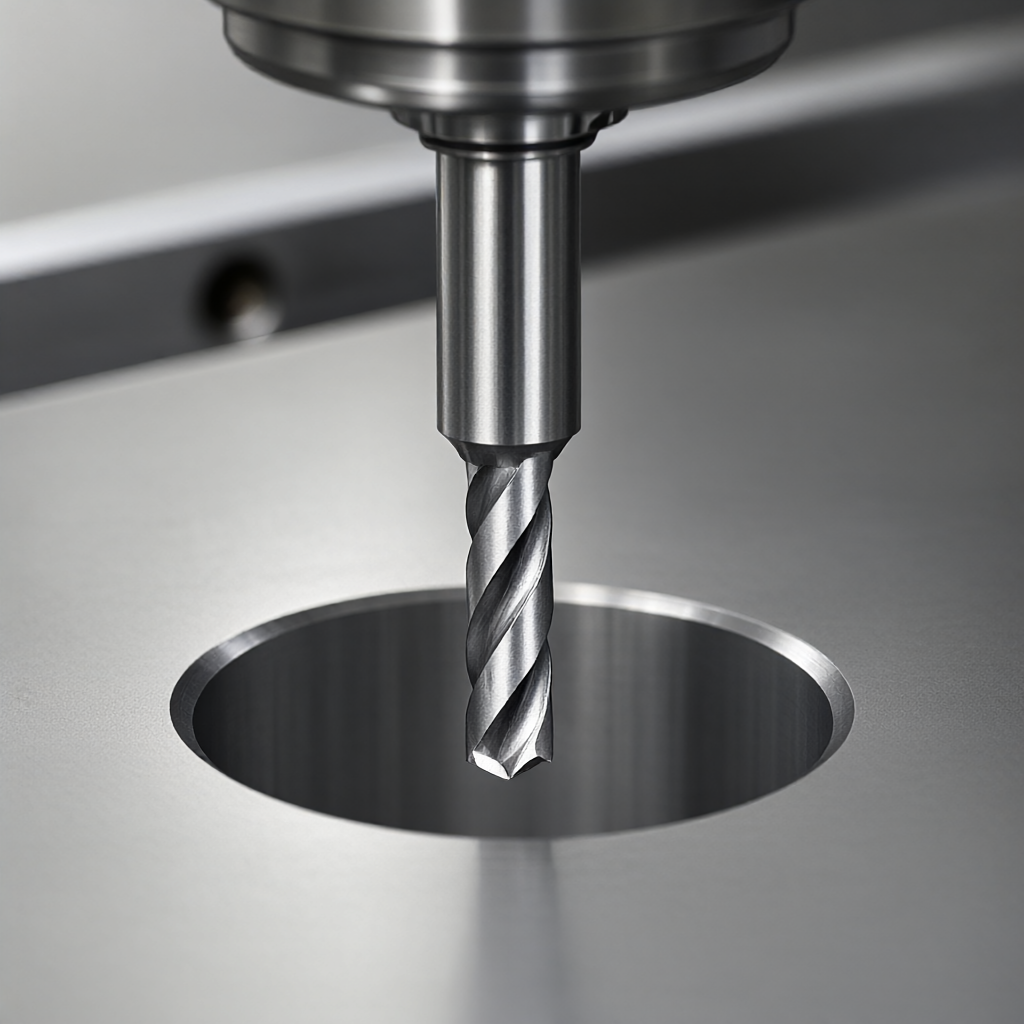
Nella lavorazione CNC di fori ciechi, la radice foro è il processo chiave per determinare la funzione di assemblaggio della parte e l'estetica della superficie per gli ingegneri e gli appalti, i residui dell 'arco sul fondo del foro cieco non solo influenzano la coerenza profonda del foro, ma sono più propensi a diventare la fonte di concentrazione di stress o causare il fallimento della sigillatura Questo documento si basa sull' esperienza di lavorazione effettiva di 72 apparecchiature CNC, approfondendo la strategia di pulizia della radice sotto diverse combinazioni di utensili, fornendo parametri di processo e standard di accettazione.
Il principale difetto del cieco.
Nella produzione di massa, l'elaborazione impropria del fondo cieco è solitamente caratterizzata da tre difetti tipici: uno è "non chiaro", ovvero il residuo dell 'arco alla fine della punta del trapano o della fresa in linea nella parete inferiore, che porta alla profondità effettiva del foro passante che è inferiore a quella etichettata dal disegno; secondo è "troppo grande", taglio taglio del livello inferiore del foro, danneggiare anche la struttura vicina; terzo è "il passo", a causa dell' errore su ferro o deviazione di compensazione dell 'asse Z, c'è una leggera differenza di altezza sul fondo del foro, che influenza la superficie.
Perché l'alluce deve essere in fondo?
Nelle componenti idrauliche, pneumatiche o ottiche, il fondo del foro cieco viene spesso utilizzato come superficie sigillata o superficie di base di posizionamento, se viene mantenuto il cerchio inferiore del raggio predefinito di 0,8 volte la punta del trapano, la guarnizione è altamente suscettibile di perdite; in altri punti esterni come i radiatori della stazione base 5G, la parte inferiore della radice non chiara se il foro posteriore, distruggerà l'uniformità dello spessore del film dell 'ossido anodizzato, pertanto, è chiaro il primo passo della progettazione del processo.
Pulizia radice di frese perfettamente arrotondate: equilibrio tra precisione ed efficienza
Per fori ciechi di diametro superiore a 6 mm, la fresatura laterale (Bottom Milled) utilizzando una fresa nitrogna è la soluzione principale, il cui nucleo è che il diametro dell 'utensile deve essere inferiore all' apertura per lasciare spazio di spostamento laterale è solitamente utilizzato per una fresa con apertura 50%-70%, ad esempio φ 10 mm cavalcavia con φ 5 - 6 mm parametri chiave sono raccomandati:
Avviamento con finalizzazione automatica in basso.
Velocità del mandrino: secondo la formula di Dmin, il materiale Al6061 è consigliato da 3000 a 5000 giri/min e le parti in acciaio devono essere ridotte a 2000 - 3000 giri/min.
Velocità di avanzamento: f/z = 0,05 - 0,1 mm/tooth, avanzamento nella fase di sweep ridotto al 50% per proteggere la punta del collo.
Profondità del coltello: lasciare l'margine di taglio di 0,1 - 0,2 mm per evitare la pulizia dura diretta e ridurre la deformazione termica.
Il vantaggio di questa soluzione è il basso costo e la compatibilità, ma limitato dal rapporto lungo diametro dello strumento quando i fori sono piccoli o profondi, il coltello dritto è soggetto a vibrazioni, con conseguente aumento della rugosità superficiale del valore Ra.
Fresa per il naso con punta di palla: apertura di piccoli fori e scena ad alta profondità
Per fori poco profondi di φ 3 - 6 mm o in fori profondi che superano la lunghezza dell 'utensile di 5 volte, il Ball Nose End Mill è meglio scelto per la sua forma arrotondata, che consente di rimuovere la lama lungo il profilo laterale per ottenere una "fresatura".
I punti chiave del percorso del coltello
Quando si utilizza la testa della palla taglio radice, è necessario utilizzare il lato della testa della palla (posizione del valore R sopra il centro della palla) come punto zero nel software CAM deve impostare la modalità di "elaborazione lato della testa della palla", per evitare di chiamare direttamente le coordinate centro della palla se l'asse Z calcolo della quantità di offset è sbagliato, causerà la parte superiore della testa della palla a graffiare la parete del foro, che è la causa più comune di incidenti di apertura di piccoli fori.
Centro d'attacco e fresatura integrata: strategia di pulizia per diversi dispositivi
L'implementazione della pulizia della radice varia notevolmente per i diversi percorsi di processo:
Il sistema Nautico a confronto
Tipo di procedimento
Applicazione della dimensione del foro
Consiglio i coltelli.
Principali vantaggi
Principali limitazioni
3/4/5 foratura degli assi
altrimenti: φ 3-φ 100 mm
Aggiustare con frese/coltello da palla.
Può essere pulito più volte, con precisione.
Bisogna cambiare crepa, è un po 'meno efficace.
Autonoleggio Autoveicoli
altrimenti: φ 10-φ 300 mm
Coltello di diamante/Coltello di punta
Va bene il foro cieco, ok, non chiuso.
Solo parti di tipo albero, fori esterni non possono essere lavorati
Forza cuore
Posizione: φ 1-φ 12 mm
Coltello a sfera/Coltello a diamante
Piccola guida per il cieco, piccola guida.
La guida è più veloce, più limitata.
Per le parti simmetriche rotanti, l'efficienza di pulizia della radice del tornio è molto più alta della fresatrice, perché la pinza della lama mantiene una maggiore quantità di taglio e le parti non rotanti devono dipendere dalla fresatura, quindi il collegamento a 5 assi può essere inclinato attraverso l'angolo di fresatura laterale per risolvere il foro parallelo o il problema della superficie di inclinazione.
Effetti delle caratteristiche del materiale sul processo di schiaritura
La duttilità e la durezza dei diversi materiali determinano direttamente la scelta degli utensili da taglio.
Alluminio e titanio.
Al7075 ad alta resistenza alluminio facile coltello, pulire la radice quando si utilizza un grande coltello ad angolo posteriore, e con una forte esplosione di gas in lega di titanio a causa di scarsa conduttività termica, alta temperatura della zona di taglio, si consiglia di utilizzare un coltello rivestito e ridurre la velocità di avanzamento, per evitare la rottura punta.
Confronto tra alluminio e titanio
Acciaio inossidabile e plastica di ingegneria
Il truciolo dell 'acciaio inossidabile 304/316L è gravemente avvolto, prima della radice deve essere confermato la pervietà del truciolo e per PEEK, POM e altre materie plastiche di ingegneria, la deformazione termica è il rischio principale, la fase di pulizia della radice dovrebbe adottare una strategia "profonda taglio + alta velocità di rotazione" per evitare l'accumulo di calore che porta al collasso del fondo dei fori.
Standard di accettazione e pratiche di prova
L'effetto di sweep non guarda solo la profondità, ma anche la qualità di superficie suggerito accettazione contiene i seguenti indicatori:
Dimensioni della profondità del foro: le tolleranze sono generalmente controllate entro ± 0,05 mm e le parti di precisione possono raggiungere ± 0,02 mm.
Livello del foro inferiore: per la superficie sigillata, la planarità deve essere migliore di 0,02 mm per evitare punti alti locali.
rugosità superficiale: il valore Ra dell 'area di root deve essere superiore a Ra0,8 μ m e l'aspetto deve raggiungere Ra0,4 μ m.
Metodo di rilevamento, quando si utilizza una sonda CMM o bidimensionale per misurare la profondità del foro, si deve prestare attenzione alla compensazione del percorso della sfera per l'interno del foro cieco della sonda, si consiglia di utilizzare il foro di diametro del foro con la pinza del cursore di profondità, o utilizzare un microscopio ad immagine per vedere se c'è una frattura nei bordi.
Domande frequenti | Risposta
Quanto è normale l'errore di visualizzazione CNC?
Solitamente il processo mette da parte un margine di 0,1 - 0,2 mm viene rimosso dal coltello di sweep e l'errore di dimensione finale è controllato a ± 0,02 - 0,05 mm che appartiene al normale intervallo di tolleranza del lotto, a seconda della precisione dell 'apparecchiatura e della rigidità del caricatore.
Perché il cieco cieco si rompe facilmente?
Le piccole aperture limitano il diametro dell 'utensile e un diametro maggiore comporta una rigidità insufficiente, che include l'uso di spatole più corte, velocità di avanzamento ridotte o finitura con un tornante per ridurre le sporgenze.
È necessario tagliare prima della pulizia?
La produzione deve essere grossolana utilizzando prima il posizionamento del trapano centrale, quindi con una punta di diametro leggermente più grande o una fresa fissa per rimuovere la maggior parte del margine e infine con un coltello pulito per pulire direttamente la radice causerà l'utensile sovraccarico o deformazione a causa di una quantità di taglio troppo grande.
Come evitare il nero dopo l'alluminio?
Ciò è tipico per la "adesione alla forfora di alluminio" o per le macchie ossidanti che devono essere eseguite immediatamente dopo la rimozione della radice, con etanolo privo di acqua o pulizia speciale di olio aggiunto e successivamente rapidamente mediante ossidazione anodica o trattamento sigillante.
Che differenza c'è tra il cavo cieco e il cavo tornito?
La tornitura è taglio radiale, si basa sulla rigidità della barra del coltello, adatta al cavo cieco rotante di grande diametro, percorso superficiale in una sola direzione; la fresatura è multitaglio, adatta per il corpo non rotante, ma è necessario controllare le impronte dei due utensili non possono essere combinati.
Conclusioni e raccomandazioni d'azione
Il cieco cieco non è un semplice "trapano alla fine", ma un 'ingegneria di sistema che coinvolge la selezione di utensili, il percorso CAM, le caratteristiche del materiale e il metodo di prova, per le parti che hanno requisiti di apparenza o requisiti di tenuta funzionale, istruzioni chiare per la radice. Se il progetto prevede strutture cialde complesse o richiede coerenza in batch con una consegna rapida, si consiglia di inviare i disegni al team di progettazione per fornire raccomandazioni per il processo di sweep basate su DFM e la produzione tramite matrice di 72 dispositivi, assicurando che l'intero processo dalla prova alla produzione di massa sia completato in 15 - 25 giorni.
Invia il tuo disegno STEP / DWG / PDF e i nostri ingegneri rispondono entro 2 ore con un preventivo dettagliato che include analisi DFM gratuita e consigli sul processo, senza impegno.
Invia il tuo disegno STEP / DWG / PDF e ricevi entro 2 ore un preventivo dettagliato con analisi DFM gratuita e consigli sul processo. Nessun ordine minimo — da 1 pezzo.