





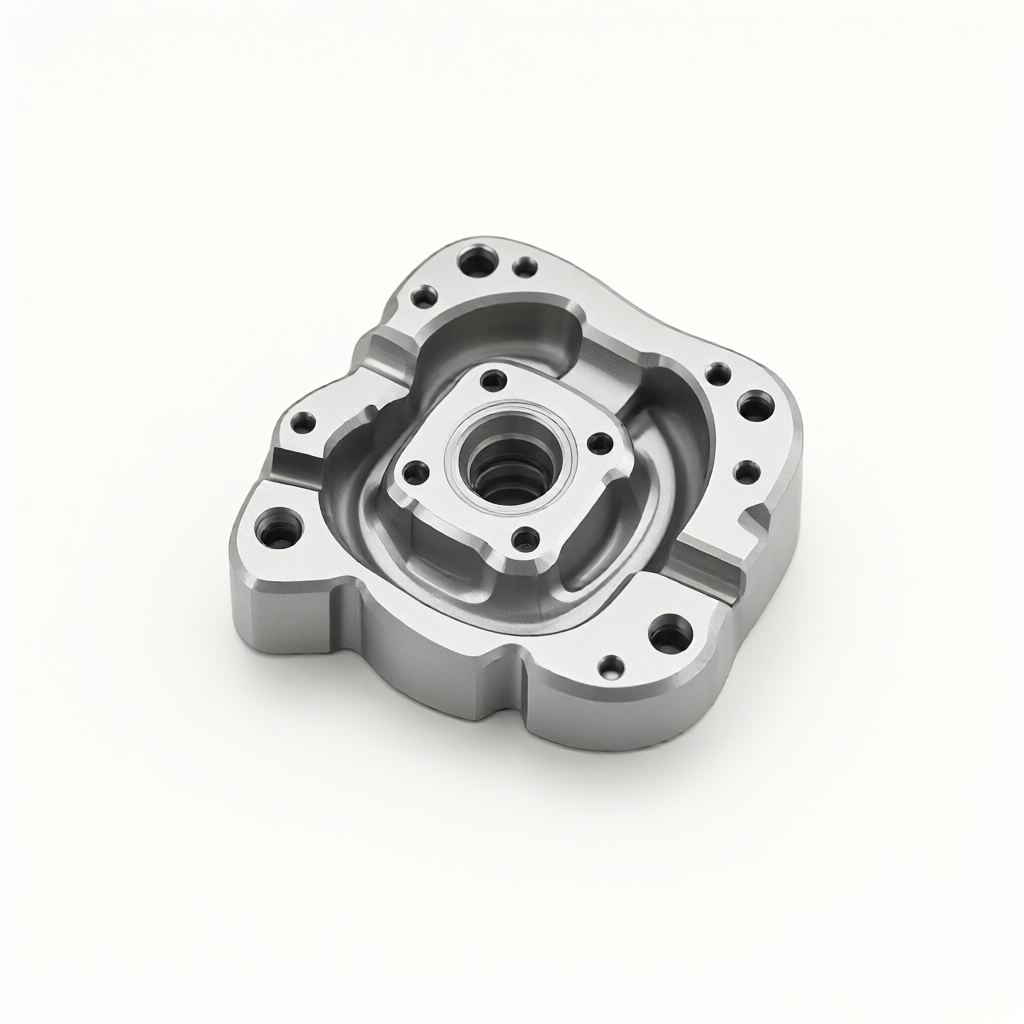
Le principali sfide di processo della camera medica per la lavorazione CNC a cinque assi
Nella lavorazione personalizzata delle parti CNC di precisione, la lavorazione CNC a cinque assi di complesse cavità mediche è necessaria per soddisfare le tipiche esigenze di strutture a cavità profonda e di superficie metastatica per le parti di cavità mediche che richiedono solitamente un 'adeguata copertura asettica, superficie libera da sbavature, nessun graffio e tolleranza dimensionale controllata entro ± 0,01 mm e la rugosità superficiale deve raggiungere Ra0,4 μ m o livelli migliori. A causa degli elevati requisiti di biocompatibilità e pulizia delle apparecchiature mediche, il processo tradizionale a tre o quattro assi nel trattare con cavità complesse, spesso c'è interferenza tra gli assi, insufficiente ottimizzazione del percorso utensile, bassa efficienza di sbavatura dei problemi di lavorazione a cinque assi attraverso il movimento collaborativo dell 'albero principale e dell' asse, può migliorare significativamente l'angolo di entrata dell 'utensile, migliorare la finitura della superficie e ridurre la struttura di supporto, in modo da riservare un margine di processo di pulizia e di trattamento sterile successivo.
Scelta dei materiali e ottimizzazione dei parametri di taglio
I materiali comunemente usati per le camere medicali includono l'acciaio inossidabile 316L, le leghe di titanio (ad esempio Ti-6Al-4V) e i materiali plastici tecnici PEEK, le differenze nelle prestazioni di taglio influiscono direttamente sulla durata dell 'utensile, sulla qualità della superficie e sulla difficoltà di sbavatura.
- 316L Acciaio inossidabileAlta tenacità, scarsa conduttività termica, incline a produrre il tumore alla forfora Si consiglia di adottare una strategia di grande avanzamento, piccola profondità, velocità mandrino controllata a 8000 - 12000rpm e velocità di avanzamento di 300 - 500mm/min Gli utensili in metallo duro raccomandano coltello rivestito (come il rivestimento TiAlN) per migliorare l'resistenza all 'usura e la diradamento.
- Il TitanioBasso modulo elastico, facile deformazione deve ridurre la velocità di taglio (500 - 800 m/min), aumentare il flusso del liquido di raffreddamento, evitare l'accumulo di calore che porta alla deformazione termica è raccomandato l'uso di parametri di microfabbricazione, passo distanza 0,05 - 0,1 mm, per garantire la precisione della superficie di tipo.
- Plastica ingegneristica PEEKPunto di fusione a 343 ° C o giù di lì, il coltello appiccicoso deve essere utilizzato per utensili affilati (come un diamante a cristallo singolo o CBN), mantenere ad alta velocità e bassa (10000 - 15000 rpm, avanzamento 200 - 300 mm/min) e con il raffreddamento ad aria per prevenire la deformazione termica.
L'ottimizzazione dei parametri deve essere combinata con il software di simulazione del collegamento a cinque assi per il rilevamento delle collisioni e la regolazione della strategia dell 'albero del coltello, assicurando che l'utensile venga sempre mantenuto nell' area della camera profonda e l'angolo di taglio ottimale, evitando vibrazioni e coltello.
Cinque assi di collegamento del percorso del coltello e strategie tra gli assi
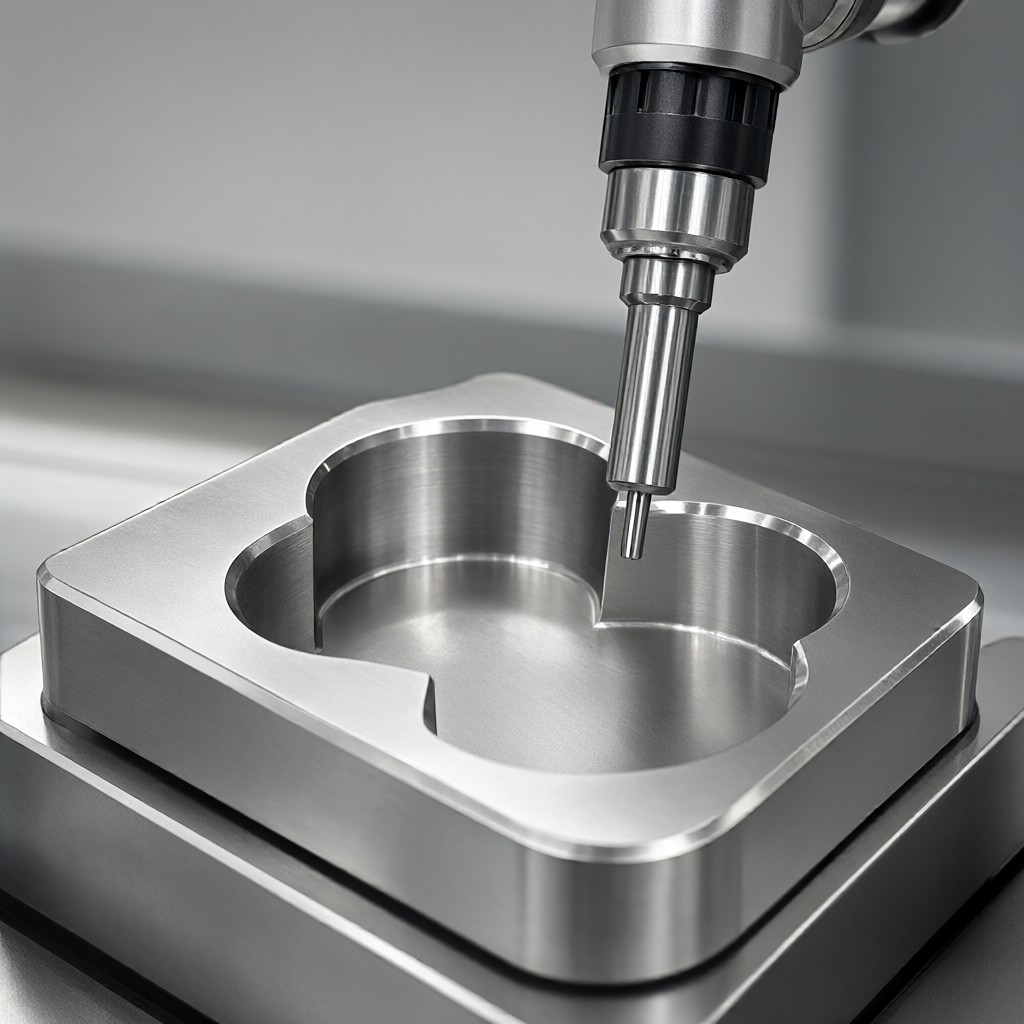
Nella lavorazione CNC a cinque assi di complesse camere mediche, la pianificazione del percorso utensile è fondamentale per determinare la qualità e l'efficienza della superficie, tra cui:
- Tagliando la spirale: Applicabile alla fresatura della cavità, può mantenere un carico di taglio costante, ridurre lo stress del collo e ridurre lo stress residuo superficiale, contribuendo alla successiva pulizia asettica.
- Z è equidistante.Per la lavorazione di precisione, la rugosità superficiale di Ra0,4 μ m viene raggiunta attraverso passaggi controllati (in genere 0,02 - 0,05 mm), che devono essere accompagnati da percorsi utensile di transizione liscia per evitare segni di foratura.
- Cinque assi per la lavorazione leggeraUtilizzare un movimento a cinque assi continuo nella zona della superficie curva per mantenere l'inclinazione del mandrino costante (ad esempio 45 °-60 °), aumentare la rigidità dell 'utensile e ridurre le vibrazioni di sospensione, ottenendo una qualità della superficie più uniforme.
L'ottimizzazione del percorso dell 'utensile deve anche considerare il processo di sbavatura da mettere in un bordo tagliente o in un angolo di camera profondo, può progettare una fessura pre-sbavatura o smussatura, evitare la successiva sbavatura manuale che provoca danni superficiali sulla macchina a cinque assi senza dover rovesciare il pezzo durante il posizionamento, ridurre lo stress dell' inserto, aiutando a mantenere la stabilità dimensionale.
Sbarazzarsi della polvere a confronto con l'adattabilità.
La sbavatura è un processo preliminare qualificato per parti mediche in cui metodi diversi hanno un impatto significativo sull 'integrità della superficie, sulla biocompatibilità e sull' adattamento sterile del materiale di rivestimento rispetto ai tre schemi principali di sbavatura.
| Modalità | Scenari di applicazione | Il rischio residuo della superficie | Imballaggio inutile. | Costi ed Efficienza |
|---|---|---|---|---|
| Tremate fino alla sbornia | Poroso, profondo, intricato | Basso, ma deve essere controllato abrasivo e granularità (≤ 325 punti) per evitare di graffiare | Facile da pulire i residui | Buona la coerenza tra le parti. |
| Lasci perdere Laser | Angolo duro, parete sottile, alta temperatura. | Zona di contatto molto bassa, nessuna zona a impatto termico | Molto alto, senza residui. | Adatto per dispositivi medici di alta precisione |
| sbavature elettrochimiche (ECM) | Verdure profonde, fessure, materiale elettrico | Basso, ma deve controllare il rapporto elettrolitico e la densità di corrente | È necessario pulire completamente i residui elettrolitici. | Adatto per titanio/acciaio. |
Quando si sceglie un processo di sbavatura, è necessario combinare le caratteristiche del materiale e la successiva sterilizzazione.(come l'ossido di etilene o la sterilizzazione con radiazioni) la sbavatura laser a causa di nessun contatto, nessun materiale di consumo, il rischio più basso di inquinamento sterile, adatto per i requisiti di elevata pulizia vibrazionale del vano interno complesso, ma deve essere rigorosamente filtrata per pulire la dimensione delle particelle residue, per evitare che i residui di microparticelle influenzino la sbavatura elettrochimica sui test di biocompatibilità efficace, ma i residui dell 'elettrolita devono essere lavati attraverso più cicli di pulizia ad ultrasuoni e risciacquo di acqua pura, e per rilevare se il residuo è inferiore ai limiti degli standard medici.
Verifica del trattamento delle superfici e della compatibilità degli imballaggi sterili
Dopo la sbavatura, le cavità mediche vengono solitamente sottoposte a trattamento superficiale per migliorare ulteriormente la resistenza alla corrosione e la biocompatibilità, tra le tecniche più comuni ricordiamo:
- sabbiatura150 - 325 mesh di allumina o perle di vetro, la pressione è controllata a 0,3 - 0,5 MPa, la rugosità superficiale del bersaglio Ra0,8 - 1,6 μ m dopo la sabbiatura deve essere decapata, rimuovere lo strato di inquinamento superficiale.
- Ossidazione anodizzata (alluminio)Applicabile a parti mediche a base di alluminio, la membrana è spessa 5 - 10 μ m, può essere colorata o sigillata con fori per garantire un processo di chiusura completo e impedire la pulizia dei residui dei pori.
- Elettricità.Come la placcatura in lega di nichel-fosforo (2 - 5 μ m), per migliorare l'resistenza all 'usura e la resistenza alla corrosione dopo l'elettroplaccatura, è necessario un rilascio idrorepellente (come 200 ° C/4 h) e verifica del test di nebbia salina.
Dopo che tutti i processi di trattamento delle superfici sono completati, è necessario eseguire la verifica dell 'idoneità del materiale di imballaggio sterile (ad esempio, il sacchetto di PE di grado medico o il sacchetto in plastica) per garantire che non si rompa o sia contaminato dalla sporgenza superficiale delle parti, dall' elettricità statica o dal residuo, è consigliabile eseguire un test di simulazione di trasporto e un test di tenuta per verificare che l'integrità superficiale delle parti sia invariata dopo il ciclo di sterilizzazione e che non vi siano campioni.
Criteri di rilevazione ed elusione.
L'accettazione finale dei componenti della camera medica deve essere conforme a rigorosi standard di controllo di qualità per i test critici che includono:
- Test di dimensioniCon una macchina di misura a coordinate (CMM) o un proiettore ottico per rilevare le tolleranze dei punti critici, la sonda CMM target ± 0,01 mm richiede un percorso a sfera rubino (R0,5 mm) per migliorare la precisione della camera di misura profonda.
- Rugosità superficiale.Con un interferometro a luce bianca o un misuratore di rugosità a contatto, il bersaglio Ra0,4 μ m (finitura) o Ra0,8 μ m (dopo la sabbiatura) deve essere misurato su più punti su diverse aree di superficie, evitando distorsioni locali.
- Test di puliziaContare le particelle secondo ISO 16232 - 1 o rilevare i residui chimici secondo VDA 19; le parti dopo la sbavatura e il trattamento delle superfici devono essere pulite a ultrasuoni per garantire l'assenza di trucioli metallici, abrasivi o residui di elettroliti.
- biocompatibilitàIl prodotto finale deve superare i test della serie ISO 10993 (citotossicità, sensibilizzazione, stimolazione, ecc.) per garantire l'assenza di precipitazione tossica del materiale e del processo di trattamento.
I modi comuni di guasto includono: sbavatura dei residui negli angoli delle cavità profonde, bolle dello strato di trattamento superficiale, graffiamento della superficie dopo la sbavatura, riduzione delle dimensioni dopo il ciclo di sterilizzazione includono: un margine di processo di sbavatura riservato per la lavorazione a cinque assi; attivazione dell 'acido deconconico prima del trattamento delle superfici; uso del laser o della sbavatura a vibrazione al posto del funzionamento manuale; test di stabilità dimensionale ad alta temperatura (temperatura di sterilizzazione simulata ± 10 ° C) prima della sterilizzazione.
FAQ: Domande chiave sulle cavità medicali per la lavorazione CNC a 5 assi
La lavorazione CNC a cinque assi può soddisfare i requisiti di adattamento asettico per cavità mediche?
La lavorazione a cinque assi può ridurre lo stress di montaggio ottimizzando il percorso dell 'utensile e i difetti superficiali, con la sbavatura laser o vibratoria e un rigoroso processo di pulizia, può garantire che la superficie delle parti sia priva di contaminanti residui e soddisfare i requisiti di tenuta e pulizia del materiale sterile.
Qual è il metodo di sbavatura più adatto per le cavità mediche in acciaio inossidabile 316L?
La sbavatura laser a causa della sua assenza di contatto, nessun residuo di materiale di consumo, una piccola area di influenza termica è la soluzione preferita per la cavità medica in acciaio inossidabile 316L se la struttura del vano interno è complessa, può essere combinata con la sbavatura a vibrazione, ma deve controllare l'abrasione e la dimensione delle particelle e pulizia accurata.
In che modo la lavorazione a cinque assi consente una rugosità superficiale Ra0,4 μ m?
È necessario utilizzare i parametri di lavorazione di precisione (distanza del passo 0,02 - 0,05 mm, velocità di taglio moderata), combinato con la strategia di elaborazione a cinque assi con luce libera e mantenere lo strumento affilato e la stabilità termica della macchina dopo la lavorazione per evitare il montaggio secondario, ridurre il rischio di graffi superficiali.
Come verificare se i residui di elettrolita sono sufficienti dopo la sbavatura?
I residui ionici di superficie possono essere rilevati mediante cromatografia ionica o ICP-OES, a condizione che il target sia conforme agli standard di pulizia medica (come il residuo totale).



