





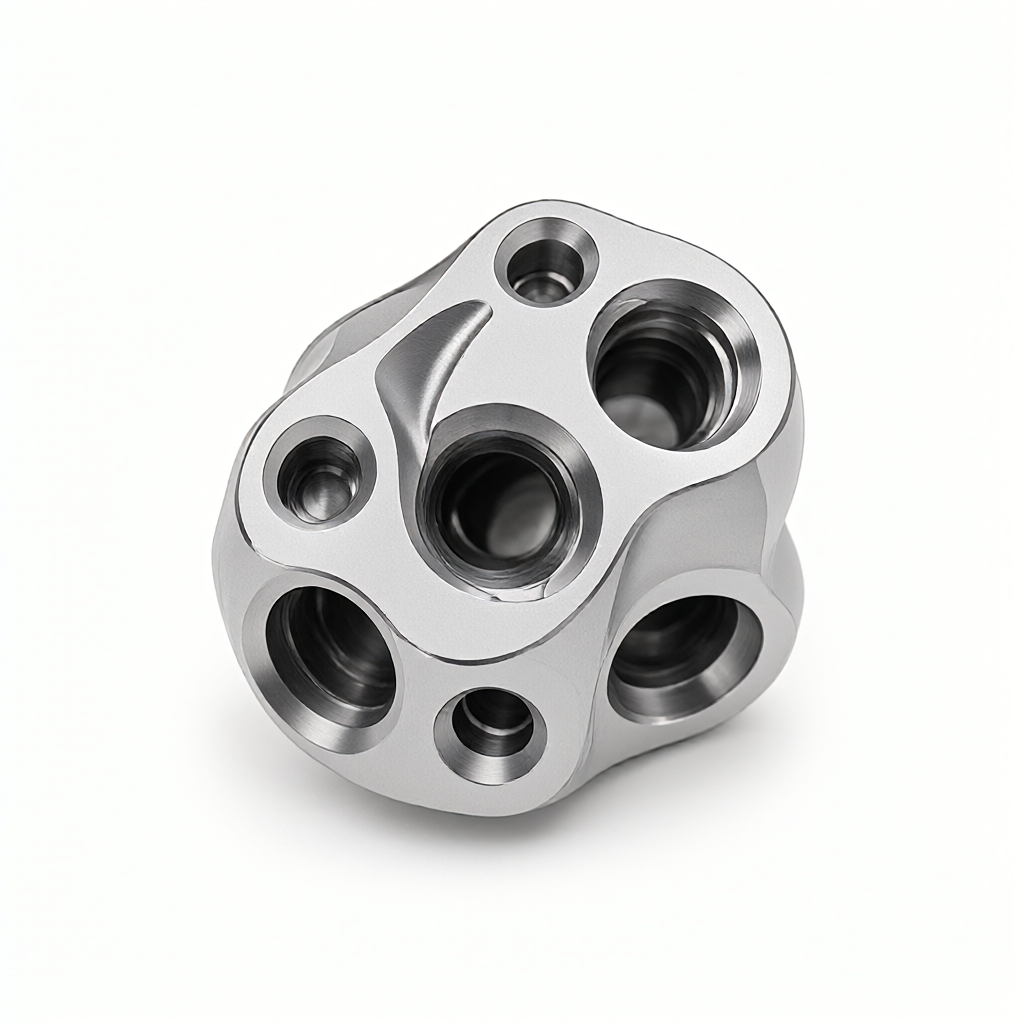
Lavorazione CNC a cinque assi Il percorso interno del nucleo della valvola di precisione è più sottile che difficile con l'utensile
Nei sistemi pneumatici, idraulici e a semiconduttore,Valvole di precisione.È il componente principale per il controllo della rottura del fluido e della regolazione del flusso e le sue difficoltà di elaborazione sono concentrate in.Lavorazione CNC a 5 assiper il trattamento delle cavità profonde e dei pori esterni, in particolareRapporto di profondità del foro interno (L/D)con quelloColtello più lungoLa mancanza di rigidità, le vibrazioni di taglio e i problemi di rimozione del truciolo sono un problema per gli ingegneri di approvvigionamento e ricerca e sviluppo che comprendono entrambi i parametri.Tollerare stabilità.con quelloSuperficie lucidaL'impatto è un indicatore chiave per valutare la reale capacità di un fornitore di eseguire un processo quando viene commissionato solo su disegni, ignorando le strategie di compensazione del percorso del processo, può spesso portare a errori di coerenza del volume o ritardi nella consegna.
Il percorso interno è più profondo dei limiti fisici sulla precisione del nucleo della valvola
Il nucleo della valvola richiede in genere un rapporto tra foro profondo e diametro (L/D) di 3:1 o anche 5:1 o superiore quando l/D supera 3.Lavorazione CNC a 5 assiLe fasi per la perforazione e per la lavorazione del petrolio si trovano ad affrontare sfide significative:
- Coltelli e coltelli:Con l'aumento del rapporto di snellezza, la deformazione elastica generata dall 'utensile sotto pressione aumenta esponenzialmente a L/D = 4, con l'uso di supporti rigidi convenzionali la deviazione dimensionale del diametro può superare la finestra di tolleranza di ± 0,01 mm.
- Accumulazione del calore e deformazione del calore:Nella lavorazione di fori profondi, il calore di taglio è difficile da condurre attraverso le impugnature, causando un aumento della temperatura locale, che a sua volta causa le sollecitazioni residue del pezzo e la deformazione di contrazione dopo il raffreddamento.
- Bloccare il rischio di chiusura:Soprattutto nella lavorazione di materiali in acciaio inossidabile o lega di titanio, il truciolo si piega facilmente al fondo del foro, causando tagli dell 'utensile o persino coltelli.
Pertanto, nella fase DFM (Manufacturing Design), gli ingegneri devono specificare un limite superiore L/D, ad esempio, nel caso di fori per gli elementi della valvola da Ø 6 mm, se la profondità è superiore a 24 mm (L/D = 4), si raccomanda una lavorazione a sezione o un processo di alesatura invece della lavorazione a foratura singola, per controllare l'errore cumulativo.
Gli utensili sono più sottili rispetto ai parametri di taglio
Il rapporto di allungamento (S/L) influenza direttamente la fresatura e la foraturaRugosità superficiale.conStabilità delle dimensioniSono in.Lavorazione CNC a 5 assiI tagliandi o i taglialegna circolari comunemente usati sono usati per far passare la curva e l'orifizio orifizio, dove S/L è generalmente 5:1 - 8:1.
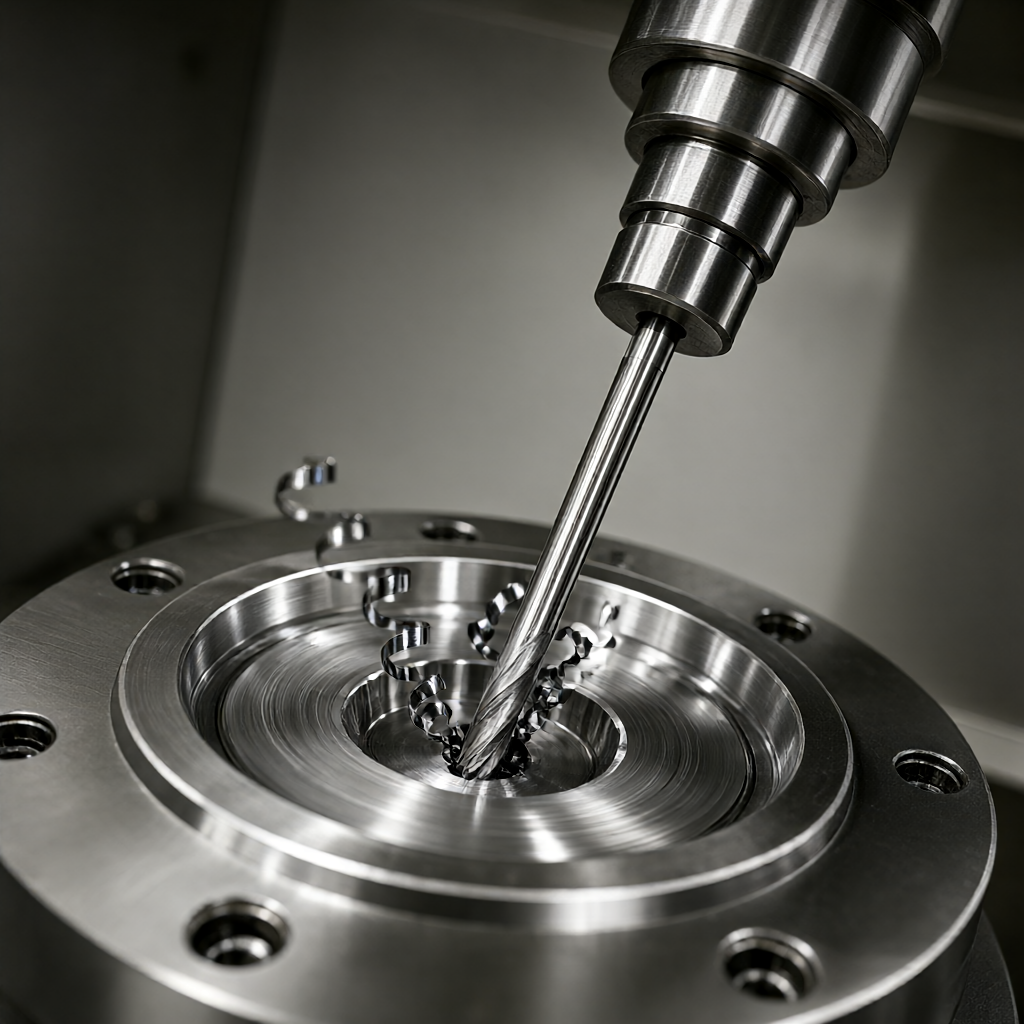
- Velocità e avanzamento ottimizzato:Gli utensili con velocità di taglio (Vc) e avanzamento (Fz) devono essere ridotti per ridurre il chatter (volano). Ad esempio, un Ø 4 mm punta (S/L = 6) Durante la lavorazione di una lega di alluminio 6061, il Vc è raccomandato a 60 - 80 m/min anziché a 200 m/min convenzionale.
- Coltelli da taglio e quali:La scelta di PCD (diamante policristallino) o CBN (nitruro di boro cubo) rivestimento utensile può migliorare la vita rigida, ma deve corrispondere alla strategia di compensazione dell 'errore termico del mandrino.
- A scelta multipla principale:La lavorazione di fori profondi ha la precedenza su mandrini cono ad alta rigidità HSK o BT50, riducendo l'influenza della deriva termica dell 'interfaccia sulla precisione del livello dei fori.
5 assi di collegamento di pianificazione del percorso e controllo dell 'asse del coltello
Il nucleo della valvola contiene spesso fori alati, fori ciechi e caratteristiche di posizionamento multipiano.Lavorazione CNC a 5 assiIl vantaggio consiste nel fatto che gli utensili possono essere ruotati in modo collegato per mantenere un angolo di lavoro ottimale ed evitare l'aria libera laterale, il fattore chiave è la strategia Tilt & Lead:
- Livello normale (floor normal):Gli utensili sono sempre perpendicolari alla superficie di lavorazione e si applicano alle pareti piane e diritte, ma l'orifizio tende ad apparire con segni di spunta.
- Definizione di Side Normal (lato normale):Le frese sono inclinate di 5 - 10 ° per aumentare l'orifizio e la finitura superficiale, ma i requisiti per gli utensili S/L sono più rigidi.
- Cos'è il Tilt dinamico:Regolare automaticamente l'inclinazione in base alla curvatura del bit del coltello, per una cartuccia curva complessa, è necessario software CAM con capacità di interpolazione continua dell 'asse G5.
Per fori profondi L/D> 3, si consiglia di impostare la procedura a 5 assi.Coltello a gradinicon quelloDisegnare la ritirataL'azione, ogni taglio di 2 - 3 mm che solleva 1 mm, impedisce l'avvolgimento del truciolo e allo stesso tempo, l'uso del fluido di truciolo termostatico (pressione 40 - 60 bar) direttamente lava il fondo dell 'apertura, riducendo il rischio di deformazione termica.
Impatto della selezione dei materiali e della gestione delle superfici sulla stabilità dei fori profondi
I materiali più utilizzati per il nucleo della valvola includono l'acciaio inossidabile SUS316L, l'Inconel 718 e l'acciaio GCr15.Conduttività termica.con quelloIntensitàImpatto direttoLavorazione CNC a 5 assiI coltelli si rompono e si trasformano:
| Marchio materiale. | Limite tipico L/D | La difficoltà principale | Trattamento consigliato. |
|---|---|---|---|
| Grazie, S316l | dal 3.5 al 4.0 | Alta resistenza, coltello resistente | Formazione + Ferro. |
| Inconel 718 Novità | 2.5 - 3.0 Novità | Alta durezza, bassa conducibilità termica | Trattamento termico vuoto + lucidatura elettrolisi |
| Il GCr15 | dal 3,0 al 3,5 | Il trattamento termico è molto variabile | macinare + macinare |
Nota speciale: dopo la lavorazione della cartuccia in acciaio inossidabile per alte cariche, le sollecitazioni residue sono facili da portare alla deriva di porosità dopo la fresatura è consigliata per aumentare la perforazione.Tempo di stressare.Il processo (480 ° C/2 h) e poi la finitura e l'ispezione finale della superficie, l'ossidazione anodica è adatta per la cartuccia di alluminio, ma non è efficace per l'acciaio inossidabile; Se l'alta finitura è necessaria, la lucidatura elettrolitica può ridurre Ra al di sotto di 0,2 μ m, ma sarà indentato in dimensioni di 0,02 - 0,05 mm, è necessario riservare la compensazione nel programma CAM.
Metodi di prova e criteri di accettazione
La verifica di precisione dei fori profondi e obliqui non può dipendere solo dal rilevamento dei punti a tre coordinate (CMM), ma deve essere combinataMisuratore pneumatico.con quelloOttica più che giusta:
- Profondità e collocazione:Con la sonda pneumatica Rayth o KEYENCE, è possibile misurare in tempo reale la fluttuazione L/D e la coassiale, con tolleranze consigliate di ± 0,005 mm.
- rugosità superficiale:Utilizzando lo strumento di rugosità SJ-2100, lunghezza di campionamento 1,25 mm, superficie di tenuta del nucleo della valvola Ra ≤ 0,4 μ m, superficie non sigillata ≤ 0,8 μ m.
- Tolleranza di forma:Rotazione di fori obliqui e cilindrici genera una nuvola di punti scansionata con un profilometro laser, a differenza del modello CAD, deviazione<0.01 mm 判定合格。
Prima della spedizione eseguire un 'ispezione a grandezza naturale al 100% e allegare un rapporto CMM e un profilo di rugosità per gli ordini di massa, si consiglia di campionare i bit dei fori chiave ogni 50 pezzi dopo la conferma da parte del cliente, creando una mappa di controllo SPC per monitorare l'usura dell' utensile.
Domande frequenti e tecniche per aggirare i consigli
Q1: In che modo i fori profondi con L/D = 4 al nucleo della valvola garantiscono uniformità nella produzione in serie?
AdozioneLavorazione CNC a 5 assiLa strategia di taglio del trapano a strati è una volta ogni 2 mm di ritaglio e con un morsetto coassiale di vincolo sostituendo la punta ogni 200 pezzi in una massa, evitando l'usura della punta che causa un 'apertura progressiva.
Q2: Cosa succede se il coltello sottile del coltello S/L = 8 vola ad alta velocità nella fresatura?
Ridurre la velocità del mandrino fino alla regione della lecca della foglia stabile (consultabile dal database della dinamica degli utensili) o passare alla lavorazione in due fasi del tagliente a taglio corto se si deve usare un coltello lungo, aumentare il supporto centrale o ridurre lo spessore di taglio (ap) fino a meno di 0,5 mm.
Q3: Dopo la lavorazione della cartuccia in acciaio inox, orifizio appare sbavatura e sollecitazione concentrata, come rimuovere?
Utilizzare un coltello da 0, 5mm.per smussare il puntoAngolo di avanzamento di 15 °-30 °, Fz = 0,02 mm/rev evitare l'uso di ferri di ferro e altri lavori manuali, in modo da non distruggere la finitura superficiale e l'accuratezza dimensionale.
Q4: Il collegamento a cinque assi dell 'errore di posizionamento del foro obliquo proviene principalmente da quali collegamenti?
Principalmente dalla deriva termica dell 'asse C della macchina, dalla deformazione del carico del pezzo e dalla deviazione di compensazione dell' albero del coltello si consiglia di riscaldare il mandrino 30 minuti prima dell 'elaborazione, l'uso di un dispositivo di espansione idraulica per sostituire la clip della molla e attivare la funzione di aggiornamento dinamico della compensazione del raggio della punta in CAM.
Q5: Come si valuta la capacità dei fornitori di lavorare fori profondi a cinque assi?
È richiesta la disponibilità dello stesso materiale e dei parametri L/DPrimo rapporto di provaTra cui i dati della nuvola di punti CMM e i profili di rugosità per vedere se ha un 'officina termostatica, misuratori pneumatici e processi di gestione dell' usura da utensile possono fare riferimento alle nostre descrizioni del processo di trattamento delle superfici per verificare che il processo di decompressione e lucidatura sia completo.
Conclusioni e raccomandazioni d'azione
al centro di una valvola precisaLavorazione CNC a 5 assiIl successo dipende dal giustopiù profondo di quello interno.con quelloColtello più lungoIl controllo preciso, piuttosto che fare affidamento esclusivamente sull 'attrezzatura, che chiarisce i limiti L/D, la selezione degli utensili e le strategie di compensazione nella fase DFM, possono ridurre significativamente il rischio in serie. Se il nucleo della valvola presenta fori lunghi e allungati con L/D> 3 o S/L> 6, si consiglia di inviare disegni 3D e qualità dei materiali: sulla base di un cluster di 72 impianti CNC e di una precisione di ± 0,01 mm, possiamo offrire valutazioni del percorso di processo e quotazioni rapide per garantire tempi di consegna e qualità costanti.



