





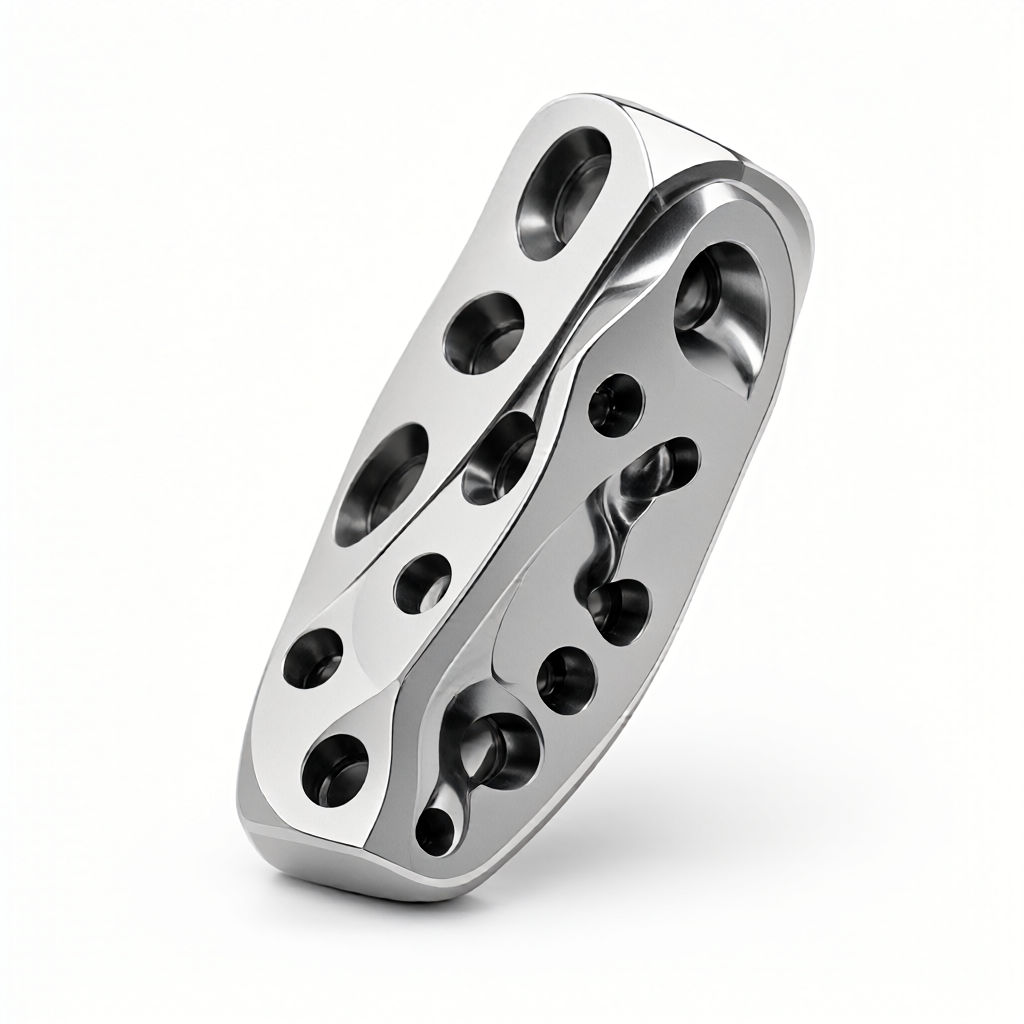
L'elaborazione multiasse è l'allungamento del tradizionale movimento a 3 assi per realizzare superfici complesse e caratteristiche multiangolari del processo principale di stampaggio di una pinza per gli ingegneri di ricerca e sviluppo e gli appalti tecnici, la comprensione della lavorazione a 3 assi, 4 assi, 5 assi nella produzione di alianti al confine della capacità, determina direttamente il margine di progettazione DFM (progettazione di produzione) fase, la scelta del percorso di processo e il costo finale. Strategie multiasse sbagliate possono causare un aumento del rischio di interferenza dell 'utensile, basso utilizzo dell' utensile, o nella produzione di massa a causa della deformazione del montaggio causato da dimensioni eccessive, questo articolo analizzerà in profondità la logica tecnica di elaborazione di profilati multiasse, confrontare i vantaggi e i vantaggi di diversi schemi di numero di assi e fornire punti di esecuzione ingegnerizzati, aiutandoti a evitare i rischi di produzione durante la fase di revisione del disegno.
Capacità di lavorare pezzi alieni a collegamento multiasse Limite e base cinematica
Le parti formanti (parti free-form) di solito si riferiscono a parti con superfici complesse, cavità profonda, fori di inclinazione o requisiti di rigidità estremamente elevati La lavorazione CNC a 3 assi tradizionale si basa su tre assi lineari XYZ, l'utensile può essere alimentato solo lungo il diritto o radiale Per le caratteristiche di angoli di inclinazione superiori a 90 gradi, la lavorazione a 3 assi richiede spesso più clip, errori di posizionamento cumulativi e il rischio di "undercut"(cioè, l'utensile non può raggiungere il fondo della superficie).
La lavorazione a 4 assi introduce la rotazione dell 'asse A attorno all' asse X o Y, utilizzata principalmente per profilare cilindrici (come la girante dell 'aria, la colonna di sterzo dell' automobile) della fresatura continua sostituendo gli utensili mobili con pezzi rotanti, 4 assi possono realizzare l'elaborazione continua delle pareti laterali, ridurre il numero di morsetti e migliorare la continuità della superficie mentre l'albero B o C viene aumentato, in modo che gli utensili possano essere spinti in qualsiasi direzione per ottenere un vero "una singola pinza per completare tutte le lavorazioni", risolvendo completamente il problema di interferenza causata da rigidità insufficiente.
- 3 assi di congiunzioneAdatto per tipi di piatti, semplici parti scalate, l'asse utensile è sempre perpendicolare alla superficie di base.
- 4 assi di collegamentoAdatto per il corpo rotante, oggetti albero con fori di foratura, eliminando il limite di avanzamento laterale attraverso la rotazione dell 'asse A.
- 5 assi di collegamentoAdatto per superfici scultoree complesse, parti strutturali aerospaziali, impianti medici, postura utensile può essere regolato arbitrariamente, sempre evitare interferenze.
La scelta del materiale profilato e la proposta DFM: perché l'alluminio 7075 è diverso dalle strategie dell 'acciaio inossidabile 304
La conducibilità termica del materiale e le proprietà di indurimento di lavorazione influiscono direttamente sui parametri di taglio dei collegamenti multiasse quando si maneggia una lega di alluminio aeronautica 7075-T6, l'elevata conducibilità termica consente l'utilizzo di elevate velocità di taglio.(Vc fino a 300 - 500 m/min), ma si deve prestare attenzione alla dissipazione del calore dell 'utensile con la sua complessa struttura a parete sottile a 5 assi, deve considerare l'effetto della rigidità della lunghezza della sospensione dell' utensile (Overhang), si consiglia di controllare la sospensione dell 'utensile all' interno del diametro della barra di 1,5 - 2 volte per evitare onde vibratorie durante il taglio.
Per l'acciaio inossidabile 304, la sua tendenza alla tempra di lavorazione è grave e la conducibilità termica è solo 1/3 della lega di alluminio nella camera profonda di fresatura a collegamento multiplo, lo spazio di scarico del truciolo è estremamente limitato dalla formazione di "tumore del truciolo", danni all 'utensile e riduzione della finitura superficiale. Se le parti hanno sia le elevate esigenze esterne che la struttura complessa, è possibile considerare l'uso del centro di fresatura composito a 4 assi, l'uso della fine di tornitura per completare il profilo principale, la fresatura fine per completare il layout poroso, sia per garantire la coassiale e ottimizzare la durata dell 'utensile.
3 assi vs4 assi vs5 assi: analisi comparativa degli schemi di lavorazione degli elementi profilati
Prima di decidere il percorso del processo, è necessario valutare la complessità geometrica delle parti, le dimensioni del lotto e il budget in base alla tabella seguente confronta le prestazioni dei tre scenari in uno scenario tipico di profilatura, con i dati raccolti in base ai parametri operativi delle normali attrezzature CNC industriali.
| rispetto alla dimensione orizzontale. | 3 assi di taglio | 4 ruote/tornanti | 5 punti di contatto |
|---|---|---|---|
| Quali caratteristiche si applicano | Piatto, semplice foratura, leggero | Rotazione, cilindro continuo, caratteristiche della parete laterale | superfici arbitrariamente complesse, cavità profonda, parti sensibili rigide |
| Numero di cassetti | 2-4 Successivo (da rifare) | 1-2 Rotazione (invece di girare). | 1 volta (una volta montata) |
| Errore di posizionamento cumulativo. | acciaio più alto (accumulato più volte) | Medio-media | Molto basso (base invariata) |
| Tasso di utilizzo del coltello | inferiore (meno taglienti rispetto ai coltelli). | Medio-media | Alta (permette di mantenere un angolo di incidenza relativamente buono) |
| Utilizzo delle attrezzature e costi | Basso (tempo di lavorazione lungo, bisogno di più stazioni) | Medio-media | Alta (complessità di programmazione singola, ingressi di grandi dimensioni) |
| Coerenza di quantità | Dipende dalla precisione del dispositivo, le fluttuazioni sono grandi | Perfetto, soprattutto per gli asini. | Molto alto, particolarmente adatto per pezzi complessi. |
Come si può vedere dalla tabella, se le caratteristiche principali dell 'aliante sono il corpo rotante (come pompa corpo, turbina), il composito fresato a 4 assi è la soluzione economicamente vantaggiosa se la superficie a collegamento libero (come articolazioni robotiche, guida medica), 5 assi può ridurre significativamente il rischio di interferenza e migliorare la qualità della superficie per la produzione di massa, anche se l'attrezzatura iniziale investito è più alto, 5 assi attraverso la riduzione del processo di fusione e il tempo di qualità, il costo complessivo è spesso inferiore a 3 assi del pacchetto di alloggiamento multiplo.
Ottimizzazione dei parametri di taglio e del percorso utensile: evita interferenze e vibrazioni
La difficoltà principale del collegamento multiasse è la "rilevazione delle collisioni" e il "vincolo dinamico" nella programmazione CAM, dove le strategie comunemente usate per il controllo dell 'asse utensile sono "proiezione verso il basso" e "progetto di raggi".
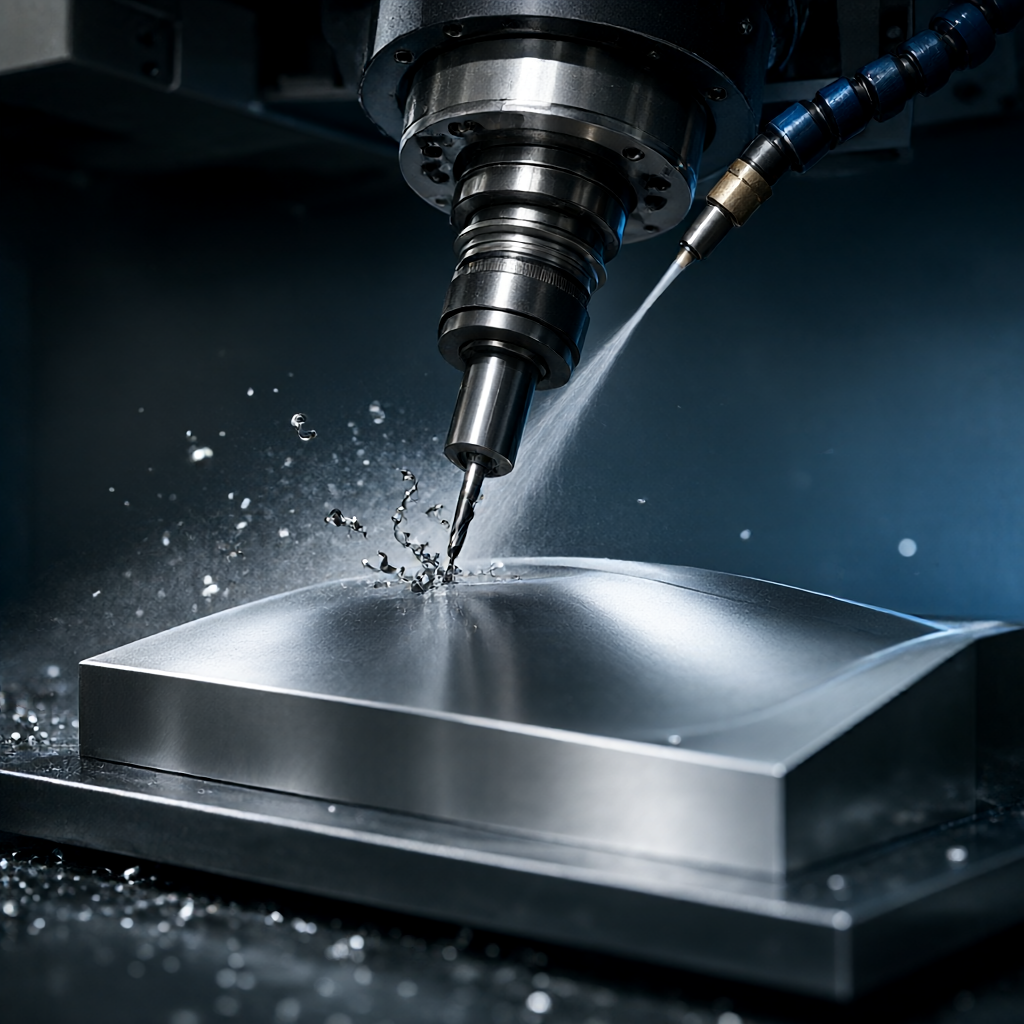
- Proiezione giù.Applicabile alla maggior parte delle scene di fresatura, lo strumento punta avanzato alla superficie del pezzo, ma è necessario controllare se l'impugnatura del piano interferisce con la pinza.
- Proiezione raggiConsente di specificare una direzione fissa (ad esempio verticale su un piano), adatta per l'elaborazione di caratteristiche parallele a un riferimento specifico, per mantenere la struttura della superficie in un orientamento coerente.
Per i componenti profilati in lega di alluminio 7075 viene proposta una strategia di "fresatura adattiva"(Adaptive Machining), che mantiene un margine costante non lavorato (In genere 0,5 - 1,0 mm), che stabilizza il carico sul taglio al 70 - 80% di coinvolgimento dell 'utensile, riduce notevolmente la velocità di avanzamento (F), in genere compresa tra 3000 e 6000 mm/min, a seconda del diametro del coltello (D): f = 10 - 20 D × Z (numero di denti) × RPM. Per una fresa a 5 assi, si consiglia di ridurre l'avanzamento a 15 - 20 D e utilizzare l'estremità del bullet per un flusso ottico di superficie per ottenere una finitura superficiale inferiore a Ra0,8 μ m.
Trattamento superficiale e ispezione di precisione: per garantire che aspetto e dimensioni siano conformi
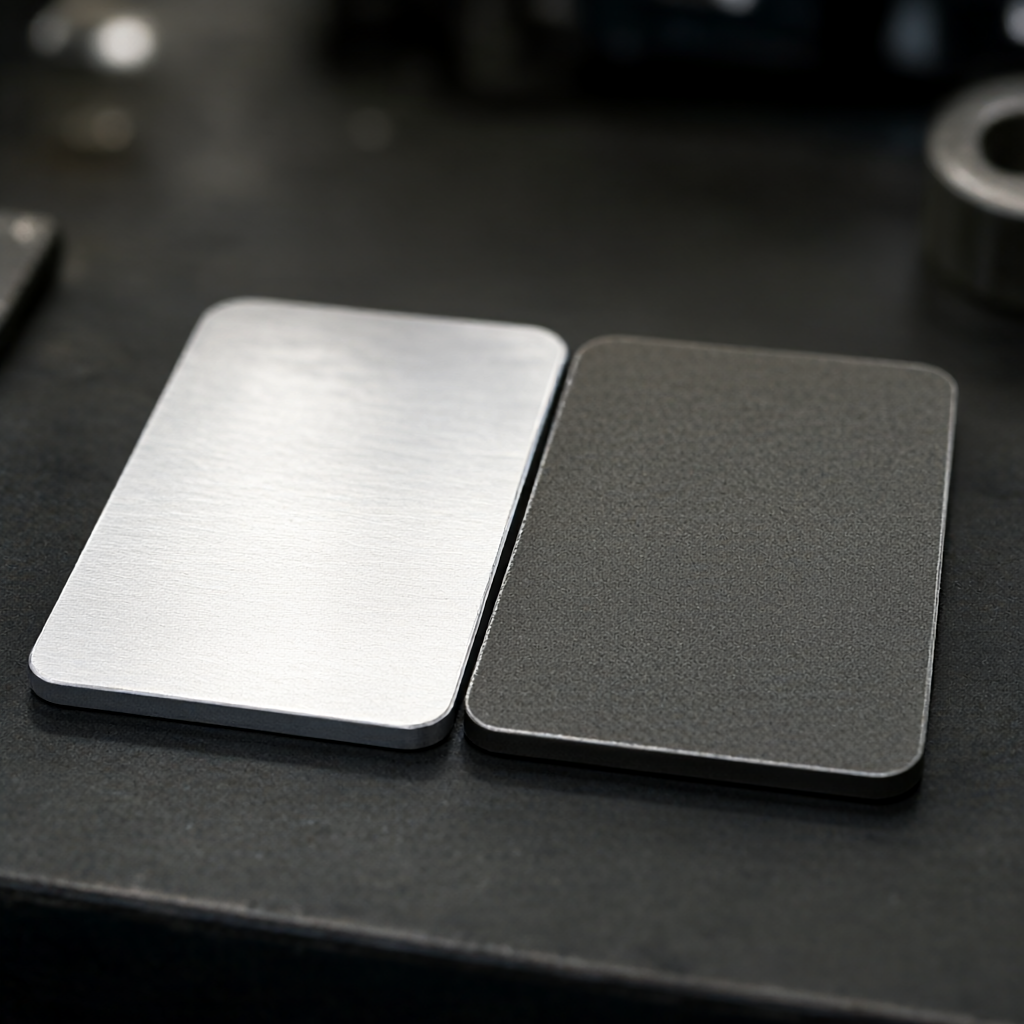
Le parti aliene sono spesso funzionali e i requisiti estetici dell 'elettronica di consumo o dell' involucro audio come esempio, le parti nude dopo la lavorazione CNC sono solitamente presenti in fine-frese se è richiesta un 'elevata superficie luminosa o effetto specchio, è necessario confermare il processo di trattamento superficiale in fase DFM: l'ossidazione anodizzazione (Anodizing) può migliorare la resistenza alla corrosione e la colorazione; la sabbiatura (Blasting) può eliminare la fresatura e ottenere una trama opaca; la placcatura (plating) può migliorare la conduttività elettrica e dare una lucentezza metallica.
Le strategie di test devono essere avanzate. Per i pezzi lavorati a 5 assi, le dimensioni chiave tendono ad essere posizionate su una camera profonda o una superficie inclinata, rendendo difficile la tradizionale punteggiatura a tre coordinate (CMM) combinata con uno scanner ottico.(Laser Scanning) per l'allineamento a grandezza intera, è importante monitorare la Form Deviation se i requisiti di tolleranza raggiungono ± 0,01 mm, un modulo di compensazione termica deve essere incluso nel programma CNC, poiché la corsa lunga di taglio porta alla deriva termica del mandrino, è necessario eseguire un controllo completo delle dimensioni critiche al 100% e mantenere i rapporti di ispezione CMM per garantire la coerenza del volume.
Modelli di guasto frequenti e programmi di evasione del progetto
Nella lavorazione multi-asse di parti aliene, le seguenti tre categorie non funzionano più comunemente, l'approvvigionamento e gli ingegneri devono evitare in anticipo:
- Coltello rotto da intervento.Programma di elusione del pezzo di collisione del manico o del mandrino durante la lavorazione di spazi ristretti a 5 assi: impostare "margine laterale del coltello" e "margine laterale del coltello" nel CAM ed eseguire la simulazione di marcia libera senza utensili prima del primo test.
- Spogliatoio trasformato.I materiali morbidi (come le leghe di alluminio) o le pareti sottili perdono il loro schema di elusione con una presa forte: l'adsorbimento sotto vuoto o il dispositivo flessibile (morsetto Sof), oppure la tornitura a 4 assi (live turning) viene sostenuta dalla barra laterale del mandrino durante la lavorazione.
- Vibrazione superficiale (Chatter)Quando il collegamento multiasse cambia la postura dello strumento causando un regime di elusione della profondità di taglio: vengono utilizzati pezzi di coltello in lega dura, l'avanzamento ottimizzato evita l'area di risonanza e, se necessario, viene utilizzato un fluido di taglio ammortizzante.
Come bilanciare il tempo di consegna dell 'alluminio con l'ordine?
In genere, 1 pezzo di ciclo di prova è di circa 3 - 5 giorni lavorativi (senza programmazione e analisi DFM) produzione in serie (500 - 5000 pezzi) se l'uso di 5 assi di automazione su e giù, il periodo di consegna può essere compresso a 15 - 25 giorni dall 'aspetto dell' ordine, CNC senza limiti minimi duri, 1 pezzo può essere prodotto, ma il prezzo di un pezzo singolo è alto; se la ricerca del rapporto qualità-prezzo, si consiglia di volume di almeno 100 pezzi con il costo di sviluppo dello stampo diluito/graffetta.
La lavorazione a 5 assi è più precisa di quella a 3 assi?
Non più precisione dipende dalla precisione dell 'apparecchiatura, la capacità di controllo termico e la stabilità della scatola 5 assi del vantaggio è "una clip", eliminando l'errore cumulativo di posizionamento multiplo per le parti rigide, caratterizzate complesse, 5 assi possono mantenere una maggiore coerenza geometrica; per le parti planari semplici, l'alta precisione 3 assi con un dispositivo di precisione può raggiungere anche tolleranze ± 0,01 mm.
Come valutare la capacità multiasse dei fornitori di lavorare?
Non limitarti a guardare il numero di assi del dispositivo, ma chiedi al fornitore se ha una capacità di interpolazione sincrona a 5 assi (non solo interasse), la dimensione del numero di dispositivi (ad esempio, un cluster con più di 72 CNC) e la disponibilità di un controllo completo, come ad esempio il triple-coordinare, la rugosità dello strumento, oltre a verificare se offre un processo di raccomandazione DFM e prima convalida del pezzo (FAI), che è fondamentale per garantire la coerenza del volume.
Quanto spazio deve essere riservato prima della lavorazione dei componenti alieni?
Per l'ossidazione anodizzata o le parti di placcatura, è necessario riservare un margine di spessore dello strato di placcatura di 0,05 - 0,1 mm; per le parti sabbiate, è necessario considerare la rimozione del materiale di 0,02 - 0,03 mm quando si progetta lo spessore delle pareti, la necessità di una camera profonda di lavorazione a 5 assi, lo spessore minimo della parete non è raccomandato inferiore a 1,0 mm, altrimenti è facile a causa della rigidità insufficiente che porta alla deformazione di lavorazione o alla rottura del trattamento superficiale posteriore.
I pezzi di plastica di ingegneria possono utilizzare la lavorazione multiasse?
Sì, ma è possibile cambiare il materiale da utensile (si consiglia di utilizzare metallo duro ad alta affilatura o acciaio ad alta velocità) e aumentare significativamente la velocità di taglio (fino a 10.000 - 15.000 RPM) per ridurre la forza di taglio e prevenire la fusione della plastica quando si lavora plastica ad alta temperatura come PEEK o PEI a 5 assi, prestare attenzione al metodo di raffreddamento, in genere con taglio a secco o con lubrificazione a traccia (MQL), per evitare di contaminare la superficie con soluzioni di taglio solubili in acqua.
Conclusioni e linee guida di azione
L'elaborazione multiassiale di profilati non è una semplice attrezzatura di raccolta dati, ma un insieme di materiali, geometria, utensili, percorso e ispezione del progetto di sistema, per gli ingegneri, si consiglia di chiarire la divisione di 3/4/5 assi nella fase DFM; per gli acquisti, dovrebbe concentrarsi sui dettagli di processo del fornitore e sulle capacità di controllo della conformità in serie, piuttosto che sul semplice confronto del numero di attrezzature. Se si dispone di disegni o modelli 3D di profilati complessi (in formato STEP/IGS), si consiglia di avviare subito una richiesta per la simulazione dei parametri di taglio specifici del materiale e una raccomandazione per l'ottimizzazione DFM, in modo da assicurare che i nodi del progetto e gli obiettivi di qualità siano raggiunti.



