





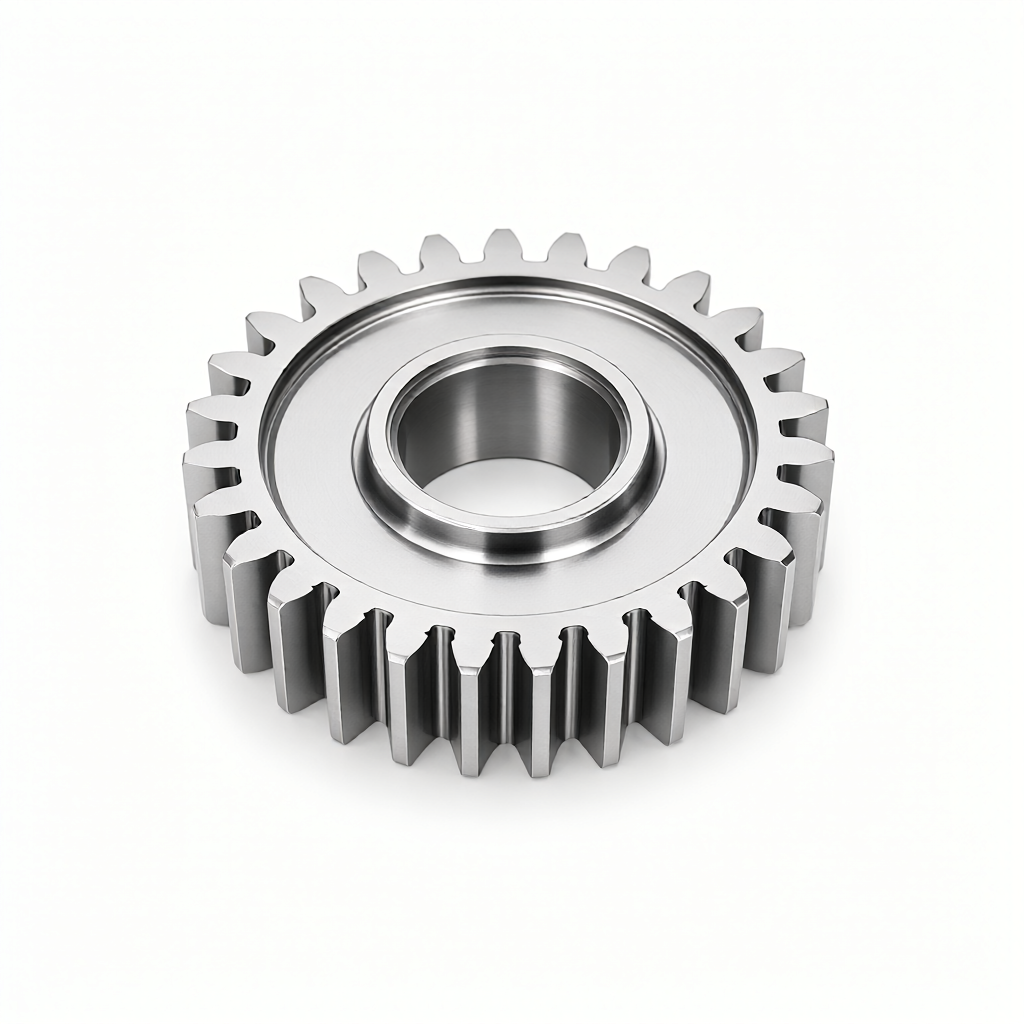
Engrenages d'usinage CNC: paramètres de processus essentiels pour le contrôle de la précision dentaire
Dans les transmissions de précision,Machinage CNC pour GearsLa précision dentaire détermine directement l'efficacité de la transmission, le niveau de bruit et la durée de vie. pour les ingénieurs, comprendre comment obtenir la conformation du plan dentaire, le contrôle des erreurs accumulées au pas des dents et la gestion de la rugosité de la surface grâce au processus de tournage et de fraisage CNC est essentiel pour évaluer la capacité du fournisseur. S'appuyant sur un cluster de 72 équipements CNC, ShowyMetal offre des solutions complètes allant de la sélection des matériaux au traitement de la finition de la surface dentaire, prenant en charge une large gamme de substrats tels que l'aluminium, l'acier, l'acier inoxydable et les plastiques d'ingénierie, assurant ainsi une cohérence dimensionnelle dans la production en série.
Classe de précision dentaire et base technique de la sélection des matériaux
Le choix du matériau de l'engrenage affecte non seulement la résistance, mais conditionne plus directement son usinabilité et la qualité finale de la surface dentaire. les propriétés de coupe des différents matériaux diffèrent considérablement et doivent être combinées avec le niveau de précision de la norme ISO 1328 (couramment utilisé dans Gr. 5-9) pour la correspondance du processus.
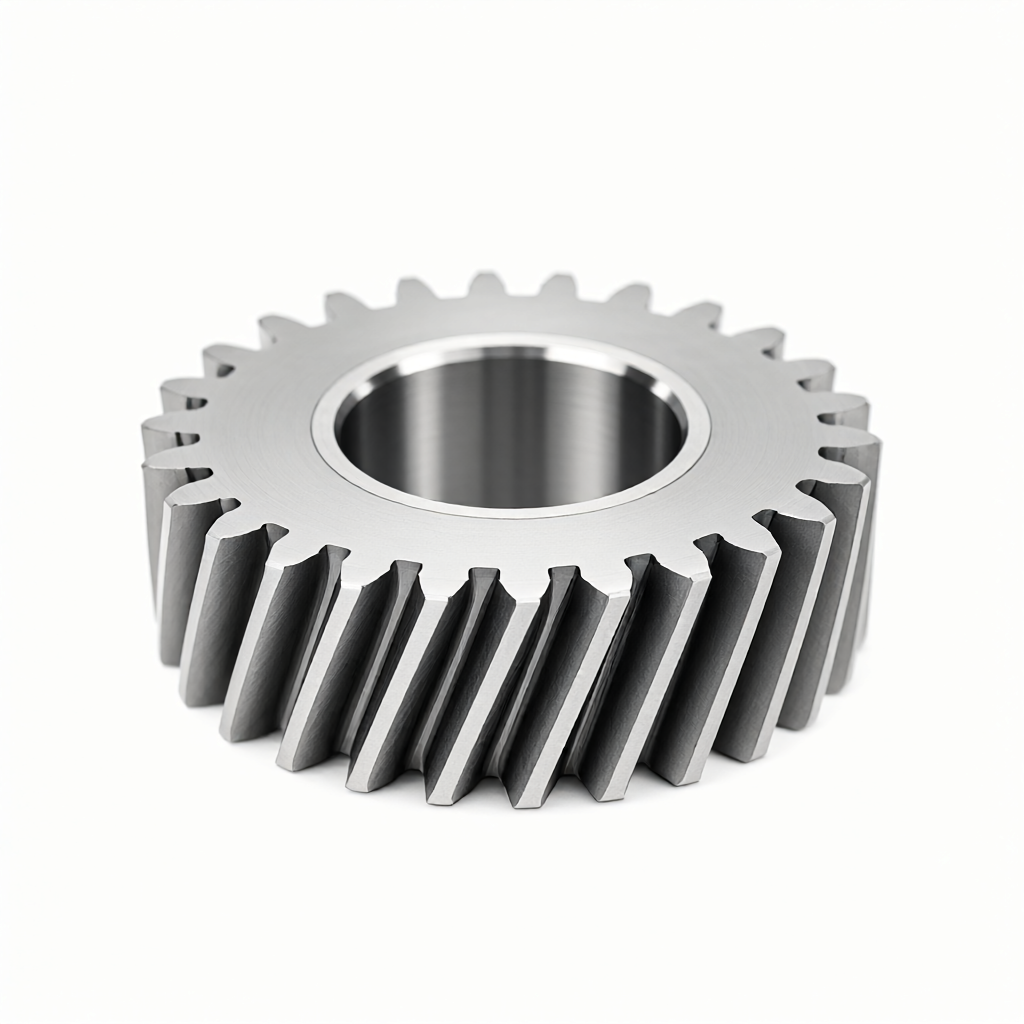
- Alliages d'aluminium (par exemple, 6061-T6, 7075): Efficacité de coupe élevée, adaptée à l'usinage en série à haute vitesse. difficulté réside dans le matériau doux, facile à coller outil, doit choisir un grand outil d'angle avant et coopérer avec un refroidissement adéquat. surface facile à atteindre Ra0, 4 μm, adapté pour les réducteurs de précision avec des exigences d'apparence élevées.
- Acier (par exemple, 4140, 42CrMo): Haute résistance, bonne ténacité, mais extrêmement difficile à traiter après durcissement. généralement utilisé la stratégie "traitement d'engrenage d'abord, traitement thermique après" ou "fraisage d'outil en carbure". contrôle de la rugosité de la surface dentaire est plus courant à Ra0, 8 - 1,6 μm.
- Plastiques techniques (p. ex. POM, PA66): léger, autolubrifiant, mais la déformation thermique est grande. CNC usinage nécessite un contrôle strict de la vitesse d'alimentation et de la profondeur de coupe, empêcher l'accumulation de chaleur conduisant à une erreur de distance des dents excessivement différente. adapté pour les scénarios de transmission non porteurs ou légèrement chargés.
ShowyMetal dispose d'une capacité de personnalisation complète des matériaux, qui peut fournir des recommandations DFM (fabricabilité) en fonction de la qualité du matériau et de l'état du traitement thermique marqué sur le dessin, optimiser les coins arrondis des dents et la conception du trou inférieur, réduisant ainsi le risque de concentration de contrainte.
Le tournage CNC et le système de fraisage dans l'usinage d'engrenages par rapport au régime
Choisir le bon chemin d'usinage CNC pour les différentes formes structurelles d'engrenages est une condition préalable pour contrôler le coût et la précision. le tableau suivant compare les scénarios applicables et les différences techniques des deux processus principaux dans la fabrication d'engrenages de précision:
| Dimension du contraste | Tournage CNC (avec outils de formage) | Fraisage CNC 3/4/5 axes avec fraises de moulage |
|---|---|---|
| Type de dent applicable | Engrenages cylindriques à dents droites, engrenages hélicoïdaux (nécessite une indexation à plusieurs têtes) | Dents droites, dents obliques, dents à chevrons, engrenages internes, rouages planétaires |
| Précision max | Généralement jusqu'à la classe ISO 8-9 avec un nombre limité de dents à haut score | Avec 5 axes de liaison, il peut atteindre le niveau ISO 6-7, avec plus d'espace pour l'inclusion |
| Restrictions matérielles | Limité par la rigidité de l'outil de tournage, les matériaux durs sont faciles à briser | Une fraise en carbure peut être utilisée, adaptée aux matériaux durs tels que l'acier trempé |
| Efficacité du lot | Tour à cœur ouvert ou à deux têtes rapide en masse, adapté aux engrenages externes simples | Le serrage est complexe, mais le traitement simultané multi-axes réduit le processus et convient aux structures complexes. |
| Qualité de la surface | Facile à produire des marques de couteau, nécessitant un affinage ultérieur. | Une trajectoire continue avec une finition supérieure grâce au fraisage latéral ou au fraisage par insertion |
Pour les rangées planétaires complexes ou les engrenages hélicoïdaux5 axes de fraisage liéLe centre d'usinage à 5 axes de ShowyMetal peut réaliser le traitement de la surface dentaire et de la surface de référence avec un serrage primaire, évitant ainsi l'erreur de coaxialité causée par le serrage secondaire et assurant la stabilité de l'engrenage à grande vitesse.
Analyse des paramètres critiques du processus affectant la précision des dents
Même avec le même équipement, de petits écarts dans les paramètres peuvent entraîner des erreurs cumulatives de distance (Fpk) ou des écarts de profil (ff) hors tolérance.
1. Compensation de l'usure des outils avec ajustement dynamique de l'angle avant
La coupe d'engrenage appartient à la coupe intermittente, le tranchant de l'outil est extrêmement vulnérable aux micro-fissures. il est recommandé d'utiliser un couteau de formage ou une fraise avec des coins arrondis de la pointe et d'ajuster dynamiquement l'angle avant lors du traitement de différents matériaux. par exemple, l'angle avant doit être supérieur à 15 ° pour réduire la force de coupe lors du traitement de l'aluminium; lors du traitement de l'acier allié, il est nécessaire d'abaisser l'angle avant pour améliorer la résistance du tranchant. ShowyMetal met en œuvre une surveillance de la durée de vie de l'outil à 100% dans la production en série, via la première confirmation et l'inspection
2. Mode de refroidissement et contrôle de la déformation thermique
La coupe à sec conventionnelle provoque des pics de température localisés qui provoquent une transition de phase du matériau ou une usure thermique de l'outil. L'usinage des engrenages de précision utilise généralement une micro-lubrification (MQL) ou un refroidissement à débit complet. Pour les petits engrenages à module, le liquide de refroidissement est injecté directement dans la zone de coupe, ce qui supprime l'allongement thermique. notre système de processus prend en charge des trajectoires de refroidissement personnalisées qui garantissent l'équilibre thermique de la surface de la dent pendant l'usinage, maintenant une précision dimensionnelle de ± 0,01 mm.
3. Rugosité de surface et finition traitement
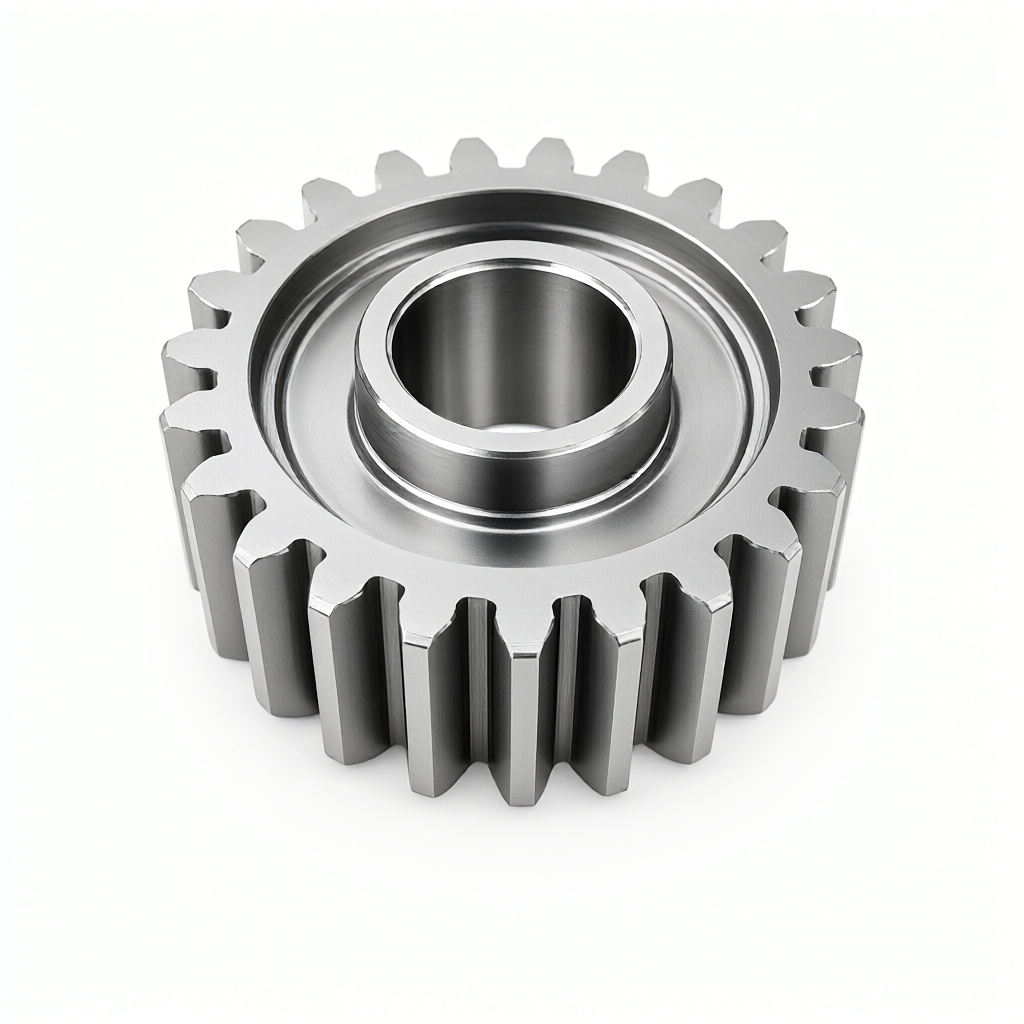
La rugosité de la surface de la dent affecte directement le coefficient de frottement et le bruit d'engagement. surfaces usinées directement CNC ne répondent généralement pas aux exigences des applications haut de gamme et nécessitent un traitement ultérieur. ShowyMetal offre anodisation, sablage, placage et autres finitions, oùTraitement de surface hautement brillanteIl peut encore réduire les micro-convexités de surface et réduire la rugosité à Ra0,4 μm. Ce contrôle de la conformité est un indicateur clé pour distinguer les usines de traitement ordinaires des fabricants de précision, garantissant l'absence de rayures et d'imperfections entre les pièces en vrac et une qualité d'apparence uniforme.
Méthodes de détection de la précision dentaire et critères d'acceptation
Il n'y a pas de qualité sans inspection. l'acceptation d'un engrenage CNC ne peut pas être basée uniquement sur l'apparence, mais doit être basée sur les moyens de détection suivants:
- Détection de la déviation dentaire (ff)Utilisation d'un vérificateur de battement d'engrenage ou d'une machine à mesurer tridimensionnelle (CMM). CMM acquiert le nuage de points dentaires par balayage laser ou par tactile, par rapport à la dent théorique, avec une erreur généralement contrôlée à 0,02 mm.
- Erreur cumulative de distance dentaire (Fpk): Mesure dentaire par dent.Il s'agit d'un indicateur central pour juger de l'uniformité de la fabrication d'engrenages, et la cohérence de Fpk dans la production en série détermine le niveau de bruit de la machine entière.
- Détection de rugosité (Ra)Prélèvement d'échantillons dans la zone médiane de la surface dentaire à l'aide d'un rugosimètre Pour les pièces extérieures, une inspection complète de la surface est nécessaire; Pour les pièces fonctionnelles, l'accent est mis sur la détection des zones d'engagement.
ShowyMetal est équipé d'un instrument de mesure tridimensionnel, optique et de rugosité qui effectue quatre niveaux de « inspection entrante-confirmation du premier article-inspection du processus-inspection complète de l'expédition ». rapport d'inspection CMM complet est fourni à l'expédition, les données sont traçables et conformes aux normes de fiabilité E-E-A-T.
Évitement des modes de défaillance communs et recommandations DFM
Sur la base d'une longue expérience de fabrication, voici les modes de défaillance communs et les stratégies d'évitement pour les engrenages CNC:
- Collapsion au sommet de la dent: Multiple né dans le traitement de l'acier. système d'évitement: augmenter le rayon des coins arrondis sur le dessus des dents pour éviter les bords tranchants; réduire la vitesse de coupe lors de l'usinage pour améliorer la douceur de l'alimentation.
- Sticknife de surface/accumulation de pellicules: se produit principalement dans les alliages d'aluminium et les plastiques d'ingénierie. système d'évitement: utilisez des outils de revêtement, augmentez le débit de liquide de refroidissement, et dans la phase DFM, il est recommandé d'augmenter la taille de chanfrein.
- Mauvaise cohérence des lotsSystème d'évitement: Mise en œuvre d'un premier contrôle d'échantillonnage chronométré, cycle de production en série de ShowyMetal de 15 à 25 jours, au cours de laquelle la finition de surface et la stabilité dimensionnelle de chaque produit sont surveillées par le système automatique de chargement et de déchargement et l'inspection de vision industrielle.
Il est recommandé, au stade de la conception des dessins, d'indiquer clairement les bandes de tolérance pour les surfaces d'ajustement critiques (par exemple H7/g6) et d'indiquer le niveau de précision de la dent (par exemple, niveau 7 dans la norme GB/T 1356). Des exigences techniques claires aident les fabricants à réagir rapidement et à réduire les coûts de communication.
FAQ: Questions fréquemment posées sur l'usinage CNC Gears
L'usinage CNC peut-il remplacer le processus traditionnel de roulement des dents?
Le fraisage CNC à 5 axes est une alternative tout à fait viable pour les engrenages à module moyen et petits lots, avec des avantages particulièrement évidents dans les itérations de prototypage rapide et les engrenages à structure complexe. mais pour les grands modules et les grandes quantités de dents droites standard, les dents de roulement traditionnelles ont toujours un avantage en termes de coût. ShowyMetal peut vous fournir des suggestions de cheminement de processus rentables en fonction de votre module, de votre matériau et de votre taille de lot.
Comment puis-je améliorer la finition de surface d'un engrenage CNC à Ra0,4 μm?
Cela nécessite une combinaison de « finition + finition de surface ». Le fraisage CNC contrôle la rugosité à environ Ra0,8 μm, qui peut ensuite être réduite à Ra0,4 μm par polissage chimique ou traitement électrolytique avec des paramètres spécifiques. ShowyMetal dispose d'une capacité d'anodisation et de placage pour un traitement unique de finition de la surface dentaire, garantissant une apparence sans rayures.
Quelle est la période de livraison habituelle pour la production en série de 1000 pièces d'engrenages?
En fonction de la complexité du matériau et de la structure. pour les engrenages extérieurs en alliage d'aluminium simple, ShowyMetal avec une capacité de 72 unités peut compléter la livraison de production en 15-25 jours. si le traitement thermique ou les engrenages hélicoïdaux complexes sont impliqués, le délai de livraison sera reporté en conséquence. il est recommandé de fournir des dessins complets lors de la demande, nous émettrons un plan de production précis.
Comment assurer la coaxialité des engrenages de masse?
Le degré coaxial dépend principalement du choix de la base de serrage. ShowyMetal recommande la méthode de serrage "deux broches sur un côté" ou "positionnement du trou intérieur", en utilisant une liaison 5 axes pour compléter le traitement du trou intérieur, de la surface de référence et de la surface de la dent en une seule fois, éliminant ainsi l'erreur de serrage secondaire à la source. avant l'expédition, la surface de référence sera détectée par la CMM pour s'assurer que les exigences de tolérance du dessin sont respectées.
À quoi faut-il faire attention lors du traitement des engrenages en plastique d'ingénierie?
Le coefficient de dilatation thermique du matériau est grand, il faut prêter attention au contrôle du refroidissement pour éviter la déformation. Il est recommandé de choisir POM (polyoxyméthylène) comme matériau de choix, la stabilité dimensionnelle est bonne. Lors de l'usinage, une petite profondeur de coupe, une stratégie de vitesse de rotation élevée. ShowyMetal est familier avec les caractéristiques de coupe des plastiques techniques tels que PA66, POM, PEEK et peut fournir des conseils ciblés sur les outils et les paramètres.
Conclusions et recommandations pour l'action
L'usinage d'engrenages CNC de précision n'est pas seulement le processus de coupe, mais aussi la science des matériaux, la technologie des outils et l'ingénierie des systèmes d'inspection de précision. lors du choix d'un fournisseur, il ne faut pas seulement regarder le prix unitaire, mais également prêter attention à son prix unitaire.Capacité de contrôle de la cohérence des lotsAvecQualité apparente en surfaceSoutenu par un groupe de 72 équipements CNC, ShowyMetal aide ses clients à éviter les risques de production et à réaliser une conversion en douceur du dessin en pièces de haute qualité grâce à un système d'inspection à grande échelle basé sur une ingénierie DFM rigoureuse.
Si vous êtes confronté à des problèmes de précision avec votre système de transmission ou à la pression de la livraison en vrac, n'hésitez pas à envoyer des dessins CAO et des fiches de nomenclature à notre équipe technique pour une analyse DFM gratuite et un devis précis.



