






Au cœur de l'usinage CNC de l'aluminium, l'évitement des fosses réside dans la phase de conception qui contourne les structures qui peuvent causer l'éclatement des outils de coupe, la déformation de la pièce ou l'instabilité des tolérances. pour les achats techniques et les ingénieurs, comprendre la « conception de la fabricabilité (DFM)» permet d'économiser des semaines de cycles de reprise plus que de se concentrer uniquement sur la qualité du matériau. Les aluminiums courants tels que 6061-T6, 7075-T6 ou 5052 ont d'excellentes propriétés de coupe, mais sont extrêmement vulnérables à la production en série s'il existe des rainures profondes, des parois minces ou des angles intérieurs complexes, ce qui entraîne une déformation soulageant les contraintes et même une rupture de l'outil. Cet article analysera en profondeur cinq catégories de structures à haut risque, fournira des limites dimensionnelles spécifiques, des alternatives et des critères d'acceptation pour vous aider à identifier les risques avant la publication des dessins et à garantir que les exigences de tolérance de ± 0,01 mm.
Cavité profonde vs structure à fente profonde: piège invisible du rapport diamètre/longueur du couteau
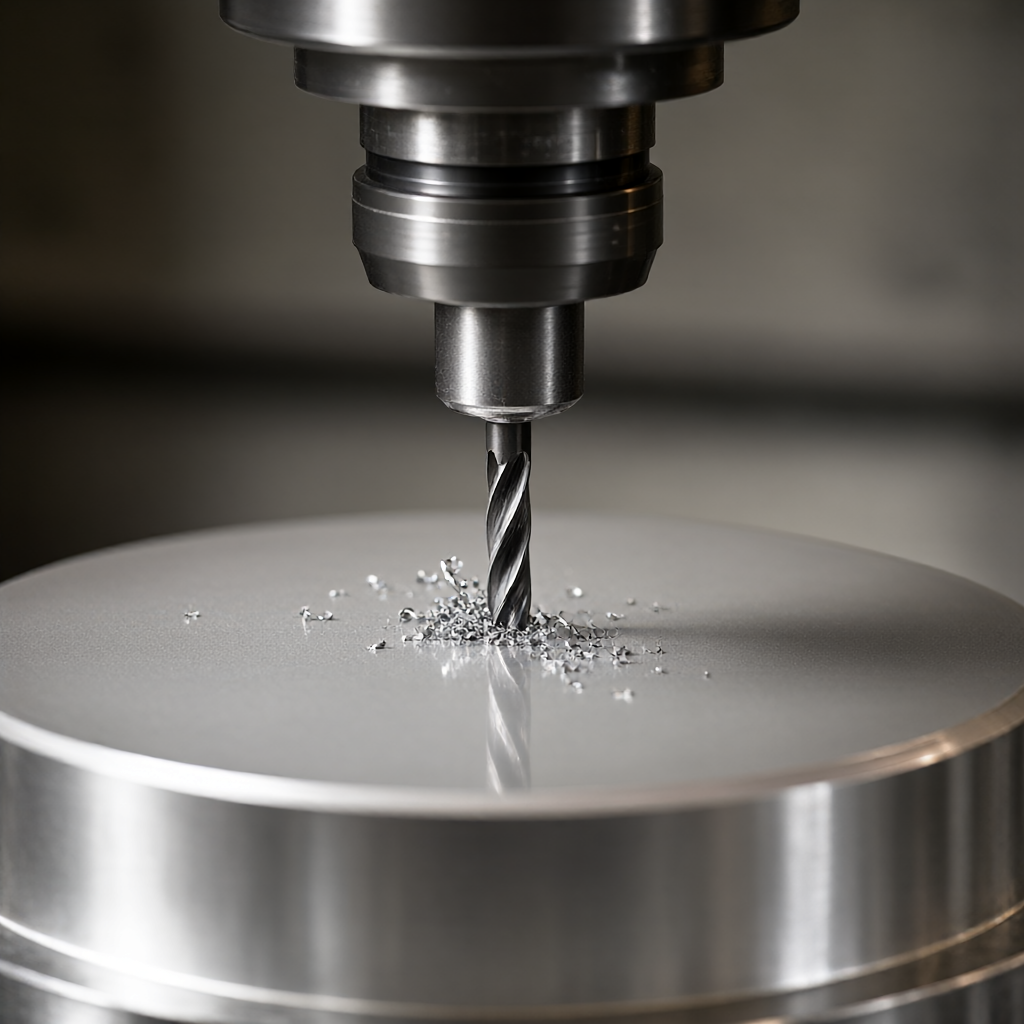
Dans le fraisage en alliage d'aluminium, la cavité profonde et la fente profonde sont des zones à forte incidence qui déclenchent le flottement de l'outil (Chatter). La longueur du porte-à-faux de l'outil est limitée par la rigidité, et lorsque le rapport profondeur de la fente au diamètre de l'outil (L/D) dépasse un certain seuil, la flexion de l'outil dans le sens de la profondeur de coupe augmente considérablement, entraînant une détérioration de la rugosité de surface au-dessus de Ra 3,2 μm et même un effondrement de l'outil est généralement recommandé.
Limitations des paramètres structurels et alternatives
- Limite du ratio longueur/diamètre: fraises standard debout pour le traitement des rainures profondes, L/D recommande ≤3. si nécessaire plus profond, il devrait être utilisé pour laisser une marge d'usinage grossier (0,5 - 1,0 mm), remplacé par un couteau court pour la finition.
- Limite de largeur du slotLa largeur de la fente ne doit pas être inférieure à 1,2 fois le diamètre de l'outil, sinon l'outil ne peut pas être centré de manière stable et est susceptible de produire un décalage latéral.
- Alternatives àPour les trous aveugles ou les cavités trop profondes, envisagez le tournage (s'il y a une symétrie de rotation) ou l'usinage par étincelle électrique (EDM) des parois latérales, puis la finition CNC du dessous.
| Le ratio L/D | Les principaux risques | Contre-mesures suggérées |
|---|---|---|
| ≤ 3 | Coupe conventionnelle, faible risque | Fraisage standard à haute vitesse avec une fraise verticale à 4 ou 5 lames et une alimentation modérée |
| 3 à 5 | Des vibrations apparaissent et la finition diminue | Finition grossière, finition laissant une marge de 0,1 - 0,2 mm, vitesse de rotation réduite |
| > Cinq | Risque extrêmement élevé de rupture de l'outil et ovalité excessive de la paroi du trou | Passer à la combinaison de perçage ou à l'électro-moulage par étincelle, la CNC ne coupe que les contours |
Structures à paroi mince: relâchement des contraintes et contrôle de « l'effet d'oreille »
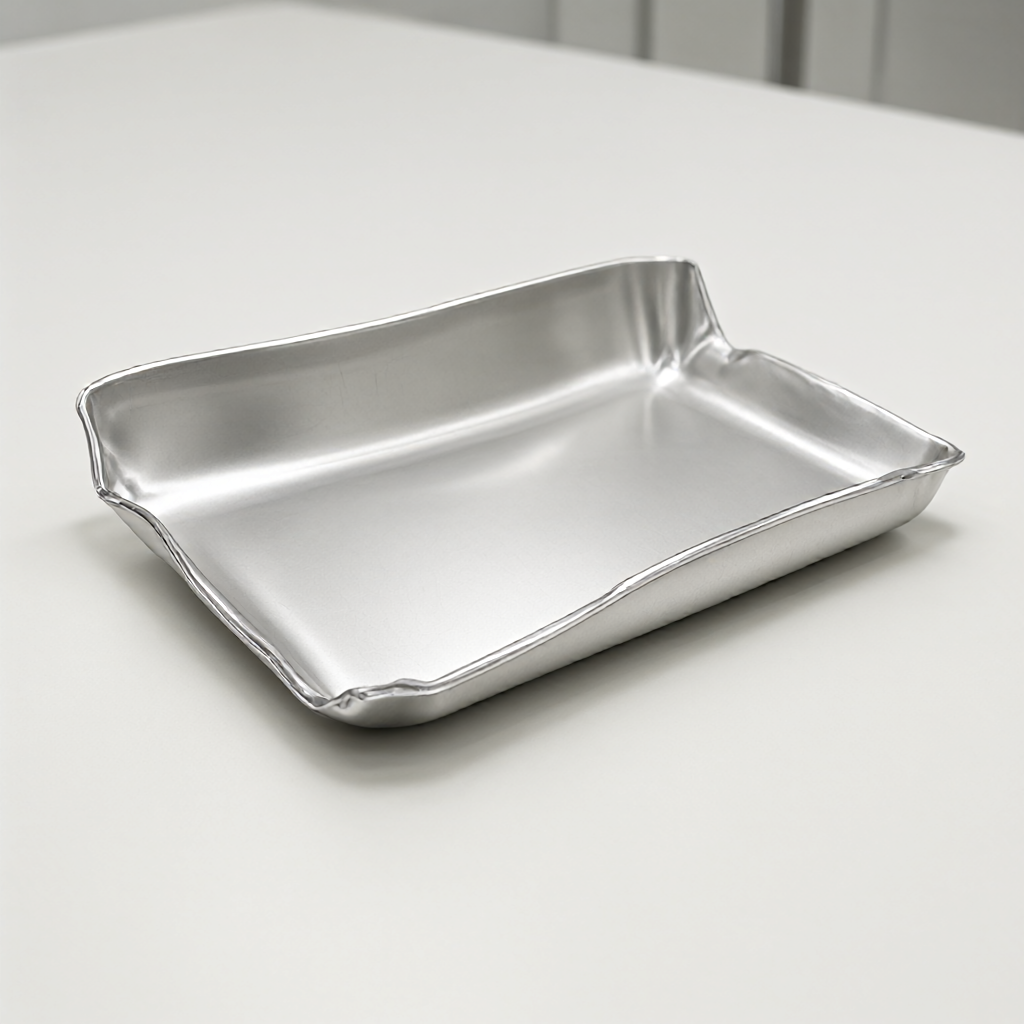
Il existe des contraintes résiduelles à l'intérieur de l'alliage d'aluminium, lorsque l'épaisseur de la paroi est trop mince (généralement inférieure à 2mm), la force de déchargement du matériau pendant la coupe CNC peut entraîner une déformation élastique de la pièce, créant ce que l'on appelle "l'effet d'oreille"(Earping). Ce phénomène est particulièrement évident dans les pièces étirées en plaques minces ou les coques à paroi mince, qui se manifeste par une déformation des bords, une planéité excessivement mauvaise. Pour la production en série, si la quantité de déformation de serrage n'est pas prise en compte.
Tolérance d'épaisseur et stratégie de serrage
- Épaisseur de mur minimaleLe fraisage 3 axes recommande une épaisseur de paroi minimale ≥2mm; si l'épaisseur de paroi est comprise entre 1 et 2mm, il est nécessaire d'utiliser une pince d'adsorption sous vide ou un revêtement flexible personnalisé pour éviter la déformation du point de contact.
- Réservé à MorphLes dessins de conception doivent laisser une marge de déformation de 0,05 à 0,10 mm dans la zone à paroi mince ou activer la stratégie de « coupe compensée à paroi mince » dans la programmation CAM (réduction de la quantité de coupe latérale à moins de 0,05 mm).
- Choix des matériauxLe 6061-T6 offre une meilleure résistance au fluage par rapport à l'A380 et convient aux structures à paroi mince nécessitant une planéité élevée.
Les angles aigus et les valeurs R intérieures: contraintes physiques sur les limites géométriques de l'outil
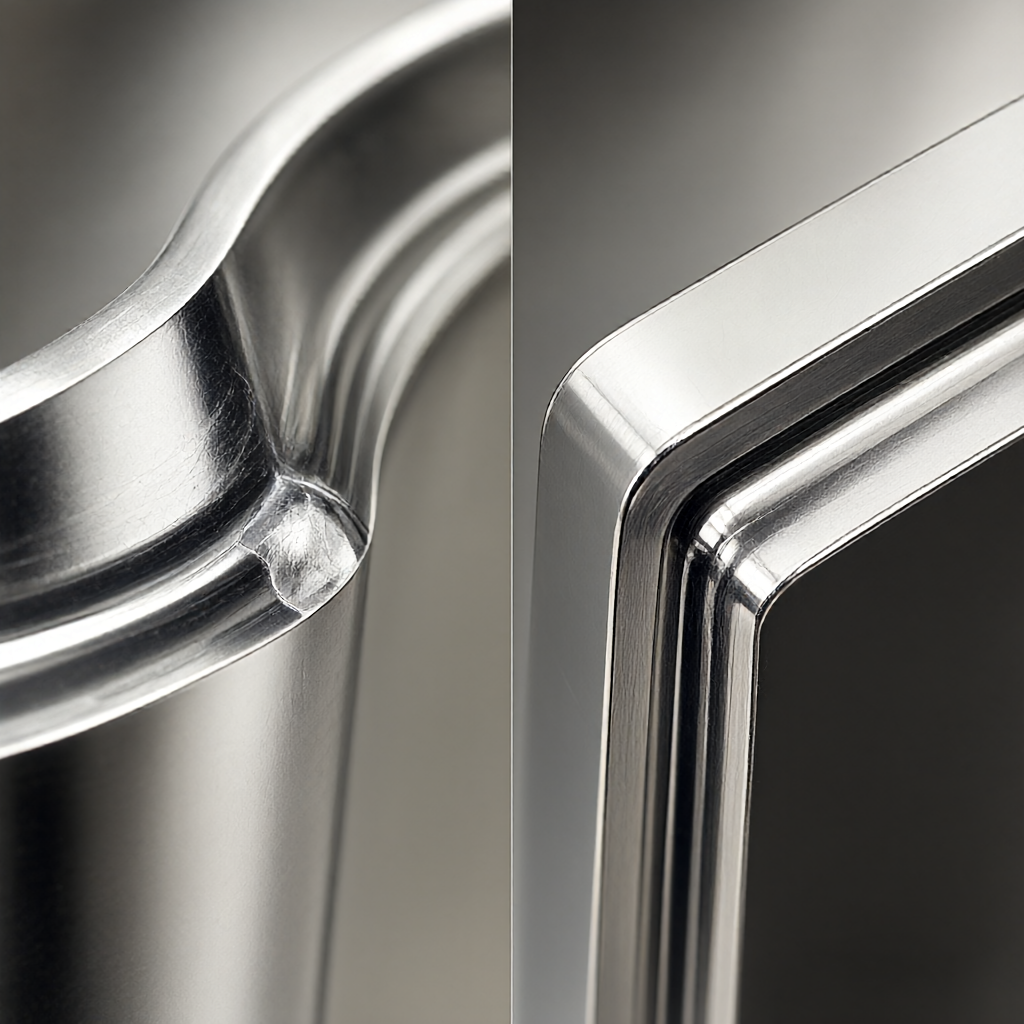
"No Inside R" est le plus grand mythe de conception dans l'usinage CNC en alliage d'aluminium. le rayon de la pointe de la fraise verticale détermine physiquement la taille minimale des coins arrondis internes. si le dessin de conception comprend un angle intérieur à angle droit (R0), il doit rester après le traitement des coins arrondis de la taille du rayon de la pointe (par exemple, en utilisant un outil de 6mm, en réalité R = 3mm, déduction du décalage du rayon de l'outil). forcer l'élimination de l'excès de matériau à travers plusieurs entrées d'outil est non seulement extrêmement inefficace, mais il est également susceptible de provoquer une concentration de contrainte et de devenir une source de rupture par fatigue.
Spécification pour la définition de la valeur R interne
- Minimum intérieur R: Recommandé R intérieur ≥ 1,5 fois le rayon de l'outil. Si vous utilisez un couteau à fond plat de 1mm, le R intérieur doit être conçu pour être au moins supérieur à 0,5 mm, mais il faut tenir compte de l'espace d'extension de l'outil après usure.
- Valeur R externe: Un R extérieur de ≥2mm est recommandé, un R extérieur trop petit peut entraîner une mutation de la charge de l'outil aux coins, accélérant l'usure de l'outil.
- Processus alternatif: si la structure doit nécessairement exiger une valeur R minimale (par exemple 5)
Faible (nécessite des changements fréquents de couteaux) Medium (peut être incliné dans le couteau) Couteau cassé et vibrant Diviser en usinage multicouche ou passer à l'EDM Les parois minces ( « Previous Techniques de contrôle de la déformation des pièces à paroi mince dans le traitement des alliages d'aluminium Next » Guide de sélection pour l'usinage CNC des alliages d'aluminium: des grades de matériaux aux normes de toléranceLecture recommandéeContenu associé
Découvrez d'autres articles susceptibles de vous intéresser.
Devis en 2 heuresEnvoyez votre plan, devis en 2 heures.
Envoyez votre plan STEP / DWG / PDF et nos ingénieurs répondent sous 2 heures avec un devis détaillé incluant une analyse DFM gratuite et des conseils de procédé — sans engagement.
Envoyez-nous votre plan — nous nous occupons du reste
Envoyez votre plan STEP / DWG / PDF et recevez sous 2 heures un devis détaillé avec analyse DFM gratuite et conseils sur le procédé. Sans quantité minimale — dès 1 pièce.
Demandes en direct


