





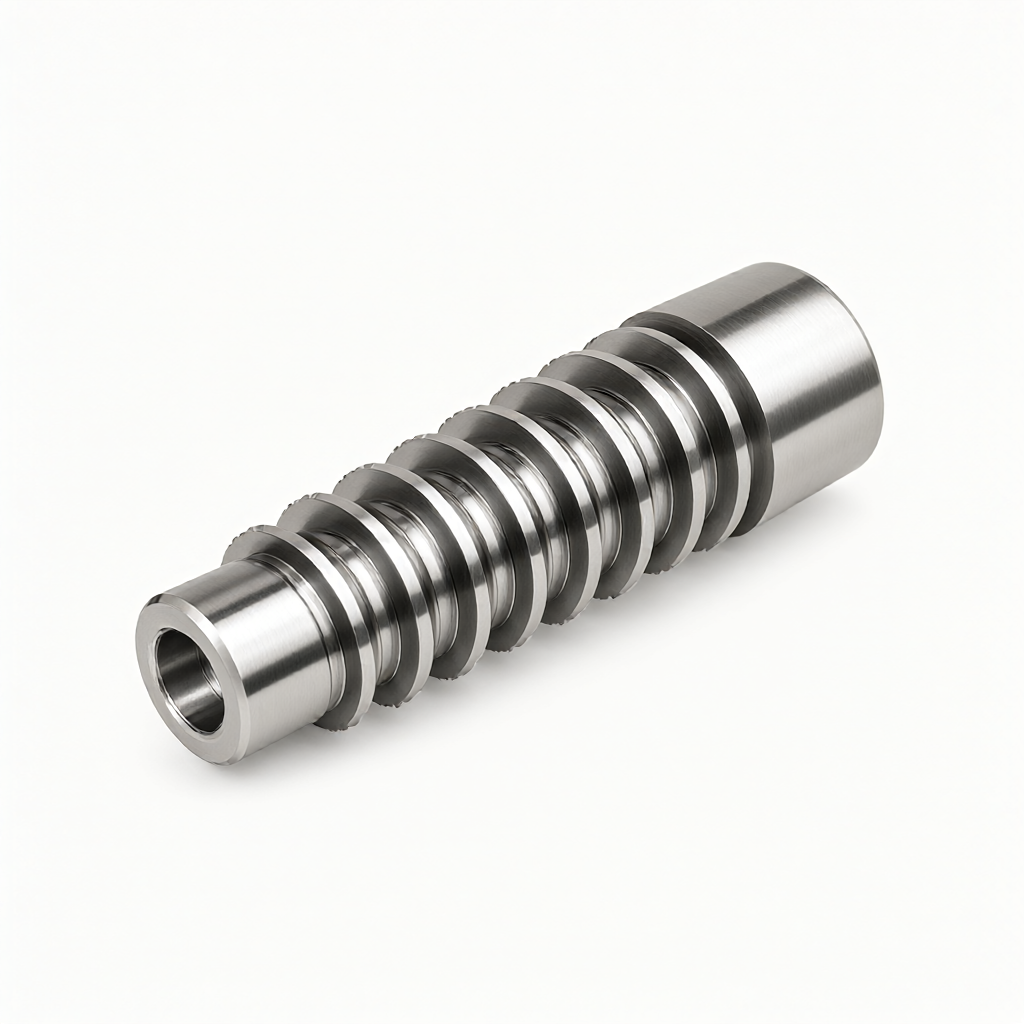
La spline usinée CNC dans l'engagement synchrone, est un composant clé du système de transmission pour la précision de la dent et la qualité de surface extrêmement élevée. Ce type de pièce implique généralement l'usinage de la développante, dents droites ou clés obliques, couramment trouvés dans la transmission automobile, réducteur robotique, broche d'équipement semi-conducteur et module d'entraînement de station de base de communication haut de gamme. ShowyMetal fournit un service de personnalisation de précision spline basé sur un centre d'usinage 3/4/5 axes avec un tour CNC dédié, prenant en charge l'aluminium, l'acier, l'acier inoxydable et le laiton, avec des tolérances contrôlables à ± 0,01 mm et une finition de surface jusqu'à Ra0, 4 μm, assurant une livraison cohérente en volume.
Sélection de processus de base pour l'usinage CNC Spline
La spline appartient au corps rotatif non circulaire typique ou aux caractéristiques axiales, son chemin d'usinage détermine directement les performances d'engagement. Dans la production en série, le choix de la route du processus affecte directement le rythme et le coût. Les principaux processus sont divisés en trois catégories: fraisage et moulage, finition de rectification et tournage/centrage, qui doivent être déterminés de manière globale en fonction du diamètre de la spline, du nombre de dents et de la taille du lot.
- Fraisage multi-axes (3/4/5 axes): Convient pour une spline de section complexe ou une alvéole avec un décalage angulaire. liaison à 5 axes peut éviter l'interférence de l'outil et garder les parois latérales des dents à plat. paramètres de coupe recommandent généralement la vitesse de rotation de la broche 8000-12000 tr/min, vitesse d'alimentation 200-500 mm/min, ajustement de la dureté apparente du matériau.
- Tournage CNC/Travail: Pour les splines solides ou creuses de type arbre court, la machine à passer peut être serrée en une seule fois pour compléter le cercle extérieur, la rainure de coupe, le perçage et le filetage. applicable aux scénarios de grandes quantités et exigeant une concentricité élevée, l'efficacité est supérieure à celle du traitement de la fraise spline spéciale.
- Grinding et polissage: En tant que processus de finition secondaire, il est utilisé pour éliminer la microdéformation du traitement thermique et améliorer la finition de la surface dentaire. pour les pièces en acier à haute résistance, le traitement de déstress est généralement nécessaire après le meulage.
Sélection des matériaux et effets du traitement thermique sur la précision
Le mode de défaillance des pièces spline est principalement la rupture de la racine ou la piqûre de la surface de la dent, de sorte que la sélection du matériau doit tenir compte de la résistance et de la ténacité. les qualités courantes comprennent l'acier 4140, 4340 (dureté HRC après conditionnement 30-40), l'acier inoxydable 17-7PH (qualité d'outil de précision) ainsi que l'alliage d'aluminium 7075-T6 (besoins légers).
Stratégies d'évitement de la déformation par traitement thermique:Avant l'usinage CNC, une marge de rectification de 0,05 - 0,1 mm doit être réservée. si la dureté finale du traitement thermique de la pièce dépasse HRC50, il est recommandé d'effectuer un fraisage/broyage grossier, après traitement thermique, puis un broyage de finition. pour les splines en alliage d'aluminium, aucun traitement thermique n'est nécessaire, il peut être fini directement à la taille finale, mais il convient de noter que l'épaisseur de la couche de film après anodisation (généralement 10-20μm) occupera la marge dimensionnelle interne, qui doit être compensée lors de la conception de la tolérance.
Indicateurs techniques pour la précision dentaire et la qualité de surface
L'écart d'assemblage et le niveau de bruit de l'engagement synchrone dépendent directement de l'erreur de dentier. Selon les normes industrielles conventionnelles, l'erreur cumulative de la distance des dents de la spline de précision de classe 6 devrait être comprise entre 0,03 et 0,05 mm. La valeur de la rugosité de surface Ra affecte directement la résistance à l'abrasion, la surface dentaire recommandée Ra ≤ 0,8 μm, si elle est utilisée dans un synchroniseur à grande vitesse ou une transmission optique, elle doit atteindre Ra0, 4 μm ou même un effet de niveau miroir.
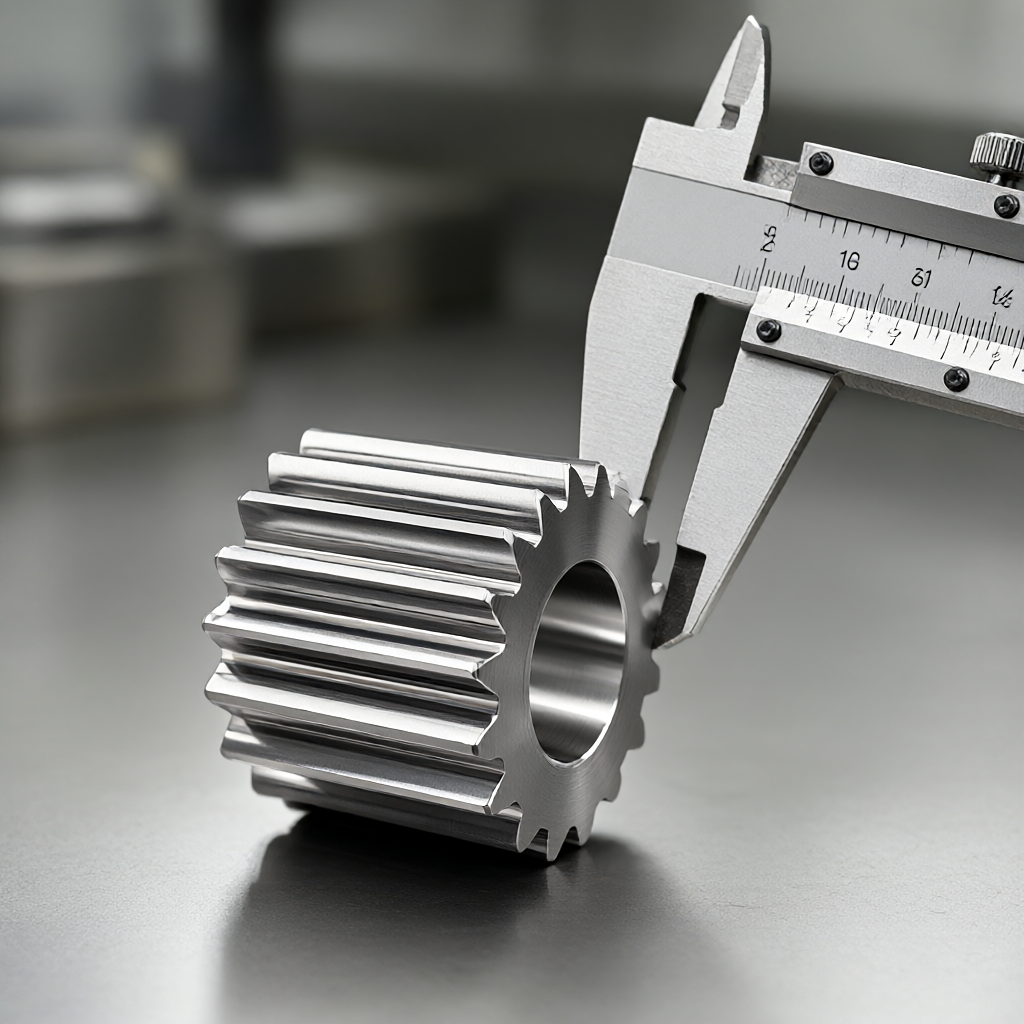
En termes de moyens d'inspection, la machine à mesurer tridimensionnelle (CMM) est la méthode faisant autorité pour vérifier la forme du profil de la dent, mais elle est moins efficace. pour la production en série, une jauge de contrôle spline spéciale (Ring/Gauge) est recommandée pour l'inspection de la jauge de passage et d'arrêt, combinée à un contrôle d'échantillonnage par rugosimètre. ShowyMetal effectue une inspection à grande échelle avant l'expédition, en conservant le rapport CMM pour assurer la traçabilité des données.
Comparaison des performances entre différents schémas de traitement
En ce qui concerne les splines de synchronisation communes, voici une comparaison complète des trois options de processus courantes à titre de référence pour les décisions en matière de R & D et d'approvisionnement:
| Le schéma du processus | Scénarios applicables | Conservation de la précision | Caractéristiques des coûts et des délais de livraison | Principales limitations |
|---|---|---|---|---|
| 5 axes de fraisage lié | Spline oblique, dent complexe profilée | Élevé sans erreur de serrage | Longue durée de traitement par unité, adaptée aux lots faibles et moyens | Chemin d'outil complexe, usure de l'outil à surveiller |
| Composé de tournage décentré | Short-axe classe spline droite, grand volume | Extrêmement haut, formé en une seule fois | Efficacité élevée avec des cycles courts (production en série de 15 à 25 jours) | Classe d'arbre uniquement, impossible d'usiner les splines aveugles |
| Fraiser spline spécial + finition | Pièces d'acier de haute dureté, extrême précision | Extrêmement élevé, rectification de la déformation | Il doit être traité en deux temps et coûte plus cher. | Exigences élevées pour le processus de rectification, facilement surchauffé |
Cohérence des lots et contrôle de la qualité Essentials
Le principal défi de la livraison en série est la cohérence de la première pièce avec la dernière pièce. pour cette caractéristique de haute complexité de la spline, il est nécessaire d'effectuer une simulation de simulation CAM au stade de la programmation pour éviter l'accumulation de copeaux affectant l'évacuation des copeaux. dans le processus, il est recommandé d'effectuer une inspection complète de la CMM toutes les 50 pièces, en se concentrant sur la surveillance de la largeur du sommet et de l'écart latéral de la dent. en termes de qualité d'apparence, la surface de la dent de la spline est susceptible de produire des marques de couteau. ShowyMetal réduit efficacement les fluctuations entre les lots grâce à une programmation flexible de 72 équipements CNC, combinée à un processus de traitement de surface standardisé.
Proposition d'atterrissage pour les travaux, du dessin à la livraison
Avant de lancer un projet, il est essentiel de fournir des dessins contenant des recommandations de DFM (Manufacturing Design).
- Sélection de baseL'axe et la face d'extrémité sont utilisés uniformément comme référence de positionnement pour éviter les erreurs cumulatives causées par de multiples références.
- Tolérances non mises en avant: Les surfaces d'engagement critiques doivent être marquées ISO 2768-mA ou une classe plus stricte, la classe par défaut est interdite.
- Exigences d'ébavurage: Le chanfrein à l'extrémité de la dent recommande C0.3-C0.5mm pour empêcher l'assemblage d'accrocher la bague de synchronisation.
Pour les nouveaux développements, une production pilote en petite série (5 à 10 pièces) peut être effectuée pour vérifier les caractéristiques de jeu d'assemblage et de transfert de couple avant de passer à la production en grande série. ce mode de vérification progressive peut réduire efficacement les risques de production en série.
Comment puis-je déterminer le MOQ de volume minimum pour les pièces spline?
En fonction de la complexité du processus. simple pièce de tournage hors centre MOQ est généralement 1 pièce; pièce de fraisage complexe 5 axes en raison du coût plus élevé de l'outil, MOQ recommandé dans 50 - 100 pièces pour partager le coût de l'ouverture du moule et de la programmation.
Comment la taille de la spline après traitement thermique compense-t-elle?
Une marge de meulage doit être réservée lors de la programmation CAM (généralement 0,08 - 0,12 mm dans le sens du diamètre). Si vous ne faites pas de meulage et que vous fraisez directement, vous devez compenser la trajectoire de l'outil en fonction du coefficient de déformation mesuré du lot de matériaux, ce qui entraîne un risque élevé.
La largeur des dents augmentera-t-elle après anodisation des splines en aluminium?
La couche de film anodisé se développe dans les deux sens sur la surface du substrat, environ 50% occupent les dimensions internes. la conception doit tenir compte de l'épaisseur du film (par exemple, la couche de film de 15μm représente environ 0,015 mm de largeur de l'alvéole dentaire), dans le tableau de tolérance, indiquer les exigences de taille après oxydation.
Est-il possible de fournir un rapport d'inspection CMM pour les pièces spline?
Oui. ShouyMetal prend en charge la fourniture de rapports de données brutes CMM pour les dimensions critiques (pas, épaisseur, rondeur) selon les exigences du client, facilitant ainsi la vérification de l'assemblage et la gestion des archives.
Le délai de livraison comprend-il un temps de traitement de surface?
Le cycle de production de masse de 15 à 25 jours inclus dans le devis couvre le cycle complet de l'usinage CNC, du traitement thermique (si nécessaire), du traitement de surface (anodisation/galvanoplastie) et de l'inspection finale complète de l'emballage.
Conclusion et prochaines actions
La difficulté technique de l'usinage CNC des splines est d'équilibrer la précision dentaire, la finition de surface et le coût du lot. la fiabilité des pièces synchrones peut être considérablement améliorée grâce à une sélection raisonnable de la trajectoire du processus, telle que le fraisage à 5 axes, et une compensation de traitement thermique rigoureuse. si votre projet implique des pièces de transmission de précision, il est recommandé d'envoyer des dessins contenant les qualités de matériau, la dureté du traitement thermique et les exigences de tolérance critiques à notre équipe d'ingénierie, et nous fournirons gratuitement l'analyse DFM et le devis.



