





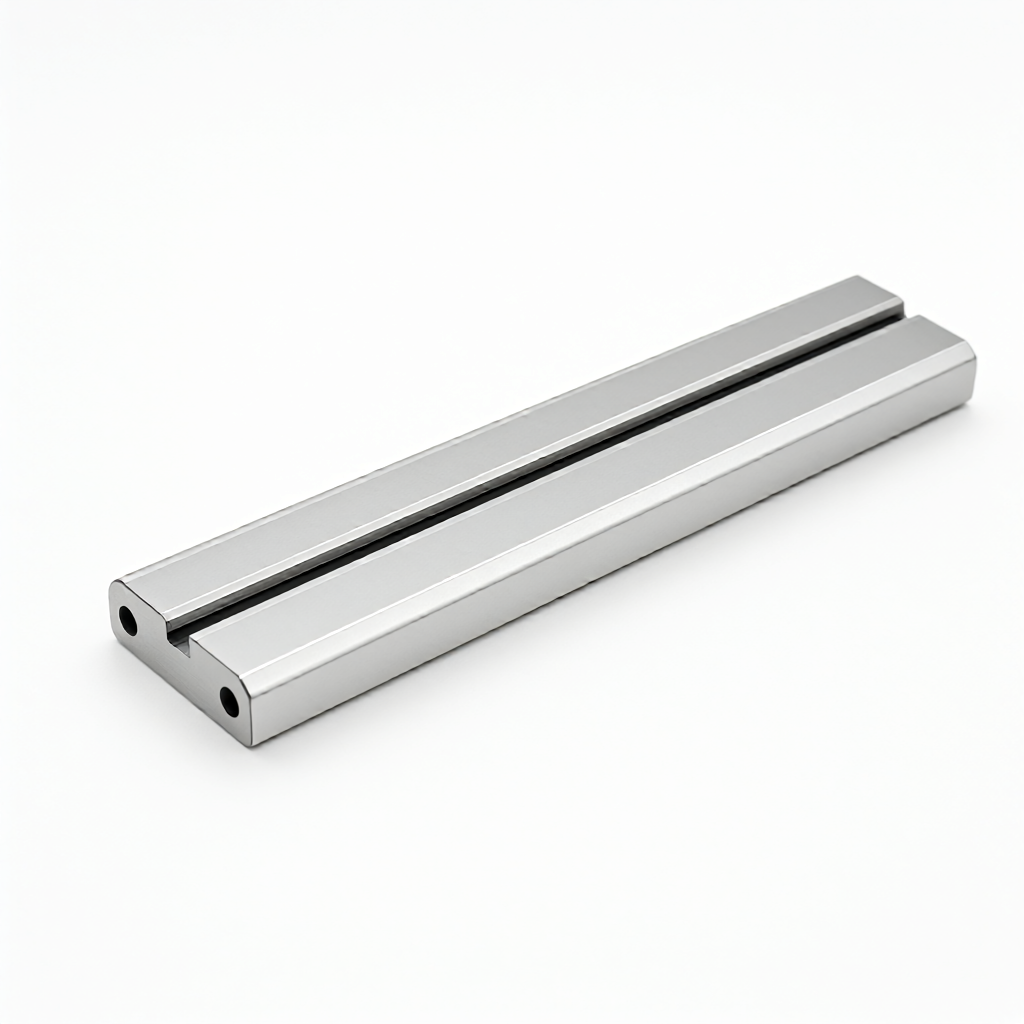
Principaux points de contrôle de la rectitude et du parallélisme des guides d'usinage CNC
Dans les guides d'usinage CNC de précision, la rectitude et le parallélisme sont des indicateurs essentiels qui déterminent la précision et la durée de vie du mouvement mécanique. pour les équipements automatisés, les mécanismes de transport de plaquettes semi-conductrices ou les glissières de machines-outils haut de gamme, la tolérance de forme et de position des composants du rail est directement liée à la précision de positionnement répétée de l'équipement. Cet article analysera en profondeur comment contrôler la rectitude à 0,01 mm/1000mm et s'assurer que le parallélisme de la surface de montage du curseur répond aux exigences d'assemblage sévères grâce au fraisage CNC multi-axes, à la sélection des matériaux et au processus d'inspection.
Importance technique des tolérances géométriques des rails et modes de défaillance
Effet de la déviation de rectitude sur la précision du mouvement
L'erreur de rectitude du rail se traduit directement par un décalage de la trajectoire de mouvement du curseur. lorsque la rectitude dépasse la valeur autorisée, la charge est inégalement répartie sur toute la longueur du rail, ce qui entraîne une concentration de contrainte locale et une usure accélérée de la piste ou de la surface de glissement. dans les scénarios d'application à grande vitesse, la rectitude excessive provoque également des vibrations qui réduisent la vitesse de réponse de l'équipement. En règle générale, les rails de classe de précision nécessitent une erreur de rectitude ne dépassant pas 0,01 mm à 0,02 mm par 1000mm de longueur, les valeurs spécifiques devant être déterminées en fonction de la classe de l'équipement.
Interférence dans l'assemblage causée par un mauvais parallélisme
Erreurs de parallélisme se produisent principalement dans la structure à double rail ou sur la surface de montage du curseur. si les deux guides de référence ne sont pas parallèles, ou si le dessous du curseur est une erreur de coin avec la surface de référence, lors de l'assemblage peut produire une contrainte d'interférence excessive de prépression. cela augmente non seulement le moment d'entraînement, mais peut également conduire à une défaillance précoce du rail. dans la production réelle, les modes de défaillance courants comprennent la flexion due à la déformation thermique, la planéité causée par le décalage de la référence d'usinage et la déformation résiduelle après la libération de la contrainte interne du matériau.
Impact du choix des matériaux et des contraintes internes sur la précision
Le choix du matériau des pièces de rail implique non seulement les propriétés mécaniques, mais aussi la stabilité dimensionnelle.Les matériaux de rail couramment utilisés comprennent l'acier 45, l'acier de roulement GCr15 et l'alliage d'aluminium à haute résistance.Après le traitement de déformation plastique du métal, il restera des contraintes micro-organisationnelles à l'intérieur du matériau, si le traitement de libération de contrainte adéquat n'est pas effectué après le traitement, ces contraintes internes seront libérées lentement dans le processus ultérieur ou l'utilisation à long terme, entraînant la flexion ou la torsion de la pièce, directement la rupture de la rectitude.
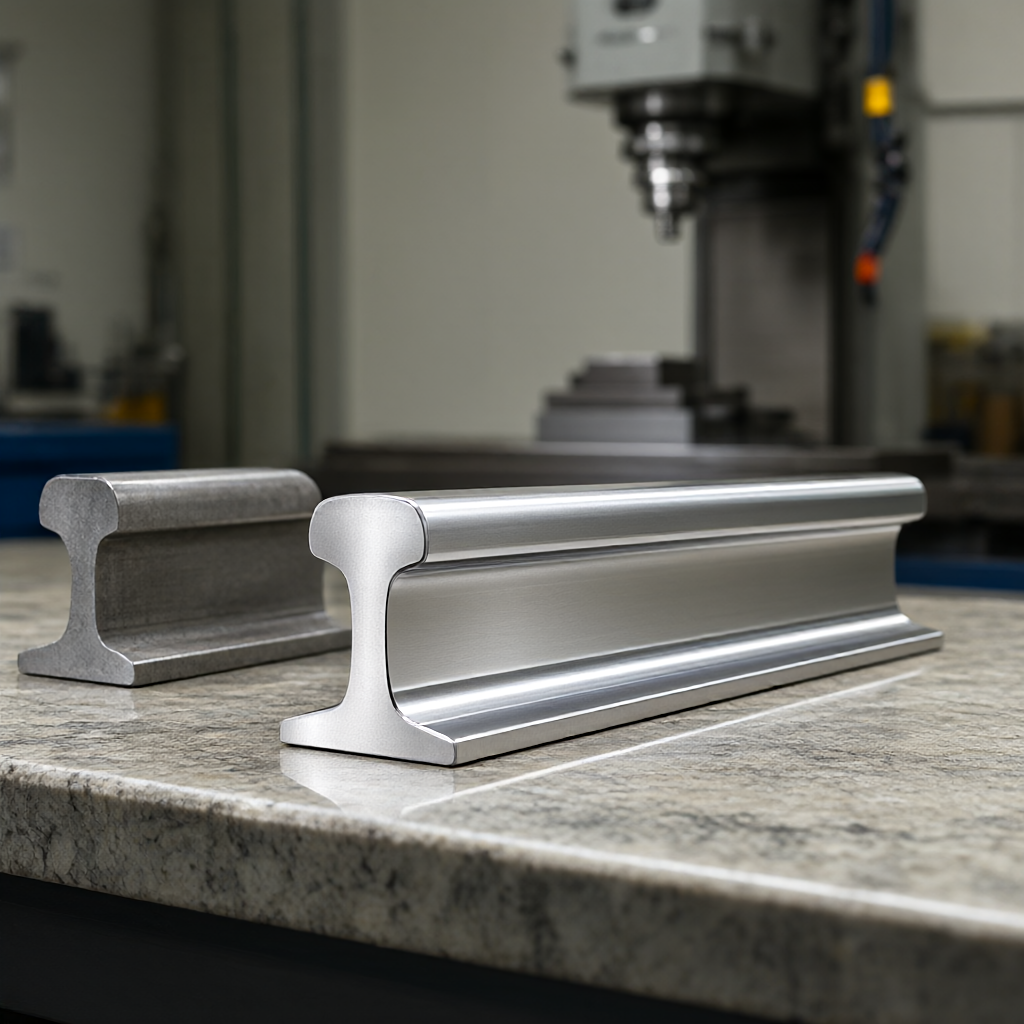
Dans le cas des guides en alliage d'aluminium, bien que leur poids soit léger et leur conductivité thermique est bonne, mais le coefficient de dilatation thermique est plus élevé. après le fraisage, si la température ambiante fluctue fortement, la surface de traitement peut produire une petite déformation due à une mauvaise uniformité de la température. par conséquent, pour les guides en aluminium de haute précision, il est généralement recommandé de vieillir à basse température après le traitement brut et de finir et d'inspecter dans une chambre thermostatique (fluctuation de température contrôlée à ±1 ° C) pour compenser l'erreur causée par la déformation thermique.
Stratégie d'usinage CNC multi-axes et optimisation des paramètres de coupe
Pour assurer la rectitude de la surface du rail, la programmation et le réglage des paramètres de coupe sont essentiels. Sur les centres d'usinage 3 ou 5 axes, il est courant d'utiliser une stratégie de coupe à trois couches "grossière-semi-finition-finition". L'usinage brut conserve une marge de 0,2 à 0,5 mm et enlève principalement la majeure partie du matériau; l'usinage semi-fini enlève la majeure partie de la marge pour préparer la finition; La finition utilise alors une faible profondeur de coupe (0,1 - 0,2 mm) et une vitesse d'alimentation modérée pour une bonne finition de surface et une stabilité dimensionnelle.
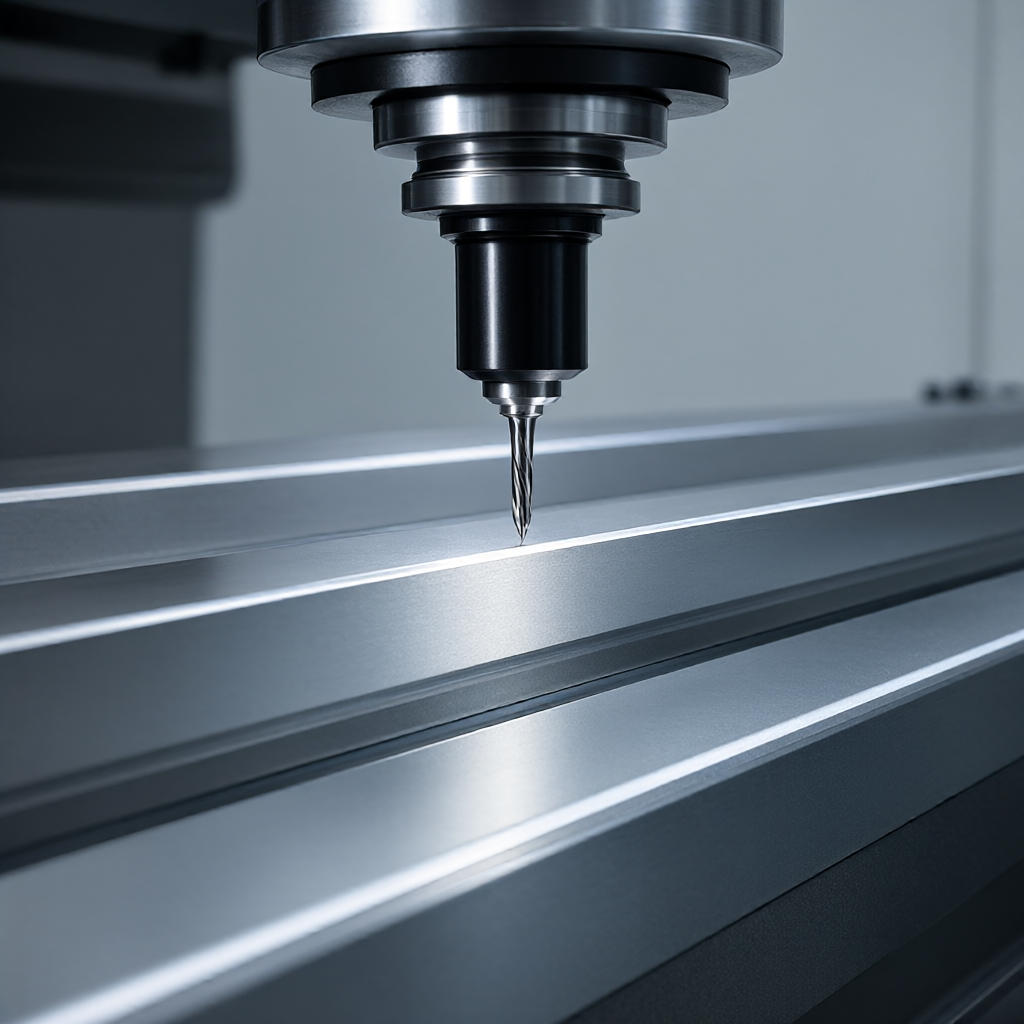
- Sélection des couteaux:La phase de finition recommande l'utilisation d'une fraise verticale en carbure monobloc, généralement de 6mm à 10mm de diamètre et de 4 à 6 dents, pour une coupe en douceur.
- Contrôle de la profondeur de coupe:La profondeur de coupe fine doit être inférieure à 50% du rayon de l'outil pour éviter de laisser le phénomène de l'outil provoquer des fluctuations de rectitude.
- Fluide de coupe:Un refroidissement adéquat du fluide de coupe aide à réduire la déformation thermique, mais il faut veiller à éviter les changements de température rapides dans l'usinage de précision.
Pour les pièces de rail longues, il est recommandé d'utiliser un support multipoint ou un positionnement en V lors de la conception de la pince, ce qui réduit la déformation de serrage. sur les machines 5 axes, la rigidité peut être optimisée en inclinant l'angle de la broche pour améliorer la cohérence de la surface d'usinage.
Analyse comparative de deux options de traitement traditionnelles
Le fraisage CNC et la rectification de précision sont les deux principaux schémas de formage de rails pour différents besoins de volume et de précision. le tableau ci-dessous compare les différences entre les deux processus en termes de capacité de tolérance, de qualité de surface, de coût et de délai de livraison pour les achats et les décisions des ingénieurs.
| Dimension du contraste | Cinq axes CNC fraisage | Grinding de précision |
|---|---|---|
| Capacité à tolérer les dimensions | ± 0,01 mm à ± 0,02 mm | ± 0,005 mm à ± 0,01 mm |
| Rugosité de la surface | Ra 0,4 μm -0,8 μm | Ra 0.1μm - 0.2μm |
| Applicabilité des matériaux | Aluminium, acier, acier inoxydable, plastiques techniques, | Acier, acier inoxydable, carbure |
| Flexibilité par lot | Haute, adaptée à plusieurs variétés en petites quantités | Basse, adaptée à une seule variété en grandes quantités |
| Tendance au coût combinée | Les petites et moyennes quantités sont plus avantageuses | Coûts inférieurs après amortissement de gros volumes |
Pour la plupart des pièces structurelles d'équipement automatisé, le fraisage CNC combiné avec un processus de broyage ou de finition ultérieur peut déjà répondre aux exigences et offre une flexibilité de production accrue. si l'équipement a des exigences extrêmement strictes en matière de rectitude (telles que la plate-forme de déplacement à l'échelle nanométrique), un équipement de rectification spécial est nécessaire.
Méthodes d'essai et critères d'acceptation
L'inspection est un maillon clé pour confirmer la qualité du rail. Pour la détection de la rectitude, le rail de haute précision est généralement mesuré à l'aide d'un interféromètre laser ou d'un niveau d'espace d'air avec une plate-forme en marbre. Lors de la mesure, la lecture doit être effectuée le long de l'équinoxe de longueur du rail et une courbe d'erreur. La détection du parallélisme peut alors mesurer la valeur de la variation de distance entre les deux surfaces de référence à l'aide d'un altimétrique ou d'un imageur.
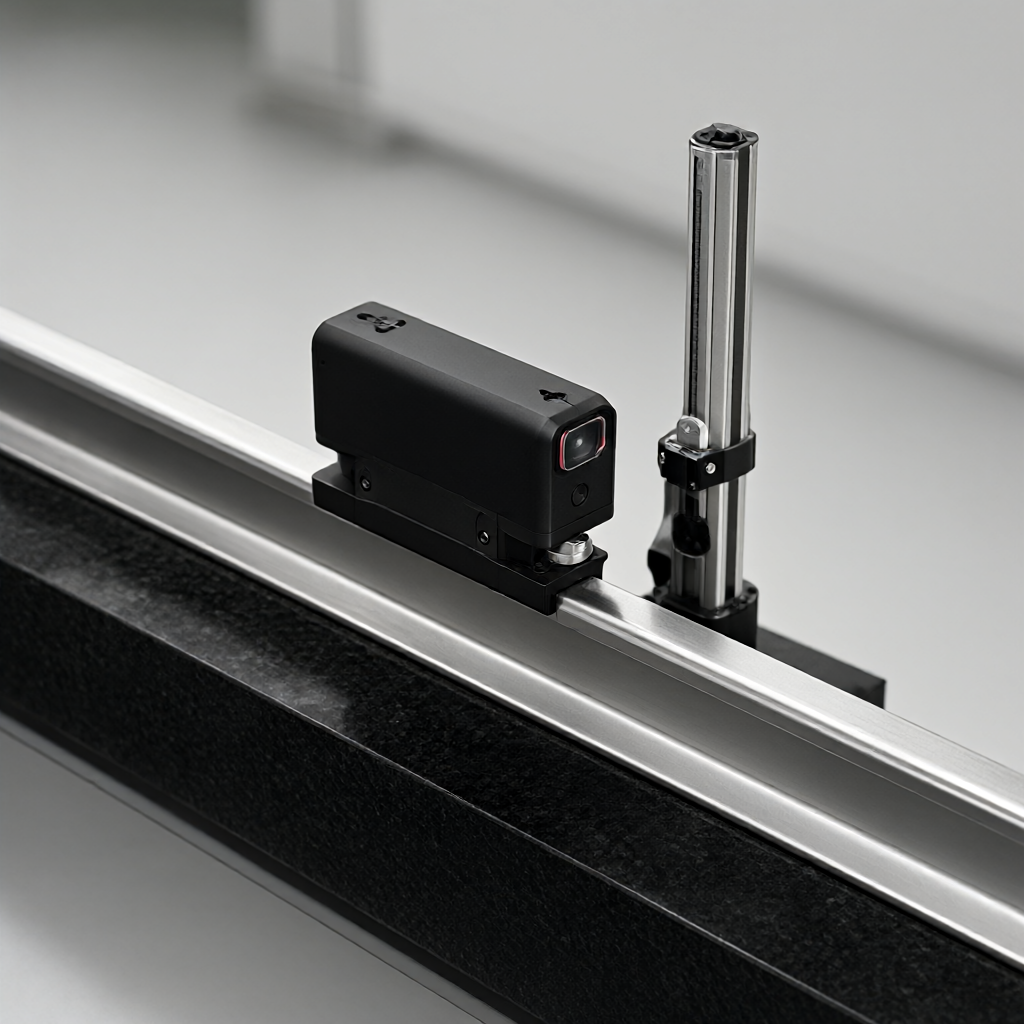
En outre, l'inspection de la première pièce doit inclure un rapport de taille complète, en mettant l'accent sur la rectitude, la planéité et l'emplacement des trous traversants critiques. Avant l'expédition, il est recommandé d'effectuer une inspection complète, en particulier une inspection esthétique, pour confirmer l'absence de rayures, de bavures et de taches d'huile. Pour les commandes en vrac, le fournisseur doit disposer d'un système d'inspection stable pour assurer la traçabilité des données de chaque lot de produits.
Questions fréquemment posées (FAQ)
Comment résoudre la grande déviation de rectitude du rail en aluminium usiné CNC?
Principalement dû à la contrainte interne du matériau et à la déformation thermique. il est recommandé d'augmenter le temps de traitement de vieillissement avant la finition et de traiter dans un environnement à température constante. tout en optimisant la marge de finition pour éviter la déformation par serrage.
Quelle est la taille minimale du lot pour l'usinage de rails de haute précision?
Cela dépend de la taille et du processus spécifiques. généralement, l'usinage CNC prend en charge 1 commande de pièce, mais afin de diluer le coût de la programmation et de l'appareil, il est recommandé que le lot soit supérieur à 50 pièces pour optimiser la période de livraison et le prix unitaire.
Quel est l'impact de la rugosité de surface Ra 0,4 μm sur la durée de vie des rails?
Une rugosité inférieure réduit le coefficient de frottement et réduit le taux d'usure. Ra 0,4 μm appartient au niveau de finition et peut améliorer considérablement la douceur de fonctionnement et la durée de vie des guides coulissants ou des guides à rouleaux.
Comment normaliser les tolérances de rectitude sur les dessins?
Il est nécessaire de clarifier le plan de référence et la longueur mesurée. par exemple, marquer « 0,01/1000mm » et indiquer la rectitude par rapport à quel axe ou plan. éviter de marquer uniquement les valeurs sans spécifier de référence.
Le fraisage CNC peut-il usiner des rails de section profilée?
Grâce à la liaison à 4 ou 5 axes, il est possible de traiter des guides de forme sectionnelle complexe sans avoir besoin de plusieurs ensembles de moules, adaptés aux besoins de personnalisation individuelle.
Conclusions et recommandations pour l'action
Pour contrôler la rectitude et le parallélisme des guides d'usinage CNC, il faut commencer par trois dimensions: la stabilité du matériau, l'optimisation des paramètres de coupe et l'inspection rigoureuse. choisir un fournisseur avec un système d'inspection parfait et une vaste expérience en usinage de précision est essentiel pour assurer le succès du projet. Si vous êtes à la recherche d'un partenaire d'usinage CNC avec une capacité de contrôle de précision de ± 0,01 mm, un support pour la personnalisation de plusieurs matériaux et un délai de livraison stable, vos dessins ou échantillons sont les bienvenus et nous vous fournirons une analyse DFM détaillée avec un schéma de devis technique.



