





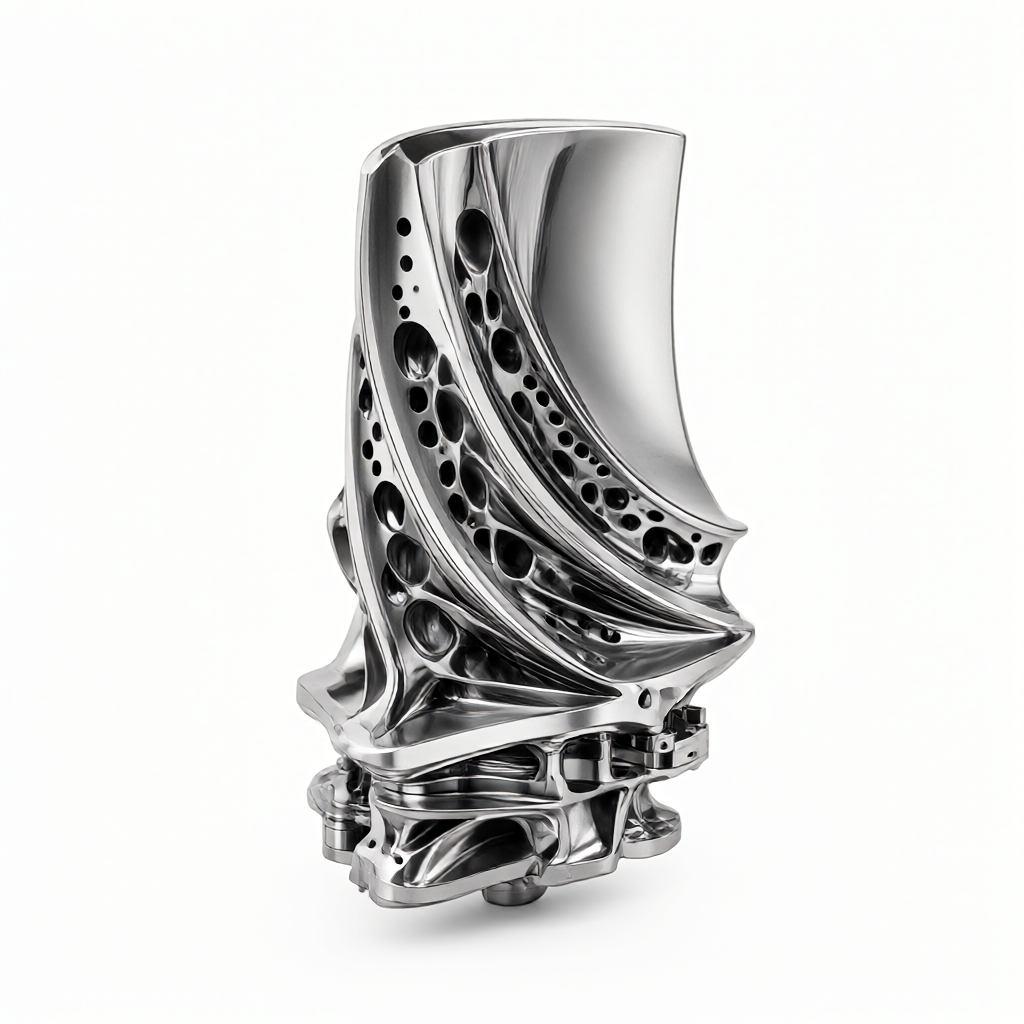
État actuel et difficultés fondamentales de la coupe des pales de turbine à gaz en alliage à haute température
Les pales de turbine à gaz, en tant que composants centraux à extrémité chaude, ont longtemps été soumises à des températures élevées, des pressions élevées et des vitesses de rotation élevées dans un environnement de service exigeant, ce qui impose des exigences extrêmement élevées pour l'usinage CNC à cinq axes.(tels que Inconel 718, Inconel 706) ou la fabrication d'alliages de titane. Ce type de matériau a des caractéristiques typiques de "durcissement de l'usinage", une dureté à température normale élevée et une faible conductivité thermique, ce qui entraîne une concentration de chaleur dans la zone de coupe, une usure rapide de l'outil et une déformation thermique de la surface de la pièce. Pour les ingénieurs en achats techniques et en R & D, comprendre les caractéristiques du matériau et le goulot d'étranglement de l'usinage est la prémisse pour développer un chemin de processus viable, contrôler les coûts et assurer le délai de livrance. Dans le scénario de la personnalisation en masse, comment briser les limites des matériaux grâce à l'optimisation des processus et atteindre la double norme de haute finition et de précision dimensionnelle est le problème central qui doit être résolu dans l'amarrage d'ingénierie.
Analyse des caractéristiques de coupe des superalliages à base de nickel
Superalliage à base de nickel à température ambiante a une haute résistance au rendement et un grand coefficient de durcissement de l'usinage. dans le cas de l'Inconel 718, sa résistance à la traction peut atteindre 1100-1200 MPa, et la proportion de chaleur de coupe est extrêmement élevée. dans le processus de tournage CNC ou de fraisage, en raison de la mauvaise conductivité thermique du matériau (environ un tiers de l'acier au carbone), la chaleur de friction ne peut pas être perdue dans le temps et se concentre à la pointe de l'outil, ce qui entraîne une usure par diffusion chimique accrue du revêtement de l'outil. En outre, le profil aérodynamique complexe de la lame, tel que la déformation en torsion, nécessite une extrême précision géométrique de l'outil, et les vibrations (flottement) pendant le processus d'usinage sont extrêmement susceptibles de créer des contraintes résiduelles dans la zone à paroi mince, affectant la performance finale de l'équilibre dynamique de la lame. Par conséquent, le choix des paramètres de coupe ne peut pas être basé uniquement sur des valeurs empiriques et doit être ajusté dynamiquement en fonction de l'état de la microstructure du matériau, comme la granularité après un traitement de solution solide.
Sélection des outils et mécanisme d'usure
Le traitement des superalliages choisit généralement des outils en carbure ou en céramique, la surface doit être revêtue d'un revêtement composite tel que Tialn, AlTiN ou ZrN pour réduire le coefficient de frottement et améliorer la stabilité thermique.Le mode d'usure est principalement la superposition de l'usure de liaison et de diffusion. Dans la production en série, les fluctuations de la durée de vie de l'outil affectent directement la cohérence du lot, il est nécessaire d'établir un modèle strict de gestion de la durée de vie de l'outil et de coopérer avec le système de mesure en ligne pour la compensation en temps réel.
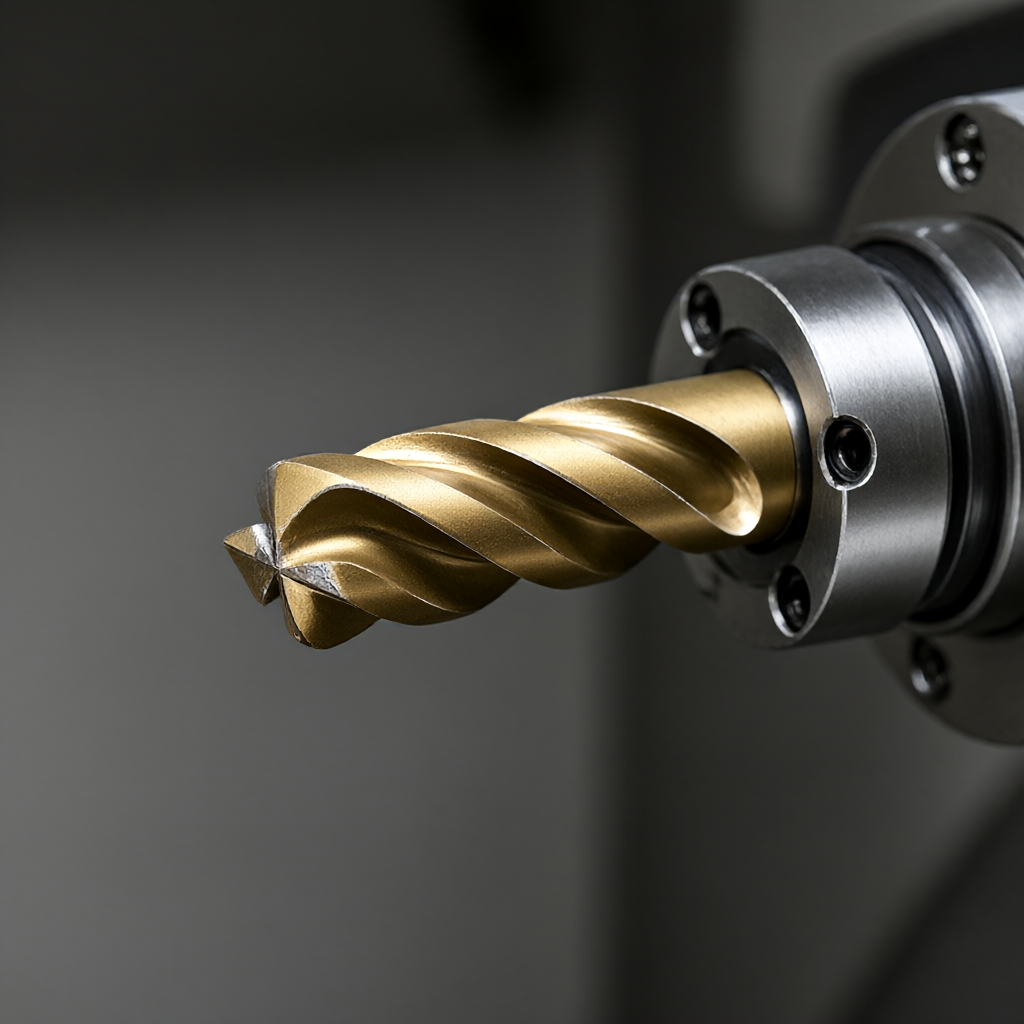
Stratégie d'optimisation des chemins d'usinage liés à cinq axes
Les pales de turbine à gaz sont principalement des corps torsadés de section variable, l'usinage triaxial conventionnel est difficile d'éviter le phénomène de "traitement de la pointe", c'est-à-dire que l'outil coupe la surface du profil avec le point de la pointe, ce qui est non seulement inefficace, mais aussi très susceptible de causer des ondulations de surface et des marques de connexion au couteau. usinage CNC à cinq axes à travers la tête oscillante et la table oscillante, de sorte que l'axe principal de l'outil et la surface de la lame maintiennent un meilleur angle d'incidence, réalisant "fraisage latéral" ou "fraisage oblique", ce qui améliore considérablement la finition de surface. Dans la planification du chemin, la stratégie de « fraisage simple » est généralement utilisée pour diriger la direction de la force de coupe vers l'intérieur du matériau et réduire l'effet de coupe. pour les caractéristiques à paroi mince telles que le bord d'aspiration et d'échappement de la lame (l'épaisseur de la paroi est souvent inférieure à 2mm), il est nécessaire d'utiliser plusieurs étapes pour contrôler profondément l'usinage grossier en couches profondes, afin d'éviter la déformation ou la vibration causée par la mutation locale de la force de coupe.
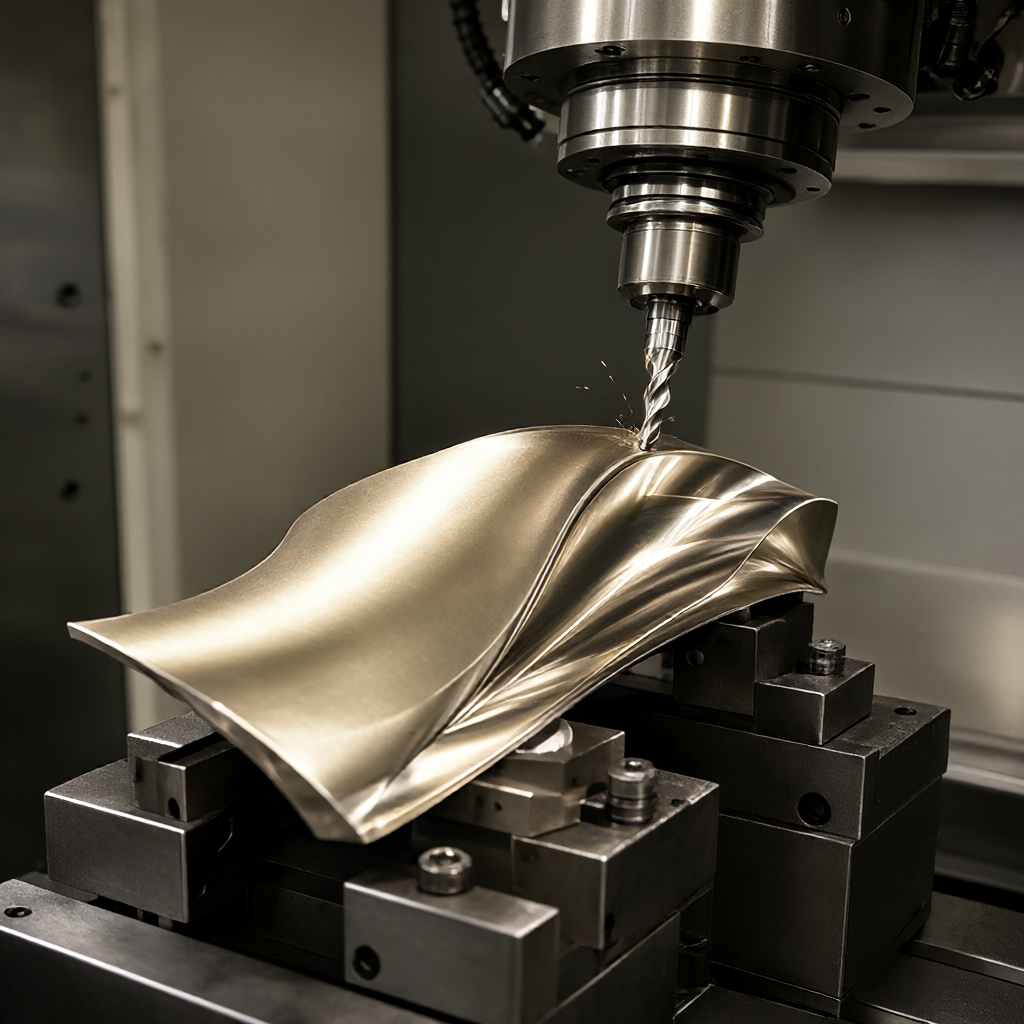
Configuration de l'inclinaison arrière et de l'inclinaison latérale
Lors de l'usinage du bord d'attaque et du bord de fuite de la lame, il est essentiel de régler raisonnablement l'inclinaison arrière et l'inclinaison latérale de l'arbre de l'outil. Il est généralement recommandé de régler l'inclinaison arrière entre 5° et 15 ° pour optimiser l'état de contact de l'outil avec la pièce; l'inclinaison latérale est ajustée dynamiquement en fonction de la corde de la lame et de l'angle de torsion pour s'assurer que l'outil dispose d'un soutien suffisant dans la zone à paroi mince et réduit le nombre de couteaux. Pour une entreprise comme ShowyMetal avec une capacité d'usinage 5 axes, grâce à la fonction de simulation avancée du logiciel CAM, il est possible de pré-vérifier les interférences et d'éviter les collisions entre l'outil et l'outillage.
Comparaison des paramètres de coupe: différences de processus entre fraisage et tournage
Alors que le corps de la lame est généralement dominé par le fraisage à cinq axes, certaines parties du moyeu, de la plate-forme ou de la zone de manchon peuvent être tournées CNC ou usinées par machinerie. différentes méthodes d'usinage correspondent à des choix de paramètres très différents.Le tableau suivant compare les caractéristiques du processus lors de l'usinage des assemblages de lames en alliage à haute température pour les deux schémas principaux:
| Dimensions contrastantes | Cinq axes liés fraisage | Tournage CNC (avec traction) |
|---|---|---|
| Site applicable | Les lames aspirent le bord d'échappement, la surface du profil, le tenon de la racine | Moyeu, partie de raccordement du système d'arbre, structure non torsionnelle |
| vitesse de coupe | 100 - 200 m/min (outils en alliage dur) | 150 - 300 m/min (outil CBN) |
| Vitesse d'alimentation | 0.05-0,2 mm/rev | 0.08-0,3 mm/rev |
| Contrôle de l'axe du couteau | Inclinaison dynamique, en gardant le fraisage latéral | Fixation axiale ou radiale |
| Rugosité de la surface | Ra 0,8 - 1,6 μ m (finition et fraisage) | Ra 0,4 à 0,8 μ m (véhicule fin) |
| Avantages et inconvénients | Flexibilité élevée, traitement de surfaces complexes; coût élevé et programmation complexe | Extrêmement efficace pour le corps rotatif; limité par la forme et incapable de traiter les caractéristiques de torsion |
À partir des données du tableau, on peut voir que le fraisage à cinq axes a un avantage dans le contrôle de la surface de forme, en particulier pour les lames à paroi mince et torsadées; tandis que le tournage est plus performant dans le taux d'enlèvement du matériau et convient aux zones non profilées à l'avant de la lame. dans la production réelle, le processus de "fraisage automobile composite" est souvent utilisé, la plupart de l'allocation est d'abord éliminée par le tournage, puis la surface de finition par fraisage à cinq axes, afin d'atteindre un équilibre entre efficacité et précision.
Surveillance de l'usure des outils et technologie de détection en ligne
L'usure de l'outil est un processus cumulatif irréversible. Pour assurer la cohérence du lot, il est nécessaire d'introduire un mécanisme de détection en ligne. En plus de la tête de mesure traditionnelle, la méthode de surveillance de la puissance de la broche est souvent utilisée dans la pratique de l'ingénierie actuelle pour prédire l'état d'usure de l'outil en analysant la tendance à la hausse de la puissance de coupe en temps réel. À (par exemple 110% de la valeur standard), le système alarme automatiquement et force le changement d'outil. Dans le même temps, une inspection rigoureuse à grande échelle est nécessaire après l'usinage de la lame. pour les fabricants CNC de précision comme ShowyMetal, il est standard d'avoir une machine à mesurer tridimensionnelle (CMM) et un appareil de mesure optique. CMM est utilisé pour détecter la différence de surface de la lame et la taille du tenon, tandis que le rugosimètre est utilisé pour évaluer si la finition de surface atteint Ra 0,8 μm ou mieux. Les données d'essai doivent être conservées afin de permettre une analyse de la capacité du procédé (Cpk) qui assure la stabilité entre les lots.
Soulagement du stress et critères d'acceptation finaux
L'usinage de coupe introduit des contraintes de traction résiduelles à l'intérieur de la lame, auxquelles les superalliages sont extrêmement sensibles, ce qui peut facilement conduire à des fissures de fatigue à faible cycle dans le service ultérieur. par conséquent, après l'usinage CNC à cinq axes est terminé, il doit être soumis à un traitement thermique de déstress.(généralement dans l'intervalle de température moyenne pendant une longue période) pour libérer les contraintes internes. le lien d'acceptation ne regarde pas seulement la taille du dessin, mais aussi la qualité de la surface. ShowyMetal met l'accent sur la qualité de l'apparence dans la production en série, exigeant une surface de lame sans rayures, sans marques de jonction et une finition élevée. cela signifie que de l'usinage brut à la finition, chaque étape doit être strictement contrôlée pour les paramètres de coupe et éviter le phénomène de couteau collant. Pour l'achat de technologie, la capacité du fournisseur à fournir un rapport d'essai complet comprenant la taille, la rugosité et la preuve de déstress est une base essentielle pour juger de la capacité de son processus. choisir un fabricant avec une capacité d'inspection et de correction mature peut réduire considérablement le risque du projet.
Comment présenter des besoins de traitement efficaces aux fournisseurs?
Q: Quelles informations doivent être fournies en plus des dessins pour le traitement des pales de turbine à gaz?
R: En plus des modèles CAO complets et des dessins 2D, il est recommandé de fournir des qualités de matériaux spécifiques et des états de traitement thermique (par exemple, le vieillissement en solution solide), ainsi que des exigences de qualité pour les sites critiques (par exemple, les normes de détection des défauts). pour les zones à paroi mince, il est préférable de marquer les zones à risque de vibration qui nécessitent une surveillance accrue.
Comment différents états de dureté affectent-ils le traitement?
Q: Les paramètres de coupe doivent-ils être ajustés de manière significative en raison de la dureté différente des matériaux?
A: Oui. la résistance à la coupe du superalliage à l'état souple et à l'état chaud est extrêmement différente. généralement, le fournisseur recommandera la concentration et la vitesse du liquide de coupe correspondantes en fonction de la qualité du matériau. matériaux durs recommandent l'utilisation d'outils en céramique CBN, état souple est plus souvent recouvert de carbure, l'alimentation doit être réduite en conséquence.
Comment assurer la performance d'équilibrage dynamique d'une lame de lot?
Q: Comment assurer la cohérence de l'équilibre dynamique avec la production en série de lames?
A: L'équilibre dynamique dépend principalement de l'uniformité de la distribution de masse de la lame. cela nécessite que le fournisseur contrôle strictement la marge de coupe dans la production en série et effectue un traitement de déstress pour éliminer la déformation. en même temps, il est recommandé que le fournisseur fournisse le rapport de la première pièce et les données d'équilibre poids/dynamique du lot d'échantillonnage pour s'assurer que la valeur Cpk est conforme.
Quels sont les moyens de maîtrise des coûts pour l'usinage à cinq axes?
Q: Le traitement à cinq axes est coûteux, comment optimiser le rapport qualité-prix?
R: Il est possible de réduire les déplacements à vide en optimisant le chemin d'accès à la machine et en utilisant le « composé de fraisage automobile » pour remplacer une partie de la zone de fraisage pur afin de réduire les heures de travail. En outre, une sélection raisonnable des outils peut réduire la fréquence des changements d'outils. l'acheteur doit effectuer un audit DFM (conception de la fabricabilité) avec le fournisseur pour éliminer les caractéristiques structurelles difficiles à usiner au stade de la conception.
Une cause fréquente de finition de surface non conforme?
Q: Pourquoi la surface des lames est-elle souvent ondulée ou dépasse-t-elle la rugosité?
R: Les causes courantes incluent: l'usure de l'outil qui n'a pas été remplacé à temps, la déformation thermique due à un refroidissement insuffisant de la broche, et le fait de ne pas adopter l'inclinaison correcte de l'arbre qui a entraîné une « coupe de pointe ». exiger des fournisseurs qu 'ils fournissent un rapport d'inspection du rugosimètre et indiquer le mode de refroidissement qu' ils utilisent, comme la microlubrification MQL ou le refroidissement interne à haute pression, est essentiel.
résumé
L'usinage CNC à cinq axes des pales de turbine à gaz est une synthèse de la science des matériaux, du chemin de processus et du contrôle de l'équipement.La clé pour percer les difficultés d'usinage des superalliages réside dans la sélection scientifique des outils, la planification détaillée du chemin à cinq axes et l'inspection rigoureuse du processus. Pour les ingénieurs et les acheteurs qui se consacrent à améliorer la fiabilité des produits, il est essentiel de choisir un partenaire possédant une vaste expérience dans le traitement des superalliages, un système d'inspection parfait et se concentre sur la cohérence de l'apparence. Si vous êtes confronté à des défis de traitement personnalisé des lames en alliage haute température, bienvenue à envoyer des dessins détaillés avec des indicateurs techniques, nous fournirons une évaluation professionnelle du processus avec un service de devis.



