





Difficultés fondamentales et logique de séquence d'usinage pour les blocs de vannes hydrauliques d'usinage CNC à cinq axes
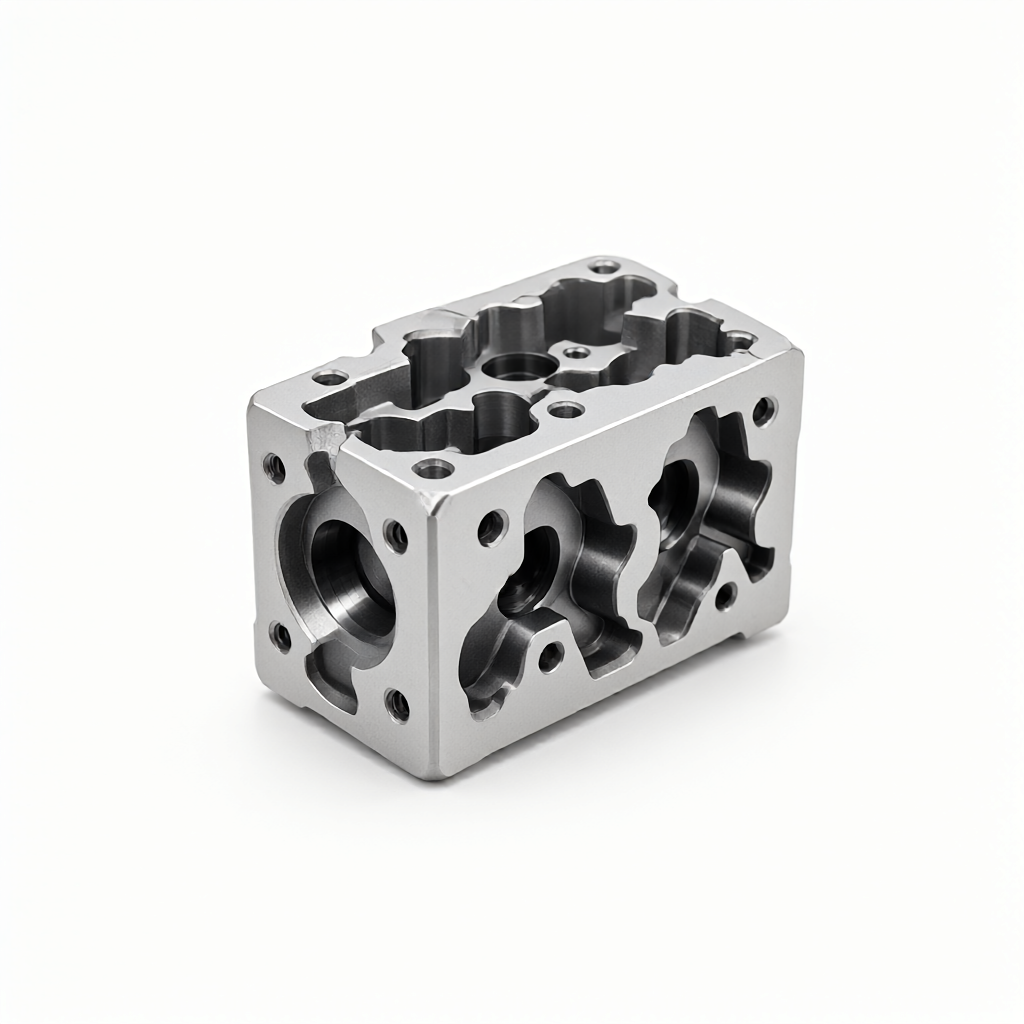
Dans l'usinage CNC à cinq axes du bloc de soupape hydraulique, la séquence d'usinage du système de trous complexe dans la cavité interne détermine directement la performance de tolérance de forme et de surface de la pièce. souvent, les ingénieurs d'approvisionnement ignorent le risque d'interférence de l'outil ou le soutien rigide insuffisant, ce qui entraîne la ferraille du bloc de soupape final ou la nécessité d'une finition secondaire. Le problème central est: comment planifier un chemin de coupe stable, reproductible et conforme aux exigences d'assemblage sous la contrainte de trous multidirectionnel profond et croisé.
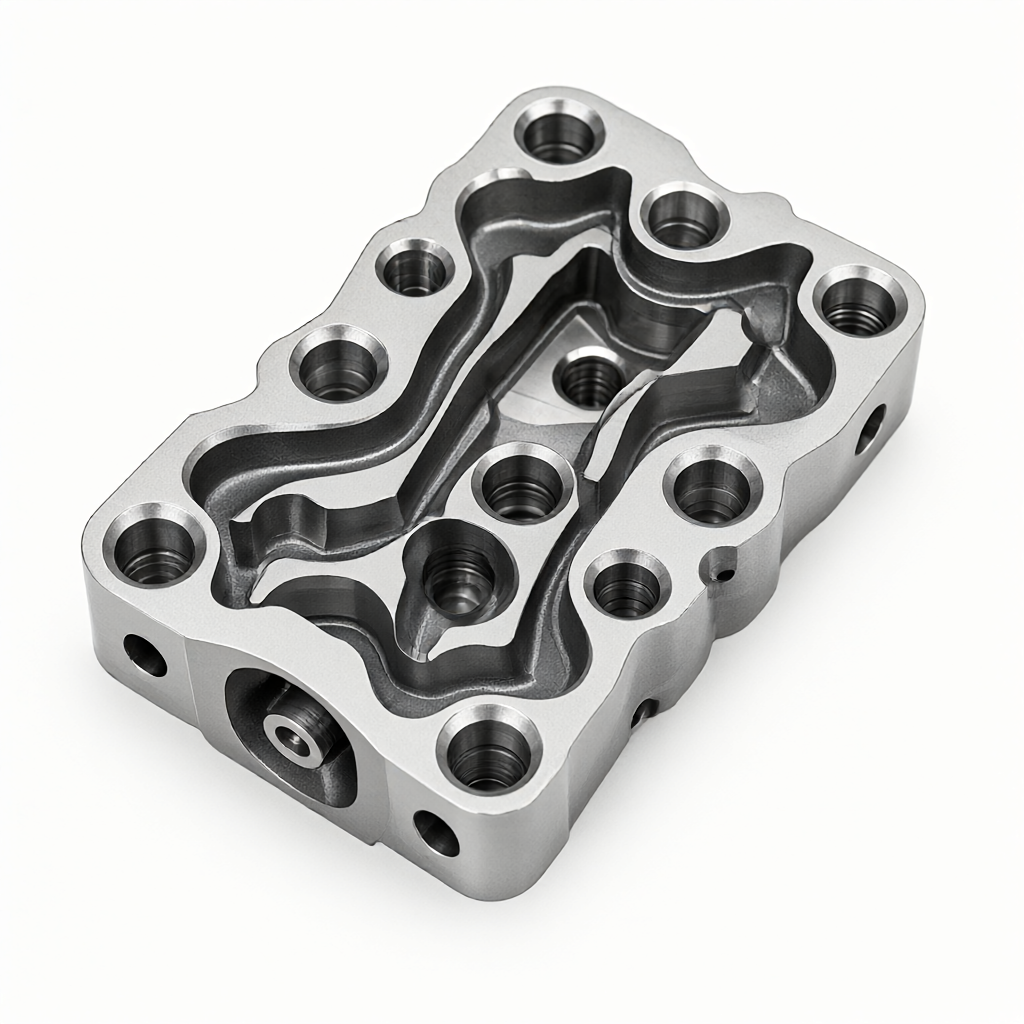
Les blocs de vannes hydrauliques sont généralement fabriqués en acier allié à haute résistance (par exemple, 42CrMo ou 30CrMo) ou en acier inoxydable (316L), avec une dureté allant jusqu'à HRC 30- 40.Ce type de matériau a une grande force de coupe, une différence de dissipation thermique, et la structure de la cavité intérieure contient souvent plusieurs trous obliques, intersectionnels et aveugles qui ne sont pas parallèles au système de coordonnées primaire. Si la séquence d'usinage n'est pas planifiée, les modes de défaillance suivants sont extrêmement probables:
- Interférence du couteau: L'outil arrière entre en collision avec la surface usinée, ce qui entraîne une perte de l'outil ou une rayure sur la surface de la pièce.
- Laissez le couteau avec la transformation: Une longueur excessive en porte-à-faux entraîne une rigidité insuffisante de la tige, ce qui déclenche le phénomène de « laisser tomber », ce qui entraîne une déviation de l'ouverture supérieure à ± 0,01 mm.
- Concentration des contraintes résiduelles: le fonctionnement inverse du raffinage avant l'épaississement entraîne un déséquilibre dans le soulagement des contraintes à l'intérieur du brut et une dérive de la taille après le traitement thermique.
Par conséquent, la planification scientifique de la séquence d'usinage n'est pas seulement une compétence de programmation, mais aussi une base d'ingénierie pour garantir la cohérence du lot. pour l'achat de technologie, lors de l'évaluation de la capacité du fournisseur, il convient de se concentrer sur la capacité de vérification par simulation basée sur la liaison à cinq axes et sur la capacité de fournir les données tridimensionnelles du premier article et le rapport de rugosité de surface.
Limitations des caractéristiques des matériaux sur la fenêtre de processus de traitement
Le choix du matériau du bloc de soupape hydraulique affecte directement les paramètres de coupe et l'arrangement séquentiel.42 La ténacité de l'acier CrMo est bonne, mais la tendance au durcissement du traitement est évidente, si la vitesse de coupe est trop faible ou si l'alimentation est trop importante, la surface durcira rapidement, ce qui rendra difficile la finition ultérieure.
La conductivité thermique de l'acier inoxydable 316L est seulement 1/3 de celle de l'acier au carbone, la température élevée de la zone de coupe est susceptible de provoquer l'écaillage du revêtement de l'outil. dans l'usinage à cinq axes, en raison des changements d'angle fréquents, la charge d'impact lorsque l'outil est ré-incisé est grande, il est nécessaire de choisir un rapport de longueur de lame courte (L/D 0,8), il est nécessaire d'ajuster l'angle d'incision ou de raccourcir la longueur de la tige.
Lors de l'audit des propositions des fournisseurs, des captures d'écran des rapports de simulation et des données de calcul de la rigidité de l'outil doivent être demandées, ce qui constitue une preuve essentielle pour juger de leurs capacités techniques, plutôt que de regarder uniquement les dimensions des dessins.
Critères d'acceptation et évitement des défauts communs
L'acceptation des blocs de vannes hydrauliques ne se limite pas à une inspection dimensionnelle, mais inclut également des tests de qualité de surface et de fonctionnement. Les pièges courants et comment les éviter sont les suivants :
Dimensions extrêmement pauvres
phénomène: Déviation de position des trous croisés> 0,05 mm.
Causes deDéformation de la pince ou dilatation thermique et contraction non compensée.
contournementUtilisez un appareil flexible multipoint pour répartir la force de serrage; la température de l'environnement de traitement est contrôlée à 20±2 ° C ou la mesure de compensation de température est effectuée.
Gratter la surface de
PhénomènePrésence de rayures longitudinales ou en spirale sur la paroi interne.
Causes deFlutter de coupe ou micro-effondrement des lames d'outils.
contournementOptimiser le rapport d'alimentation pour éviter les fréquences de résonance; détecter régulièrement l'usure de l'outil et régler le nombre de changements d'outils obligatoires; s'assurer que le débit de liquide de refroidissement est suffisant (>80 L/min) pour évacuer la chaleur.
Fuite sur la surface hermétique
Phénomène: planéité> 0,01 mm, ce qui entraîne une défaillance du joint d'étanchéité.
contournement: La détection de planéité utilise un interféromètre laser ou un niveau de haute précision; après la finition, évitez le serrage à nouveau et utilisez des griffes souples spéciales ou des ventouses à vide pour le traitement final.
FAQ: Questions fréquemment posées sur le traitement à cinq axes des blocs de vannes hydrauliques
Quelle est la limite d'ouverture minimale d'un bloc de vanne hydraulique pour l'usinage CNC à cinq axes?
Limité par la rigidité de l'outil, le fraisage conventionnel à cinq axes peut stabiliser au moins un trou traversant de 3mm de diamètre. pour l'usinage d'ouvertures plus petites (par exemple inférieures à 2mm), il est recommandé d'utiliser un centre de perçage spécial ou un forage laser, ou d'utiliser une microfraise à lame ultra-courte sur une machine à cinq axes, mais le coût augmente considérablement.
Les blocs de vannes hydrauliques en acier CrMo doivent-ils être traités thermiquement avant le traitement?
Oui. 42CrMo résistance à la ténacité correspond à des exigences élevées et nécessite généralement un traitement de Quenching et de température à la plage HRC 28-32 avant la coupe. brut non traité thermiquement a une grande résistance à la coupe et la stabilité dimensionnelle de la pièce finale est médiocre.
Comment puis-je vérifier que la capacité d'usinage 5 axes d'un fournisseur est réelle?
Demandez le premier rapport de mesure tridimensionnel (données CMM), les mesures de la rugosité de surface et une capture d'écran de la simulation du parcours de l'outil. en outre, vous pouvez demander s'il dispose d'une fonction de compensation en ligne et s'il peut corriger automatiquement l'usure de l'outil pendant le processus d'usinage avec la sonde.
Comment assurer l'interchangeabilité des blocs de vannes hydrauliques dans la production en série?
La clé réside dans la cohérence de la fixation avec la précision de positionnement répétée de la machine-outil. les fabricants réguliers doivent utiliser des fixations d'outillage spéciales et surveiller l'indice de capacité du processus (Cpk> 1,33) pour les dimensions critiques via le SPC (contrôle statistique du processus) pour s'assurer que les fluctuations dimensionnelles intra lot sont contrôlées à ± 0,005 mm.
Y a-t-il un traitement de surface inclus après le traitement?
Bloc de soupape hydraulique ne nécessite généralement pas de traitement de surface supplémentaire, mais le canal d'écoulement interne doit être poli par électrolyse ou passivé par décapage pour enlever la peau d'oxyde et améliorer la résistance à la corrosion. Si il y a des exigences cosmétiques, l'extérieur peut être anodisé ou pulvérisé, mais il faut faire attention à l'impact du revêtement sur la taille, l'épaisseur du revêtement doit être réservée dans la tolérance.
Conclusion: la pensée d'ingénierie du dessin à la production de masse
La valeur fondamentale des blocs de vannes hydrauliques usinés CNC à cinq axes ne réside pas seulement dans le fait de « pouvoir être usinés », mais également dans le fait de « pouvoir être livrés en série de manière stable à un coût et une qualité prévisibles ». planification de la séquence d'usinage, correspondance des matériaux, vérification de la simulation et contrôle du processus, forment ensemble la boucle fermée de l'ingénierie de fabrication de précision. Si vous avez des blocs de soupapes hydrauliques complexes ou des pièces structurelles de précision similaires, vous êtes invités à fournir des dessins pour l'évaluation de la faisabilité du processus et un devis rapide.



