





Point d'entrée pour l'usinage CNC à cinq axes de pièces turbo-mécaniques: de la rigidité à l'axe principal
dans le domaine des turbomachines telles que les pales de moteurs d'avion, les roues de turbines à gaz et les vannes de pompe de précision,Usinage CNC à cinq axesCependant, de nombreux ingénieurs et acheteurs sont enclins à tomber dans des erreurs lorsqu 'ils demandent: regardez uniquement la fonction à cinq axes de la machine et ignorez l'impact profond de l'analyse de la rigidité dynamique et de la sélection de la broche sur la qualité de la surface. Cet article combine l'expérience de production en série de ShowyMetal sur un groupe de 72 équipements CNC pour analyser en profondeur comment assurer une précision dimensionnelle de ± 0,01 mm et une cohérence de volume avec les exigences de finition élevées de Ra0,4 μm grâce à une évaluation dynamique de la rigidité et à une sélection de broche précise.
Les défis de la rigidité dynamique dans l'usinage des pièces de turbomécanique
Les pièces turbo-mécaniques sont généralement fabriquées à partir d'alliages de titane (tels que Ti-6Al-4V), d'alliages à haute température ou d'aciers inoxydables de précision, qui sont très rigides, ont une faible conductivité thermique et sont sujettes aux vibrations lors de la coupe. indicateurs de rigidité statiques traditionnels tels que la rigidité de la table de la machine ne peuvent pas prédire complètement la qualité de la surface à des vitesses de coupe élevées.
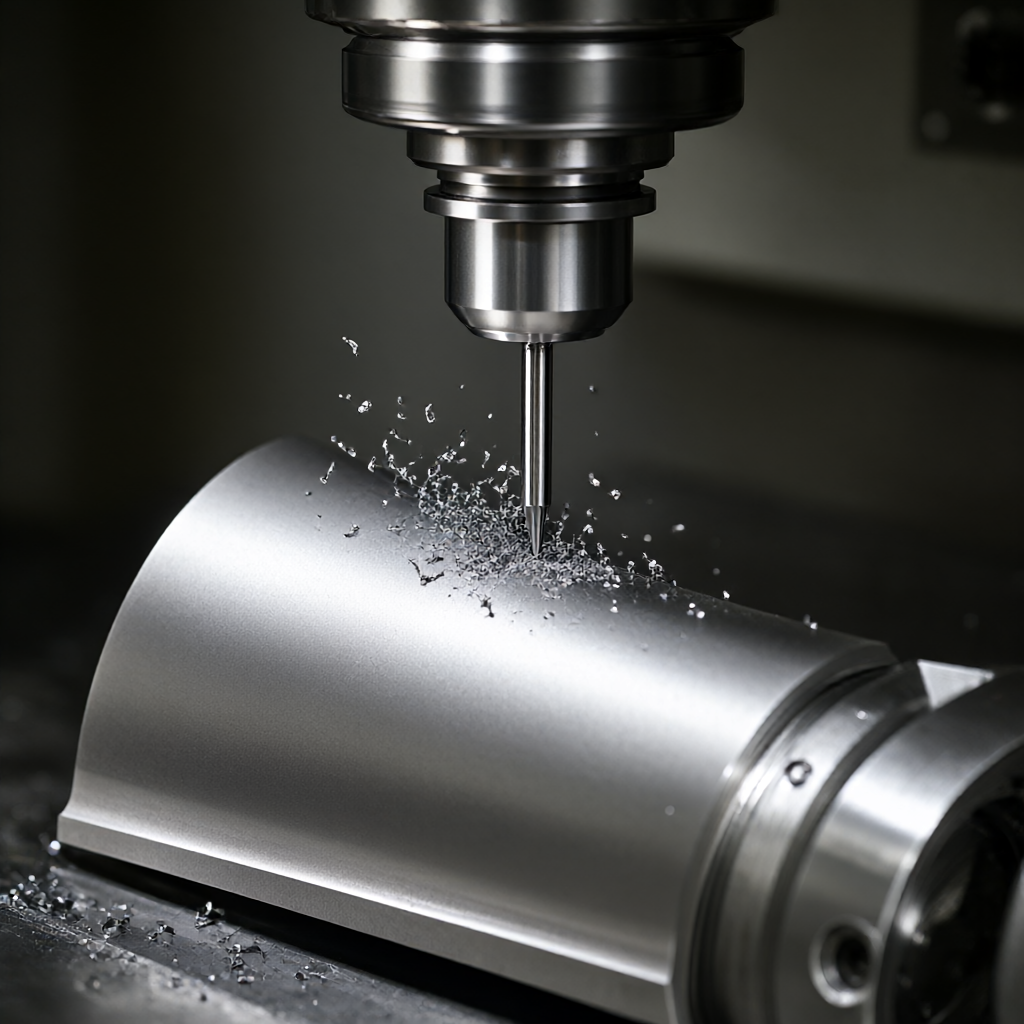
- Analyse modale dynamique:Nous devons identifier la fréquence naturelle du système machine-pièce-outil. si la broche tourne autour de cette fréquence, une résonance se produit, ce qui entraîne une augmentation de la profondeur de la ligne de couteau et même des micro-bords.
- Déformation de la paroi mince:Les aubes de turbine ou les roues ont tendance à avoir des parois extrêmement minces et la déformation transitoire due à la force de coupe peut dépasser la bande de tolérance de ± 0,01 mm. Une machine avec une rigidité dynamique insuffisante peut provoquer un effet de « couteau de laissez-passer », provoquant une dérive dimensionnelle.
Pour les acheteurs, il est plus important de confirmer que le fournisseur dispose de capacités de simulation de coupe basées sur FEM (analyse par éléments finis) que de simplement demander « peut-on le faire », ce qui détermine directement le taux de conformité de la première pièce par rapport à la stabilité du lot.
Influence décisive de la sélection des broches sur la précision de l'usinage
La broche est le cœur de la machine à cinq axes, ses caractéristiques d'élongation thermique et sa fréquence naturelle déterminent directement la limite d'usinage. au stade de la finition des pièces de la machine à turbine, la sélection de la broche doit se concentrer sur les paramètres suivants:
Contrôle de l'élévation de température pour broche à grande vitesse
La coupe à grande vitesse (vitesse de spindle> 24 000 tr/min) produit un effet thermique significatif. broches ordinaires refroidies par air ou à l'huile ont un temps de stabilisation thermique allant jusqu'à 4 - 6 heures, tandis que l'usinage de turbine à turbine doit souvent être effectué dans de courts lots. broches à froid à l'huile à température constante utilisées par ShowyMetal, qui contrôlent l'allongement thermique à moins de 5 μ m, compensent efficacement la dérive dimensionnelle.
Fréquence intrinsèque et évitement de résonance
Sélection doit éviter la fréquence naturelle de la pièce. si la fréquence naturelle de la broche est trop faible (par exemple inférieure à 100 Hz), il est facile d'exciter les vibrations à un taux d'alimentation élevé. pour les pièces de turbine à paroi mince, il est recommandé de choisir une broche avec une fréquence naturelle> 200 Hz et de coopérer avec un système de poignée rigide élevé pour assurer la douceur de la trajectoire lors de la liaison 3/5 axes.
Comparaison des différents schémas de configuration de broche et scénarios applicables
En fonction des besoins de volume et de précision des pièces de turbomachines, nous avons comparé deux schémas de configuration de broche principaux pour la sélection technique:
| Dimension du contraste | Broche électrique haute vitesse (Direct Drive) | Broche mécanique (Belt/Shaft Drive) |
|---|---|---|
| Vitesse maximale de rotation | 20.000 - 40.000 RPM | Habituellement< 12,000 RPM |
| Types de traitement applicables | Finition, perçage, fraisage de cavités de petit diamètre (Ra0, 4 - 0,8 μm) | Traitement brut, extrémités de grand diamètre, dématérialisation à haute résistance |
| Stabilité thermique | Besoin de coopérer avec le système thermostatique, moins de déformation thermique | Grande déformation thermique nécessitant une température constante pendant une longue période |
| Rigidité Dynamique | Haute, adaptée aux pièces à paroi mince | Extrêmement élevé pour le traitement brut avec des exigences élevées de résistance aux vibrations |
| Cohérence du lot | Élevé, peu influencé par la température | Moyen, nécessite un calibrage fréquent de l'allongement thermique |
Proposition d'ingénierie:Pour les pièces en vrac de haute précision telles que les roues de turbine, la stratégie de « séparation de finition brute » est recommandée: dématérialisation rapide avec une broche mécanique ou une broche à haute puissance, suivie d'un passage à une broche électrique à grande vitesse pour la finition finale. cette stratégie préserve les avantages de la rigidité dynamique tout en garantissant la finition de surface.
Optimisation du parcours d'outil à cinq axes du point de vue DFM
Une excellente rigidité dynamique ne vient pas seulement de la machine, mais aussi de la stratégie de parcours d'outillage. Lors de l'usinage de pièces de turbomachines sur cinq axes, l'équipe d'ingénierie de ShowyMetal optimise les conditions suivantes grâce à une revue DFM (Manufacturing Design):
- Restrictions sur l'entrée axiale:Dans les zones à parois minces, limitez la profondeur de coupe axiale de l'outil et évitez les concentrations de contraintes locales qui entraînent une déformation. par exemple, contrôlez la distance d'entrée de l'axe Z à 0,1 mm.
- Optimisation de l'angle d'oscillation de la broche:Évitez les collisions entre l'outil et le montant de la machine tout en maintenant l'axe de la broche dans une zone de rigidité optimale (généralement, la rigidité est meilleure entre 30° et 60 ° d'oscillation).
- Séparation des voyages vides:Utilisez la fonction de liaison 5 axes pour optimiser la course à vide, réduire le temps de non-coupe et réduire l'accumulation de dérive thermique de la machine à basse vitesse.
La vérification de l'interférence entre le chemin de l'outil et la cinématique de la machine par un logiciel de simulation permet de contrôler les erreurs d'usinage dans les limites théoriques. cette analyse technique préalable est la clé pour éviter les « rayures » ou les « différences de taille » dans la production en série.
Critères d'acceptation: comment déterminer si la rigidité dynamique est conforme
En tant qu 'acheteur, lors de la réception de pièces de turbomachines, en plus des rapports dimensionnels habituels (rapports CMM), le fournisseur devrait être tenu de fournir les données d'inspection suivantes basées sur un processus dynamique:
- Répartition de la rugosité de surface:Non seulement regardez la valeur moyenne de Ra, mais aussi la cohérence de la distribution de Ra sur le bord d'attaque, le bord de fuite et autour des trous de refroidissement de la lame. L'exigence de Ra0, 4 μm signifie que la différence de crête à vallée doit être strictement contrôlée.
- Analyse des tolérances de forme et de position:Pour la roue, concentrez-vous sur la vérification de la planéité (Flatness) et de la coaxialité. rigidité dynamique insuffisante se manifeste souvent par une déformation des bords, et le décalage de tolérance de la forme et de la position sera nettement plus élevé que celui des pièces ordinaires.
- Examen micro métallographique:Pour les pièces en alliage haute température, il est nécessaire de vérifier la surface de couture pour les microfissures ou les couches rhéologiques plastiques, qui sont des traces laissées par la chaleur de coupe et les vibrations dynamiques.
Disposant de moyens d'inspection tels que des machines à mesurer tridimensionnelles, des instruments de mesure optique et de rugosité, ShowyMetal est en mesure de produire des rapports de qualité conformes au système ISO 9001 selon une inspection complète à 100% ou selon la norme AQL, garantissant que chaque pièce turbo-mécanique livrée résiste à l'examen d'un angle de vision rigide dynamique.
FAQ Questions fréquentes
Comment concilier efficacité et rigidité dynamique lors de l'usinage CNC à cinq axes de pièces de turbine?
La stratégie de « séparation de finition grossière » est généralement utilisée. la phase d'ébauche donne la priorité à l'efficacité, en utilisant des outils de grand diamètre et des vitesses de rotation plus basses; la phase de finition donne la priorité à la rigidité, en augmentant la vitesse de rotation de la broche à plus de 20 000 tr/min et en réduisant la profondeur de coupe à 0,1 - 0,2 mm pour supprimer les vibrations.
Quelles sont les conséquences de l'allongement thermique de la broche dans le traitement des pales de turbine en titane?
L'allongement thermique peut entraîner une dérive dimensionnelle de l'axe Z, typiquement entre 10 et 20μm. Sans contrôle thermostatique ou compensation, l'épaisseur de la lame est extrêmement mauvaise ou l'épaisseur du bord d'attaque est insuffisante. il est recommandé que le fournisseur dispose d'une compensation en ligne des erreurs thermiques ou d'un environnement d'atelier thermostatique.
Production en série de pièces turbo-mécaniques, comment assurer la cohérence de l'apparence (pas de rayures)?
La clé réside dans l'équilibre dynamique de la poignée (en dessous du niveau G0.25) et l'optimisation de l'angle arrière de l'outil. ShowyMetal effectue strictement la confirmation de la première pièce et l'inspection du processus dans la production en série, élimine les défauts par une inspection complète à 100%, assurant une surface brillante élevée et une qualité d'apparence sans rayures.
Est-il possible d'utiliser le fraisage automobile composite au lieu du fraisage à cinq axes pour usiner les moyeux de turbine?
Pour les pièces de moyeu symétriques, le composé fraisé est efficace et rigide. mais les surfaces de pales asymétriques complexes doivent toujours compter sur le fraisage à cinq axes. ShowyMetal dispose d'un centre d'usinage composé et à cinq axes pour choisir la voie de processus la plus économique en fonction des caractéristiques géométriques de la pièce.
Quels paramètres doivent être fournis en plus des dessins lors d'une demande de devis?
Il est recommandé de fournir la qualité du matériau (par exemple Inconel 718, Ti-64), le nombre de lots, la tolérance cible (par exemple ± 0,01 mm), la rugosité de surface (par exemple Ra0, 4 μm) et les exigences de finition (par exemple anodisation). ces informations aident les fournisseurs à évaluer rapidement les risques de rigidité dynamique et à donner des délais de livraison précis.
Conclusion et appel à l'action
L'usinage CNC à cinq axes des pièces de machines à turbine, non seulement l'empilement des paramètres de la machine, mais aussi l'analyse dynamique de la rigidité, la sélection de la broche et l'ingénierie systématique de l'optimisation du chemin d'outillage. ShowyMetal avec les avantages du groupe de 72 équipements CNC et une vaste expérience dans l'ingénierie de l'amarrage, est en mesure de fournir des pièces de précision avec une finition élevée et une cohérence de volume dans un délai de 15 à 25 jours.Si vous recherchez un partenaire capable de résoudre des problèmes complexes de déformation des surfaces et des pièces à paroi mince, nous vous invitons à envoyer vos dessins CAO avec des exigences techniques détaillées et notre équipe d'ingénieurs vous fournira des conseils DFM avec un devis basé sur une évaluation de la rigidité dynamique dans les 24 heures.



