





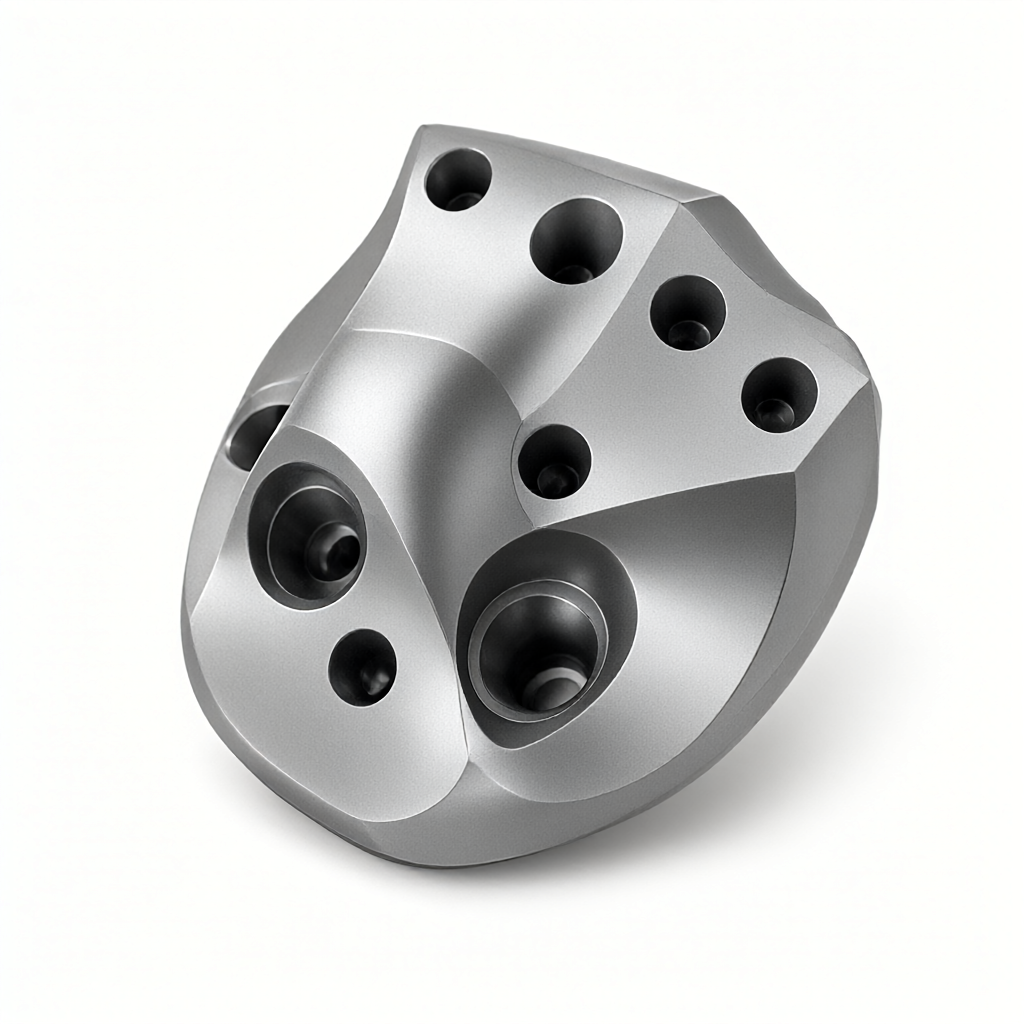
Défis de la stratégie de passage d'outils multiaxiaux dans l'usinage CNC de surfaces complexes.
Dans la conception de structures aérospatiales, d'implants médicaux et d'équipements de communication haut de gamme, les surfaces libres (Surfaces de forme libre) et les caractéristiques de paroi mince de la cavité profonde sont de plus en plus populaires. ce type de pièces traditionnelles usinage triaxial face à des points douloureux de base tels que l'interférence de l'outil, cantilever trop long et le contrôle de la hauteur résiduelle de surface difficile. usinage CNC multi-axes lié par le contrôle coopératif de l'attitude spatiale à cinq axes, peut réduire considérablement la force de coupe, améliorer l'intégrité de la surface et raccourcir le cycle de fabrication. Cependant, une stratégie de parcours d'outils multiaxiaux n'est pas une simple superposition de coordonnées, mais une ingénierie systématique impliquant l'évitement de la singularité cinématique, l'optimisation de l'attitude de l'outil, l'équilibre du taux d'élimination des matériaux…Pour les ingénieurs en achats techniques et en R & D, l'évaluation de la capacité multiaxiale d'un fournisseur ne peut pas être basée uniquement sur le nombre d'équipements, mais doit également approfondir sa logique de planification de parcours et ses données de validation de processus.
Le principe de liaison à cinq axes et la logique de base de la planification de la route des couteaux
Les machines à cinq axes (généralement constituées d'un entraînement linéaire à trois axes plus deux axes de rotation) permettent à l'axe de l'outil de tourner par rapport à la pièce, maintenant ainsi un angle de coupe optimal à tout moment. pour les surfaces complexes, la stratégie de passage d'outil traditionnelle comprend principalement les trois modes suivants, dont la logique sous-jacente détermine la précision et l'efficacité finales de la pièce.
Fraisage cycloïdal (Trochoidal Milling) avec traitement des zones abruptes
La spirale traditionnelle ou la route d'outil pas à pas radiale est sujette à "l'effet de racine de l'outil" lorsque la profondeur de coupe est grande et que l'alimentation radiale est faible, ce qui entraîne un effondrement de l'outil. la route d'outil cycloïdale est conçue à haute vitesse d'empilement, ce qui permet d'uniformiser la quantité de coupe par unité de surface de l'outil et de réduire considérablement l'épaisseur de coupe en un seul point. Lors du traitement du fond de la cavité profonde ou des parois latérales raides verticales, la machine à cinq axes peut incliner la broche afin que l'outil participe à la coupe avec une plus grande surface de contact, évitant ainsi une force latérale excessive tout en évitant efficacement les interférences géométriques, une stratégie particulièrement critique dans l'usinage des alliages de titane et des superalliages.
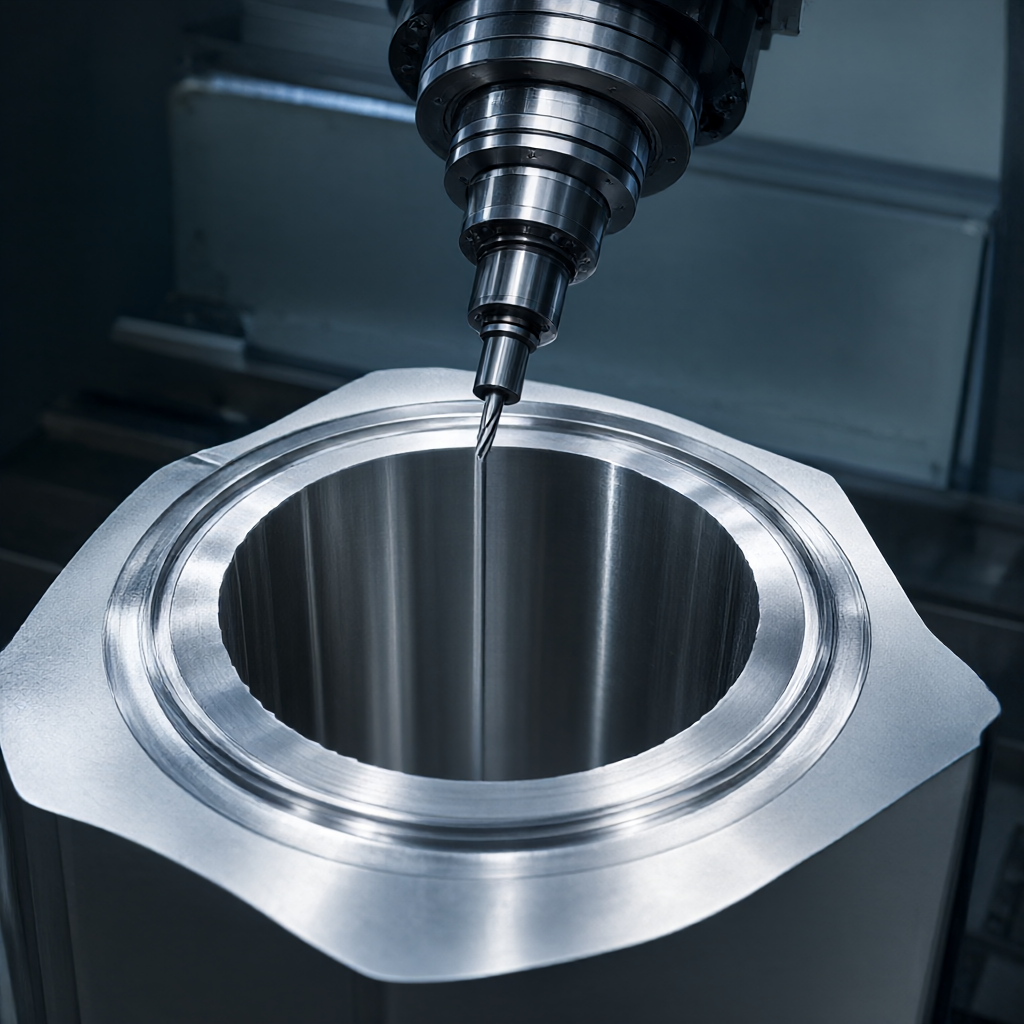
Point Drive vs. Surface Drive
La méthode d'entraînement par points génère des passes d'outils basées sur des points discrets du modèle de grille, adaptées aux éléments structurels topologiquement complexes mais sans exigences strictes de continuité de surface, calculées rapidement mais sujettes au risque de surcoupe. la méthode d'entraînement par surface est projetée le long de la direction normale de la surface du modèle de conception pour générer des passes d'outils, ce qui peut garantir la quantité de matériau restant de la surface.(Scallop Height) contrôle précis, est la stratégie préférée pour les pales de profil aérien, moule optique, etc. Dans la production réelle, il est souvent nécessaire de combiner les deux méthodes dans le logiciel CAM, en utilisant la conduite de surface pour les zones lisses et le couteau de réparation de points pour le fond de la cavité profonde.
Le compromis technique entre le taux d'enlèvement de matériau et l'optimisation de l'attitude de l'outil
L'avantage principal de l'usinage multi-axes réside dans la « liberté d'attitude », mais ce n'est pas que plus l'attitude est flexible, plus l'efficacité est élevée. dans la pratique de l'ingénierie, il est nécessaire de se concentrer sur les paramètres suivants:
- Tilt Angle (Angle de l'outil): Généralement réglé entre 30° et 60 °. inclinaison trop faible, outil porte-à-faux grand, vibration accrue, rugosité de surface aggravée; inclinaison trop grande, risque accru de collision de la poignée. pour les alliages d'aluminium, inclinaison de 50° peut souvent obtenir une meilleure finition de surface et l'équilibre de la force de coupe; pour les matériaux en acier, il est recommandé de contrôler autour de 30° pour améliorer la rigidité.
- Longueur du couteau et porte-à-faux: Cinq axes permettent l'utilisation d'outils courts, de longues poignées, de sorte que le point de coupe est éloigné du centre de rotation, ce qui réduit les suspensions radiales. Le contrôle du rapport de suspension à 1,5:1 peut augmenter considérablement la fréquence naturelle du système et éviter les ondulations de surface causées par le flottement (Chatter).
- Synchronisation des vitesses d'alimentation: Lorsque plusieurs axes sont liés, la vitesse d'alimentation des cinq axes doit être strictement synchronisée. si la vitesse de rotation de l'axe est plus lente que celle de l'axe linéaire, cela entraînera l'apparition de stries "broches" sur la surface; au contraire, il est facile de générer un arrêt rapide sur la courbe, provoquant des microfissures de surface. module "optimisation cinématique" dans le logiciel CAM est essentiel, il peut ajuster la répartition de la vitesse de chaque axe en temps réel pour éviter de dépasser la limite d'interpolation de la machine.
Effets de différentes géométries d'outils sur la qualité de la surface
La sélection de l'outil détermine directement la hauteur résiduelle et l'efficacité de l'usinage.Ball Nose est la norme pour l'usinage de surface incurvée, mais sa zone de contact varie avec le rayon, ce qui entraîne un taux d'élimination extrêmement faible de la zone de la pointe. pour résoudre ce problème, l'industrie utilise généralement les deux options d'amélioration suivantes:
| Types de couteau | Adaptabilité de surface | Taux d'élimination des matériaux | Contrôle de rugosité de surface | Scénarios d'application typiques |
|---|---|---|---|---|
| Couteau à tête de balle standard | Excellent (couverture globale) | Faible (mauvaise efficacité dans la zone de pointe) | Haut (pas de marques d'épée) | Surface organique complexe, finition de moule |
| Couteau à tête de boule/corne en V | Bon (nécessite un traitement partitionné) | Moyenne à élevée (grande surface de contact) | Moyen (doit être perfectionné) | Traitement semi-fini grossier des pièces aérostructurales |
| Couteau V à fond plat | Moyen (adapté localement uniquement) | Haut (sous un angle spécifique) | Généralement | Nettoyage du fond de la chambre profonde |
Pour la production en série à la recherche de l'efficacité, l'ébauche avec un couteau en V de grand diamètre, suivie du dégagement et de la finition avec un couteau à bulbe de petit diamètre, est la « stratégie classique à double lame ». Cette combinaison peut à la fois tirer parti du taux d'enlèvement élevé d'un gros outil et assurer la précision dimensionnelle dans les coins tranchants grâce à un petit outil, réduisant généralement le temps de traitement total de 30 à 40%.
Paramètres critiques du processus et suppression des vibrations
Les vibrations (flottement) dans l'usinage multi-axes sont le principal tueur de qualité de surface. Les ingénieurs doivent développer des paramètres basés sur la rigidité dynamique du système outill-pièce-machine-outil. En général, dans l'usinage en alliage d'aluminium, la vitesse de la broche est réglée à 12000-15000 tr/min et l'alimentation par dent est de 0,1 - 0,2 mm, la plupart des zones de résonance peuvent être évitées. En outre, le choix de l'angle de râpe de l'outil est crucial: un angle de râteau positif aide à évacuer les copeaux, réduit la force de coupe et convient aux matériaux mous tels que l'aluminium, le cuivre et autres; un angle de râteau nul ou négatif offre une rigidité accrue et convient aux matériaux difficiles à usiner tels que l'acier inoxydable.
Critères d'acceptation de la qualité de surface et méthodes d'essai
Lors de l'acceptation de pièces incurvées complexes, l'acheteur ne peut pas se fier uniquement à l'inspection visuelle visuelle. un système d'acceptation quantifié doit être établi:
- Mesure à trois coordonnées (CMM): Balayez la surface avec un compteur de club ou une tête laser pour évaluer la tolérance de position de forme. pour les surfaces inférieures à Ra 0,8 μm, la densité de point CMM doit être ≥ 5 points/mm² pour capturer avec précision les petites déviations.
- Rugositomètre de surfaceÉchantillonnage vertical dans le sens de la coupe, évaluation de la valeur Ra. Attention à distinguer la « rugosité du processus » des « défauts microscopiques du matériau lui-même », qui doivent être jugés à l'aide d'un microscope. Ra 0,4 μm nécessite généralement une marge de finition contrôlée entre 0,05 et 0,1 mm et une stratégie de finition à grande vitesse ou de fraisage de finition est utilisé.
- Validation des interférences: Les fournisseurs ont été invités à fournir des captures d'écran de simulation du code NC post-traitement démontrant l'absence de collision physique entre la poignée et le gabarit de la pièce à un réglage de surdécoupe minimum de 0,01 mm. preuve clé pour évaluer les capacités de leur logiciel CAM par rapport à la rigueur du processus.
Questions fréquemment posées (FAQ)
Où se reflètent les avantages en termes de coût de l'usinage à cinq axes par rapport à l'usinage à trois axes?
Bien que le coût de l'équipement et de l'outil à cinq axes soit élevé, son travail unitaire est considérablement réduit. pour les pièces à cavité profonde et à angles multiples, le cinq axes peut réduire le nombre de serrages (un serrage pour compléter l'usinage multi-facettes) et réduire l'erreur cumulative et le coût de fixation causés par le positionnement secondaire. dans la production en série, la flexibilité élevée du calendrier du cinq axes aide à équilibrer la production multi-variété Francis et à améliorer l'utilisation globale de la capacité.
Comment savoir si la trajectoire multi-axes d'un fournisseur est raisonnable et éviter le « faux cinq axes »?
« Faux cinq axes » signifie que seule une machine à cinq axes est utilisée pour l'usinage à trois axes, ou simplement que l'axe rotatif est utilisé comme cinquième axe sans logique de liaison. demandez au fournisseur de fournir un journal de post-traitement du logiciel CAM pour observer si le code G contient des instructions d'interpolation synchronisées pour S (vitesse de rotation) de plusieurs axes avec les axes X/Y/Z et A/B/C. Demandez également s'il a effectué une analyse d'optimisation de l'attitude de l'outil et s'il peut expliquer le choix de l'inclinaison d'une zone particulière. Un véritable procédé multi-axes nécessite une optimisation globale combinant le modèle de la pièce, la bibliothèque d'outils et les contraintes cinématiques de la machine.
Quels sont les risques de processus auxquels il faut accorder une attention particulière lors du traitement de surfaces complexes en alliage de titane?
La conductivité thermique en titane est faible, la chaleur de coupe est facile à accumuler, ce qui entraîne une usure rapide de l'outil ou même un "outil collant" pour rendre les pièces obsolètes. Doit utiliser un fluide de coupe à grand débit pour refroidir et contrôler strictement la charge de puissance de la broche principale. Les outils doivent être sélectionnés pour le revêtement en carbure, et l'angle avant doit être grand pour réduire la force de coupe.
Quelle est la taille minimale des caractéristiques et peut-on obtenir une marque de couteau sans couteau?
Dans l'usinage conventionnel à cinq axes en alliage d'aluminium, la taille minimale des caractéristiques peut généralement atteindre un rayon de 0,5 mm. théoriquement, les marques sans couteau peuvent être atteintes grâce à une stratégie raisonnable de chevauchement de la trajectoire de l'outil (Overlap 5%-10%) et à une vitesse de broche élevée. mais le "marquage sans couteau" est un processus dynamique qui doit être défini en combinaison avec les exigences de rugosité de la surface.
En production de masse, comment assurer la cohérence des pièces multi-axes?
La cohérence dépend de la précision de la répétition du serrage, de la surveillance de la valeur de compensation de l'outil et de la stabilité du programme CAM. Un système de gestion de la durée de vie de l'outil doit être mis en place, chaque N pièces traitées est automatiquement remplacé ou rebroussé et la valeur de compensation est mesurée à nouveau. le serrage doit utiliser un gabarit de précision ou une adsorption sous vide pour réduire l'interférence humaine. 100% des dimensions critiques avant l'expédition et conserver les données de balayage CMM pour référence future.
Conclusion et suggestions d'action
L'usinage CNC multi-axes de surfaces complexes est une ingénierie systématique qui implique un couplage profond entre les outils, les machines, les stratégies CAM et la science des matériaux. en tant qu 'ingénieur en achats techniques ou en R & D, vous devriez non seulement vous concentrer sur le nombre d'équipements, mais aussi examiner les capacités de planification des trajectoires d'outils du fournisseur, l'expérience du contrôle des vibrations et le système de traçabilité de la qualité. Avec 72 unités CNC multi-axes prenant en charge une précision de ± 0,01 mm avec une finition de surface Ra0, 4 μm, ShowyMetal offre un service unique allant des conseils DFM au contrôle de la conformité des lots. si vous avez des problèmes d'usinage avec des pièces incurvées complexes, bienvenue à envoyer des dessins 3D avec des exigences techniques et notre équipe d'ingénierie personnalisera votre stratégie de passage d'outil exclusive avec un schéma de devis rapide.



