





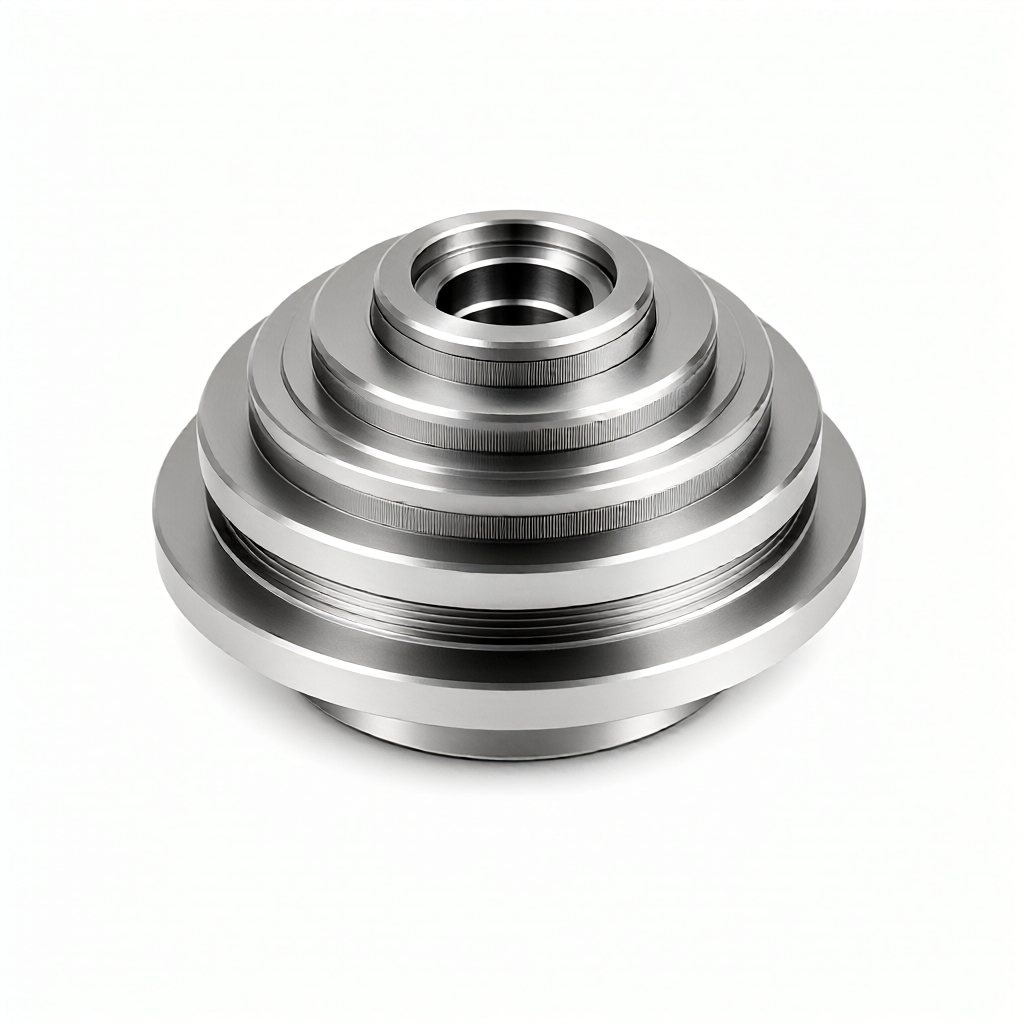
Conception de pièces tournées CNC complexes: éviter les interférences et les points de déformation. dans la fabrication de précision, de nombreux obsolescences causées par des machines à cartes interférentes ou des déformations thermiques proviennent d'omissions de conception préalables. cet article analysera les effets de la rigidité, du chemin de l'outil et de la dissipation de chaleur sur la précision du tournage, fournissant des stratégies d'évitement de niveau technique.
Analyse des causes centrales des interférences et des déformations
Interférence des couteauxSe réfère à la collision physique entre le chemin de l'outil et la surface usinée de la pièce, le gabarit ou la structure de la machine-outil dans le processus de tournage. commun dans les pièces de type arbre allongé ou avec un profil complexe de cavité profonde. interférence directement conduit à l'écrasement de l'outil ou à l'alarme de la machine, interrompant la production.
Déformation thermique et effet de couteau de départ
La chaleur de coupe entraîne une augmentation locale de la température de la pièce, la différence de coefficient de dilatation thermique provoque une dérive dimensionnelle. Dans le même temps, la force de coupe provoque une déformation élastique de la pièce allongée (outil de déformation), et la contraction après refroidissement entraîne une différence de taille excessive. Ces deux phénomènes physiques se superposent et sont la principale cause de la difficulté à contrôler la stabilité des pièces tournées de haute précision.
Limites de conception du rapport longueur/diamètre et optimisation de la rigidité
Pour leTournage CNCLe traitement, le rapport longueur/diamètre de la pièce (L/D) détermine directement la stabilité du traitement. principe général: 3 axes de traitement de tour L/D est inférieur à 5; augmentation du cadre central peut être étendu à 8; treillis ou composé de fraisage de voiture peut atteindre plus de 10. conception si L/D est supérieur à 8, il doit introduire un support auxiliaire (cadre central/haut niveau) ou modifier la structure.
Si la pièce a des trous profonds ou des rainures aveugles à l'intérieur et que l'épaisseur de la paroi est inférieure à 10% du rapport longueur/diamètre, le choc et la contrainte thermique pendant la coupe seront considérablement amplifiés. il est recommandé d'augmenter l'épaisseur de la paroi dans les zones non critiques à plus de 0,8 - 10 mm ou de relâcher la contrainte par finition grossière fractionnée.
Planification du parcours d'outils et programmation sans interférence
Écrit parProcédure de Turn ProcessingLorsque le chemin de liaison entre l'axe Z et l'axe X doit éviter les surfaces de précision déjà tournées. Remarque particulière: lors du tournage du trou intérieur ou de l'extrémité de l'arbre de l'échelle, le chemin de retrait de l'outil doit avoir une marge suffisante (généralement supérieure au rayon de l'outil +0,2 mm).
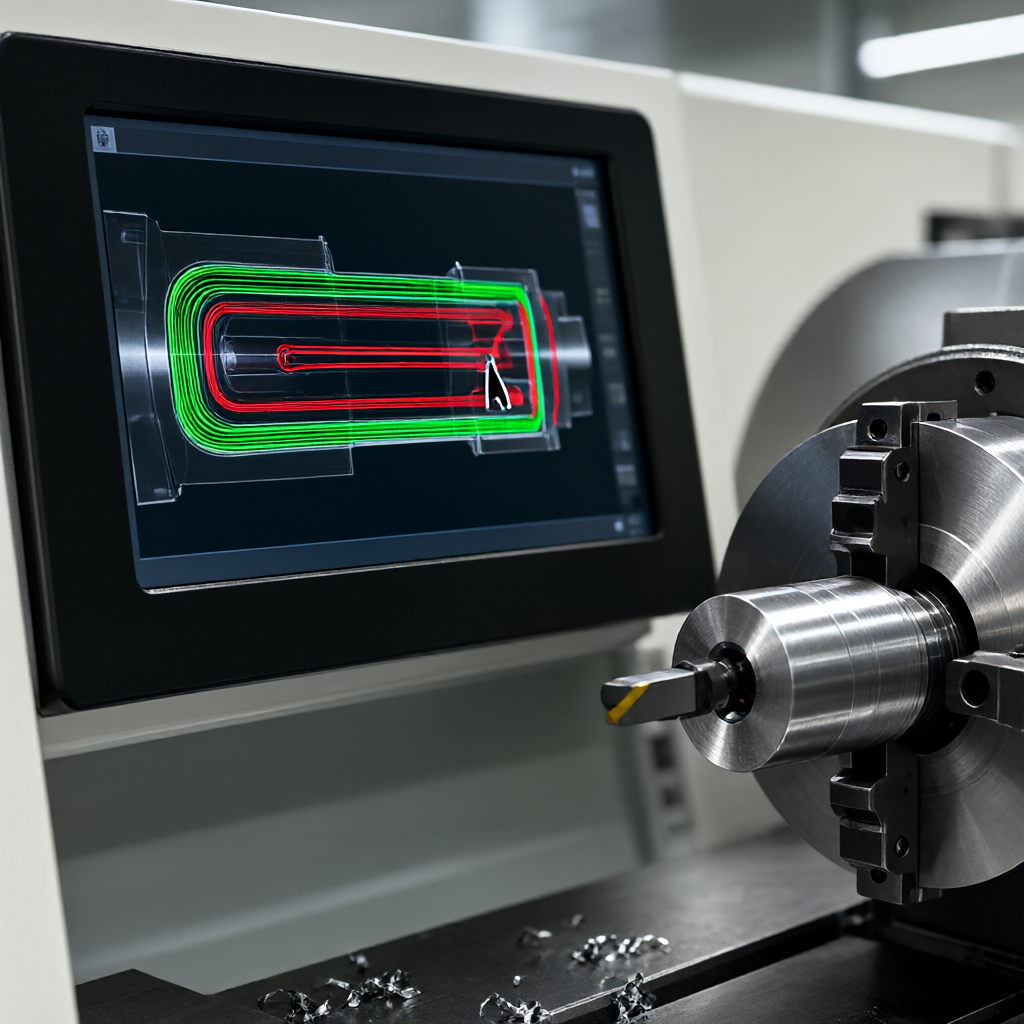
- Compensation du rayon de l'outil profilé:Évitez les collisions avec des angles vifs, chanfreinez C0, 5 ou plus; si vous devez aller à des angles vifs, vous devez diviser le couteau plusieurs fois dans le couteau.
- Réglage du point de changement d'outil:Éloignez-vous de la surface de la pièce et laissez un espace de sécurité de 3 à 5mm pour éviter de rayer la surface usinée lors du changement d'outil.
- Critères pour le couteau:Établissez une origine de coordonnées uniforme et évitez les interférences dues aux erreurs cumulatives causées par la conversion de référence.
Sélection des outils, refroidissement et stratégie de contrôle thermique
La sélection des outils a un impact directquantité de déformation. lames en carbure (telles que YG8/YG6) vitesse de coupe élevée mais mauvaise conductivité thermique, tandis que l'acier à haute vitesse (HSS) conduit bien la chaleur mais faible résistance. pièces en aluminium usinées sont souvent choisis lames revêtues de diamant pour réduire la chaleur de coupe.
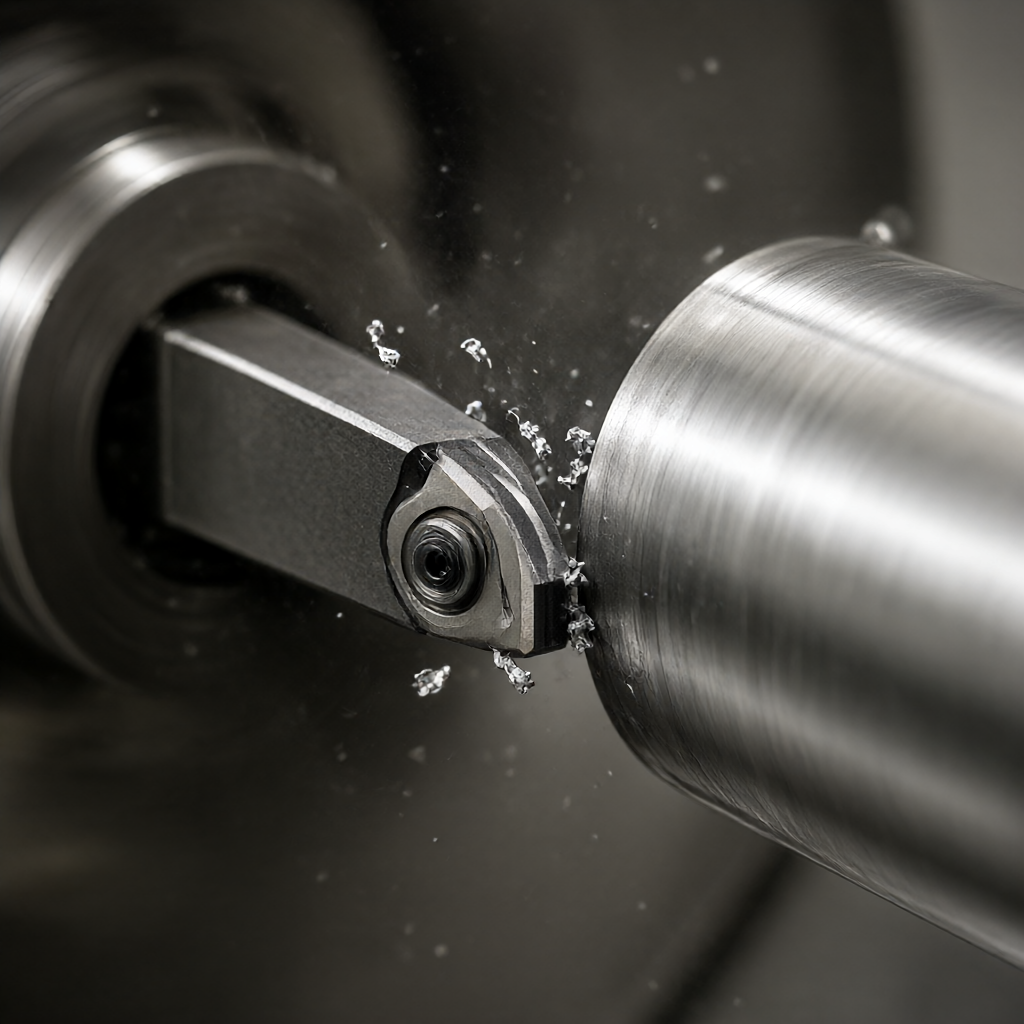
En termes de refroidissement, la microlubrification à haute pression (MQL) dans le traitement de l'alliage de titane ou de l'acier résistant à la chaleur est supérieure à une grande quantité de fluide de coupe. bien que la grande quantité de fluide de coupe refroidisse rapidement, mais la température de surface de la pièce peut provoquer une contrainte thermique résiduelle, provoquant une déformation des pièces tournées. contrôle raisonnable de la vitesse d'alimentation et de la quantité d'outil (ap) pour maintenir la stabilité de la force de coupe, est la clé pour réduire l'outil.
Comparaison entre le tournage et le système composite de fraisage
Face à des pièces complexes, un simple tournage 3 axes/4 axes peut ne pas éviter les interférences, nécessitant l'introduction d'un composé de fraisage 5 axes. Le tableau suivant compare les différences entre le contrôle des interférences et la gestion de la déformation:
| Dimension du contraste | 3/4 axes tour CNC | Machine composite de fraisage et de fraisage de véhicule 5 axes |
|---|---|---|
| Risque d'interférence | Élevé. chemin d'entrée/sortie de l'outil est limité, facile à heurter avec la pièce/pince | Liaison axe B/axe C, peut éviter les surfaces usinées avec un grand angle |
| Contrôle de la déformation de la pièce | Dépendant de la conception de la pince (cadre central), libération lente des contraintes résiduelles | Un seul serrage pour compléter le fraisage multiface avec une distribution uniforme des contraintes et une petite déformation |
| Parties applicables | Axe d'escalier, classe de jeu, pièce de forme simple (L/D)< 5) | Coquilles complexes, joints aéronautiques, pièces polyédriques (L/D > 8) |
| Précision d'usinage max. | ± 0,02 mm environ (sans prise auxiliaire). | ± 0,01 mm (après compensation thermique) |
Conclusion:Lorsque les pièces impliquent des rainures multidirectionnelles, des chanfreins d'extrémité ou des surfaces complexes, si la vérification de l'interférence de tournage 3 axes ne passe pas, elles doivent être directement mises à niveau vers un système composite de fraisage automobile, bien que le coût d'une pièce soit légèrement plus élevé, mais l'erreur cumulée causée par le serrage multiple peut être économisée.
Points clés de la pratique: examen DFM vs vérification du premier article
Phase d'amarrage technique, la revue DFM (Manufacturing Design) est la dernière ligne de défense pour intercepter les risques d'interférence et de déformation.
- Rayon minimal de l'angle aigu:Tourner l'angle vif intérieur doit être supérieur à R0,5, sinon l'outil ne peut pas être formé et les bords sont faciles à casser.
- Trous de dissipation de chaleur/réservoirs de réduction de poids:Concevoir des rainures de dissipation de chaleur symétriques sur des pièces à parois épaisses (>20mm) réduit la déformation après refroidissement.
- Réservation de la surface de base:La surface dimensionnelle critique doit être réservée pour la marge de rectification/finition (0,3 - 0,5 mm), afin d'éviter que la contrainte au stade du véhicule grossier ne se reflète directement sur la taille finale.
Lorsque la première pièce est traitée, elle doit être effectuéeContrôle des processus Inspection: En plus de l'inspection à trois coordonnées, il est nécessaire de détecter la différence de déformation entre l'état naturel de la pièce et l'état de serrage (rebond après relâchement). Si la quantité de rebond est> 0,01 mm, la force de serrage doit être modifiée ou les paramètres du véhicule de finition doivent être ajustés (par exemple, réduire la quantité d'outil à manger à l'arrière à 0,05 - 0,1 mm et la quantité d'alimentation à 0,05 mm/rev).
Questions fréquemment posées (FAQ)
Comment savoir si un cadre central est nécessaire pour un tournage CNC complexe?.
La règle de base est que le cadre central doit être utilisé lorsque la longueur libre de la pièce (distance des deux principaux points de support) dépasse 5 fois son diamètre minimal, ou lorsque le choc de l'outil est évident pendant l'usinage. fraisage automobile usinage composite peut généralement être omis, en utilisant une attitude multi-axes pour compenser la rigidité.
La déformation des pièces tournantes en alliage résistant à la chaleur est grave, comment la réduire?
Titane, Inconel et autres matériaux à faible conductivité thermique sont faciles à stocker de la chaleur. il est recommandé d'utiliser une grande alimentation/petite quantité d'outil à manger sur le dos pour maintenir la force de coupe en cours, complétée par un microrefroidissement à haute pression directement sur la pointe de l'outil. la quantité d'alimentation au stade du véhicule de finition doit être réduite à 0,02 - 0,03 mm/rev pour contrôler la contrainte thermique de surface.
Comment éviter de rayer les surfaces de précision usinées lors du changement d'outil?
Utilisez un point de changement d'outil à positionnement rapide (G00) dans le programme, qui doit être réglé à l'intérieur de l'espace de sécurité de l'axe de rotation de l'outil et à au moins 5mm de la surface de la pièce à usiner. réglez également une hauteur de sécurité pour les actions d'ouverture/fermeture du magasin d'outils, empêchant les interférences du bras de l'outil.
Tourner l'arbre mince après la flexion, est-ce un problème de précision de la machine?
Pas nécessairement la précision de la machine-outille. 90% du temps est la déformation élastique de libération (couteau de dégagement) ou la déformation thermique. Peut être vérifié par l'amélioration de la pince (par exemple, trois griffes hydrauliques + haut niveau de queue), l'augmentation de la marge de passage de l'outil de finition, ou laisser reposer pendant 24 heures après l'usinage avant l'inspection (après le soulagement de la contrainte).
Est-il possible d'éviter complètement les machines à cartes interférentes en modifiant la conception?
Oui. changer la rainure profonde complexe en forme d'escalier, augmenter l'angle d'entrée de l'outil (tel que l'angle de guidage de 15°), ou changer les angles aigus des surfaces non ajustées en chanfreins/coins arrondis. avant de publier les dessins de conception, toujours effectuer une vérification de collision complète (détection de Clash) via le logiciel CAM.
Conclusion et suggestions d'action
Éviter les interférences de tournage et la déformation, nécessaire avantConception, programmation, traitement et inspectionQuatre phases en synergie. ShowyMetal dispose de 72 équipements CNC 3/4/5 axes et d'une machine de marche qui peuvent fournir un examen d'interférence DFM avec comparaison des schémas d'usinage pour une précision de ± 0,01 mm et des exigences de volume de surface lumineuse brillante. si vous avez des dessins de tournage CNC avec un diamètre relativement grand, une sensibilité à la déformation thermique ou des interférences spatiales complexes, bienvenue pour envoyer les dessins et les exigences de processus au département d'ingénierie, nous fournirons une évaluation détaillée de la fabricabilivraison en volume (livraison en volume régulier de 15 à 25 jours)



