Définition de base et justification de la décision pour les normes de rugosité de surface tournées CNC
Dans le domaine de la fabrication de précision, la rugosité de la surface tournée CNC est un indicateur clé pour déterminer la qualité de frottement, d'étanchéité, de résistance à l'usure et d'apparence des pièces. pour les achats techniques et les ingénieurs, clarifier les critères de jugement des paramètres de rugosité est la première étape pour éviter les litiges d'acceptation. dans le système de paramètres de texture de surface internationalement commun, la hauteur moyenne arithmétique Ra est l'indicateur le plus couramment utilisé, il représente la profondeur moyenne des ondulations microgéométriques de surface. En outre, la hauteur maximale Rz et la hauteur à dix points R10 sont souvent utilisées comme paramètres auxiliaires pour surveiller les pics locaux et les valeurs creuses de la surface. selon la norme ISO 21920-1:2013, la valeur de Ra pour les surfaces ébréchées est généralement contrôlée entre 1,6 μm et 0,8 μm dans les structures mécaniques générales; tandis que pour les surfaces de précision ou les surfaces d'étanchéité hydraulique, la valeur de Ra doit souvent être réduite à 0,4 μm, voire 0,2 μm. Comprenez que ces paramètres ne sont pas simplement des valeurs inférieures, mieux c'est, une rugosité trop faible augmentera les coûts d'usinage et peut réduire la capacité de stockage d'huile dans des conditions de travail spécifiques, il doit donc être raisonnablement réglé en combinaison avec la fonction de la pièce.
Les quatre principaux facteurs de processus qui influencent la rugosité des surfaces tournées CNC
La qualité de la surface n'est pas déterminée par une seule variable, mais est le résultat de la combinaison des paramètres de coupe, de l'état de l'outil, du matériau de la pièce et de la rigidité de la machine…Une analyse approfondie de ces facteurs peut aider à prédire et à optimiser l'effet de surface lors de la planification du processus.
- Paramètres de découpe:La quantité d'outil à manger sur le dos ap détermine directement la profondeur de la marque d'onde résiduelle laissée derrière. au stade de la finition, la réduction de ap à moins de 0,05 mm, combinée à une vitesse d'alimentation plus élevée, peut améliorer considérablement la valeur de Ra. Cependant, une vitesse de coupe trop élevée vc entraînera une augmentation de la température de la pointe de l'outil, ce qui aggravera l'usure de l'outil; trop faible est susceptible de produire des débris, ce qui entraînera une déchirure de surface.
- Géométrie de l'outil et usure:Le rayon de l'arc de la pointe re est la clé pour déterminer la rugosité théorique. plus le re est grand, plus le point de la pointe réellement impliqué dans la coupe est éloigné du point de coupe théorique, plus la zone restante est petite en théorie, plus la surface est fine. Dans le même temps, la quantité d'usure de la pointe VB changera directement la trajectoire de coupe, et la rugosité de la surface se détériorera considérablement lorsque l'usure est dépassée.
- Caractéristiques matérielles de la pièce:Acier à haute dureté, acier inoxydable et alliage de titane en raison de la bonne ténacité, forte tendance au durcissement du traitement, facile à coller au couteau ou à produire des bavures lors du tournage, sensibilité à la qualité de surface supérieure à celle de l'alliage d'aluminium. plastique d'ingénierie est facile à fondre en raison de la mauvaise conductivité thermique et adhésion, nécessite une attention particulière au mode de refroidissement.
- Rigidité des machines:Les vibrations de la machine elle-même peuvent laisser des empreintes à haute fréquence sur la surface de la pièce. machines-outils moins rigides ont tendance à avoir des difficultés à obtenir des valeurs Ra inférieures à celles des machines-outils très rigides aux mêmes paramètres, ce qui est particulièrement évident dans le tournage à grande vitesse.
Comparaison des paramètres de rugosité de surface des matériaux tournés CNC courants
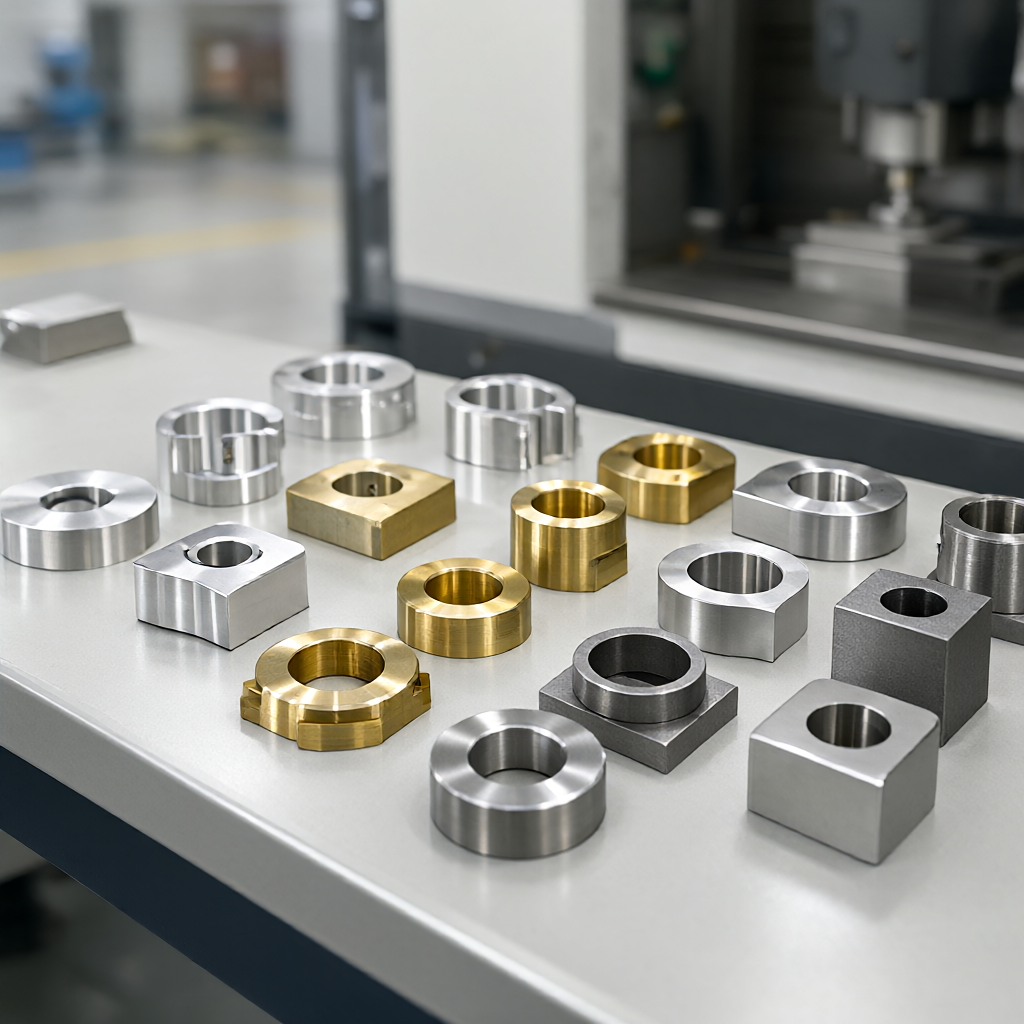
Le comportement de coupe de différents matériaux dans le tournage CNC est très différent, ce qui affecte directement la limite supérieure de la qualité de surface finale. le tableau suivant résume la plage de référence de la rugosité de surface que les matériaux communs peuvent atteindre de manière stable sous le processus de tournage standard et les meilleures conditions de travail applicables. ces données sont basées sur des outils en carbure général, des valeurs empiriques dans des conditions de fluide de coupe conventionnelles, et la production réelle doit être ajustée en fonction de la qualité spécifique.
| Catégories de matériaux | Classe typique/matériau | Tournage conventionnel Ra (μm) | Véhicule fini/poli Ra (μm) | Facteurs clés influençant la qualité de la surface |
|---|---|---|---|---|
| Alliage d'aluminium | 6061-T6 et 7075-T6 | 0.8- 1.2 par | 0.2-0,4 pour | La sensibilité à la vitesse de coupe est faible, il est facile d'obtenir une surface lisse; il est nécessaire d'empêcher les rayures causées par l'enroulement des copeaux d'aluminium. |
| Acier au carbone/inox | Acier 45 #, 304/316L | 1.2-1,6 | 0.4-0,8 pour | Bonne ténacité, couteau facile à adhérer; durcissement d'usinage 316L fort, nécessite une machine rigide élevée avec un grand outil d'angle avant. |
| Cuivre Allié | H62 Brass, T2 Cuivre rouge | 0.8- 1.0 pour | 0.2-0,4 pour | Excellente ductilité, outil très collant; nécessite l'utilisation de grands outils d'angle arrière, grands outils d'angle avant et un débit de fluide de coupe plus élevé. |
| Ingénierie plastique | PEEK, PTFE, PBT | 0.8-1,6 pour | 0.4-0,8 pour | Sensibilité thermique élevée et adhérence facile à la fusion par coupe sèche; coupe humide ou alimentation réduite est recommandée. |
Comme vous pouvez le voir dans le tableau, les alliages d'aluminium et de cuivre sont généralement plus avantageux que l'acier inoxydable dans le contrôle de la rugosité de la surface de tournage, car leur force de coupe est faible et ne durcit pas facilement. et pour les plastiques d'ingénierie, bien que la rugosité théorique puisse atteindre un niveau inférieur, la stabilité du processus dépend extrêmement du milieu de refroidissement.
Les trois principales méthodes de détection de la rugosité des surfaces tournées par CNC
"Incertitude" est le point douloureux dans l'apparence et l'acceptation de la précision de nombreuses usines. choisir la bonne méthode de mesure n'est pas seulement une question de précision des données, mais aussi d'efficacité de mesure. actuellement, l'industrie utilise principalement le style de stylet, optique sans contact et laser confocal trois moyens d'inspection, chacun avec ses avantages et ses inconvénients.
Rugositomètre de surface de type stylet
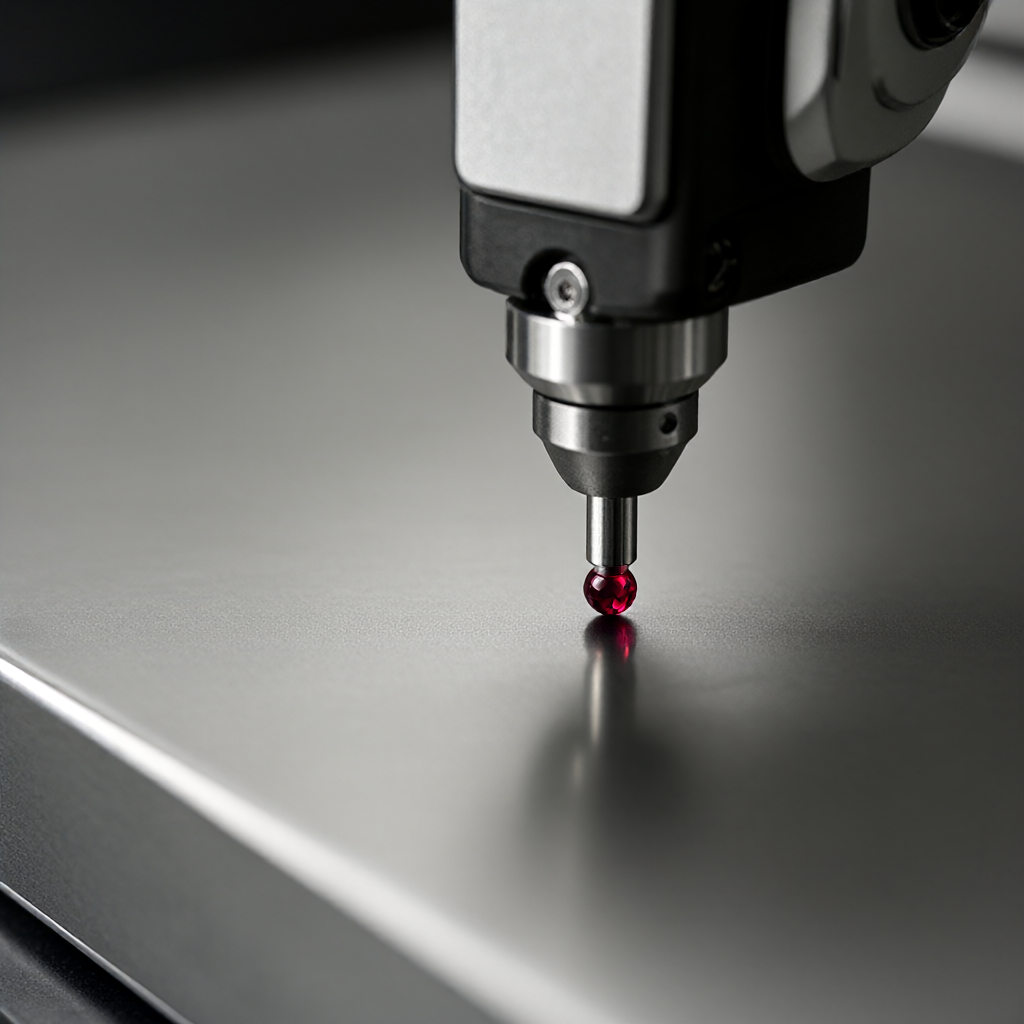
Il s'agit actuellement de la méthode de détection la plus largement utilisée et relativement contrôlable en termes de coût. à travers un stylet de contact en rubis à travers la surface de la pièce, le capteur capte le signal électrique que la pointe de l'aiguille se déplace vers le haut et vers le bas, et l'intégration donne des paramètres tels que Ra, Rz, etc. Ses avantages sont une bonne adaptabilité à la surface métallique, des valeurs de mesure stables et conformes à la norme ISO 4287.