





Gestion des copeaux dans l'usinage CNC de pièces à cavité profonde: principes et points douloureux d'ingénierie
Dans la personnalisation des pièces CNC de précision, les structures à cavité profonde (telles que les boîtes carrées, les cavités et les rainures d'engrenage L/D > 4:1) sont souvent dues à une mauvaise évacuation des copeaux, entraînant une interférence de l'outil, des coupes répétées et des rayures de surface, affectant directement la cohérence du lot. en tant que fabricant avec 72 équipements CNC et une capacité de finition de surface Ra0, 4 μm, la gestion des copeaux n'est pas seulement une « grande décharge de copeaux », mais doit être combinée avec des paramètres de coupe, des trajectoires d'outil et des stratégies de lubrification.
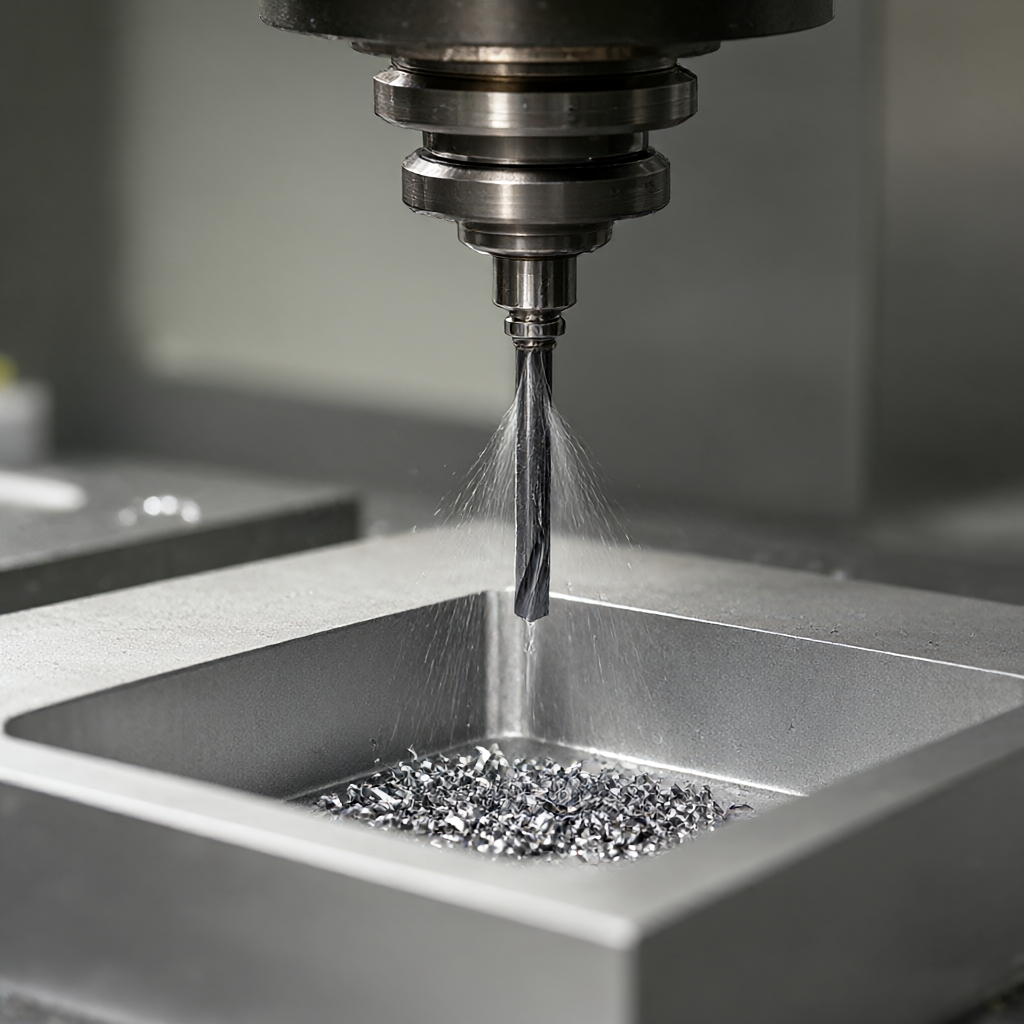
Mode de défaillance typique pour la rétention de copeaux dans une cavité profonde
Les trois catégories les plus courantes de défaillances dans le traitement des chambres profondes proviennent toutes de la rétention des copeaux:
- Coupe répétitive (Chatter Marking):Les copeaux restent coincés sur le dessous ou sur les parois latérales et un contact secondaire se produit lorsque l'outil passe à nouveau, créant des vibrations ou des petits bords cassés, qui sont particulièrement négligés lors du fraisage de surfaces complexes à 5 axes.
- Déformations thermiques et dérive dimensionnelle:Les copeaux s'accumulent pour former une couche isolante locale, l'effet de submersion thermique entraîne un ramollissement du matériau de base et une taille au-delà de la bande de tolérance de ± 0,01 mm; des taches d'oxydation se formeront s'il existe des microcopeaux non nettoyés avant l'anodisation des pièces en aluminium.
- Usure anormale de l'outil et couteau cassé:Les copeaux s'enroulent autour de la lame principale de la fraise verticale ou de la face d'extrémité du couteau, la force de coupe augmente brusquement pour déclencher la lame de collision, et lorsque vous travaillez dur pour traiter la cavité profonde de l'arbre mince, il est plus probable que vous déclenchiez un flottement.
Ces défaillances peuvent amplifier les défauts esthétiques dans la production en série-et les surfaces lumineuses élevées et l'absence de rayures sont les indicateurs clés de l'acceptation par le client. par conséquent, la gestion des déchets n'est pas seulement un "nettoyage", mais également un lien de contrôle préalable pour la précision et la cohérence de l'apparence.
Effets des paramètres de coupe et de la géométrie de l'outil sur l'évacuation des copeaux
Relation entre la vitesse de rotation, l'alimentation et la morphologie des copeaux
La morphologie des copeaux est déterminée par l'épaisseur des copeaux et le rayon de enroulement. les paramètres communs pour les pièces à cavité profonde sont combinés comme suit (prenez l'exemple de l'aluminium 6061-T6, fraises micro-debout de 8mm de diamètre):
| Paramètres | Valeur recommandée | Effets sur l'expulsion des copeaux |
|---|---|---|
| Vitesse de la broche | 8000 - 12000 rpm | Vitesse de rotation trop élevée → copeaux minces et petit rayon de boucle → couteaux faciles à coller; trop faible → copeaux épais et droits → facile à obstruer la cavité |
| Alimentation par dent | 0,03 à 0,05 mm/touche | Alimentation trop faible → copeaux non cassés → outils enroulés; trop élevé → forces de coupe soudainement augmentées → déformation sous pression du canal d'évacuation des copeaux |
| Quantité de couteau mangé latéralement | ≤ 0,2D | Lorsque la cavité profonde pleine largeur est ouverte et épaissie, le couteau mangeur latéral est grand → les copeaux sont larges et longs → nécessitent une alimentation plus petite ou un traitement de zonage |
Dans la pratique de l'ingénierie, la phase d'épaississement de la cavité profonde utilise souvent la « coupe en Z stratifiée »(Z-step 0.1 - 0.2D), chaque couche est finie immédiatement après avoir été purgée avec un trou de pulvérisation de refroidissement interne à grande vitesse pour éviter l'empilement de copeaux.
Géométrie de l'outil et design d'élimination des déchets
- Flute Geometry, rainure d'évacuation des copeaux pour le tranchant supérieur:3 lames micro-debout fraises à rainure de décharge peu profonde, adapté pour le traitement de finition, mais l'efficacité de décharge est faible; couteaux de plus de 4 lames dans la cavité profonde épaissie en raison du manque d'espace pour les copeaux faciles à bloquer, il est recommandé que la cavité profonde épaississement sélectionner 3 lames, angle de lame 90° micro-fraises, et augmenter le polissage de la surface de lame pour réduire le coefficient de collage.
- Ratio longueur/diamètre de l'outil:L/D>10 outils à cavité profonde ont une faible rigidité, les copeaux sont faciles à attacher à la surface inférieure sous la gravité et la traînée du fluide. à ce moment, il est nécessaire de coopérer avec le refroidissement interne (cooling interne) pour injecter directement le liquide de coupe à la pointe, les copeaux sont lavés loin de la zone de coupe, plutôt que de compter sur la gravité pour tomber naturellement.
- Drilling pour éliminer les pellicules:Perceuse de trou profond (L/D>12) doit utiliser une perceuse à haute efficacité de décharge de copeaux (comme l'angle de spirale supérieur à 30°), sinon les copeaux dans le trou forment une "colonne de copeaux" bloquée, extrêmement vulnérable à la rupture du couteau. traitement minutieux, les copeaux sont expulsés le long du rail vers l'extrémité arrière, il est nécessaire de surveiller l'épaisseur de l'accumulation de copeaux dans la zone du rail pour éviter de coincer la pièce morte.
Comparaison des trois schémas principaux de drainage des copeaux
Il n'y a pas une seule « solution optimale » pour la gestion des copeaux de pièces à cavité profonde, qui doit être sélectionnée en fonction du rapport L/D, du matériau, du volume et des exigences d'apparence.
| Le programme | Scénarios applicables | Les avantages | Limitée |
|---|---|---|---|
| Assistance au soufflage extérieur (External Air Blast) | L/D par< 6,开粗后清腔 | Équipement simple, faible coût et aucune interférence avec l'outil | Le flux d'air dans la cavité profonde (L/D>8) ne peut pas atteindre le dessous et le taux de résidus de copeaux est élevé; les copeaux d'aluminium sont susceptibles d'être dispersés et de contaminer les surfaces usinées environnantes |
| Fluide de coupe refroidi interne (Internal Coolant). | L/D 4 - 12, finition | Les copeaux sont lavés directement de la pointe, la surface Ra peut atteindre 0,4 μm, sans copeaux collants | Les couteaux doivent avoir un canal de refroidissement interne, le coût du couteau de sentier est élevé; l'huile résiduelle au fond de la cavité profonde doit être nettoyée ultérieurement |
| Découpe à sec + circulation d'air à grande vitesse (Dry + High Speed Air) | Matériaux non collants (acier, titane), exigences de finition élevées | Pas de résidus de fluide de coupe, pas de nettoyage avant anodisation; les copeaux sont emportés par le flux d'air à grande vitesse, réduisant le contact secondaire | Aluminium, magnésium et autres métaux légers sont sérieux et ne sont pas applicables; la température de la zone de coupe est élevée et la durée de vie de l'outil doit être surveillée. |
Notre expérience d'ingénierie est: la finition de la cavité profonde des pièces en aluminium donne la priorité au schéma de refroidissement interne, la finition élevée des pièces en acier nécessite la sélection de la coupe à sec + circulation de l'air, l'étape d'épaississement ouvert unifié plus soufflage externe comme le fond du dos. production en série, trois schémas peuvent être mélangés-ouverture de l'épaisseur avec soufflage externe, finition de la coupe à froid ou à sec, assurer que chaque processus contrôle l'état des copeaux.
Les points clés de l'exercice pratique du processus: de la conception collaborative du chemin de l'outil au refroidissement
Stratégie du chemin du couteau et gestion du flux de copeaux
Le flux des copeaux dans la cavité est déterminé par la direction du chemin de l'outil. l'épaississement de la cavité profonde recommande d'utiliser un couteau en spirale inférieure "de l'extérieur vers l'intérieur" plutôt que d'alterner couche par couche, de sorte que les copeaux soient poussés vers la zone de décharge de la paroi extérieure plutôt que de s'accumuler au centre. la finition, la direction du chemin de l'outil doit être cohérente avec la direction principale des copeaux-c'est-à-dire que les copeaux sont amenées vers l'ouverture de la cavité au lieu d'être poussées au fond.
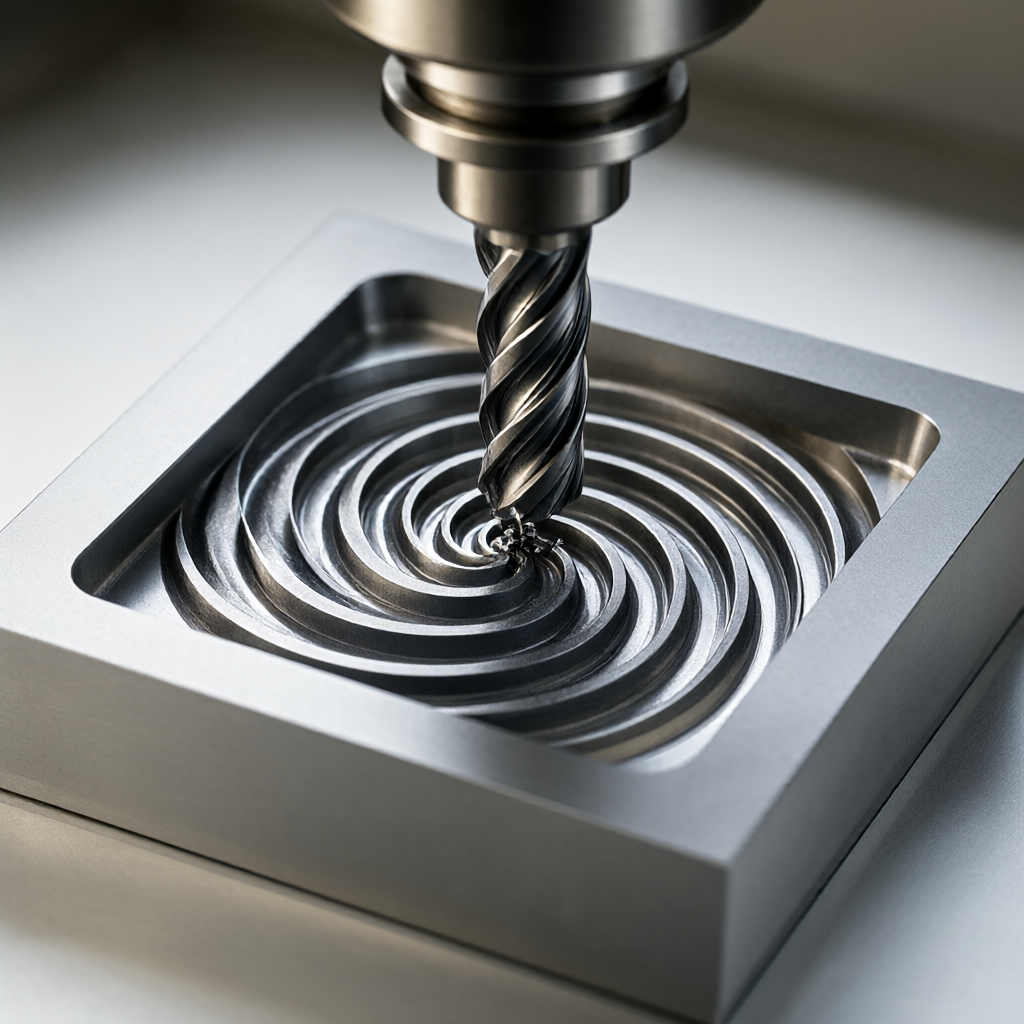
Lors du fraisage à 5 axes d'une cavité profonde de surface complexe, l'angle d'attitude de l'outil (tilt) doit être contrôlé à 15°-30° pour éviter que les copeaux ne soient "grattés" vers le dos latéral de l'outil. module de "prédiction du flux de copeaux" peut être configuré dans le logiciel CAM pour simuler la trajectoire de glissement des copeaux dans la cavité et identifier la zone de rétention à l'avance.
Contrôle temporel du refroidissement et du débit d'air
L'éjection des copeaux n'est pas un « soufflage continu », mais doit correspondre au calendrier du processus de coupe:
- Ouverture entre les couches grossières:Une fois que chaque étape Z est terminée, suspendre l'axe principal et le flux d'air à grande vitesse (0,6 - 0,8 MPa) purge pendant 3 - 5 secondes, puis couper une autre couche.
- Dans l'alimentation de finitions:Le refroidissement interne est continuellement activé et le flux d'air ne souffle que brièvement à l'extérieur lorsque le couteau est retiré, évitant ainsi que le flux d'air ne frappe la surface non solidifiée.
- Avant de changer de couteau/test:Soufflage externe forcé + aspiration des copeaux sous vide pour assurer une mesure CMM (tridimensionnelle) sans interférence de copeaux et des données dimensionnelles fiables.
Cet ensemble de synchronisation doit être écrit dans la production en série pour le durcissement du programme, évitant ainsi les différences de lots causées par l'intervention manuelle de l'opérateur
Inspection et évitement des défaillances: comment accepter les effets de la gestion des copeaux
Si la gestion des copeaux est en place, ne peut pas être seulement « visuelle sans copeaux », mais doit être combinée avec une inspection quantitative:
- Rugosité de la surface:La surface inférieure de la cavité profonde Ra≤ 0,4 μm (finition de la pièce en aluminium), si le processus Ra augmente au-dessus de 0,8 μm, cela indique la présence de traces de coupe répétées de copeaux.
- Contrôle dimensionnel:La tolérance de la distance entre le fond de la cavité profonde et la paroi latérale est de ± 0,01 mm, si les pièces individuelles du lot sont excessivement mauvaises, la priorité est donnée à l'inspection de la pièce avant la finition pour détecter si la déformation thermique de l'accumulation de copeaux se produit.
- Inspection optique complète:100% inspection complète de l'apparence avant l'expédition, en se concentrant sur la vérification des restes de microcopeaux au fond de la cavité profonde (en utilisant une loupe 50x ou une détection optique AOI), les restes de copeaux forment des taches d'oxydation après anodisation, ce qui est un défaut de premier ordre de l'apparence.
Si un problème de copeaux par lots est trouvé, l'ordre rétroactif est: enregistrement de l'usure de l'outil → journal de pression de refroidissement → version du chemin de l'outil CAM → lot de matériau (inclusions de pièces d'aluminium affectant la morphologie des copeaux).
Questions fréquemment posées (FAQ)
Lors de l'usinage CNC de pièces à cavité profonde, quelle est la pression de refroidissement interne appropriée?
Habituellement, 0,4 - 0,6 MPa peut laver les copeaux loin de la pointe de l'outil, une pression trop élevée soufflera la poussière métallique trace refroidie lors du retrait du couteau, polluant la surface périphérique. finition des pièces en aluminium recommandée 0,5 MPa pour commencer, selon la couleur des copeaux (argenté est préférable, noir pour couteau collant) pour ajuster finement.
Peut-on omettre le soufflage externe et couper directement la couche suivante pendant la phase d'épaississement?
Non recommandé. omettre le nettoyage entre les couches peut entraîner l'empilement des copeaux après 2 - 3 couches, la prochaine couche de coupe lorsque les copeaux sont pressés dans l'espace du matériau, la surface apparaît comme une "ligne d'extrusion", la finition doit augmenter la marge ou passer à une profondeur de coupe plus petite pour éliminer, mais réduire l'efficacité.
Que faire lorsque vous travaillez dur pour traiter la cavité profonde de l'arbre mince, les copeaux coincés dans le rail de guidage?
L'accumulation de copeaux dans la zone de guidage est une défaillance courante de la machine à centrer. mesures préventives: lorsque les copeaux sont expulsés le long de la queue, augmenter l'assistance au flux d'air du côté du rail (0,3 MPa) et raccourcir la longueur des copeaux (réduire l'alimentation, augmenter la vitesse de rotation pour enrouler les copeaux). s'il est coincé, il doit être arrêté pour nettoyer manuellement, la production en série doit être réglée avec un avertissement de capteur de surveillance des copeaux.
Le schéma de découpe à sec est-il applicable à toutes les pièces métalliques à cavité profonde?
Non applicable. aluminium, magnésium et autres métaux légers ont un coefficient de copeaux élevé, les copeaux sont faciles à enrouler autour de l'outil lorsqu 'ils sont coupés à sec, le risque de coupe est élevé. acier, titane, Inconel et autres matériaux durs ont moins de copeaux, coupe sèche + circulation d'air est une option viable, mais il est nécessaire de surveiller l'augmentation de la température de l'outil, cycle de remplacement est environ 30% plus court que la coupe humide.
Comment prévenir les problèmes de copeaux dans les cavités profondes à partir de la phase de dessin?
DFM (analyse de la fabricabilité), si la cavité profonde avec L/D>10 n'a pas de trou de processus ou de rainure d'évacuation des copeaux, il est recommandé d'augmenter le trou de processus (diamètre 2 - 3mm) ou la pente (≥1°) pour que les copeaux aient un passage de glissement naturel.
Conclusions et recommandations pour l'action
La gestion des copeaux de cavité profonde est le seuil invisible de la cohérence de la précision et de l'apparence. le taux de défauts de masse causés par la rétention des copeaux peut être réduit à un niveau acceptable grâce à l'optimisation des paramètres de coupe, à l'appariement géométrique des outils, au contrôle de la synchronisation du flux d'air de refroidissement et à l'inspection quantitative. si vous êtes confronté à des problèmes de copeaux dans l'usinage de cavités profondes, vous pouvez envoyer des dessins et des exigences de processus, et notre équipe d'ingénierie fournira des conseils DFM, la sélection des outils et des stratégies de refroidissement pour soutenir la livraison en



