





Les principaux défis et chemins de processus dans la finition des trous internes des tubes usinés CNC
Dans les domaines de la mécanique de précision, du contrôle des fluides et du support structurel, l'usinage CNC de pièces de type tubeFinition des trous intérieursSouvent un maillon clé qui détermine la fonction et la durée de vie du produit.Contrairement à la coupe circulaire externe, l'usinage des trous intérieurs est limité par la rigidité de l'outil, l'espace d'évacuation des copeaux et l'accessibilité de la mesure, ce qui rend extrêmement vulnérable au décalage de l'outil, à la déformation thermique et aux vibrations de surface.Pour les ingénieurs et les achats, comprendre comment dépasser ces limites physiques et s'assurer que la précision dimensionnelle des trous intérieurs est contrôlée à ± 0,01 mm et que la rugosité de surface atteint Ra0,4 μm est une échelle centrale pour évaluer la force technique du fournisseur. Cet article analyse en profondeur les stratégies d'usinage des trous internes, la logique de sélection des outils et les points clés du contrôle de la qualité sous différents diamètres de tubes, basés sur l'expérience de production réelle, pour vous aider à contourner les modes de défaillance communs au début du projet.
Pourquoi l'usinage du trou intérieur est-il plus difficile que le cercle extérieur? Trois limites physiques analysées
La découpe des trous intérieurs n'est pas simplement un « tournage inversé », ses difficultés techniques se concentrent sur les trois dimensions suivantes:
- Atténuation de la rigidité des couteaux: La rigidité à la flexion du couteau à trou interne mince diminue avec la longueur du cube suspendu dans l'état de suspension. lors de l'usinage de trous profonds dans un diamètre inférieur à 10mm, de petites vibrations peuvent entraîner l'expansion de l'ouverture ou la création de réticules.
- Décharge et accumulation de copeaux: L'espace intérieur fermé limite le libre écoulement des copeaux. si les copeaux sont enroulés autour de l'outil ou de la paroi du trou, ils sont extrêmement susceptibles de provoquer une coupe secondaire ou même de détruire la pièce ou l'outil.
- Mesurer la zone aveugle: Le cercle extérieur peut être rapidement retesté avec un micromètre, tandis que les dimensions internes du trou intérieur profond sont difficiles à obtenir en temps réel. compte généralement sur le contrôle du processus après la détection de la première pièce, une fois que le processus de séquence précédent est déformé, la finition ultérieure échouera.
Par conséquent, la finition des trous internes n'est pas seulement une question de programmation, mais aussiParamètres géométriques de l'outil, paramètres de coupe et rigidité de la pinceProblèmes de match système.
Stratégie de traitement et sélection des équipements par segment de diamètre
La stratégie d'usinage doit être considérablement adaptée en fonction du rapport entre le diamètre extérieur et le diamètre intérieur du tube (rapport profondeur/diamètre). Le tableau ci-dessous compare les itinéraires de processus recommandés pour trois pièces typiques de type tube:
| Caractéristiques des parts | Diamètre interne typique | Equipements recommandés | Points de contrôle des processus critiques |
|---|---|---|---|
| Type de tube court/bride | Phi 5 à Phi 30 mm | Tournage CNC/Travail | Choisissez un couteau à trou intérieur avec un grand angle arrière pour optimiser le rapport d'alimentation et résister aux vibrations; la surface de préhension doit assurer la rondeur. |
| Pipe de longueur moyenne | Phi 10 à Phi 50 mm | Centre d'usinage 3 axes/4 axes | Utilisez le forage par étapes-alésage grossier-alésage fin; notez l'impact de la précision du centrage du forage sur l'ouverture finale. |
| Deep Hole/Tube profilé | 15 - 80 mm (rapport profondeur/diamètre>5) | 5 axes de liaison/forage profond spécial | Lubrification par refroidissement forcé, nettoyage à haute pression des copeaux; l'outil doit être équipé d'un affûtage pour compenser le déviation. |
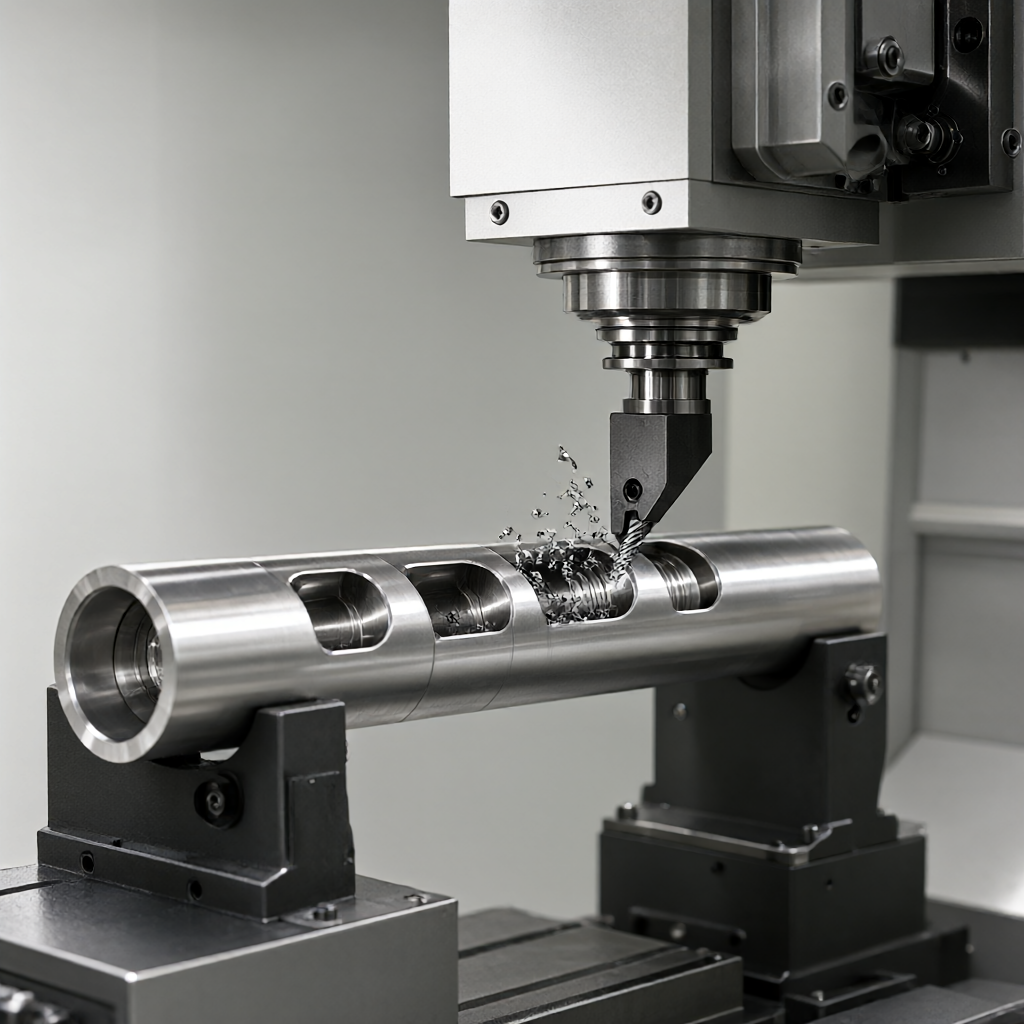
pour les pièces de type tuyau contenant des cavités internes complexes (telles que des filetages axiaux, des trous traversants radiaux),Véhicule fraisé compositeL'équipement a l'avantage de terminer le traitement interne et externe en une seule fois, ce qui peut réduire considérablement l'erreur cumulative de serrage et améliorer le degré coaxial.
Guide de sélection des outils et d'optimisation des paramètres de coupe
Les paramètres géométriques de l'outil à trou intérieur déterminent directement la qualité de la surface. en fonctionnement réel, il est nécessaire de l'ajuster en fonction du matériau:
- Sélection de l'angle principal de déviation: Lors de l'usinage de tubes à paroi mince ou de matériaux minces de grand diamètre intérieur, vous devez choisir un outil avec un angle de déviation principal de 90° ou 95° pour réduire la force de coupe radiale et empêcher le tuyau de déformer l'outil. Lors de l'usinage de corps de tuyau court, vous pouvez choisir un angle de déviation principal de 45° pour améliorer la résistance de la pointe.
- géométrie du blading: Lors de la finition du trou intérieur, le rayon de la lame (Re) est généralement pris de 0,2 à 0,5 mm. Re est trop petit pour la lame cassante, trop grand pour augmenter la résistance radiale et réduire la finition de surface.
- paramètres de coupe: Dans l'alliage d'aluminium, par exemple, la profondeur de coupe peut atteindre 1,0 - 1,5 mm lors de l'alésage grossier, la vitesse de rotation 800-1200 tr/min; Laissez une marge de 0,1 - 0,2 mm lors de l'alésage fin, la vitesse de rotation est augmentée à 1500-2000 tr/min et le contrôle de l'alimentation est de 0,05 - 0,10 mm/rev pour assurer la rugosité en dessous de Ra0, 8 μm.
Pour les matériaux difficiles à couper tels que l'acier inoxydable, un liquide de refroidissement spécial doit être utilisé et un refroidissement interne à haute pression doit être effectué pour inhiber la génération de couche durcie et prolonger la vie de l'outil.
Qualité de la surface et évitement des modes de défaillance communs
En plus de la précision dimensionnelle, la qualité esthétique est un autre point douloureux dans le traitement des trous internes. modes de défaillance communs et les schémas d'évitement sont les suivants:
- Vibrant (Chatter): apparaît comme une texture en spirale sur la paroi du trou. la racine réside dans la coïncidence de la fréquence intrinsèque du système de processus avec la fréquence d'excitation de coupe.Éviter le schémaRéduire la vitesse d'alimentation, augmenter la vitesse de rotation de la broche ou modifier l'angle arrière de l'outil.
- Restauration élastique (Springback)Lors du traitement de l'acier inoxydable à paroi mince ou de l'alliage de titane, la libération de contrainte après la découpe du matériau entraîne un rebond de l'ouverture, ce qui entraîne une taille mesurée supérieure à la valeur théorique.Éviter le schémaRéserver une marge de récupération élastique, généralement calculée en fonction de l'épaisseur de la paroi, ou relâcher progressivement la contrainte par une finition multi-couteaux.
- Déformation thermique: La chaleur générée par la coupe continue provoque l'allongement thermique de l'outil et l'ouverture augmente progressivement.Éviter le schémaUtilisez la coupe intermittente pour vous assurer que le liquide de refroidissement entre en contact adéquat avec la lame ou utilisez des outils contenant de la cire microcristalline pour réduire la chaleur de friction.
Une surface de haute qualité ne signifie pas seulement lisse, mais aussi plus exigeantePas de rayures, pas de défautsDans la production en série, il est nécessaire de contrôler strictement l'uniformité de la force de serrage et d'éviter les indentations locales causées par le serrage des griffes douces.
Inspection de la qualité et normes de contrôle du processus complet.
La détection des pores internes est limitée à la profondeur et utilise généralement une combinaison de méthodes:
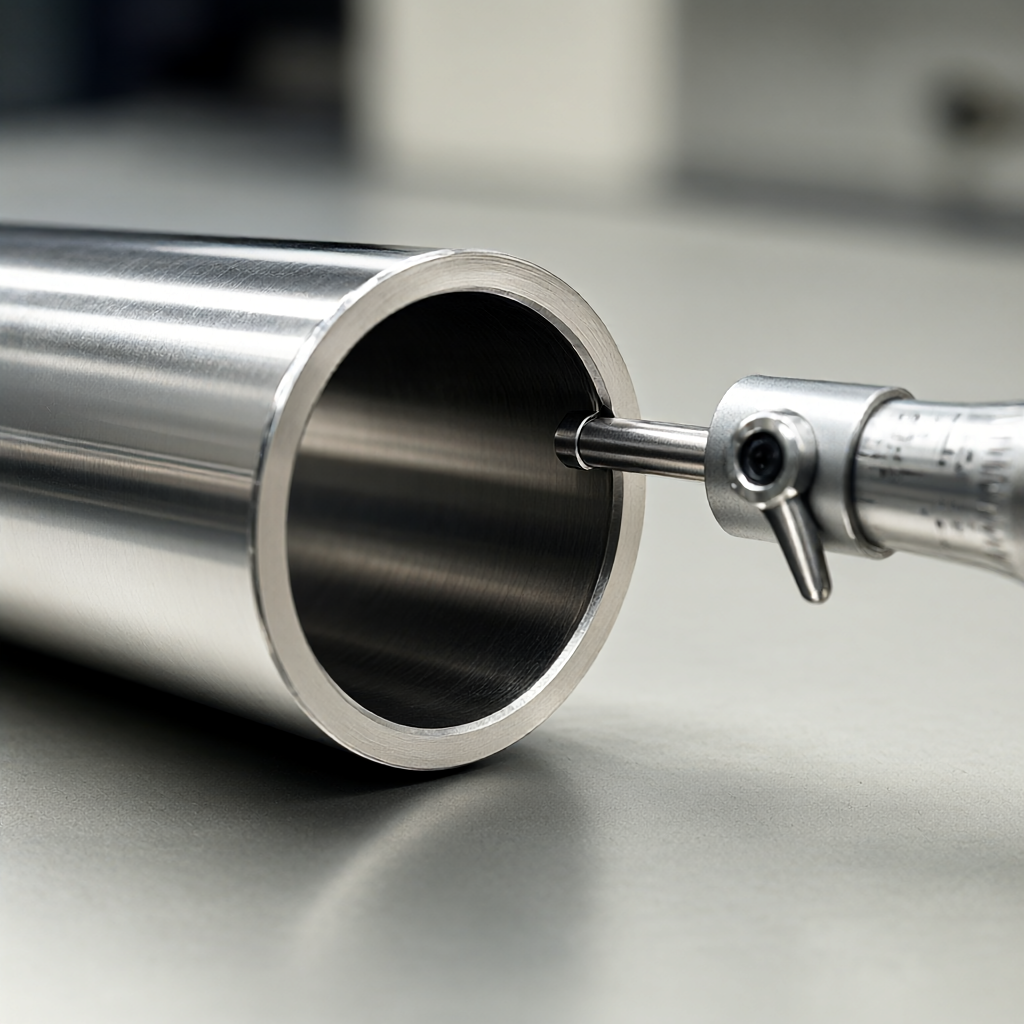
- Confirmation du premier article: Détection du diamètre à l'aide d'une jauge à aiguille (Pin Gauge) ou d'une jauge pneumatique, détection du chanfrein d'orifice et de la rugosité de surface à l'aide d'un projecteur ou d'un profilomètre.
- Inspection du processus: tous les 5-10 pièces d'échantillonnage de l'ouverture médiane et de la cylindricité. si vous trouvez une dérive dimensionnelle, suivez immédiatement l'erreur thermique de la broche ou l'usure de l'outil.
- Inspection des expéditions en taille réelle: Pour les surfaces d'ajustement critiques, une inspection à 100% est effectuée à pleine échelle. À l'aide d'une machine de mesure tridimensionnelle (CMM) ou d'une sonde de diamètre intérieur spécialisée, assurez-vous que la coaxialité de l'alésage intérieur est ≤ 0,02 mm.
Avant le traitement de surface (par exemple, anodisation, placage), il est nécessaire de confirmer que le trou intérieur est exempt de copeaux résiduels et de taches d'huile, sinon cela entraînera une ablation du revêtement ou une épaisseur inégale du film d'oxyde, affectant la cohérence finale de l'apparence.
FAQ: Questions fréquemment posées sur la finition des trous intérieurs CNC
Comment le traitement en profondeur garantit-il la concentricité?
La clé réside dans le centrage du forage. il est recommandé d'utiliser d'abord un trou profond avec une perceuse de guidage pour le centrage, puis l'alésage. si l'ouverture est grande, vous pouvez utiliser un support horizontal à deux têtes ou utiliser l'alignement rotatif du quatrième/cinquième axe sur l'équipement à cinq axes pour assurer la coaxialité du cercle intérieur et extérieur dans les 0,05 mm.
Comment résoudre les « tumeurs d'aluminium » après le traitement des pores internes de l'alliage d'aluminium?
Les tumeurs d'aluminium sont généralement causées par des lames d'outil qui se brisent ou sont mal alimentées. outils revêtus de carbure avec une netteté plus élevée doivent être remplacés, l'angle de déviation principal optimisé, et la vitesse de rotation correctement augmentée, l'alimentation réduite, assurez-vous que les copeaux sont continuellement enroulés et non pressés sur la paroi du trou.
Est-il possible de pulvériser les trous intérieurs directement après l'usinage CNC?
Oui, mais un prétraitement de surface (sablage ou polissage chimique) est nécessaire pour améliorer la rugosité de l'adhérence. Si le trou intérieur est une surface de précision et que la précision dimensionnelle doit être maintenue, il est recommandé d'éviter la pulvérisation sur la surface de raccordement ou de réserver une marge d'épaississement de pulvérisation (généralement 0,05 - 0,1 mm).
Sélection de voiture ou fraisage sélectif pour les pièces de tuyaux en petites quantités?
En fonction de l'épaisseur et de la longueur de la paroi du tuyau. Si c'est une barre solide pour percer des trous, choisissez le tournage; si c'est un tube à paroi épaisse ou un profil creux et que la cavité interne est complexe, le centre d'usinage sélectif est plus flexible pour le fraisage.
Comment puis-je évaluer la capacité d'usinage des pores internes d'un fournisseur?
Vérifiez sa configuration d'équipement (s'il existe un équipement composite de fraisage ou un équipement de trou profond spécial), la richesse de la bibliothèque d'outils et les moyens d'inspection (s'il existe un compteur pneumatique ou une jauge à aiguille de diamètre intérieur spéciale). demander un rapport d'inspection de la première pièce du même type de pièces tubulaires, en se concentrant sur la rondeur et la rugosité des trous intérieurs.
Conclusion et propositions de coopération
La finition du trou intérieur de la catégorie des tubes usinés CNC est une ingénierie systématique, de la sélection de l'outil à la compensation de la déformation thermique, chaque étape affecte directement le rendement final. nous avons 72 groupes d'équipements CNC couvrant 3 axes à 5 axes et le processus composite de fraisage automobile, prenant en charge une variété de matériaux tels que l'aluminium, l'acier, l'acier inoxydable et le plastique d'ingénierie. dans la production en série, nous mettons l'accent sur la double cohérence de la qualité de l'apparence et la précision dimensionnelle pour assurer une surface intérieure fine et sans défauts.Envoyer une demande de fichier de conception, nous vous fournirons une proposition technique détaillée avec un devis contenant les recommandations de DFM.



