





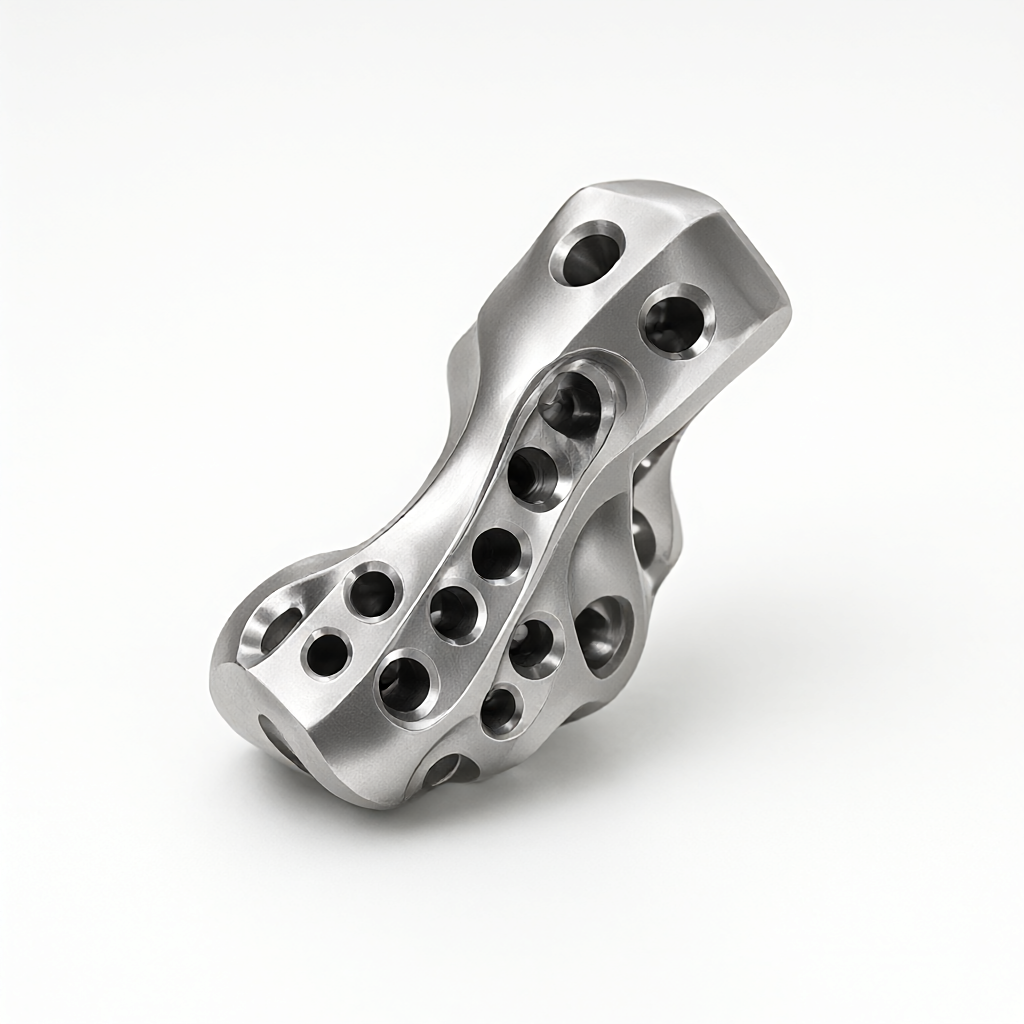
L'usinage CNC des remplacements de hanche en titane, la difficulté principale estDurcissement par traitement à froidAvecCorrosion intergranulaireLe double défi. usinage lié à cinq axes réalise le moulage de surface complexe par un serrage unique, réduisant considérablement l'erreur cumulative; avec un traitement de recuit strict, il peut efficacement éliminer les contraintes résiduelles d'usinage et restaurer la ténacité du matériau. cet article démonte le chemin de processus de cette pièce de qualité médicale de précision à partir de quatre dimensions: caractéristiques du matériau, paramètres de coupe, intégrité de surface et critères d'acceptation, afin de fournir aux achats et aux ingénieurs une référence technique.
Traitement des points douloureux et des propriétés des matériaux pour les pièces de hanche en titane
Les prothèses de hanche sont généralement utilisées en alliage de titane médical Ti-6Al-4V (Grade 5) ou Ti-6Al-4F (Grade 2). Ce type de matériau a une faible conductivité thermique (environ 6,7 W/m·K), la chaleur de coupe est difficile à dissiper, ce qui entraîne une usure accrue de l'outil; Dans le même temps, le module d'élasticité est seulement 1/3 de l'acier, il est sujet à une déformation élastique. plus difficile est sa forte tendance au durcissement de l'usinage, la zone de déformation plastique de coupe est facile à former une couche durcie de haute dureté, si elle n'est pas recuite à temps.
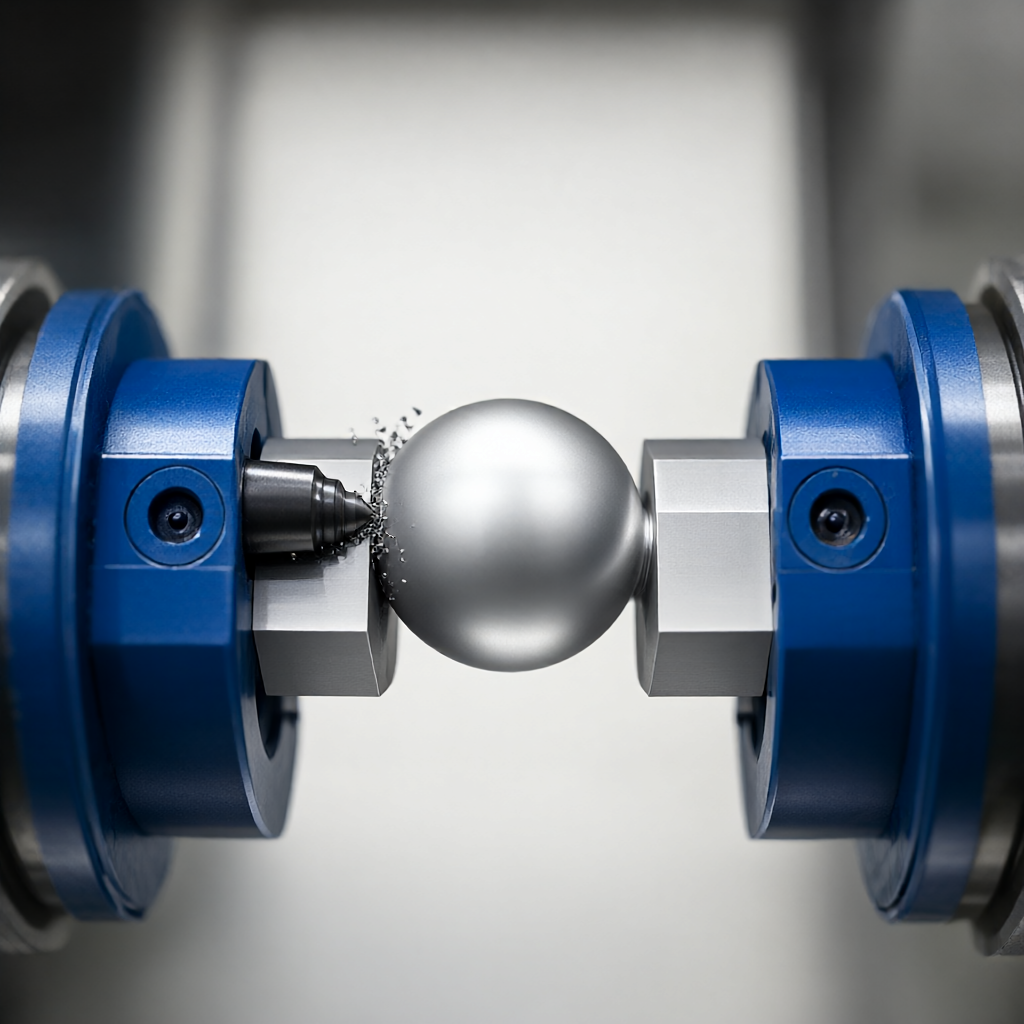
- Couper la force: La force de coupe est proche de celle de l'acier à grande vitesse, l'outil doit avoir une résistance et une ténacité élevée.
- Grande zone d'influence thermiqueCaractéristiques de conductivité thermique à basse température permettent à la chaleur de se concentrer sur la pointe du couteau, ce qui facilite la création de microfissures.
- Exigences élevées en matière d'intégrité de surface: Les valeurs de Ra sont généralement requises ≤ 0,4 μm, sans brûlure ni contrainte résiduelle.
La liaison à cinq axes est d'une grande valeur ici: la surface multidirectionnelle de la tête de la boule de la hanche et de l'assemblage de la tasse, nécessite un mouvement coordonné multi-axes pour éviter le risque de « couteau » causé par une inclinaison axiale insuffisante de l'outil. triaxial traditionnel nécessite de retourner le clip plusieurs fois, non seulement pour accumuler des erreurs de positionnement, mais aussi pour prolonger le processus et augmenter le risque de cicatrisation du clip.
Stratégie d'usinage à cinq axes et choix des paramètres de coupe
Sur la base des caractéristiques de coupe fragile de l'alliage de titane, il est recommandé d'utiliser une stratégie de "petite profondeur de coupe et vitesse de rotation élevée" avec une alimentation élevée, une faible profondeur de coupe et une grande vitesse. la phase d'usinage brut est dominée par l'élimination de la marge, tandis que la phase de finition se concentre sur la qualité de la surface et la stabilité dimensionnelle. tout le traitement est effectué dans le centre d'usinage à cinq axes, avec un étau hydraulique spécial ou un outil d'adsorption sous vide pour assurer la rigidité du clip.
| Processus par | Couteaux | Vitesse de rotation (RPM) | Alimentation (mm/min) | profondeur de coupe (mm) | Mode de cool |
|---|---|---|---|---|---|
| Le grossier traitement | Revêtement PVD pour fraises indexables | 4000-5000 | 800-1200 | 0.8-1.5 | Intérieur entièrement fermé |
| Semi-finition | Une fraise verticale en carbure monolithique | 6000-8000 | 1500-2000 | 0.3-0.5 | Micro-lubrification haute pression (MQL) |
| finition | Revêtement PVD pour fraises à nez rond | 8000-10000 | 2500-3500 | 0.1-0.2 | MQL+ aérosol haute pression |
Les points de contrôle clés sont les suivants: avant la finition, il est nécessaire de confirmer que l'ébauche a été complètement recuite et que la dureté est contrôlée en dessous de 345 HV. La netteté de l'outil détermine l'épaisseur de la couche durcie, le couteau émoussé intensifiera l'effet labourage et induira des microfissures. La liaison à cinq axes est optimisée par une stratégie d'interpolation isométrique/spirale pour assurer une attitude lisse de l'arbre de l'outil et éviter les ondulations de surface causées par une accélération rapide et une décélération.
Sélection d'outils et contrôle de l'usure
Sélectionnez le revêtement PVD (comme TiALN) outils en carbure, en tenant compte de la résistance à l'abrasion et de l'inertie chimique. surveillance de l'usure de l'outil, se concentrer sur l'observation de la valeur VB de la face arrière, VB≥ 0,3 mm doit être remplacé. compensation d'erreur thermique pour ouvrir la machine à cinq axes dans l'usinage, réduire l'impact de la dérive thermique sur la précision de ± 0,01 mm. concentration du liquide de refroidissement est contrôlée à 5-8%, éviter le contact entre l'alliage de titane et le liquide refroidissement contenant des ions chlorés, empêcher la corrosion sous contrainte.
Mécanismes et dangers du durcissement par travail à froid
Dans le processus de déformation plastique de l'alliage de titane, la densité de dislocation augmente considérablement, la distorsion du réseau cristallin, la macro-manifestation est une augmentation de la dureté, une diminution plastique. couche de durcissement d'usinage évidente apparaît souvent dans la couche de surface d'usinage CNC 20-50μm, la dureté peut atteindre 1,5 -2 fois le matériau de base. pour les composants de la hanche qui sont soumis à des contraintes alternatives, si la couche de durcissement existe microfissures ou contraintes de traction résiduelles, deviendra une source de fatigue, entraînant directement une durée de vie de service plus courte.
- Stress de traction résiduelleLa chaleur de coupe et de rectification entraîne une expansion de la couche superficielle contrainte, une contrainte de traction se forme après refroidissement et accélère la propagation de la fissure.
- Dommages aux microtissusUne surchauffe locale peut induire une transformation de la phase alpha, compromettant la plasticité de transition de phase.
- Détérioration de la rugosité de surface: La fragilité de la couche durcie augmente, et la finition est sujette à l'éclatement, ce qui affecte la valeur de Ra.
Par conséquent, l'effet de durcissement ne peut pas être complètement éliminé par le simple fait de « couper un peu plus mince ». un traitement thermique contrôlé doit être introduit, c'est-à-direVieillissement intensif recuit(Solution Annealing), la pièce est chauffée à la température de la zone de phase bêta pour homogénéiser le soluté solide, puis refroidie lentement à la température ambiante pour restaurer la plasticité et l'isotropie du matériau.
Conception du procédé de recuit: des paramètres à la validation des tissus
Le recuit n'est pas simplement une « isolation à haute température ». Les pièces de hanche doivent être réalisées dans une atmosphère inerte et protectrice (point de rosée de l'argon ≤-40 ° C) ou dans un four à vide, protégé contre l'oxydation à haute température. fenêtres de processus typiques sont:
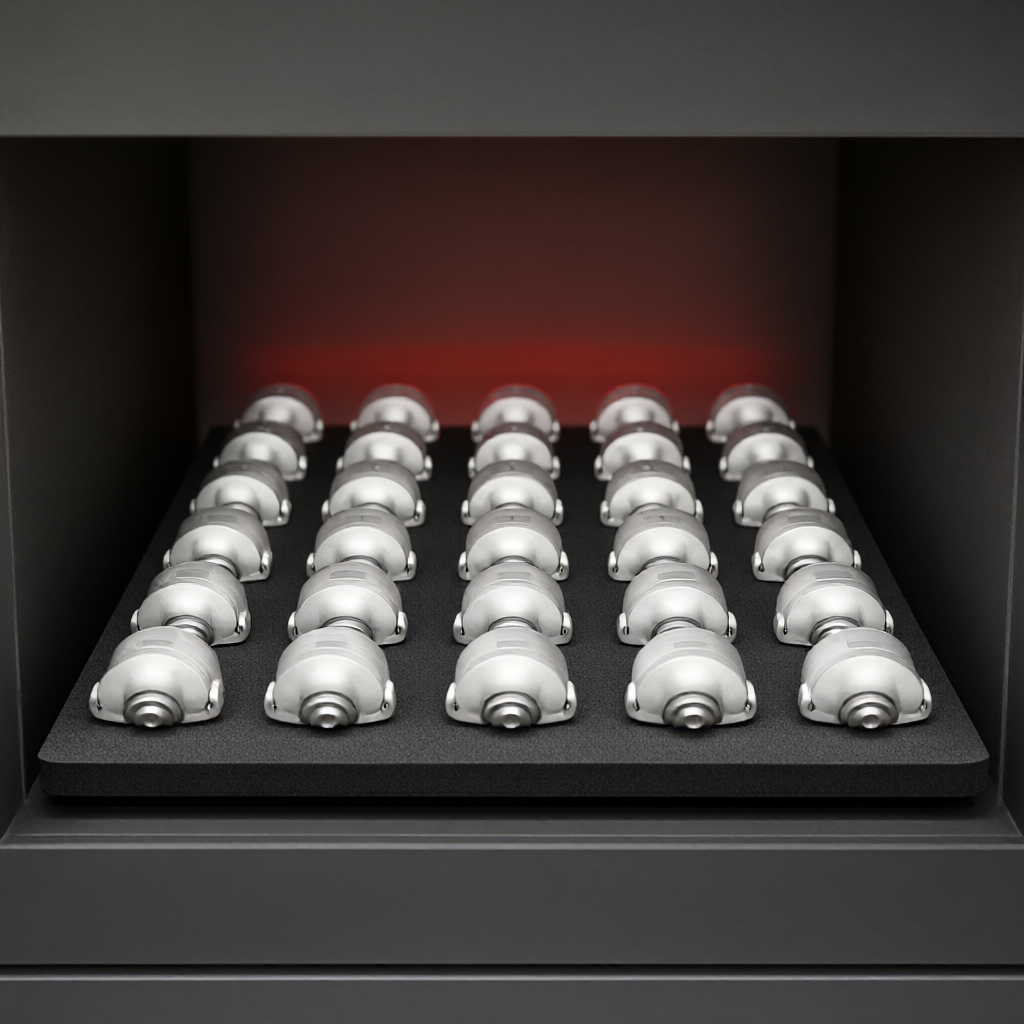
- Taux de chaleur≤10 ° C/min pour éviter la fissuration sous contrainte thermique.
- Température d'isolation900-950 ° C (Ti-6Al-4V β température de transis d'environ 995 ° C, recuit sous-critique)
- Temps d'isolation: 2-4 heures, en veillant à ce que le noyau soit uniforme.
- Mode de cool: refroidissement à l'air après refroidissement du four à 600 ° C, ou trempe sous vide pour contrôler la dureté.
L'effet de recuit est vérifié par un examen métallographique avec un test de dureté: la phase alpha est uniformément en forme d'aiguille ou d'isoaxe, sans limite de grain alpha réticulée continue; les fluctuations de dureté sont ≤±10 HV; la contrainte résiduelle est mesurée par diffraction des rayons X (XRD), nécessitant ≤-150 MPa (état de contrainte de compression). Pour la tête sphérique de la hanche, une analyse supplémentaire de l'ondulation de la surface est nécessaire pour exclure la déformation macroscopique due au traitement thermique (déformation ≤ 0,05 mm).
Pourquoi le recuit doit-il intervenir après l'ébauche et avant la finition?
Si le recuit est placé à la fin, les contraintes résiduelles de finition se superposeront aux contraintes de traitement thermique et ne pourront pas corriger les écarts dimensionnels introduits par l'usinage. le chemin optimal est: usinage brut → recuit pour éliminer le durcissement et les contraintes internes → semi-finition → finition → trempe sous contrainte (facultatif) → traitement de surface. ce flux garantit que le matériau est dans un « état stable » lors de la finition, la contrainte de coupe est lisse et la rétention dimensionnelle est meilleure.
Intégrité de surface et critères d'acceptation de biocompatibilité
L'acceptation des pièces de qualité médicale dépasse de loin les tolérances mécaniques conventionnelles. l'intégrité de la surface est le critère central, en plus de la tolérance de taille et de position. les zones critiques de la hanche (surface externe de la tête, surface interne de l'acétabule) ont une valeur Ra ≤ 0,2 μm et doivent être dans un état miroir « sans adhérence de copeaux, sans lignes de couteau, sans décoloration ». la surface recuite doit être polie par électrolyse (EP) pour réduire davantage la rugosité et fermer les trous microporeux.
- rugosité: Mesurée par interféromètre optique, la valeur Z2 (différence crête-vallée) est ≤3μm.
- Profondeur de la couche superficielleSous microscopie métallographique, il n'y a pas de couche déformée à froid et aucune anomalie dans la phase alpha ".
- Propreté chimiqueConcentration ionique résiduelle du liquide de refroidissement ≤10 ppm pour empêcher la corrosion par précipitation après implantation.
- Inspection des défauts.La tête de balle fait un test de pénétration (PT) avec une échantillonnage magnétique/vortex (le cas échéant) pour éliminer le risque de fissure de fatigue.
La cohérence du lot est la clé. la première et la dernière pièce de chaque lot sont testées en trois coordonnées pleine grandeur +CMM, la proportion d'échantillonnage de la rugosité est ≥10%, la courbe de température du four recuite est enregistrée et archivée tout au long du processus. ce système double de « contrôle du processus + vérification des résultats » est le seuil rigide pour gagner l'audit du fournisseur de dispositifs médicaux (ISO 13485).
Conseils de pratique en ingénierie et optimisation DFM
Réduire la difficulté d'usinage de la source de conception: éviter les cavités étroites profondes, les petits trous, le rayon d'angle R≥ 1,5 mm pour faciliter le passage de l'outil; la tête de boule et la zone de transition de la tige adoptent un grand angle de cône pour réduire la concentration de contrainte.Pour la zone complexe à cinq axes, il est recommandé de fournir un modèle CAO avec processus au stade de la conception, simuler la trajectoire de l'outil à l'avance, éviter la limite de l'axe.
En termes de traçabilité de la qualité, chaque hanche doit être associée au numéro de lot du four de recuit, au nombre de durée de vie de l'outil de finition, au rapport d'inspection CMM. Cette traçabilité des données complète répond non seulement aux exigences réglementaires, mais fournit également une base réelle pour l'analyse des défaillances.
Mode de défaillance commun et évitement
- Tête de boule fissurée: principalement le taux de refroidissement de recuit trop rapide, induisant une contrainte thermique; évitement: taux de section froide du four ≤5 ° C/min.
- Bleu/noir sur la surface: atmosphère de protection insuffisante, point de rosée non conforme; contournement: surveillance en ligne du point de rosée ≤-40 ° C.
- Dimensions extrêmement pauvres: avant la finition ne sont pas effectuées déstress, après traitement thermique rétrécissement inégal; contournement: avant la finition faire 600 ° C ×4h déstress trempe.
Comment la production en série assure-t-elle la qualité esthétique?
Les pièces médicales ne regardent pas seulement la métallographie interne, mais aussi l'apparence. surface lumineuse élevée des pièces de hanche, aucune exigence de rayures, en s'appuyant sur le polissage électrolytique et le nettoyage ultrasonique après finition. cohérence du lot doit surveiller la rugosité et la dureté à travers le diagramme de contrôle SPC, paramètres clés (température de recuit, densité de courant de polissage) fixer une limite de contrôle de ±5%.
FAQ: Questions à haute fréquence sur l'usinage CNC en titane de la hanche
Les pièces de hanche en titane peuvent-elles être traitées à 3 axes au lieu de 5 axes?
Théoriquement, mais il est nécessaire de retourner la pince plusieurs fois. structure de cavité profonde telle que la cavité intra-acétabulaire, la longueur axiale de l'outil à 3 axes est limitée, ce qui est sujet à un "coup de couteau" ou à un abandon du couteau, ce qui entraîne une surcoupe de la surface. pince primaire à cinq axes non seulement améliore l'efficacité, mais plus critique est de s'assurer que la référence de la cavité interne est uniforme et que l'erreur cumulative est moindre. pour les pièces avec une surface incurvée complexe>30%, cinq axes sont un choix plus sûr.
Quelles sont les conséquences d'une température de recuit trop élevée?
Si le Ti-6Al-4V dépasse le β transsus (~995 ° C) pour une longue période de temps, les grains grossiront. Les grains trop grands (>100μm) réduiront considérablement la ténacité à la rupture et augmenteront la probabilité de fissuration par fatigue. recuit sous-critique (900-950 ° C) est recommandé pour préserver la phase alpha primaire fine et équilibrer la force et la ténacité.
Le liquide de refroidissement traité peut-il être à base d'eau?
Le liquide de refroidissement à base d'eau doit être prudent. alliage de titane est sensible aux ions chlorure, si le liquide de refroidissement contient du chlore (comme certains agents antirouille), le film de liquide résiduel à haute température de recuit déclenche une fissuration par corrosion sous contrainte. recommandé d'utiliser MQL (microlubrification) ou refroidissement à base d'huile pure, avant recuit doit être fait dégraissage et séchage, la teneur en ions de surface est inférieure ou égale à 10ppm.
Comment assurer l'effet « miroir » de la tête de la hanche?
Effet miroir = finition (Ra≤ 0,4 μm)+ polissage électrolytique (Ra≤ 0,1 μm)+ nettoyage par ultrasons. CNC ne peut être fait que semi-miroir, le véritable miroir dépend du polissage électrochimique. le liquide de la cellule de polissage doit être réapprovisionné régulièrement, la densité de courant est contrôlée à 5-10 A/dm², le temps de polissage est de 3-5 minutes, évitant le surjet entraînant une réduction de taille ultra-pauvre.
Quelles sont les qualifications requises des fournisseurs?
Les transformateurs de qualité médicale doivent passer la double certification ISO 9001 et ISO 13485, disposer d'un atelier d'assemblage propre (s'il s'agit de soudage/ponçage), le four de recuit doit être muni d'une vérification de l'homogénéité de la température (étalonnage TUV). côté équipement, les machines à cinq axes doivent être dotées d'un système de compensation des erreurs de distribution thermique, et la CMM doit être vérifiée par l'institut de métrologie.
Conclusion: gagner la confiance avec l'intégrité de la chaîne de processus
La personnalisation des pièces de hanche en alliage de titane n'est pas simplement l'équipement d'épellation ou la tolérance d'épellation, mais l'épellation "matériau-usinage-traitement thermique-inspection" complète de la boucle fermée de l'ingénierie du lien. cinq axes de traitement résout l'efficacité et l'unification de référence, recuit résout le durcissement et le stress, polissage électrolytique résout la biocompatibilité et l'apparence. lors de la sélection du fournisseur, l'accent est mis sur sa capacité de contrôle de la courbe de recuit, l'intégrité de la vériorisation métallographique, et la cohérence de l'aphie des données SPC. Si votre projet est en phase d'épreuve ou de montée en puissance, envoyez les dessins de la hanche à l'équipe d'ingénierie pour obtenir une estimation et un devis DFM exclusifs avec un schéma de chemin à cinq axes et de recuit.



