





Boîte de vitesses de précision pour usinage CNC à cinq axes: retouche de la face de la dent et inspection de la précision d'engagement
Positionnement du processus de liaison à cinq axes dans l'usinage de boîte de vitesses de précision
Pour les boîtiers de vitesses de précision et les engrenages intégrés avec une structure compacte, l'angle d'intersection de l'arbre n'est pas standard ou doit être coupé dans son ensemble, l'usinage CNC à cinq axes résout les zones aveugles qui ne peuvent pas être atteintes par une seule alimentation axiale grâce à l'ajustement en temps réel de l'attitude de l'arbre de l'outil. par rapport au tour CNC traditionnel ou à la fraiseuse à trois axes, la liaison à cinq axes peut maintenir l'outil toujours sur la meilleure surface d'enveloppe de coupe, réduisant considérablement les marques vibrantes et les marques d'attache. Dans le scénario de personnalisation par lots, l'usinage à cinq axes utilise généralement la chaîne de processus « fraisage-meulage-retouche », dans laquelle le fraisage à grande vitesse complète le traitement semi-fini grossier, puis la compensation pour la géométrie microscopique du profil des dents afin de répondre aux besoins fonctionnels de faible fluctuation du rapport de transmission et de faible bruit.
Scénarios applicables et principaux avantages
- Traitement intégral d'axes complexes:Le serrage jetable complète le traitement du système de trous de la boîte, des dents de l'arbre et de la référence de positionnement, réduit l'accumulation d'erreurs de positionnement secondaires et améliore la coaxialité.
- Optimisation de l'angle d'oscillation de l'arbre du couteau:Pour l'engrenage annulaire à cavité profonde, évitez les interférences grâce à l'angle d'oscillation de la pointe, prolongez la durée de vie de l'outil et améliorez la consistance de la surface.
- Efficacité accrue:Polyèdre coupe une fois, avec l'alimentation rapide, battement d'usinage d'une seule pièce réduit de 20% à 30%, adapté à un délai de livraison de masse de 15 à 25 jours.
Conception de la retouche dentaire et contrôle micro-géométrique
La douceur de transmission de la boîte de vitesses de précision ne dépend pas seulement du profil macroscopique des dents, mais dépend davantage de la micro-modification de la surface des dents. modification de la surface des dents par une machine à cinq axes, principalement impliquée dans la modification de la forme de la dent (Crown), la modification de l'épaisseur de la dent et la microcorrection de l'angle de la spirale de la surface des dents. son noyau consiste à compenser les erreurs d'usinage, la déformation thermique et la déformation élastique sous la charge, de sorte que l'engrenage réalise une distribution uniforme de la charge pendant le processus d'engagement, évitant le contact des bords entraînant une concentration de contrainte.
Dans les programmes CNC, le mouvement d'enveloppe du profil de la dent est généralement réalisé en utilisant le mode RTCP à cinq axes (point central de l'outil rotatif) avec interpolation cycloïde. Pour les engrenages dont le matériau est en acier allié ou en acier inoxydable, la déformation élastique instantanée due à la force de coupe doit également être prise en compte. en ajustant les paramètres d'interpolation (tels que la polarisation radiale, la polarisation axiale), peut annuler la quantité de déformation à l'avance. En outre, le réglage de l'ampleur de la modification doit être combiné avec le module d'engrenage, le nombre de dents et la vitesse de rotation attendue, généralement la modification est contrôlée dans la gamme de quelques micromètres à une douzaine de micromètres, nécessite une vérification en boucle fermée par un dentiomètre spécial ou une mesure tridimensionnelle.
Comparaison entre le traitement des engrenages à cinq axes et le processus de rectification
Dans la fabrication de boîtes de vitesses de précision, la découpe CNC à cinq axes et le formage/broyage à cône sont les deux principales voies technologiques. il existe des différences significatives entre les deux en termes de précision, de qualité de surface et d'économie, et la sélection doit être basée sur la classe de tolérance, la dureté du matériau et la taille du lot.
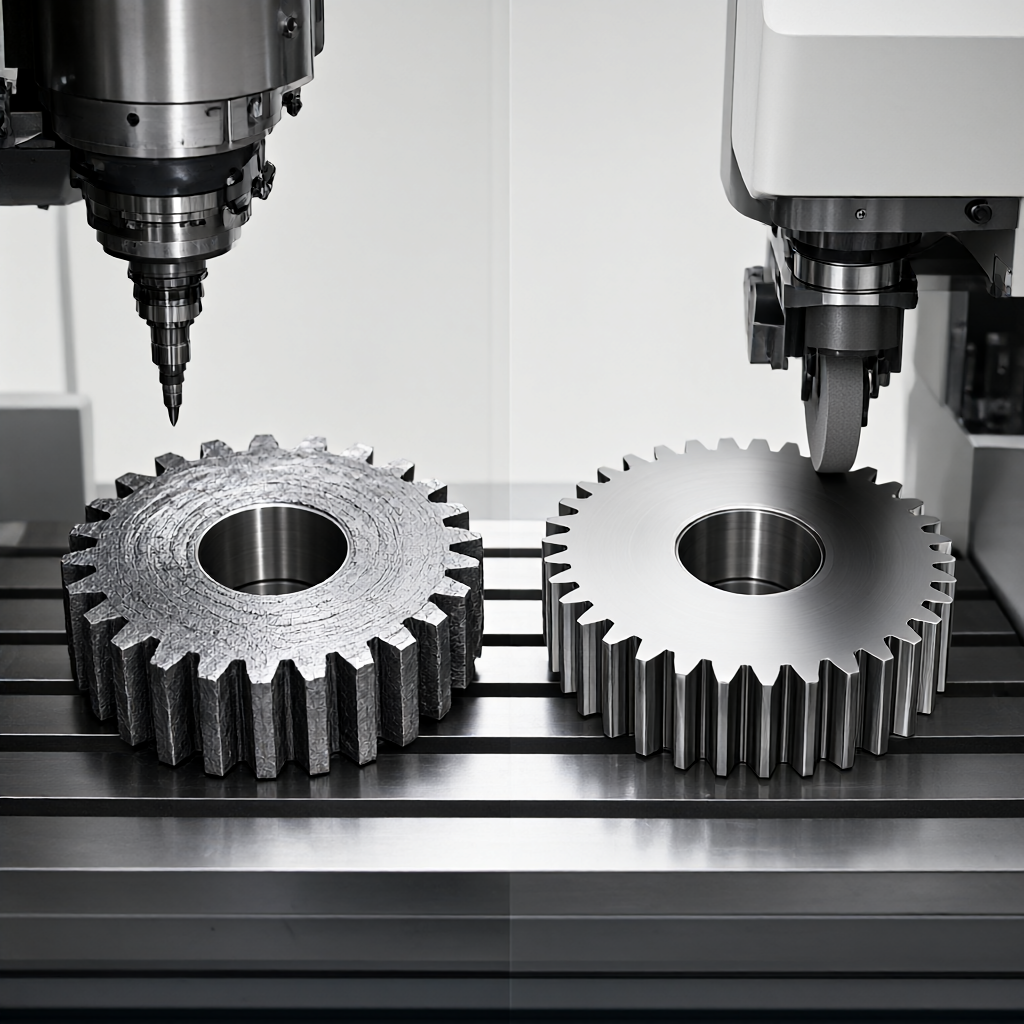
| Dimensions de | Fraisage CNC à haute vitesse à cinq axes | Formation/rectification de paires de cônes |
|---|---|---|
| Statut des matériaux applicables | État recuit, état modifié (dureté ≤35 HRC) | État trempe (dureté ≥45 HRC) |
| Rugosité de la surface | Ra 0,8 - 1,6 μm (nécessite un broyage ultérieur) | Ra 0,2 à 0,4 μm |
| Microgéométrie de la surface dentaire | S'appuyer sur la réparation de couteau, cohérence élevée, mais affectée par l'usure de l'outil | Retouche précise de la meule, adaptée à la micro-retouche. |
| Coût par pièce versus efficacité | Efficacité élevée en grandes quantités et faible coût des appareils sans outillage | Longues heures de travail en une seule pièce pour les pièces de précision à forte valeur ajoutée |
| Application typique | Joint robotique, transmission automobile, réducteur planétaire produit en série | Moteurs d'avion, réducteurs de haute précision, horlogerie |
Si la boîte de vitesses n'est pas suivie par un traitement thermique, ou après le traitement thermique permet une petite marge de fraisage, la CNC à cinq axes peut directement entreprendre la finition et coopérer avec le traitement de surface pour atteindre une finition élevée. si c'est un engrenage à surface dentée dure, vous devez réserver une marge de meulage, cinq axes ne font que la semi-finition grossière. notre société dispose de 72 équipements CNC, peut configurer de manière flexible la chaîne de processus "fraisage-meulage-assortiment" ou "fraisage-roulement-meulage" en fonction de la tolérance du dessin et des exigences de traitement thermique.
Méthodes de détection de précision d'engagement et analyse de défaillance
La précision de maillage d'une boîte de vitesses après l'assemblage détermine directement son efficacité de transmission et sa longévité. L'accent de détection comprend les taches de contact de la surface dentaire, les erreurs de transmission et les lacunes latérales. méthodes courantes comprennent:
- Détection de contact dentaire:Appliquez de l'huile de pilule rouge sur la surface de maillage et tournez l'engrenage pour observer la distribution de la zone de contact. La norme exige que les taches de contact soient conformes aux spécifications GB/T 3480 ou ISO 1328 le long de la hauteur des dents et de l'orientation des dents, et exige généralement que la déviation centrale de la zone de contact soit ≤ 0,1 hauteur des dents.
- Mesure des erreurs de transmission:À l'aide d'un interféromètre laser ou d'un encodeur angulaire, la déviation de phase de l'arbre de sortie est acquise à la vitesse nominale et la stabilité dynamique est évaluée.
- Contrôle de l'écart latéral (Backlash):Mesurer avec un palpeur ou un indicateur de cadran pour s'assurer que le jeu latéral est dans la plage de 0,02 - 0,05 mm, à la fois pour éviter le blocage et résister aux chocs.
Les modes de défaillance courants comprennent la piqûre, le collage et les dents cassées. la piqûre est principalement due à une mauvaise lubrification ou à une rugosité de surface excessive; le collage est synchronisé avec une augmentation de la température trop rapide et une mauvaise correspondance du matériau; les dents cassées sont souvent liées à une modification insuffisante des racines et à une concentration de contraintes. le risque d'initiation de fissures par fatigue peut être considérablement réduit en prédéfinissant la transition de l'arc de racine dans le programme CNC et en contrôlant la valeur Ra à moins de 0,4 μm. La liaison d'inspection doit être équipée d'une machine de mesure tridimensionnelle et d'un instrument de mesure d'engrenage spécial pour émettre un rapport complet afin d'assurer la cohérence des performances de la boîte de vitesses de chaque lot.
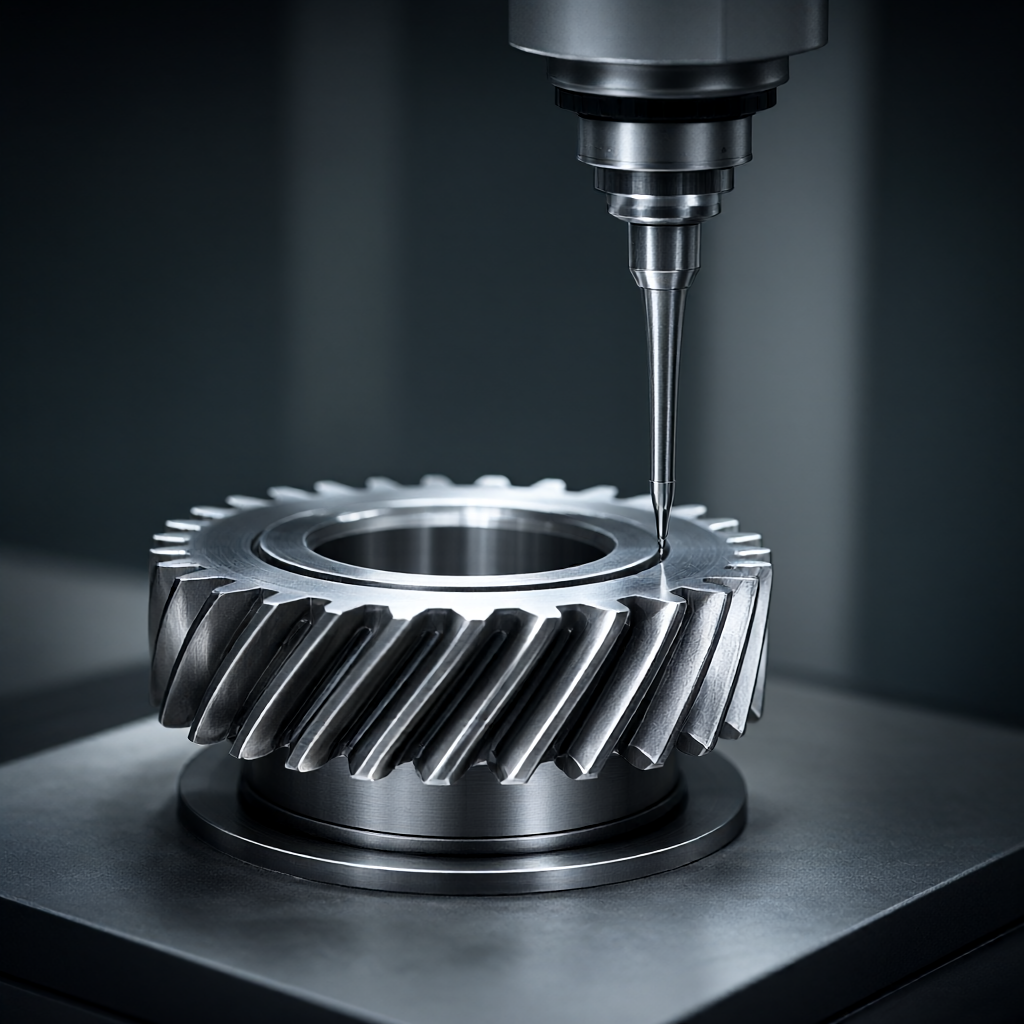
Contrôle de la finition dentaire et de la conformité des lots pour l'usinage à cinq axes
Pour l'équipement haut de gamme, la boîte de vitesses exige non seulement la précision du mouvement, mais aussi l'apparence de haute qualité. notre société dans la production en série, grâce à la gestion de la durée de vie de l'outil et la surveillance en ligne, assure des conditions de coupe stables pour chaque engrenage. utilise un couteau à engrenages en carbure revêtu de haute performance, coopère avec une stratégie de petite profondeur de coupe à haute vitesse, inhibe efficacement la déformation thermique et maintient la surface des dents sans vibrations et rayures. Les données d'échantillonnage de l'instrument de rugosité de surface ont montré que la valeur Ra de la plupart des lots était stable entre 0,4 μm et 0,8 μm, répondant aux besoins de traitement de surface ultérieurs tels que le phosphatation, le nickelage ou l'anodisation, et présentant finalement un effet de produit fini hautement brillant et sans tache.
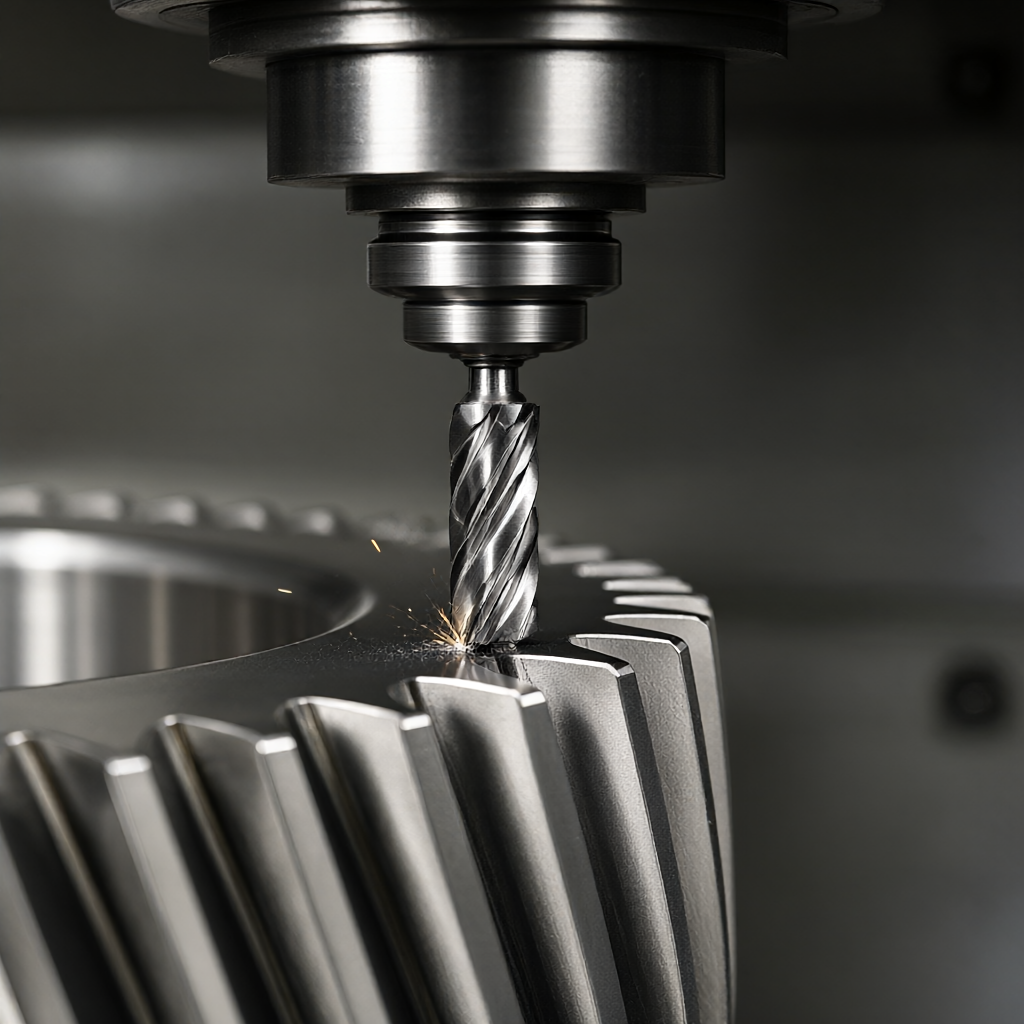
La clé du contrôle de la conformité des lots réside dans la confirmation de la première pièce avec l'application du SPC (contrôle statistique du processus). Avant le démarrage de chaque lot, une inspection à 100% de la taille complète est effectuée, la valeur CPK est enregistrée et la production de masse ne peut être entree que lorsque CPK≥ 1,67. pour les commandes de lots à longue période, une base de données de compensation des outils est établie, chaque coupe de 500 à 1000 pièces corrige automatiquement le décalage radial et axial, compensant ainsi l'usure naturelle des outils et garantissant la convergence de la dernière pièce avec la première taille. Ce mode de contrôle en boucle fermée est un moyen essentiel pour garantir la stabilité de la qualité dans le délai de livraison de 15 à 25 jours.
FAQ: Questions et réponses sur la technologie d'usinage de boîte de vitesses CNC à cinq axes
Quelle est la limite de module minimum pour un engrenage d'usinage CNC à cinq axes?
En fonction de la rigidité de la machine, du diamètre de l'outil et de la plage d'angle d'oscillation. Habituellement, les engrenages à petit module (m≤ 0,5) sont limités par le diamètre minimum de l'outil, il est recommandé d'utiliser un couteau à engrenages spécial ou un processus de modification de l'affûtage. La plupart des machines à cinq axes peuvent traiter de manière stable les engrenages hélicoïdaux à petit module au-dessus de m0, 25, nécessitant une évaluation de l'angle d'interférence et de l'angle d'oscillation de la pointe.
Comment puis-je déterminer l'ampleur de la retouche dentaire d'un engrenage?
Valeur non fixe de l'ampleur de la retouche, qui doit être calculée en combinaison avec la tolérance de la paire d'engrenages, la prétension du roulement et le spectre de charge. normalement, la retouche initiale est fixée à 2-5μm, suivie d'un ajustement itératif mesuré par des coupes d'essai et des taches de contact jusqu'à ce que la zone de contact soit conforme à la classe normale ISO 1328.
L'usinage à cinq axes peut-il remplacer la machine à engrenages?
Dans des scénarios spécifiques, oui. pour le nombre de dents non standard, les dents monolithiques ou les engrenages intégrés à la boîte complexe, le fraisage à cinq axes présente l'avantage de la flexibilité; mais pour les grandes quantités d'engrenages droits développants standard, l'efficacité et l'économie des dents de roulement sont toujours supérieures.
Qu 'en est-il des erreurs de transmission excessives après l'assemblage de la boîte de vitesses de précision?
Vérifiez d'abord le degré de coaxialité de l'installation et l'écart de roulement, puis vérifiez la géométrie microscopique de la surface dentaire.Si c'est une déviation systématique, vous devez ajuster la quantité de retouche de l'épaisseur de la dent et réessayer de couper; Si c'est une erreur aléatoire, principalement due à la libération de la contrainte d'assemblage, vous pouvez retourner le test après le pré-chargement par la simulation de montage sous pression.
Quel est l'impact de la finition de surface Ra0,4 μm sur la durée de vie des engrenages?
La valeur Ra affecte directement le coefficient de frottement et la durée de vie à la fatigue par piqûres. La finition Ra0,4 μm peut réduire considérablement la contrainte de contact des micro-bosses sur la surface de la dent et réduire le risque de collage, en particulier pour les conditions de charge lourde à grande vitesse, ce qui est un indicateur clé pour améliorer le silence et la fiabilité de la boîte de vitesses.
Conclusions et recommandations pour l'action
L'usinage CNC à cinq axes offre une grande flexibilité et une grande cohérence dans le schéma de fabrication de la boîte de vitesses de précision, qui peut contrôler efficacement les erreurs de transmission et la qualité de surface grâce à une conception rationnelle de retouche de la surface des dents et à une inspection stricte de la précision d'engagement. dans la personnalisation en masse, l'intégrité de la chaîne de processus et la capacité de contrôle SPC sont essentielles pour déterminer la qualité de la livraison. Si vous avez des besoins d'usinage pour des boîtes de vitesses ou des pièces d'arbre complexes, des dessins et des exigences de tolérance peuvent être fournis, nous combinerons les matériaux, l'état du traitement thermique et la taille du lot pour fournir un devis détaillé avec des recommandations DFM comprenant le schéma de processus, la sélection des outils et le plan d'inspection.



