





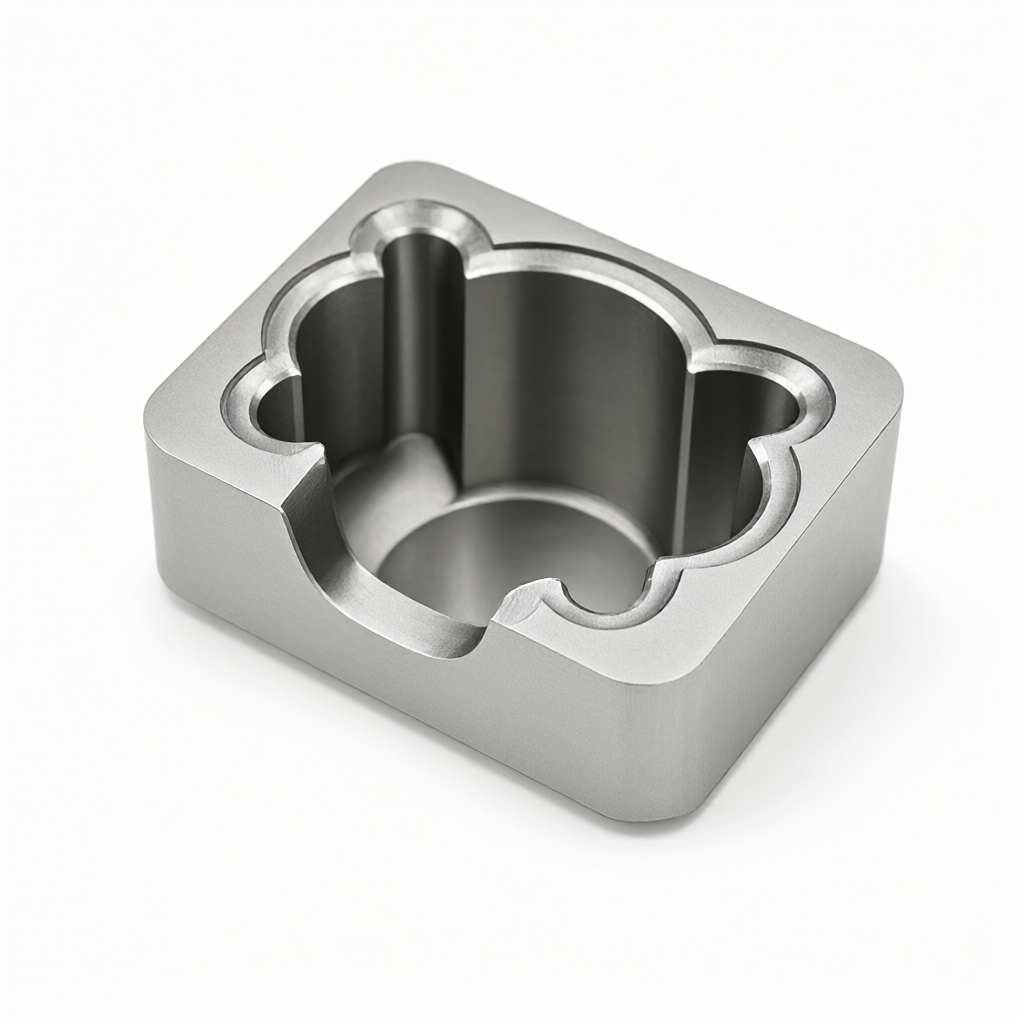
En el fresado CNC de precisión en el procesamiento de cavidades profundas, la mala evacuación de virutas y el desgaste de las herramientas son los dos puntos principales que restringen la estabilidad dimensional y la calidad de la superficie. Cuando la profundidad de mecanizado supera los 50 mm y el diámetro del orificio es inferior a 15 mm, la acumulación de viruta puede provocar fácilmente un corte secundario y un desgaste anormal de la herramienta. Este artículo se centra enProcesamiento de cavidades profundas de fresado CNCSe analizan las dificultades prácticas, la estrategia de eliminación de virutas y la lógica de compensación de herramientas, y se proporciona una referencia práctica del proceso para ingenieros y adquisiciones.
Mecanismo de falla y estrategia de eliminación de viruta en el mecanizado de cavidades profundas.
El fresado de cavidades profundas es un escenario de mecanizado de alta relación de aspecto. Cuando la relación longitud-diámetro de la herramienta excede 6:1, la fuerza lateral del husillo hará que la herramienta vibre violentamente y las virutas no se pueden descargar suavemente en la cavidad estrecha, formando un "lecho de virutas".
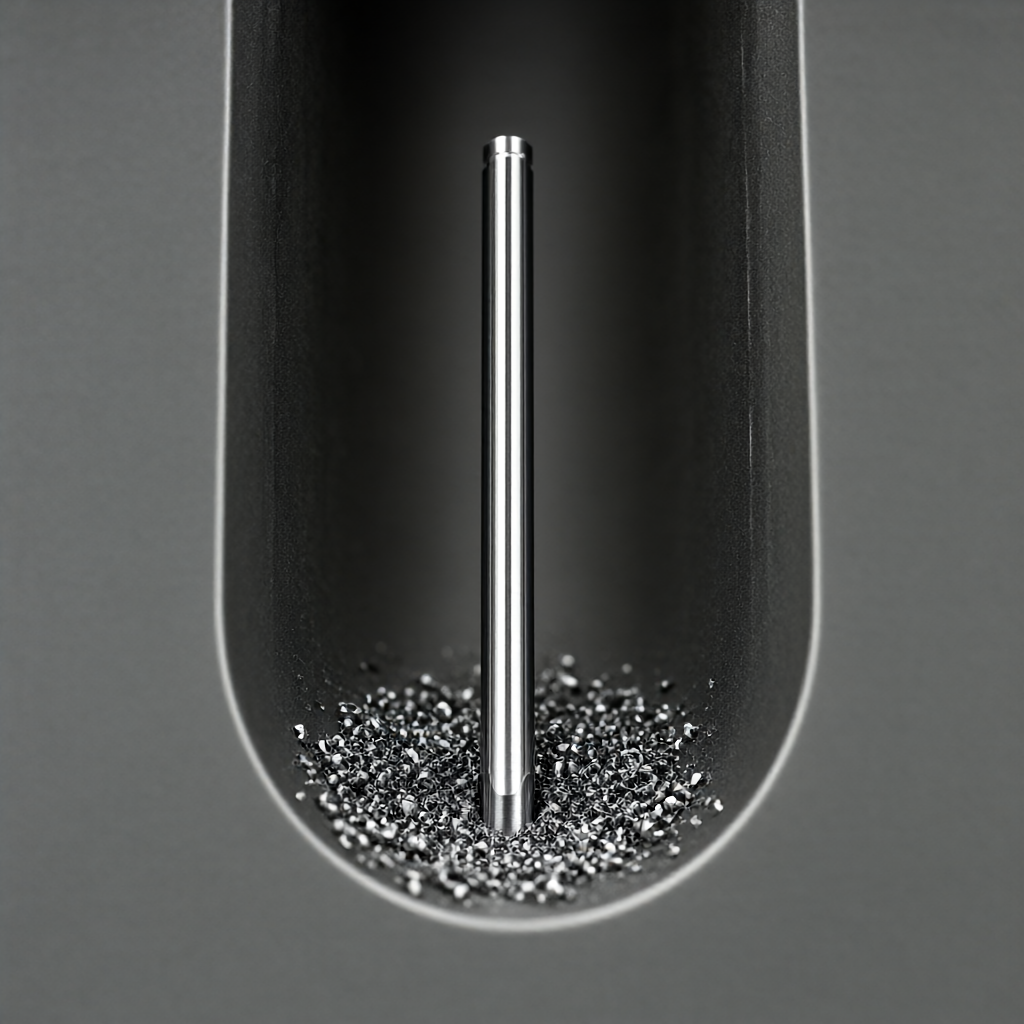
- efecto de corte secundario: Las virutas no descargadas son arrastradas nuevamente hacia el área de corte, lo que provoca astillamiento de la herramienta, rayones en la superficie de la pieza de trabajo y dimensiones fuera de tolerancia.
- Fallo de refrigeración: La acumulación de viruta evita que el fluido de corte entre en el área de corte y el aumento de temperatura local provoca la deformación térmica de la pieza de trabajo, lo que afecta la tolerancia final.
Para abordar los problemas anteriores, es necesario diseñar una estrategia activa de eliminación de virutas. privilegiadoLubricación de cantidad mínima a alta presión (MQL)oRefrigeración por inyección forzada, aumente la presión del fluido de corte a 70-100 bar, corra direccionalmente hacia el área de contacto entre la herramienta y la pieza de trabajo y use la energía del flujo de fluido para empujar las virutas fuera de la cavidad. Para materiales que son fáciles de adherir, como aluminio y titanio, se debe utilizar un fluido de corte que contenga aceite para inhibir la adhesión de virutas.
Parámetros de compensación de herramientas y planificación de avance.
La compensación de herramientas no es una simple corrección numérica, sino un proceso de ajuste dinámico para escenarios de cavidades profundas. En el software CAM, es necesario optimizar los siguientes parámetros:
| Elemento de parámetro | Mecanizado de cavidades poco profundas (profundidad<30mm) | Procesamiento de cavidades profundas (profundidad>50 mm) | Base técnica |
|---|---|---|---|
| Velocidad del husillo | 12000-16000 rpm | Reducir a 8000-12000 rpm | Reduzca la velocidad de rotación para reducir la fuerza lateral de la herramienta y suprimir la vibración. |
| Avance por revolución | 0,1-0,15 mm/vuelta | Aumentó a 0,2-0,35 mm/rev | Aumente el espesor de la viruta, mejore la suavidad de la eliminación de la viruta y evite el "raspado" |
| Sujeción del portaherramientas | Portabrocas elástico estándar | pinza termorretráctil | Aumente la rigidez del portaherramientas y elimine la deflexión causada por los largos voladizos de la herramienta. |
| Método de enfriamiento | Enfriamiento por aspersión convencional | Inyección direccional de alta presión (>70 bar) | Eliminación forzada de residuos de la cavidad para evitar cortes secundarios |
En la planificación del recorrido de alimentación, se debe evitar el tradicional corte en espiral con igual altura. Para fondos de cavidades profundas, se recomienda utilizarCamino suaveoestrategia de zancada de espina de pescado, permitiendo que la herramienta descargue las virutas inferiores mediante corte con aire (Peck) antes de realizar cortes intensos. Al mismo tiempo, el módulo de "optimización de eliminación de virutas" del software CAM se activa para aumentar automáticamente la acción de retracción en las esquinas de la cavidad profunda para dejar espacio para que se descarguen los desechos.
Efecto de las propiedades del material en la eliminación y compensación de virutas.
Las características de corte de los diferentes materiales de ingeniería determinan directamente el éxito o el fracaso de la estrategia de eliminación de viruta. El aluminio (como el 6061-T6) tiene buena ductilidad y es fácil de adherir a la herramienta para formar "tumores", por lo que debe combinarse con fluidos de corte que contengan cloro o aditivos de extrema presión; la aleación de titanio (TC4) tiene una conductividad térmica deficiente y la temperatura en la zona de corte está concentrada, por lo que es necesario reducir la velocidad de alimentación y fortalecer el enfriamiento; El acero inoxidable (304/316) tiene alta resistencia y gran adherencia, y las virutas tienen forma de banda y pueden enrollarse fácilmente alrededor de la herramienta, por lo que se debe encender una herramienta con un rompevirutas grande y enfriamiento a alta presión.
En el caso de los plásticos de ingeniería (como PEEK, PEI), es probable que se produzca adhesión fundida durante el corte. No es adecuado utilizar chorros de agua a alta presión. En su lugar, se debe utilizar corte en seco o purga mixta de gas y líquido para evitar rayas plateadas en la superficie del plástico.
En términos de selección de herramientas, se prefiere el mecanizado de cavidades profundas.Radio de borde pequeñoHerramientas, el ángulo de ataque debe estar entre 20° y 30° para reducir las fuerzas de corte y promover el curvado de la viruta. Si se utilizan herramientas de carburo, se recomienda pasivar los filos de corte (por ejemplo, 15-20 μm) para mejorar la capacidad de la herramienta para resistir el astillamiento durante el corte intermitente.
Control de tolerancias y estándares de aceptación del mecanizado de cavidades profundas.
La estabilidad dimensional del mecanizado de cavidades profundas depende no sólo de la máquina herramienta, sino también del proceso de circuito cerrado. Cuando la profundidad supera los 50 mm, se debe considerar el efecto de la rigidez de la herramienta en la dimensión de la dirección Z. Se recomienda reservar un margen de 0,05-0,1 mm a la hora de programar.Fresado semiacabadoEliminar la concentración de estrés antes de su uso.fresado fino(Profundidad de corte< 0.1mm)达到最终公差。
- Tolerancia dimensional: La cavidad profunda de la aleación de aluminio convencional puede alcanzar ±0,02 mm; Se recomienda controlar la cavidad profunda de aleación de titanio y acero inoxidable a ±0,05 mm. Si se requiere ±0,01 mm, se deben utilizar reparaciones de banco adicionales o posprocesamiento de rectificado.
- rugosidad de la superficie: Al optimizar la combinación de avance y velocidad, la superficie inferior después del fresado fino puede alcanzar Ra 0,8-1,6 μm; si se requiere Ra 0,4 μm, se requiere un proceso adicional de pulido fino o pulido químico.
Durante la aceptación, se debe utilizar una máquina de medición de coordenadas tridimensional (CMM) para realizar una inspección a gran escala de la profundidad de la cavidad, la posición del orificio y la planitud de la superficie inferior. En el caso de agujeros ciegos, comprobar si se produce un efecto de "abocardado" o microfisuras en el fondo. La inspección de la apariencia debe centrarse en verificar si hay rayones en las paredes laterales para garantizar que el acabado de la superficie cumpla con los requisitos de calidad de la apariencia.
Preguntas frecuentes (FAQ)
¿Cómo evitar que la herramienta se astille durante el procesamiento de cavidades profundas con fresado CNC?
Es necesario utilizar herramientas de filete de microborde y ángulo de ataque grande para reducir la velocidad del husillo y aumentar el avance por revolución. Combinado con el portaherramientas termorretráctil, se mejora la rigidez para garantizar una descarga suave de las virutas y evitar el impacto causado por el corte secundario.
¿Cuál es la presión de enfriamiento de alta presión requerida para el mecanizado de cavidades profundas?
Para cavidades con una profundidad superior a 50 mm, se recomienda establecer la presión del fluido de corte en el rango de 70 a 100 bar, y la boquilla de inyección debe estar alineada con el filo de la herramienta, utilizando la energía del flujo de fluido para empujar con fuerza las virutas lejos del área de procesamiento.
¿Qué debo hacer si resulta difícil eliminar virutas en el mecanizado de cavidades profundas de acero inoxidable?
Elija una herramienta con un rompevirutas grande y un ángulo de ataque grande, y reduzca adecuadamente la velocidad de corte. Combinado con un fluido de corte que contiene aditivos de presión extrema y enfriamiento a alta presión, evita que las virutas en forma de tira se enrollen alrededor del portaherramientas y garantiza un procesamiento continuo y estable.
¿Cómo garantizar una precisión de ±0,01 mm en el fondo de una cavidad profunda?
La precisión del fresado CNC convencional de superficies inferiores de cavidades profundas es mayormente de ±0,02 mm. Si se requiere ±0,01 mm, se requiere un proceso de dos etapas de fresado de semiprecisión y fresado fino. La profundidad de corte del fresado fino es inferior a 0,05 mm. Se debe considerar la compensación del desgaste de la herramienta y, si es necesario, agregar un proceso de rectificado fino.
¿Se requiere fluido de corte para el mecanizado de cavidades profundas de plásticos de ingeniería?
La mayoría de los plásticos técnicos (como el PEEK) no son adecuados para su uso con chorros de agua a alta presión, lo que puede provocar fácilmente que el material se hinche o que se formen rayas plateadas. Para eliminar las virutas se suelen utilizar métodos de corte en seco, soplado de aire o mezcla de aire y líquido, y se seleccionan herramientas con grandes ángulos de ataque y gran suavidad.
Conclusión y acoplamiento con los requisitos de procesamiento.
El procesamiento de cavidades profundas con fresado CNC es un escenario clave para probar las capacidades de fabricación de precisión. A través de una estrategia científica de eliminación de virutas, una compensación razonable de herramientas y un circuito cerrado de tolerancia estricta, se puede reducir eficazmente la pérdida de herramientas y mejorar la consistencia del lote. ShowyMetal cuenta con 72 máquinas CNC (incluidos 3/4/5 ejes) que admiten el procesamiento de cavidades profundas de aluminio, acero, titanio, plásticos de ingeniería y otros materiales. La tolerancia puede alcanzar ±0,01 mm, el acabado de la superficie es de Ra0,4 μm y los pedidos por lotes se pueden entregar rápidamente en 15 a 25 días. Si se enfrenta al desafío del procesamiento de piezas de cavidad profunda, paredes delgadas o de alto brillo, puede proporcionarnos dibujos y requisitos técnicos, y le brindaremos sugerencias de optimización de procesos y cotizaciones precisas basadas en la experiencia de DFM.



