





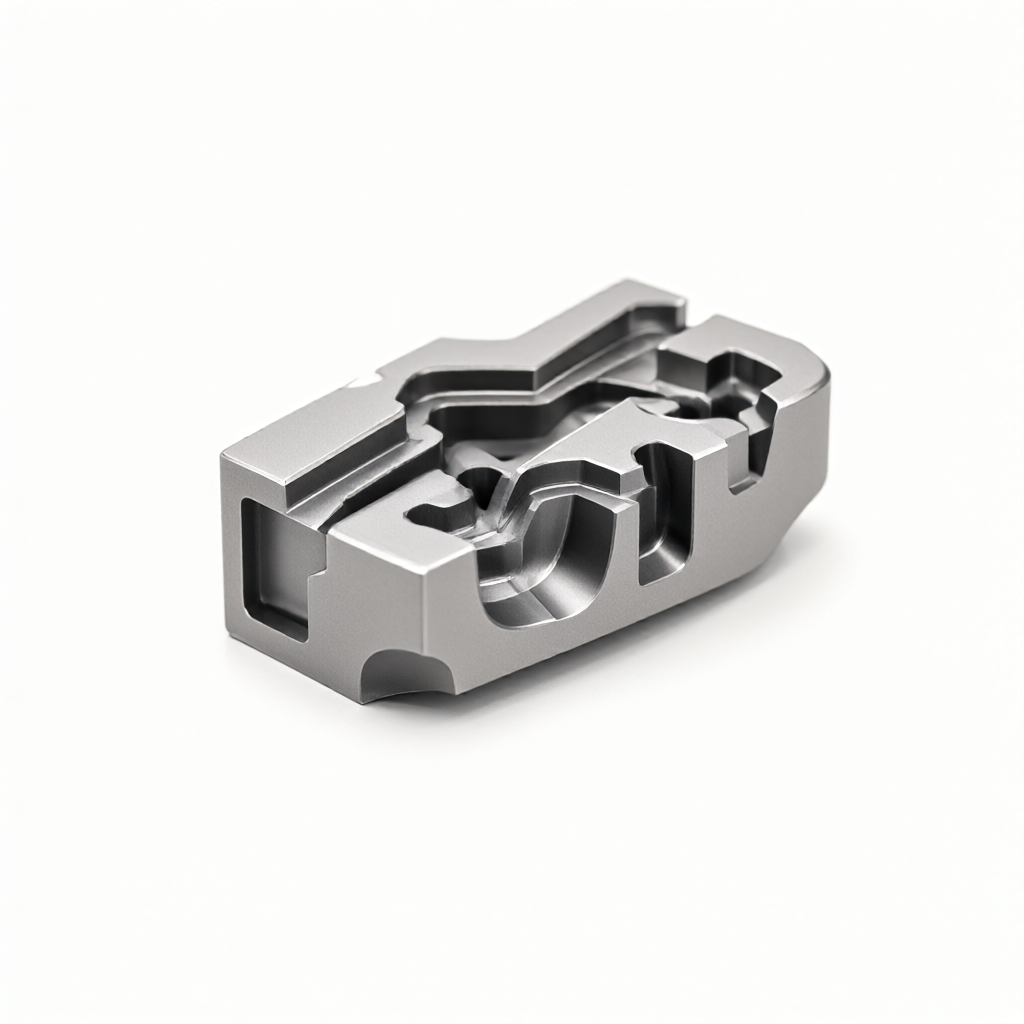
El mecanismo físico y los puntos débiles del proceso de deformación térmica de las aleaciones de titanio.
El módulo de elasticidad de las aleaciones de titanio (como Ti-6Al-4V) es solo el 50% del acero y su conductividad térmica es débil, lo que dificulta que el calor generado durante el corte se disipe rápidamente. El aumento de temperatura local puede alcanzar más de 300°C, lo que provoca que la pieza de trabajo se recupere elásticamente (cede) o se deforma plásticamente. Los efectos térmicos ignorados en el procesamiento convencional de acero al aluminio causarán directamente desviaciones dimensionales en las aleaciones de titanio. Los modos de falla típicos incluyen: desviación de planitud superior a 0,02 mm, expansión del diámetro de los poros y deformación después de la liberación de tensiones. Los ingenieros deben prestar atención a los efectos superpuestos de la "fragilidad por temple a baja temperatura" del material en sí y el ciclo térmico de procesamiento.
Análisis de modos de falla comunes
- tensión residual térmicaEl enfriamiento rápido conduce al endurecimiento de la superficie y la tensión de tracción interna, que es fácil de iniciar microgrietas.
- Resiliencia: Después de eliminar la fuerza de corte, la pieza de trabajo rebota en la dirección de la herramienta, causando una ranura o agujero pequeño.
- Herramientas de desgaste adhesivo: El titanio y la herramienta de alta temperatura tienen un desgaste difuso y la rugosidad de la superficie empeora.
Materiales de herramientas y estrategias de optimización de parámetros de corte
La primera línea de defensa para controlar la deformación es reducir la fuerza de corte y el calor de fricción. Se recomienda elegir carburo con cobalto (clase K) o fresa de carburo integral, el borde está recubierto con TiAIN o AlCrN. Los parámetros clave deben ser significativamente más bajos que los metales convencionales: se recomienda controlar la alimentación en 0.1-0.2 mm/z, y la velocidad de corte se ajusta a 50-100 m/min según el diámetro de la herramienta. El corte en seco exacerbará la acumulación de calor, se recomienda usar lubricación de micro presión (MQL) o enfriamiento húmedo completo, el fluido de corte debe tener una alta penetración de ataque, ir directamente a la zona de corte para un enfriamiento rápido.
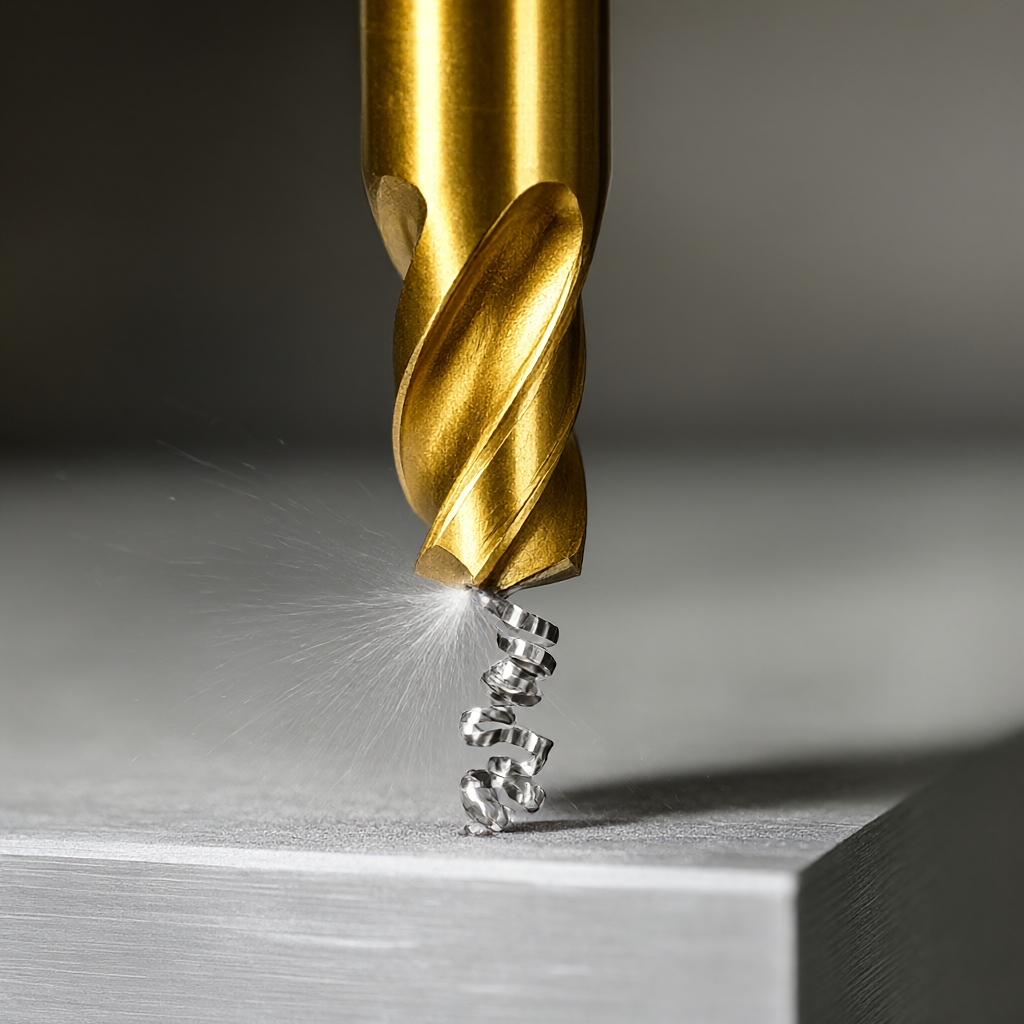
En el mecanizado de 5 ejes, se adopta la estrategia de perfilado de "pequeña distancia de paso, múltiples trayectorias de herramienta" para mantener el compromiso de la herramienta lateral a menos de 0,3 veces el diámetro de la herramienta, lo que puede reducir en gran medida la fuerza radial y suprimir la deformación. Para estructuras de paredes delgadas, se debe utilizar un proceso de fresado alterno de doble cara para equilibrar la tensión residual.
Diseño de accesorios y práctica de ingeniería de compensación térmica.
La sujeción flexible es la clave para evitar la deformación. La aleación de titanio tiene baja dureza (HRC 32-36) y es propensa a sufrir mellas durante la sujeción mecánica. En ingeniería, se recomienda utilizar adsorción al vacío, garras blandas neumáticas o herramientas especiales personalizadas. Si se utiliza una abrazadera mecánica, es necesario agregar una almohadilla (como una junta de cobre o aluminio) para dispersar la presión. Lo que es más importante es la compensación térmica: después del procesamiento, la pieza de trabajo debe dejarse en reposo durante más de 24 horas y luego se puede realizar un rectificado fino o una inspección hasta que la tensión se equilibre y la temperatura sea estable; de lo contrario, no se pueden rastrear los datos de deformación térmica.
Comparación de diferentes soluciones de tecnología de procesamiento.
| Tipo de proceso | Escenarios aplicables | Ventajas | Limitaciones/Control de Riesgos |
|---|---|---|---|
| Fresado simultáneo de 5 ejes | Superficies curvas complejas, piezas estructurales aeroespaciales. | Sujeción única, alta precisión, reducción de errores acumulativos | Se requiere una programación compleja y la interferencia de herramientas requiere verificación de simulación. |
| Torneado CNC (centradora) | Eje delgado y piezas de eje pequeñas. | Buen soporte, pequeña deformación, ritmo rápido. | Sólo en cuerpos giratorios no se pueden mecanizar superficies laterales complejas |
| Corte de alambre (EDM) | Aleación de titanio dura, sección compleja | Sin fuerzas de corte, sin zona afectada por el calor (HAZ) | Las quemaduras de microarco de baja eficiencia requieren un pulido secundario |
Para piezas de aleación de titanio con formas complejas y requisitos de alta precisión, ShowyMetal generalmente utiliza fresado de desbaste de 5 ejes para eliminar el margen, coopera con una máquina de centrado o torneado fino de 4 ejes para dimensiones clave y finalmente pasa la inspección de tres coordenadas. Esta ruta de proceso híbrido equilibra eficazmente la eficiencia y las tolerancias geométricas.
Efecto del tratamiento superficial sobre la precisión dimensional.
El espesor de la película anodizada suele ser de 15 a 25 μm. Si no se reserva ningún margen en el diseño, la película hará que el tamaño de la pieza esté fuera de tolerancia. Se recomienda indicar claramente las "dimensiones antes de la oxidación" o las "dimensiones después de la oxidación" al marcar los dibujos. El chorro de arena es lo mismo que la galvanoplastia y es necesario reservar un margen de proceso de 0,05 a 0,1 mm. Además, el tratamiento de superficie de alto brillo requiere que el Ra del propio material base sea inferior a 0,8 μm; de lo contrario, la textura no se puede reflejar, por lo que el control del patrón de la herramienta en el fresado frontal es crucial.
Inspección de calidad y control de consistencia de lotes.
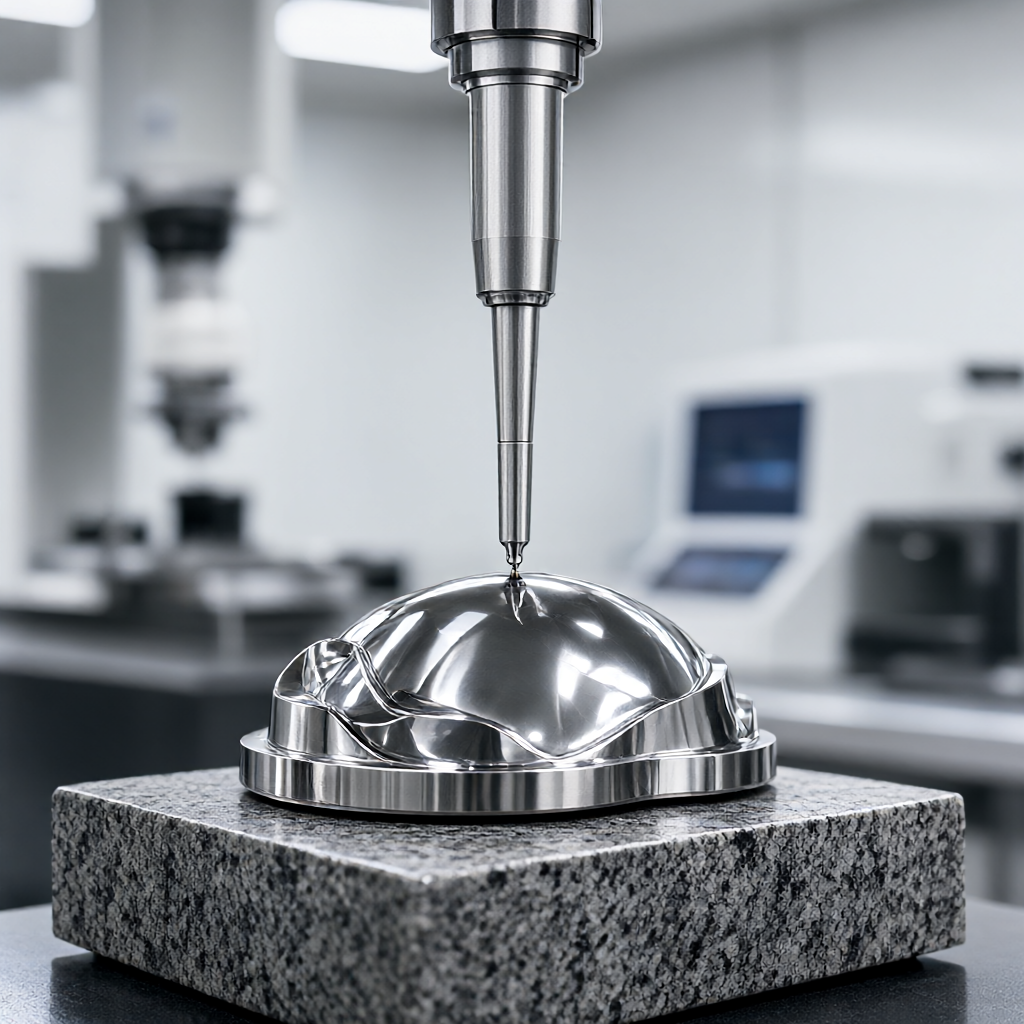
Las fluctuaciones en la dureza del material entre lotes de aleaciones de titanio pueden llevar a un ajuste fino de los parámetros de corte. Cuando ShowyMetal implementa la producción en masa, sigue estrictamente el proceso de confirmación del primer artículo: utiliza una máquina de medición de coordenadas (CMM) tridimensional para inspeccionar el tamaño completo y la combina con un medidor de rugosidad para evaluar la condición de la superficie. Para la deformación térmica, se lleva a cabo una inspección 100% antes del envío para garantizar la trazabilidad de los datos. Para aplicaciones de grado aeroespacial, cada lote de materiales viene con un Mill Cert para garantizar que el contenido del elemento cumpla con los estándares ASTM o AMS.
Preguntas frecuentes (FAQ)
¿Cómo tratar térmicamente la aleación de titanio para eliminar la tensión después del procesamiento?
El recocido de alivio de tensión (550-650°C durante 2 horas) generalmente se realiza antes del acabado. Sin embargo, si ya está terminado, es necesario calentarlo lentamente mediante envejecimiento a baja temperatura (350 °C) para aliviar la tensión residual y evitar el agrietamiento causado por el enfriamiento directo.
¿Cómo evitar el fenómeno de "dar cuchillo" al fresar una aleación de titanio?
Mejorar la rigidez del sistema (usando herramientas integrales), reducir la velocidad de avance a 0,05-0,1 mm/z y usar compromisos laterales más pequeños (como 0,05 mm) para pasadas múltiples durante el acabado puede suprimir de manera efectiva la recuperación elástica.
¿Se pueden galvanizar y galvanizar directamente las piezas de aleación de titanio?
No recomendado. La película de pasivación sobre la superficie del titanio es extremadamente fuerte, la adherencia del revestimiento es deficiente y es propensa a la fragilización por hidrógeno. En su lugar, se suele utilizar la evaporación al vacío (PVD) o el anodizado. Si es necesario galvanizar, primero se debe realizar el decapado y el niquelado no electrolítico.
¿Por qué no se puede cambiar a voluntad la marca del refrigerante de aleación de titanio?
El titanio es sensible al cloruro y puede causar fácilmente grietas por corrosión bajo tensión. Se debe utilizar una fórmula sin cloro y las diferencias en la composición de la grasa entre diferentes marcas afectarán la calidad microscópica de la superficie. Se recomienda mantener la consistencia del refrigerante en el mismo lote.
¿Cómo garantizar la coherencia entre 72 equipos en la producción en masa?
A través de procedimientos operativos estandarizados (SOP) y sistemas de gestión de la vida útil de las herramientas, cada máquina ejecuta los mismos parámetros de corte y flujo de enfriamiento. Utilice retroalimentación de datos de tres coordenadas para ajustar el valor de compensación de la herramienta para garantizar que la distribución de tamaño (Cpk) de las piezas producidas por diferentes máquinas sea estable.
Conclusión y orientación de cooperación.
El fresado CNC de aleación de titanio no es solo un problema de corte, sino también una ingeniería de sistemas de termodinámica y ciencia de materiales. a través del control preciso del calor de corte, la rigidez optimizada de la abrazadera y el estricto proceso de postratamiento, el multipropósito es suficiente para lograr la fabricación de alta precisión de ±0.01mm. ShowyMetal tiene 72 grupos de equipos CNC para apoyar la entrega de una sola parada desde el diseño de la recomendación de DFM hasta el anodizado final, y el tiempo de entrega de lotes de 15-25 días puede satisfacer la mayoría de los requisitos del nodo del proyecto. Si tiene un alto acabado o una necesidad de superficie curva compleja para piezas estructurales de aleación de titanio, le invitamos a proporcionar dibujos o modelos 3D para obtener una evaluación y cotización del proceso.



