





En la producción de orificios pasantes mecanizados con CNC de precisión, el proceso de desbarbado determina directamente la precisión del ensamblaje, la seguridad eléctrica y la consistencia de la apariencia de las piezas. En el caso de las adquisiciones de ingeniería, descuidar el proceso de desbarbado a menudo provoca atascos y rayaduras de los cables en la producción en masa o afecta la tasa de adhesión del revestimiento posterior. Como fabricante de CNC centrado en la personalización masiva, ShowyMetal ofrece servicios integrales desde fresado de 3 y 5 ejes hasta torneado CNC. Combina tratamientos de superficie como anodización y chorro de arena para garantizar que la tolerancia de apertura esté dentro de ±0,01 mm, el acabado de la superficie alcance Ra0,4 μm y la calidad del borde después de la eliminación de las rebabas esté completamente controlada.
Valor de ingeniería central y riesgo de falla del proceso de desbarbado
Las rebabas no son sólo defectos visuales, sino también riesgos funcionales. En el mecanizado de orificios pasantes, las fuerzas de corte hacen que el material se rompa en lugar de cortarse por completo, creando protuberancias microscópicas en el metal. Si no se elimina eficazmente, puede causar los siguientes problemas:
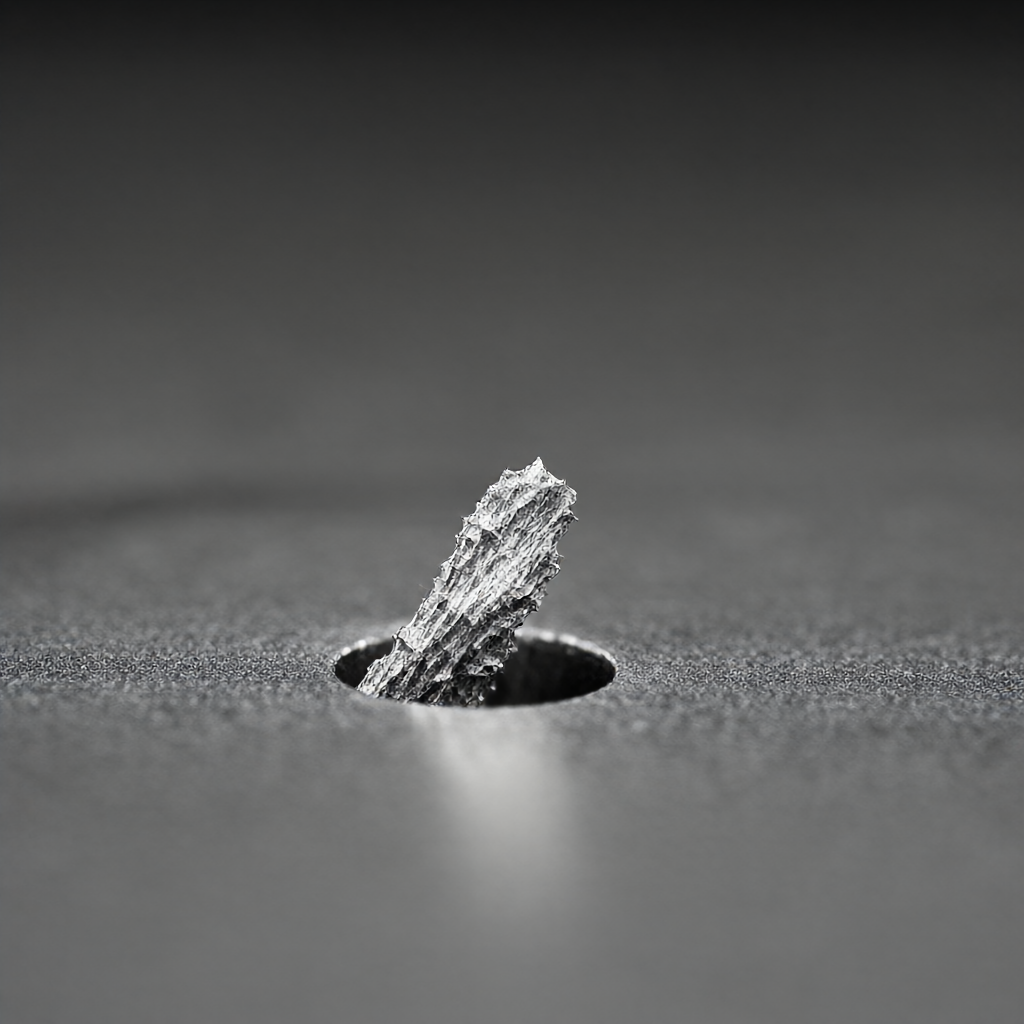
- Interferencia de montaje: Las rebabas atrapan los accesorios, aumentan la resistencia al ensamblaje e incluso causan que las roscas se deslicen.
- Corto circuito eléctrico: En semiconductores o equipos de comunicaciones, las rebabas de cobre o aluminio que no se eliminan pueden causar cortocircuitos entre las capas de la placa de PCB.
- Mala galvanización: La rebaba es fácil de acumular electrolito, lo que resulta en una capa de recubrimiento descamada o desigual.
- Concentraciones de estrés: Los bordes afilados se convierten en fuentes de grietas de fatiga y reducen la vida útil.
Por lo tanto, el desbarbado debe usarse como un proceso estándar en el flujo de mecanizado CNC, no como un remedio posterior.
Comparación de soluciones de procesos de desbarbado comúnmente utilizadas y selección de tecnología
La selección del proceso varía significativamente para diferentes materiales (aluminio, acero, acero inoxidable, latón, plásticos de ingeniería) y tamaños de orificios. La siguiente tabla compara los escenarios aplicables y las ventajas y desventajas de las tres soluciones principales:
| Tipo de proceso | Materiales aplicables | Ventajas | Limitaciones y notas |
|---|---|---|---|
| Desbarbado mecánico | Acero, acero inoxidable, latón | Alta eficiencia, se puede automatizar en línea; adecuado para la producción en masa | Las herramientas de corte de carburo son propensas a desgastarse; las piezas de paredes delgadas pueden deformarse |
| Desbarbado por vibración | Aluminio, aleación de zinc, plástico. | Sin tensión de contacto para evitar rayar la superficie; adecuado para cavidades complejas | Pérdida de tiempo; efecto limitado en agujeros ciegos profundos |
| desbarbado químico | Acero, aluminio (es necesario distinguir estrictamente) | Trata las rebabas luminales de difícil acceso; superficie uniforme | Riesgo residual de corrosión; se requiere un estricto lavado con agua; alta presión sobre la protección del medio ambiente |
Sugerencias de selección:Para los pedidos por lotes de ShowyMetal para superficies de alto brillo, el desbarbado mecánico combinado con la limpieza ultrasónica es una combinación común; para piezas aeroespaciales de precisión, es mejor el desbarbado por vibración; Para piezas de plástico con múltiples cavidades, se da prioridad a la evaluación de la optimización del proceso de moldeo por inyección para reducir la necesidad de desbarbado posterior.
Puntos clave prácticos del desbarbado en línea en el procesamiento de agujeros pasantes CNC
El desbarbado en línea (Desbarbado durante el mecanizado) integra la acción de desbarbado en el programa CNC para reducir la sujeción secundaria. Los parámetros clave incluyen:
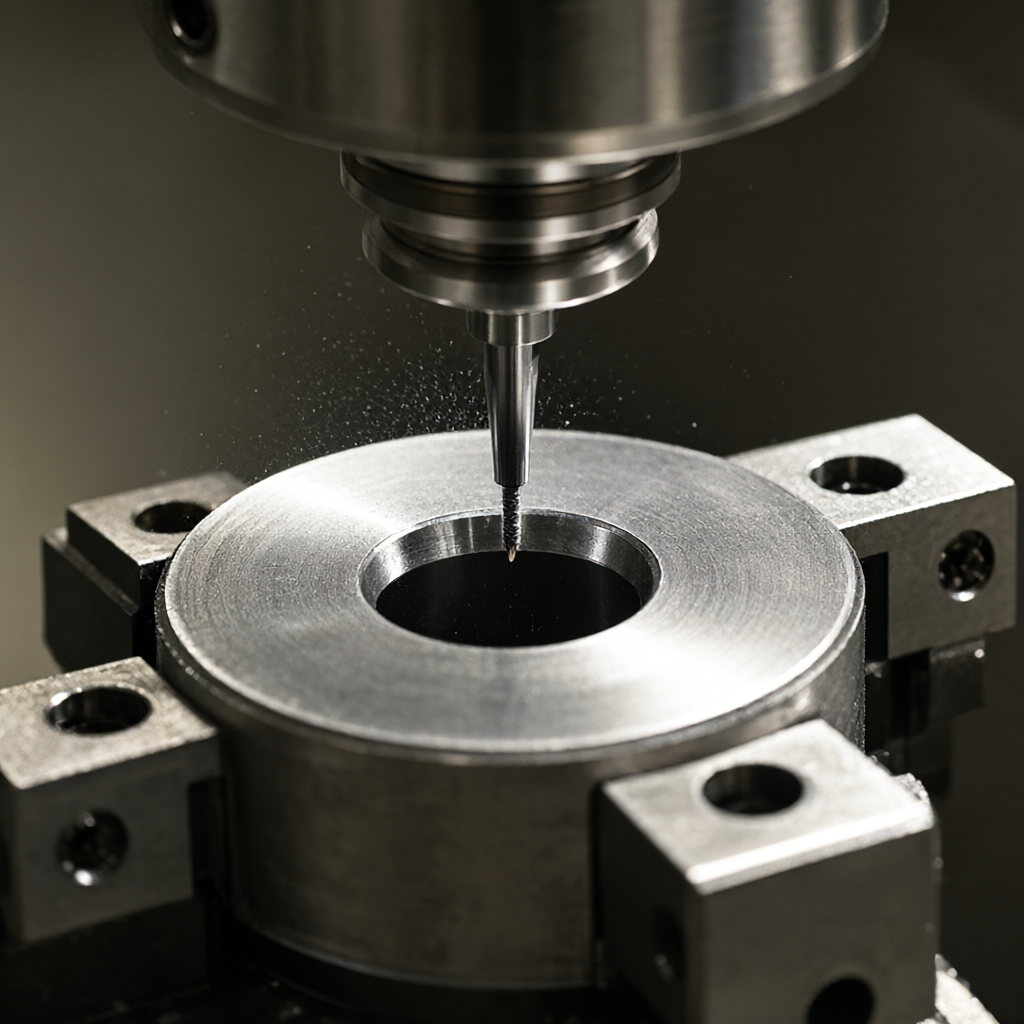
- Selección de herramientas: Use una fresa redondeada (Ball-nose) o una cuchilla de desbarbado especial con un radio ligeramente más pequeño que la abertura para evitar dañar la pared del orificio.
- Velocidad y alimentación: La velocidad de desbarbado es generalmente del 50% al 70% de la velocidad de acabado, y la alimentación se reduce al 30% para evitar la vibración.
- Diseño de Tool Pass: Diseñe un paso de desbarbado anular para el borde del orificio en lugar de un corte recto simple. agujeros profundos requieren múltiples alimentaciones, eliminando 0.02- 0.05 mm cada vez.
- Gestión del refrigerante: Asegúrese de que las virutas estén completamente perforadas para evitar rebabas secundarias causadas por la acumulación de virutas.
Diferencias en los procesos de desbarbado para diferentes calidades de materiales.
- Inspección táctil/galga de espesores:Utilice una galga de espesores de 0,05 mm para deslizarse a lo largo del orificio sin sentir que el cable cuelga; para piezas de precisión, puede tocarlas ligeramente con los dedos (se requieren guantes para evitar manchas de aceite).
- Medición del altímetro:Para superficies de contacto clave, utilice un medidor de rugosidad de superficie para medir el perfil del borde del orificio para garantizar que el valor Ra cumpla con los requisitos del dibujo (generalmente ≤ Ra0,8μm).
- Pruebas funcionales:Intente ensamblar las piezas coincidentes y mida si el espacio libre está dentro de la tolerancia de diseño.
ShowyMetal está equipado con coordenadas tridimensionales, medición óptica y medidores de rugosidad, y realiza una inspección completa o una inspección aleatoria AQL antes del envío para garantizar la coherencia del lote.
Las fallas comunes de desbarbado en producción incluyen:
- Restos de rebabas:Motivo: pasivación de la herramienta, avance demasiado rápido. Evitación: Inspección periódica de herramientas y optimización de los parámetros de corte.
- Ampliación/reducción del orificio:Motivo: una fuerza de desbarbado excesiva provoca deformación elástica. Evite: cortar ligeramente, alimentar varias veces y medir inmediatamente después de desbarbar.
- Arañazos superficiales:Motivo: La herramienta de desbarbado mecánica salta o las virutas retroceden. Cómo evitarlo: utilice anillos guía, mejore el enfriamiento y el lavado, y vibre el medio desbarbador para que coincida con el tamaño de las partículas.
¿Cómo elegir el proceso de desbarbado según el tamaño del agujero?
La apertura pequeña (20 mm) tiene una alta eficiencia mecánica y es adecuada para el desbarbado en línea.
¿Cuáles son las principales diferencias en los parámetros de desbarbado de piezas de aluminio y acero?
Las piezas de aluminio requieren un avance bajo y alta velocidad para evitar que se peguen y se produzcan rebabas; Las piezas de acero requieren un mayor volumen de corte posterior y presión de refrigerante para cortar las rebabas duras. Los parámetros específicos deben hacer referencia a los datos del proveedor del material y confirmar la primera pieza.
¿El desbarbado afectará el valor Ra del acabado superficial?
El desbarbado realizado correctamente no deteriorará significativamente el acabado, pero si la trayectoria de la herramienta no está diseñada adecuadamente o la velocidad de rotación es demasiado baja, se pueden introducir marcas de vibración que provocan que el valor Ra fluctúe. Se requiere una inspección del primer artículo para confirmar que el valor Ra cumple con la zona de tolerancia de ±0,1 μm.
¿Cómo garantizar la consistencia del desbarbado en la producción en masa?
Confíe en el programa CNC para bloquear la compensación de herramientas, fijar puntos de inspección (como medir el perfil del orificio cada 50 piezas), utilizar accesorios de herramientas automatizados para reducir las diferencias humanas y hacer que el departamento de calidad realice inspecciones de procesos.
Para superficies que no coinciden, superficies no conductoras y superficies de visualización que no tienen apariencia, si la altura de las rebabas está dentro de la tolerancia del ensamblaje y no tiene impacto funcional, se puede retener una pequeña cantidad de rebabas para reducir costos después de la aprobación por parte del departamento de ingeniería del cliente, pero debe estar claramente marcada en el dibujo o en la lista de materiales.
En resumen, el desbarbado es una parte clave del circuito cerrado de calidad del mecanizado CNC. Sólo seleccionando procesos adecuados, controlando parámetros y realizando inspecciones estrictas podemos garantizar la transformación de piezas de "procesadas" a "realmente utilizables". ShowyMetal brinda soporte en todo el proceso, desde sugerencias DFM hasta entrega por lotes. Si tiene preguntas sobre el proceso de desbarbado de piezas con orificios pasantes o necesita evaluar dibujos, proporcione especificaciones detalladas y requisitos de materiales. Proporcionaremos un plan de proceso y una cotización basados en la experiencia en ingeniería.



