Procesamiento CNC de agujeros ciegos: tratamiento de limpieza del fondo
Cuando el CNC procesa agujeros ciegos, la limpieza del fondo del agujero es un proceso clave que determina la función de ensamblaje y la apariencia de la superficie de las piezas. Para los ingenieros y encargados de adquisiciones, el residuo del arco en el fondo del orificio ciego no solo afecta la consistencia de la profundidad del orificio, sino que también puede convertirse en una fuente de concentración de tensiones o causar fallas en el sellado. Basado en la experiencia de procesamiento real de 72 equipos CNC, este artículo proporciona un análisis en profundidad de las estrategias de limpieza de raíces bajo diferentes combinaciones de herramientas y proporciona parámetros de proceso prácticos y criterios de aceptación.
Principales modos de falla en la limpieza de raíces de agujeros ciegos
En la producción en masa, el manejo inadecuado del fondo de los orificios ciegos generalmente se manifiesta en tres defectos típicos: primero, "sin limpiar", es decir, la superficie del arco formada por el extremo de la broca o la fresa de extremo permanece en la pared del fondo, lo que hace que la profundidad real del orificio pasante sea menor que la marca del dibujo; en segundo lugar, "sobrecorte", donde la cantidad de corte de la herramienta de limpieza de raíces es demasiado grande, destruyendo la planitud del fondo del agujero e incluso dañando las estructuras adyacentes; tercero, "pasos", debido a errores de configuración de la herramienta o desviaciones de compensación del eje Z, hay una ligera diferencia de altura en el fondo del orificio, lo que afecta el ajuste de la superficie.
¿Por qué los agujeros ciegos deben tener una superficie plana en la parte inferior?
En componentes hidráulicos, neumáticos u ópticos, el fondo del orificio ciego se utiliza a menudo como superficie de sellado o superficie de referencia de posicionamiento. Si se mantiene el círculo inferior predeterminado de 0,8 veces el diámetro de la broca, una presión desigual sobre la junta de sellado puede provocar fácilmente fugas; En piezas de apariencia como los radiadores de estaciones base 5G, si la parte inferior que no se ha limpiado es la parte posterior del orificio pasante, destruirá la uniformidad del espesor de la película anodizada. Por lo tanto, aclarar los requisitos de limpieza de raíces es el primer paso en el diseño del proceso.
Limpieza de raíces de fresas de mango recto: el equilibrio entre precisión y eficiencia
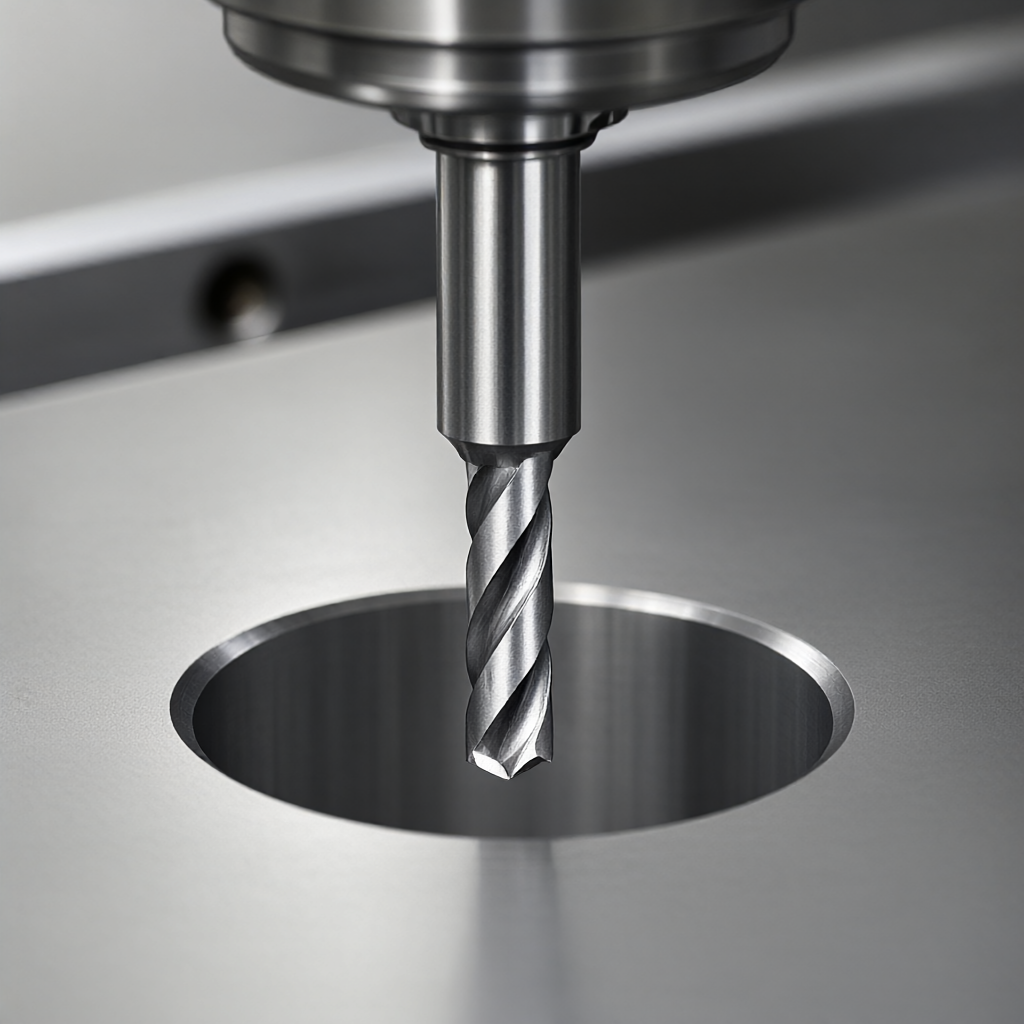
Para agujeros ciegos con un diámetro superior a 6 mm, la solución principal es el fresado del fondo con una fresa de mango recto. Lo fundamental es que el diámetro de la herramienta debe ser menor que el diámetro del orificio para dejar espacio lateral para evitarlo. Por lo general, se utiliza una fresa con un diámetro de orificio del 50% al 70%, como un orificio ciego de φ10 mm con una fresa de φ5-6 mm. Recomendaciones de parámetros clave:Primer plano del proceso de fresado de acabado en el fondo de un agujero ciego con una fresa de mango recto
Velocidad del husillo: calculada según la fórmula Dmin, el material Al6061 recomienda 3000-5000 rpm y las piezas de acero deben reducirse a 2000-3000 rpm.
Velocidad de avance: f/z = 0,05-0,1 mm/diente, el avance se puede reducir al 50% en la etapa de limpieza de raíces para proteger la punta de la herramienta.
Profundidad de corte: deje un margen de corte de 0,1 a 0,2 mm para evitar una limpieza dura directa y reducir la deformación térmica.
Las ventajas de esta solución son el bajo costo y la gran compatibilidad, pero está limitada por la relación de aspecto de la herramienta. Cuando el diámetro del orificio es pequeño o la profundidad es grande, la cuchilla de mango recto es propensa a vibrar, lo que hace que aumente el valor Ra de rugosidad de la superficie.
Cortadora de punta esférica y fresa de punta esférica: escenarios de orificios pequeños y grandes profundidades
Para agujeros poco profundos con un diámetro de 3 a 6 mm, o agujeros profundos con una profundidad superior a 5 veces la longitud de la herramienta, una fresa de punta esférica es una mejor opción. Las características de arco del cortador de punta esférica le permiten cortar a lo largo del contorno de la superficie inferior para lograr una limpieza de raíces de "molino de bolas".
Puntos clave en la planificación de la ruta para la cortadora de punta esférica
Cuando se utiliza un cortador de punta esférica para limpiar la raíz, la superficie inferior de la punta esférica (la posición del valor R sobre el centro de la bola) debe usarse como punto cero en la dirección Z. El modo "procesamiento de la superficie inferior de la cabeza de la bola" debe configurarse en el software CAM para evitar llamar directamente a las coordenadas del centro de la bola. Si el desplazamiento del eje Z se calcula incorrectamente, la parte superior de la cabeza esférica rayará la pared del orificio, que es la causa más común de accidentes en la limpieza de la raíz de orificios pequeños.
Centro de taladrado y roscado combinado con torneado y fresado: estrategias de limpieza de raíces para diferentes equipos
Existen diferencias significativas en la implementación de la limpieza de raíces para diferentes rutas de proceso:
Comparación de soluciones de procesos de limpieza de raíces de agujeros ciegos
Tipo de proceso
Rango de apertura aplicable
Cuchillos recomendados
Principales ventajas
Principales limitaciones
Fresado de 3/4/5 ejes
φ3 - φ100mm
Fresa de mango recto/cortadora de punta esférica
Puede completar la limpieza de raíces multifacética con una sola sujeción, con alta precisión
Los agujeros profundos deben sustituirse por herramientas más cortas, lo que resulta un poco menos eficiente.
torneado CNC
ø10 - ø300mm
Portacuchillas con punta de diamante/punta esférica
Adecuado para agujeros ciegos en cuerpos giratorios, buena rigidez, sin salientes
Sólo para piezas de eje, no se pueden procesar agujeros con formas especiales.
intrigante
φ1 - φ12mm
Cuchillo de punta esférica de microdiámetro/cuchillo de diamante
Adecuado para pequeños agujeros ciegos de precisión con pequeño descentramiento
Limitado por la carrera del casquillo guía, la relación de aspecto está limitada
Para piezas rotacionalmente simétricas, la eficiencia de limpieza de raíces de los tornos es mucho mayor que la de las fresadoras porque la rigidez de la sujeción del portaherramientas permite un mayor volumen de corte. Las piezas no giratorias deben depender del fresado. En este momento, el varillaje de 5 ejes puede resolver el problema de limpieza de raíces de orificios paralelos o superficies inclinadas fresando lateralmente el ángulo de inclinación.
Efecto de las propiedades del material en el proceso de limpieza de raíces.
La ductilidad y dureza de los diferentes materiales determinan directamente la elección de las herramientas de limpieza de raíces.
Aleación de aluminio y aleación de titanio.
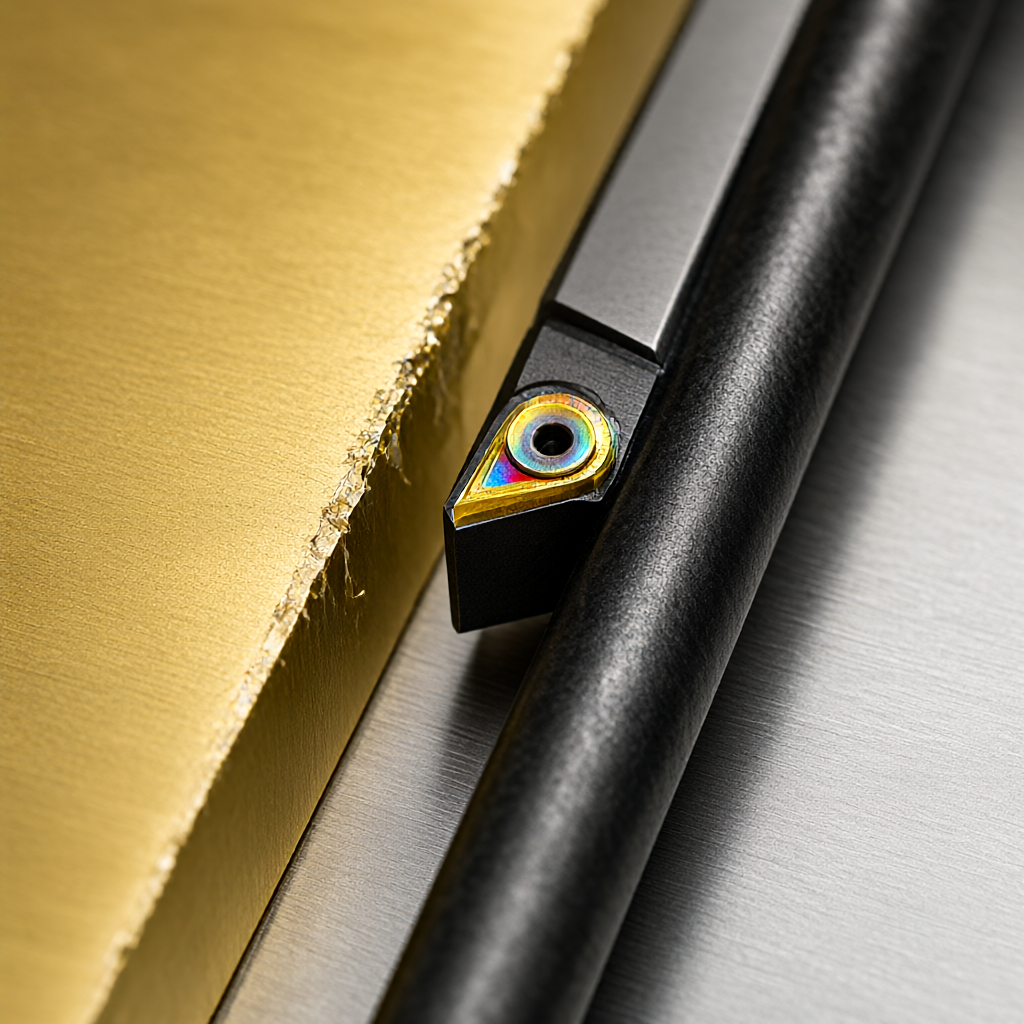
Los materiales de aluminio de alta resistencia como Al7075 se adhieren fácilmente al cuchillo. Al limpiar las raíces, debe utilizar una herramienta con un ángulo trasero grande y aire a alta presión para soplar las virutas. Debido a la mala conductividad térmica de la aleación de titanio, la temperatura en la zona de corte es alta. Se recomienda utilizar herramientas recubiertas y reducir la velocidad de avance para evitar que la punta de la herramienta se astille.Comparación de las propiedades de los materiales de limpieza de raíces de aleación de aluminio y aleación de titanio.
Acero inoxidable y plásticos de ingeniería.
Las virutas de acero inoxidable 304/316L están muy enredadas y se debe confirmar que no estén obstruidas antes de limpiarlas. Para los plásticos de ingeniería como PEEK y POM, la deformación térmica es el principal riesgo. La estrategia de "poca profundidad de corte + alta velocidad de rotación" debe adoptarse durante la etapa de limpieza de raíces para evitar la acumulación de calor que provoque el colapso del fondo del agujero.
Estándares de aceptación y prácticas de prueba.
El efecto de la limpieza de raíces depende no sólo de la profundidad, sino también de la calidad de la superficie. Se recomienda que la aceptación incluya los siguientes indicadores:
Tamaño de la profundidad del orificio: la tolerancia generalmente se controla dentro de ±0,05 mm y las piezas de precisión pueden alcanzar ±0,02 mm.
Planitud del fondo del orificio: Para la superficie de sellado, la planitud debe ser mejor que 0,02 mm para evitar puntos altos locales.
Rugosidad de la superficie: el valor Ra en el área de limpieza de raíces debe ser mejor que Ra0,8μm y la apariencia de las piezas debe alcanzar Ra0,4μm.
En términos de métodos de detección, cuando se utiliza una sonda bidimensional o CMM para medir la profundidad del orificio, se debe prestar atención a la compensación del diámetro de la bola de la sonda. Para el interior del agujero ciego, se recomienda utilizar un micrómetro de diámetro interior con un calibre vernier de profundidad, o utilizar un microscopio de imágenes para observar si hay algún desconchado en el borde.
Preguntas frecuentes
¿Cuánto error es normal en la limpieza de agujeros ciegos CNC?
Por lo general, se reserva un margen de 0,1 a 0,2 mm para el proceso y se elimina con un cuchillo de limpieza de raíces. El error dimensional final se controla en ±0,02-0,05 mm, que se encuentra dentro del rango de tolerancia normal del lote, dependiendo de la precisión del equipo y la rigidez de sujeción.
¿Por qué los agujeros ciegos de pequeño diámetro son fáciles de romper?
El pequeño diámetro del orificio limita el diámetro de la herramienta y la relación de aspecto excesiva da como resultado una rigidez insuficiente. Las soluciones incluyen el uso de un limpiador de raíces más corto, la reducción de la velocidad de alimentación o el uso de una máquina centradora para el acabado para reducir el voladizo.
¿Es necesario perforar en bruto antes de limpiar las raíces?
Debe estar mecanizado en bruto. Primero use un taladro central para ubicar, luego use un taladro o una fresa de extremo de diámetro ligeramente mayor para eliminar la mayor parte del margen y, finalmente, use un limpiador de raíces para quitar la parte inferior. La limpieza directa de raíces hará que la herramienta se sobrecargue o deforme debido al volumen de corte excesivo.
¿Cómo evitar el ennegrecimiento de las piezas de aluminio tras la limpieza de raíces?
Esta es una clásica mancha de oxidación o "acumulación de virutas". Es necesario realizar el proceso de desengrase inmediatamente después de la limpieza de raíces, utilizar etanol absoluto o un agente desengrasante especial para limpiar y luego realizar rápidamente un tratamiento de anodizado o sellado.
¿Cuál es la diferencia esencial entre limpieza de raíces y fresado de agujeros ciegos en piezas torneadas?
El torneado es un corte radial, que depende de la rigidez del portaherramientas y es adecuado para orificios ciegos giratorios de gran diámetro, y la textura de la superficie es en una sola dirección; El fresado es un corte de múltiples filos, adecuado para cuerpos no giratorios, pero es necesario controlar las marcas de la herramienta. Los dos no se pueden mezclar con cuchillos.
Conclusiones y recomendaciones de acción.
La limpieza de raíces de agujeros ciegos no es simplemente "perforar hasta el fondo", sino un proyecto sistemático que involucra la selección de herramientas, la ruta CAM, las propiedades del material y los métodos de detección. Para piezas con requisitos de apariencia o requisitos de sellado funcional, instrucciones claras de limpieza de raíz (como "plano inferior, Ra0.8") pueden reducir significativamente los costos de comunicación. Si su proyecto involucra estructuras complejas de vía ciega, o necesita equilibrar la consistencia del lote y la entrega rápida, se recomienda enviar los planos al equipo de ingeniería. Podemos proporcionar sugerencias de procesos de limpieza de raíces basadas en DFM y garantizar que todo el proceso, desde la prueba hasta la producción en masa, se complete dentro de 15 a 25 días a través de un programa de producción matricial de 72 dispositivos.
Envíe su plano STEP / DWG / PDF y nuestros ingenieros responderán en 2 horas con un presupuesto detallado que incluye análisis DFM gratuito y recomendaciones de proceso, sin compromiso.
Envíe su plano STEP / DWG / PDF y obtenga en 2 horas un presupuesto detallado con análisis DFM gratuito y recomendaciones de proceso. Sin cantidad mínima — desde 1 pieza.