





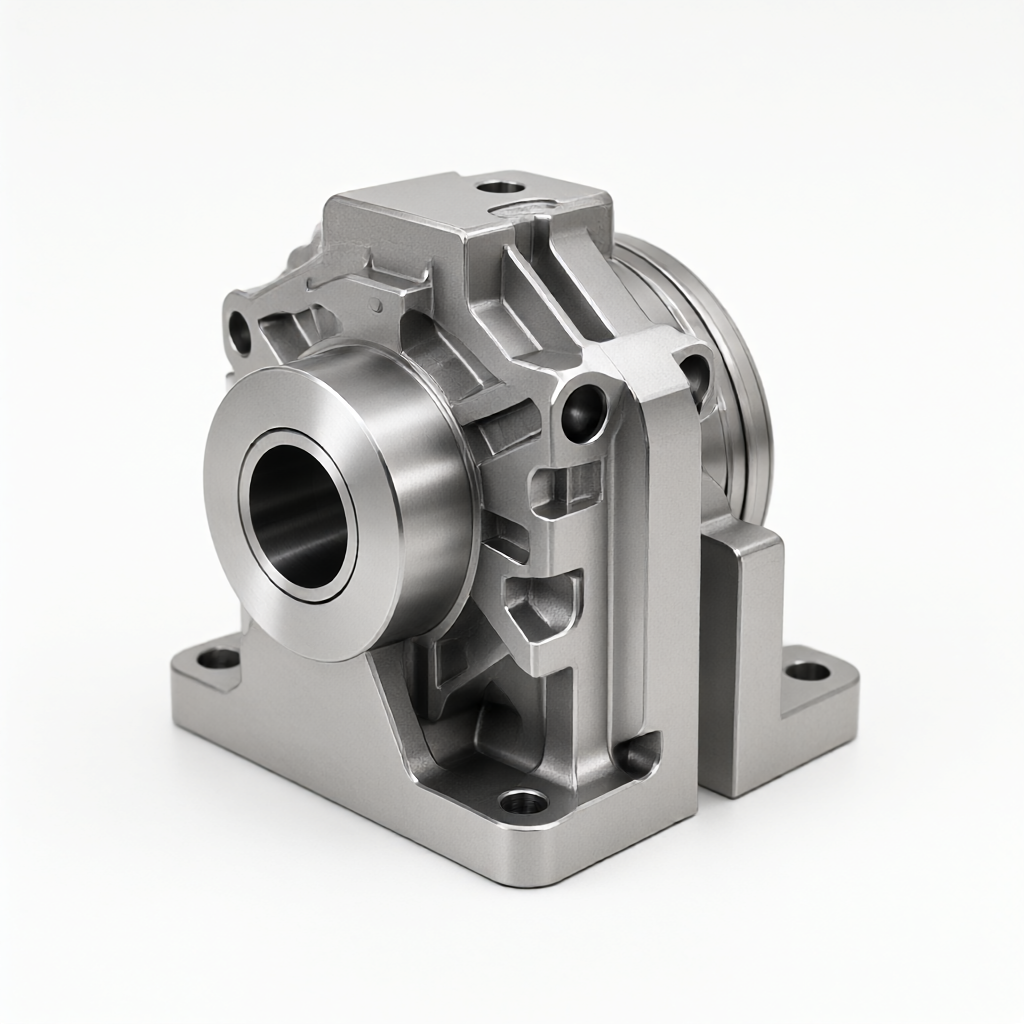
Principios básicos del diseño de herramientas en el procesamiento CNC de piezas grandes.
En la personalización de piezas CNC de precisión,Procesamiento CNC grandeEl mayor desafío no es el corte en sí, sino cómo garantizar que la pieza de trabajo grande se mantenga consistente durante la sujeción, el torneado y los procesos posteriores. Para piezas estructurales de aleación de aluminio o acero cuya longitud excede los 500 mm o su peso excede los 50 kg, los mandriles tradicionales de tres mordazas o las placas de presión simples a menudo causan deformación por tensión, lo que afecta la tolerancia dimensional final (generalmente requiere un rango de ±0,01 mm a ±0,05 mm).
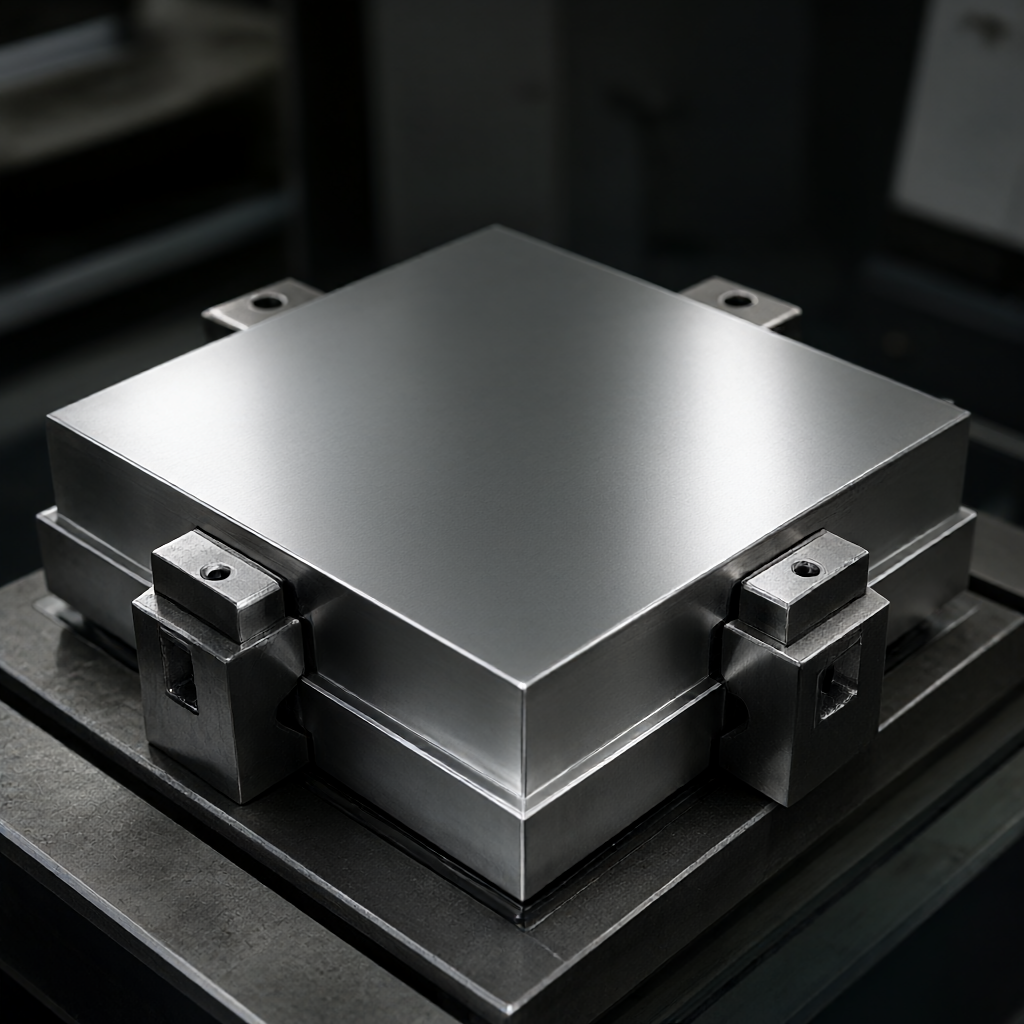
El núcleo del diseño de ropa de trabajo reside en el equilibrio entre "apoyar y ceder". Para piezas grandes de paredes delgadas, se recomienda utilizar soportes de contacto puntuales en lugar de contactos superficiales para reducir la deformación causada por las fuerzas de adsorción. El coeficiente de expansión térmica debe simularse durante el diseño (el aluminio es de aproximadamente 23 μm/m·K, el acero es de aproximadamente 12 μm/m·K) y se reserva un espacio de ensamblaje de 0,1 mm a 0,2 mm para evitar que las piezas no se puedan retirar o que las dimensiones estén fuera de tolerancia debido a la acumulación de calor de corte. Además, el propio utillaje debe tener suficiente rigidez y su frecuencia natural debe evitar la frecuencia de corte del husillo. Generalmente se recomienda que la frecuencia natural del herramental sea más de un 30% mayor que la frecuencia de excitación de corte para evitar la vibración de la superficie causada por la resonancia.
Conversión de referencia y estrategia de sujeción secundaria.
El procesamiento de piezas grandes a menudo requiere múltiples procesos, como fresar primero la superficie inferior y luego voltear y procesar las paredes laterales y la superficie superior. en este momento,Repetibilidad de referenciaconvertirse en un indicador clave. En lugar de un solo pasador cilíndrico, se recomiendan pasadores de ubicación estriados personalizados o bloques de ubicación de cuatro lados para limitar los cinco de los seis grados de libertad críticos. Para conchas grandes con cavidades internas, se recomienda procesar primero las dimensiones exteriores principales, dejando un margen de 0,2 mm, luego darles la vuelta y terminar el interior, y finalmente pulirlas o desbarbarlas uniformemente.
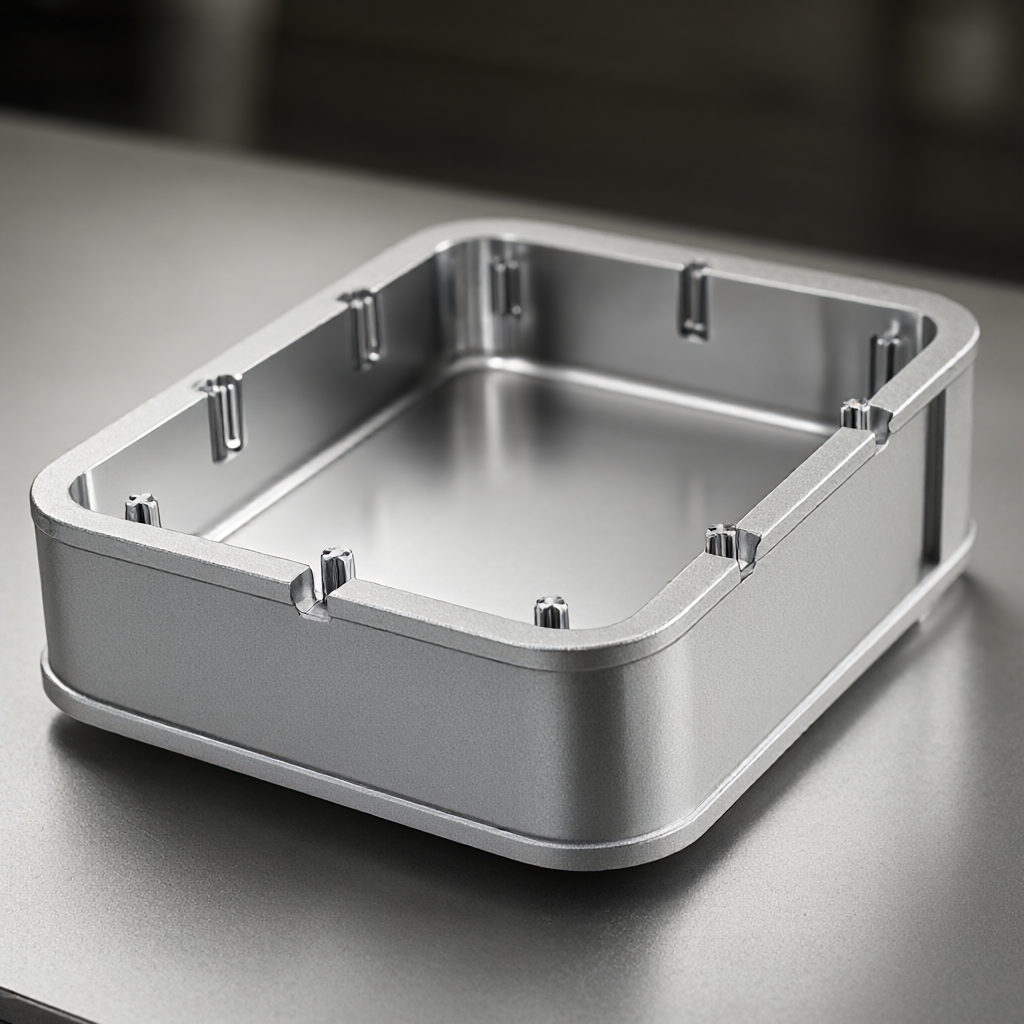
Si se utiliza procesamiento simultáneo de cuatro o cinco ejes para procesar superficies curvas complejas, se debe considerar evitar herramientas en el diseño de herramientas. Para el centro de mecanizado de cinco ejes proporcionado por ShowyMetal, recomendamos comunicarse con el ingeniero durante la etapa de revisión del dibujo (DFM) para marcar el área de interferencia de la herramienta. Para costillas finas (



