





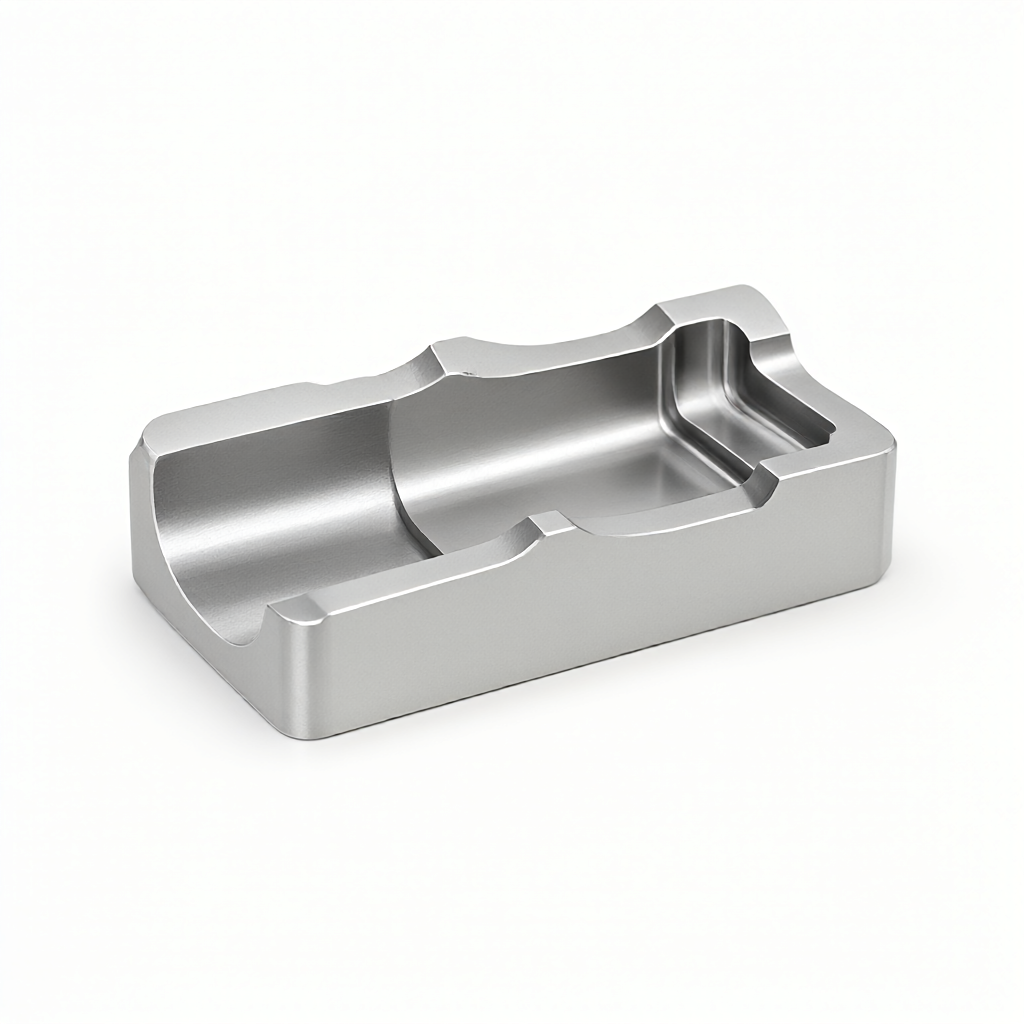
Im Luft- und Raumfahrtbereich bestimmt die Fräsgenauigkeit von Dichtungsnuten direkt das Leckagerisiko in hydraulischen und pneumatischen Systemen. Dieser Artikel bietet eine detaillierte Analyse der geometrischen Toleranzen von Dichtungsnuten und den Einfluss der Oberflächenrauheit auf die Dichtungsleistung bei der CNC-Bearbeitung von Luft- und Raumfahrtteilen und bietet einen vollständigen technischen Leitfaden von der Werkzeugauswahl bis zu den Akzeptanzkriterien. Für Ingenieure, die für die Konstruktion kritischer Flüssigkeitswege verantwortlich sind, ist das Verständnis, wie eine zuverlässige Abdichtung innerhalb einer Toleranz von ±0,01 mm erreicht werden kann, der Schlüssel zur Vermeidung von Installationsfehlern.
Analyse der Grundursachen für den Ausfall von Dichtungsnuten in der Luftfahrt
Ausfälle von Dichtungsnuten sind häufig auf geometrische Fehler und Probleme mit der Oberflächenintegrität zurückzuführen. Wenn bei der herkömmlichen zwei- oder dreiachsigen Bearbeitung schmale Nuten mit einem Verhältnis von Tiefe zu Durchmesser von mehr als 1:5 bearbeitet werden, kann es aufgrund von Werkzeugablenkung oder thermischer Verformung leicht zu unebenen Nutböden kommen.- Kantengrate: Winzige Fasern verbleiben im Trennbereich und zerstören die statische Abdichtung des O-Rings oder der Metalldichtung.
- : Wenn die Breite zu groß ist, wird die Dichtung zu stark komprimiert und verformt sich noch lange, nachdem die Kompressionsrate 40 % überschreitet; Wenn die Breite zu gering ist, reicht die Vorspannkraft nicht aus.
- Mikrorisse an der Oberfläche: Wenn die Kühlung einer harten Aluminiumlegierung (z. B. 7075-T6) beim Hochgeschwindigkeitsfräsen nicht ausreicht, entstehen leicht Mikrorisse in der Nutwand, die sich unter zyklischem Druck zu Leckagekanälen ausdehnen.
| Bearbeitungsplan | Anwendbare Materialien | Einschränkung | ||
|---|---|---|---|---|
| Dreiachsiger Vertikalvorschub | 1,6 - 3,2 μm | 0,05 mm | Gewöhnliches Aluminium/Stahl | Die Seitenwand des tiefen Hohlraums erfordert mehrere Werkzeugwechsel und die Schnittspuren beeinträchtigen die Abdichtung |
| Vierachsiges Seitenfräsen | 0,8 - 1,6 μm | 0,02 mm | Titanlegierung/Edelstahl | Extrem lange Schlitze sind durch den Gyrationsradius begrenzt und erfordern mehrere Verbindungen. |
| Dynamische Fünf-Achsen-Neigung | ≤ 0,8 μm | 0,01 mm | Inconel/Hochtemperaturlegierung | Erfordert ein hochpräzises ATC und Werkzeugmagazin sowie eine große Menge an Programmierberechnungen |
Die Daten zeigen, dass bei der 5-Achsen-Simultanbearbeitung von Inconel 718-Dichtungsnuten durch Konstanthalten des Winkels zwischen der Werkzeugachse und der Normalen der Werkstückoberfläche die Oberflächenrauheit von Ra 3,2 auf innerhalb von Ra 0,8 reduziert werden kann, wodurch die Störung der Dichtoberfläche durch mikroskopische Vorsprünge deutlich reduziert wird.
Der direkte Einfluss der Werkzeugauswahl auf die Qualität der Nutwand
Die geometrischen Werkzeugparameter sind die erste Ebene zur Steuerung der Geometriegenauigkeit. Für schmale Dichtungsnuten (Breite<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。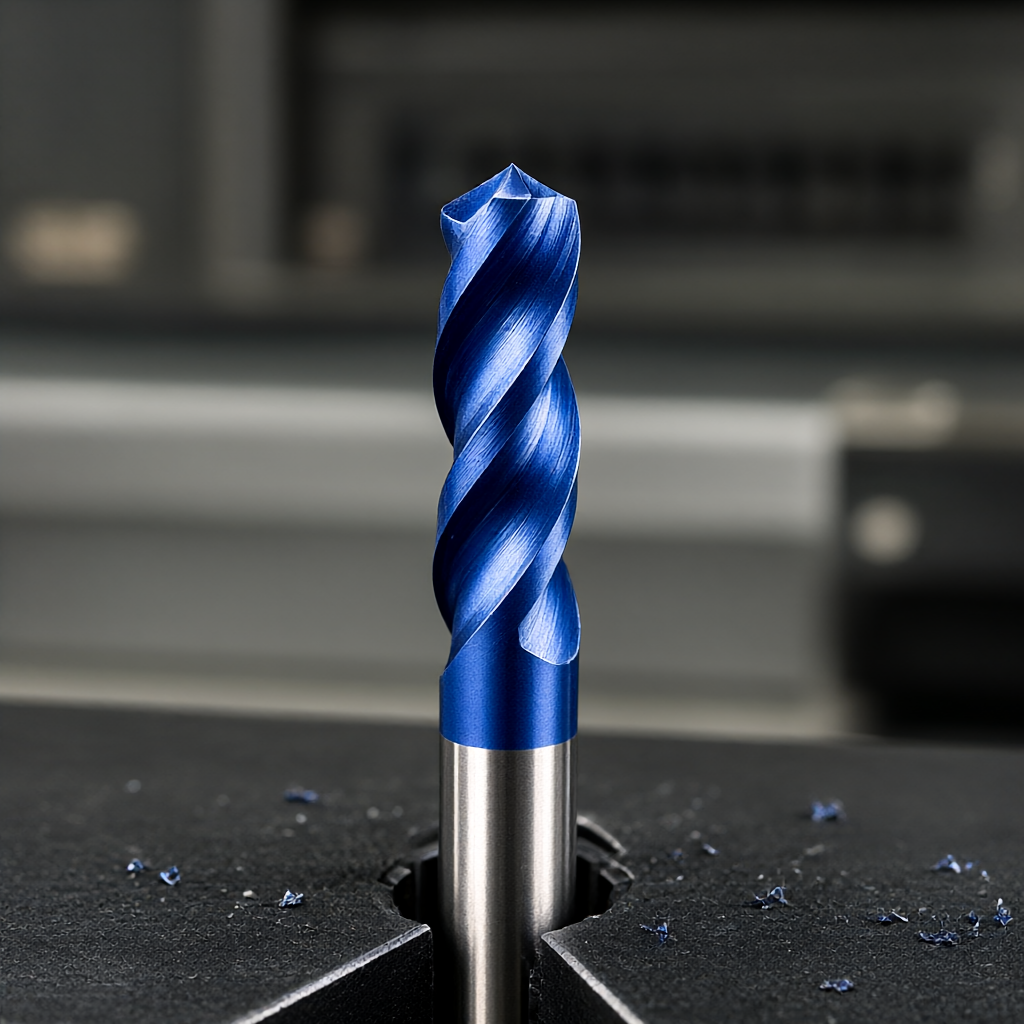
Vorschub- und Schnittgeschwindigkeitsstrategien
- Hochgeschwindigkeitsaluminium: Bei 7075-T6 kann die Spindelgeschwindigkeit 8.000–12.000 U/min erreichen, die Vorschubgeschwindigkeit beträgt 3–5 m/min und eine große Schnitttiefe wird verwendet, um Spannungen abzubauen.
- Titanlegierung Ti-6Al-4V: Um eine Kaltverfestigung zu vermeiden, verwenden Sie eine geringe Schnitttiefe (0,2–0,5 mm/U), eine niedrige Drehzahl (5000–7000 U/min) und einen hohen Vorschub, um eine Überlastung der Werkzeugspitze zu vermeiden.
- Kühlmittelmanagement: Der enge Raum in der Dichtungsnut führt häufig zu unzureichender Kühlung. Es wird empfohlen, Werkzeuge mit Minimalmengenschmierung (MMS) oder Hochdruck-Innenkühlwerkzeugen zu verwenden, um die Temperatur des Schneidbereichs auf unter 50 °C zu halten.
Überlegungen zur Toleranzstapelung und zur Gestaltung der Passflächen
Je höher die CNC-Bearbeitungsgenauigkeit, desto besser. Basierend auf den Eigenschaften der Dichtung muss eine Toleranzstapelanalyse durchgeführt werden. Am Beispiel von O-Ringen gibt die Norm ISO 3601-1 klare Empfehlungen für die Gesamtbreite und -tiefe der Nut.Prinzip der Toleranzverteilung
Unter der Gesamttoleranzanforderung von ±0,01 mm sollte die Toleranz hauptsächlich den Abmessungen zugewiesen werden, die für die Dichtungsfunktion am empfindlichsten sind. Beispielsweise steuert die Nuttiefentoleranz das Ausmaß der Vorkomprimierung und die Nutbreitentoleranz steuert den radialen Bewegungsraum. Wenn die Nuttiefentoleranz auf ±0,02 mm eingestellt ist, kann die Nutbreitentoleranz auf ±0,03 mm gelockert werden, um die Verarbeitungsschwierigkeiten zu verringern. Es ist zu beachten, dass der Eckenradius R am Nutboden ≥ 0,5 mm sein muss, da sonst der Spannungskonzentrationskoeffizient Kt erheblich ansteigt und die Ermüdungslebensdauer verkürzt wird.
Oberflächenintegrität und Entgratungsprozess
Nach dem Präzisionsnutfräsen können sich noch 0,05–0,1 mm Restgrate oder Fasern auf der Oberfläche befinden. Dies ist eine häufige Ursache für „falsche Dichtung, echte Undichtigkeit“.Vergleich von Entgratungslösungen
- Mechanisches Entgraten: Verwenden Sie eine speziell geformte Feile oder einen Schleifstein, der zur Rillenform passt. Der Vorteil besteht darin, dass keine Schäden entstehen, der Nachteil besteht jedoch darin, dass der Wirkungsgrad gering ist und die Nutbreite leicht zu ändern ist.
- Elektrochemisches Entgraten (ECC): Durch die Nutzung des Prinzips der elektrochemischen Auflösung ist es äußerst effektiv bei schwer zugänglichen Dichtungsrillengraten in Metallteilen. Es kann die ursprüngliche Größe beibehalten und weist keine Kaltverfestigungsschicht auf der Oberfläche auf. Es wird für Titanlegierungen und Edelstahl empfohlen.
- Vibrationsschleifen: Geeignet für Kleinserienteile mit unkritischen Abmessungen. Die Schleifzeit muss streng kontrolliert werden, um übermäßigen Verschleiß der Nutwand zu verhindern.
Für Strukturteile in der Luft- und Raumfahrt wird ECC bevorzugt, da es nicht nur Grate entfernt, sondern auch durch Schneiden verursachte Restzugspannungen eliminiert und dadurch die Korrosionsbeständigkeit und Ermüdungsbeständigkeit der Dichtfläche verbessert.
Prüfmethoden und Akzeptanzkriterien
Herkömmliche Messschieber können die Oberflächengenauigkeit der Dichtungsnut nicht erkennen. Die folgende Kombination von Erkennungsmethoden muss verwendet werden:Kernerkennungsindikatoren
- Koordinatenmessgerät (KMG): Scannen Sie mit einer Sonde die Seite der Nut, um die Breite, Tiefe und Geradheit der Nut zu beurteilen. Der Durchmesser der Sonde muss weniger als 1/5 der Nutbreite betragen, und normalerweise wird eine Nadelspitze von Φ0,8 mm oder kleiner verwendet.
- Optisches Oberflächenrauheitsmessgerät: Führen Sie eine berührungslose Messung des Nutbodens und der Hauptkontaktflächen durch, zeichnen Sie die Ra-Wert-Verteilung auf und stellen Sie sicher, dass es keine lokalen abnormalen Hochpunkte gibt.
- Lecksuche (Druckprüfung): Führen Sie vor dem Zusammenbau einen Stickstoff- oder Luftdruckhaltetest an den Teilen mit installierten Dichtungen durch, erhöhen Sie den Druck auf das 1,5-fache des Arbeitsdrucks und halten Sie den Druck 30 Minuten lang. Wenn der Druckabfall 1 % nicht überschreitet, gilt dies als qualifiziert.
FAQ
Was ist die Mindestbreite für die Bearbeitung von Luftfahrt-Dichtungsnuten?
Aufgrund der Werkzeugstärke und Vibrationen beträgt die Mindestbreite der Dichtungsnut beim herkömmlichen CNC-Fräsen etwa 0,5 mm. Für engere Spaltmaße empfehlen sich alternativ Laserschneiden oder Funkenerosion (EDM).
Wie kann sichergestellt werden, dass die Dichtungsnut aus einer 7075-Aluminiumlegierung einen Ra-Wert von 0,4 μm aufweist?
Es ist notwendig, beschichtete Hartmetallwerkzeuge (z. B. TiAlN-Beschichtung), Feinfräsen mit kleinen Schritten (0,1–0,2 mm) und Polieren im Endprozess zu verwenden. Sorgen Sie für einen ausreichenden Kühlmittelfluss, um Maßabweichungen durch thermische Verformung zu vermeiden.
Beeinflusst das ECC-Entgraten die Nuttoleranzen?
ECC ist in erster Linie ein elektrochemischer Auflösungsprozess mit einem leichten, gleichmäßigen Verdünnungseffekt auf ungeschützten Oberflächen (normalerweise).<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
Benötigt die Dichtungsnut aus Titanlegierung nach der Verarbeitung eine Wärmebehandlung?
Normalerweise nicht erforderlich. Titanlegierungen sind hitzeempfindlich. Wenn die Verformung nach der CNC-Bearbeitung groß ist, kann sie durch Spannungsarmglühen behandelt werden. Allerdings muss die Größe der Dichtungsnut nach dem Glühen stabil sein. Es wird empfohlen, zunächst alle mechanischen Bearbeitungen durchzuführen, dann eine Wärmebehandlung durchzuführen und abschließend die Dichtfläche fein zu schleifen.
Wie kann die Konsistenz der Dichtungsnuten in der Massenproduktion aufrechterhalten werden?
Der Schlüssel liegt im Werkzeugstandzeitmanagement. Erstellen Sie ein Werkzeugverschleißmodell und ersetzen oder schleifen Sie das Werkzeug alle 50–100 verarbeiteten Teile. Verwenden Sie SPC (statistische Prozesskontrolle), um den Cpk-Wert der Schlitzbreite und -tiefe zu überwachen, mit einem Ziel-Cpk≥1,33, um die Chargenkonsistenz sicherzustellen.



