





Bei der Herstellung von Luft- und RaumfahrtteilenRisikobewertung von Mikrorissen nach CNC-Bearbeitung von Luft- und Raumfahrtteilen und HochglanzpolierenEs ist das zentrale Glied der Qualitätskontrolle. Bei dünnwandigen Strukturteilen aus Titanlegierungen und Aluminiumlegierungen kann es leicht zu Zugspannungen auf der Oberfläche kommen, wenn der Polierprozess nicht richtig kontrolliert wird, was zu Wasserstoffversprödung oder Spannungsrisskorrosion (SCC) führen kann. Basierend auf Materialwissenschaft und Präzisionsbearbeitungstechnologie bietet dieser Artikel eine eingehende Analyse der Ursachen, Erkennungsmethoden und Risikovermeidungsstrategien von Mikrorissen in der gesamten Kette vom CNC-Schruppen und Schlichten bis zum Hochglanzpolieren und hilft Ingenieuren und Einkäufern bei der Festlegung strenger Akzeptanzstandards.
Ursachen und Mechanismen von Mikrorissen beim Spiegelpolieren in Luftfahrtqualität
Beim Spiegelpolieren handelt es sich nicht einfach nur um physikalisches Schneiden, sondern um einen zusammengesetzten Prozess aus „mechanischem Schleifen + chemischer Passivierung“. Bei der Aluminiumlegierung 7075-T6 oder der Titanlegierung Ti-6Al-4V, die üblicherweise in der Luftfahrt verwendet wird, ist das Risiko von Mikrorissen hauptsächlich auf die folgenden drei physikalischen Mechanismen zurückzuführen:
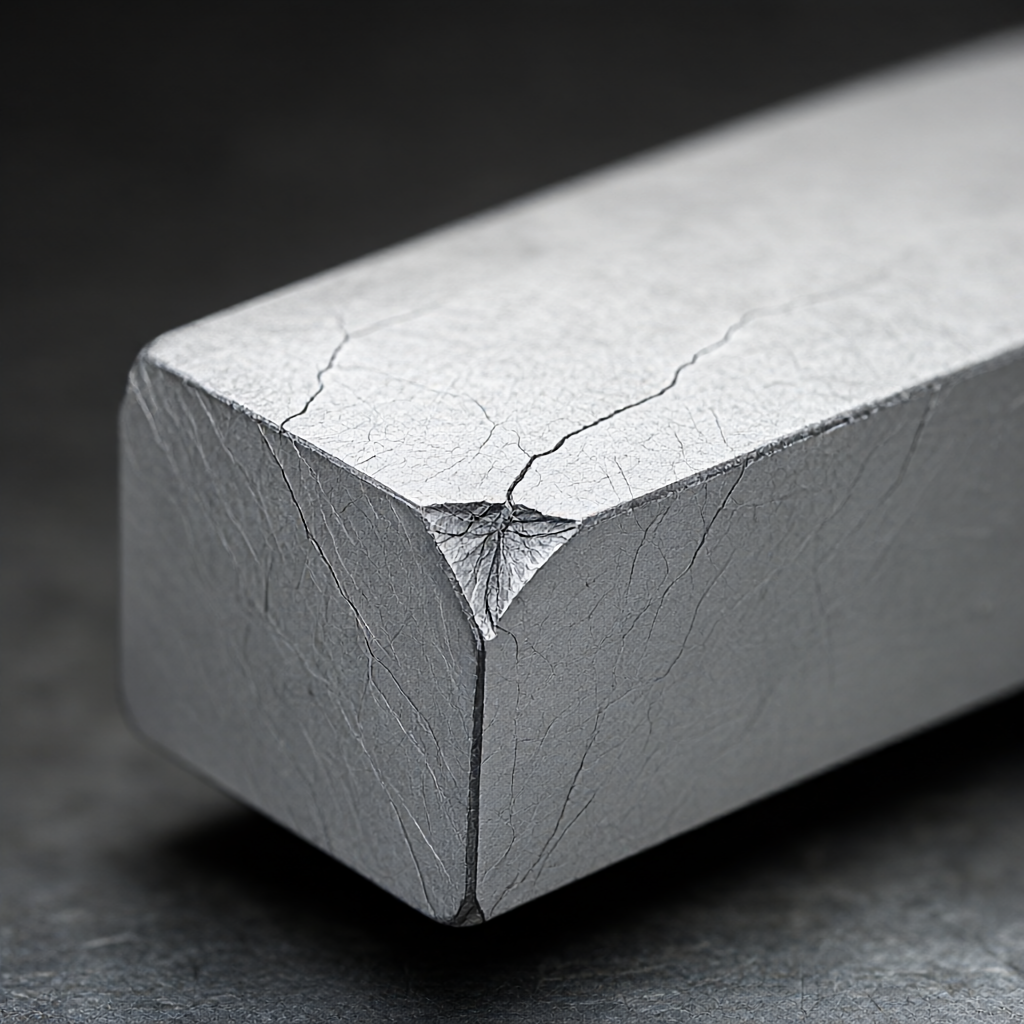
- Ansammlung von Restspannungen: Nach der CNC-Bearbeitung besteht in der Regel eine Zugspannung auf der Oberfläche. Bei zu großer Polierkraft führt die plastische Verformungsschicht, die durch die in der Oberfläche eingelagerten Schleifpartikel entsteht, zu einer weiteren Erhöhung der Zugspannung. Wenn die lokale Spannung die Streckgrenze des Materials überschreitet (z. B. beträgt 7075-T6 etwa 505 MPa), bilden sich mikroskopisch kleine Risse.
- thermischer Verformungseffekt: Durch die Reibung des Hochgeschwindigkeits-Poliermaschinenkopfes entsteht Wärme. Wenn nicht genügend Kühlmittel vorhanden ist, steigt die lokale Temperatur sofort an, was zu einer ungleichmäßigen thermischen Ausdehnung und Kontraktion des Materials führt, was zu thermischen Spannungsrissen führt.
- Material-Wasserstoffdurchdringung (für Titanlegierung): Beim sauren elektrolytischen Polieren oder unsachgemäßen chemischen Polieren dringen Wasserstoffatome in die Gittergrenze ein, verringern die Zähigkeit des Materials und bilden latente Wasserstoffversprödungsrisse.
Vergleich der Empfindlichkeit verschiedener Materialien gegenüber Poliermikrorissen
Unterschiedliche Qualitäten von Metallen für die Luft- und Raumfahrt weisen sehr unterschiedliche Toleranzen gegenüber Oberflächenschäden auf. Die folgende Tabelle vergleicht die Risikomerkmale und Prozessparameterempfindlichkeiten zweier gängiger Luft- und Raumfahrtmaterialien im Spiegelpolierprozess:
| Materialqualität | Hauptfehlermodi | Sensible Prozessparameter | Empfohlene Poliermittel | Risikostufe |
|---|---|---|---|---|
| 7075-T6 Aluminium | Oberflächenrisse und passive Filmschäden führen zu Korrosion | Polierdruck >0,5 MPa; Drehzahl >6000 U/min | Neutraler starker Elektrolyt + Aluminiumoxidaufschlämmung | Medium |
| Ti-6Al-4V | Wasserstoffversprödung, Lochfraß, Spannungsrisskorrosion | pH-Wert der sauren Polierlösung<2;抛光时间>30er Jahre | Neutrales chemisches Polieren oder ultraschallunterstütztes Schleifen | hoch |
Hinweis: Titanlegierungen reagieren äußerst empfindlich auf Wasserstoff und die Zubereitung und Eintauchzeit der chemischen Polierlösung muss durch strenge Coupon-Tests überprüft werden.
Prozesswegoptimierung: von der Grobbearbeitung bis zum Hochglanzpolieren
Um das Risiko von Mikrorissen zu minimieren, muss die Gestaltung der Prozessstrecke nach dem Prinzip „Stress Relief First“ erfolgen. ShowyMetal verwendet in der Massenproduktion von Luftfahrtteilen üblicherweise die folgende Prozesskombination:
- Schlichtfräsaufmaß: Reservieren Sie eine Polierzugabe von 0,05–0,1 mm auf die endgültige Größe, aber die Oberflächenrauheit muss so kontrolliert werden, dass sie Ra1,6 μm nicht überschreitet, um übermäßiges Schneiden beim anschließenden Polieren zu vermeiden.
- Stressabbau durch Vibrationsalterung: Vor dem Polieren wird eine Vibrationsalterungsbehandlung an den Teilen durchgeführt, um innere Restspannungen aus der CNC-Bearbeitung zu beseitigen und die Wahrscheinlichkeit einer Verformung und Rissbildung der Teile unter der Kraft des Polierens zu verringern.
- Abgestuftes Polieren: Verwenden Sie nacheinander Schleifschlamm der Größen 600#, 1000#, 2000# und 5000#. Zwischen jeder Stufe wird eine Reinigung durchgeführt, um zu verhindern, dass grobe Schleifpartikel in die nächste Stufe gelangen und Kratzer verursachen. Der zerkratzte Boden ist häufig die Ursache für Risse.
Schlüsselerkennung bedeutet: Mikrorisse genau identifizieren
Bei Spiegelteilen sind Risse im Submikronbereich mit dem menschlichen Auge und herkömmlicher Sichtprüfung (VT) schwer zu erkennen. Luftfahrtnormen erfordern häufig die Einführung fortschrittlicherer zerstörungsfreier Prüfungen (NDE):
- Fluoreszierende Eindringprüfung (PT): Geeignet für oberflächliche Öffnungsrisse. Mithilfe der Kapillarwirkung dringt das fluoreszierende Mittel in die Mikrorisse ein und wird unter ultraviolettem Licht beobachtet. Bei Titanlegierungen ist besonders darauf zu achten, dass durch das Eindringmittel kein Wasserstoff eindringt.
- Magnetpulverprüfung (MT): Gilt nur für ferromagnetische Luftfahrtstahlteile (wie A286 und Inconel 718 sind unter bestimmten Glühbedingungen nicht anwendbar und der Magnetismus muss bestätigt werden). Für nichtmagnetische Aluminiumlegierungen und Titanlegierungen ist diese Methode nicht anwendbar.
- Metallografische Beobachtung mit einem optischen Mikroskop: Zur Stichprobenkontrolle werden metallografische Proben von der polierten Oberfläche der Teile entnommen und die Dicke der Verformungsschicht und der Risse unter 200- bis 500-facher Vergrößerung beobachtet. Die Dicke der Verformungsschicht muss innerhalb von 50 μm liegen.
- Ultraschallprüfung (UT): Geeignet für die Prüfung von oberflächennahen und inneren Rissen, es ist jedoch schwierig, sehr flache Mikrorisse auf der Spiegeloberfläche zu finden. Es wird normalerweise in Verbindung mit PT verwendet.
Akzeptanzstandards und praktische Vorschläge zur Risikovermeidung
Bei der Unterzeichnung einer technischen Vereinbarung sollte der Käufer quantitative Indikatoren klären und vage „rissfreie“ Beschreibungen vermeiden. Es wird empfohlen, die folgenden Indikatoren zu übernehmen:
- Rauheits-Doppelkontrolle: Es ist nicht nur die Spiegelhelligkeit (Ra ≤ 0,2 μm) erforderlich, sondern gleichzeitig muss auch der Rz-Wert (Zehn-Punkte-Höhenunterschied) getestet werden, um das Vorhandensein lokaler tiefer Vertiefungen (Schleifschäden) zu verhindern. Normalerweise ist Rz≤1,0μm erforderlich.
- Korrelation des Salzsprühtests: Wenn die Arbeitsumgebung der Teile Salznebel enthält, wird empfohlen, einen 480–960 Stunden dauernden Salzsprühtest (ASTM B117) auf der polierten Oberfläche durchzuführen. Risse beschleunigen die Korrosionsausbreitung und die Polierqualität kann indirekt durch den Salzsprühtest überprüft werden.
- Spannungskorrosionsprüfung (SCC): Für Titanlegierungsteile in einem hochbeanspruchten Zustand sollte ein potentiostatischer SCC-Test gemäß ASTM G36 durchgeführt werden, um sicherzustellen, dass nach dem Polieren keine Defekte vorhanden sind, die zu Öffnungen auf der Oberfläche führen.
Lieferanten sollten vollständige Prozesskontrollaufzeichnungen „vor dem Polieren – nach dem Polieren“ vorlegen, einschließlich der Anzahl der Schleifsandmaschen, der Charge der Polierflüssigkeitsbestandteile, des Kontaktdrucks und der Zeitkurve, damit die Rückverfolgbarkeit verfolgt werden kann, wenn in der Charge Mikrorisse auftreten.
Häufig gestellte Fragen (FAQ)
Warum sind Teile aus Aluminiumlegierung nach dem Hochglanzpolieren anfällig für Korrosion?
Durch den Poliervorgang wird der natürliche Oxidfilm auf der Aluminiumoberfläche zerstört. Wenn die Polierflüssigkeit stark säurehaltig ist oder nicht rechtzeitig nach dem Polieren neutralisiert und passiviert wird, verliert die Oberfläche ihren Schutz und es kommt in feuchter Umgebung leicht zu Lochfraß.
Kann das elektrolytische Polierverfahren zum Polieren von Titanlegierungen verwendet werden?
Ja, aber die Elektrolyttemperatur (normalerweise ≤60 °C) und die Spannung müssen streng kontrolliert werden. Überhitzung oder zu hohe Spannung führen dazu, dass Titan Wasserstoff absorbiert und Wasserstoffversprödungsrisse verursacht. Es wird empfohlen, einen Elektrolyseur mit konstanter Temperatur zu verwenden und die Stromdichte zu überwachen.
Wie unterscheidet man Polierkratzer von Mikrorissen?
Kratzer sind linear, in eine Richtung verteilt und verlaufen meist über die gesamte Oberfläche; Mikrorisse sind gegabelt, netzartig oder unregelmäßig und haben eine sehr geringe Tiefe. Bei der fluoreszierenden Eindringprüfung (PT) weisen Risse typischerweise Eindringbereiche auf, die dünner und unregelmäßiger sind als Kratzer.
Wie kann die Stabilität der Polierqualität während der Massenproduktion sichergestellt werden?
Erstellen Sie ein SPC-Diagramm (Statistical Process Control), um die Rauheitswerte Ra und Rz nach dem Polieren zu überwachen. Das erste und das letzte Stück jeder Charge müssen einer fluoreszierenden Eindringprobe unterzogen werden. Sobald die Schwankung die Kontrollgrenze überschreitet, muss die Maschine sofort gestoppt werden, um den Polierdruck und die Polierzeit anzupassen.
Reicht die Oberflächenrauheit Ra0,4μm als Spiegelakzeptanzkriterium aus?
Ra0,4 μm gehört zur hochpräzisen optischen Ebene, aber Rz kann leicht ignoriert werden, wenn man sich nur auf Ra konzentriert. Es wird empfohlen, die Akzeptanzkriterien auf Ra ≤ 0,4 μm und Rz ≤ 0,8 μm festzulegen und ein 500-faches metallografisches Mikroskop zu verwenden, um zu bestätigen, dass keine mikroskopischen Verformungsbänder vorhanden sind.
Schlussfolgerungen und Handlungsempfehlungen
Bei der CNC-Bearbeitung und dem Hochglanzpolieren von Luft- und Raumfahrtteilen handelt es sich im Wesentlichen um ein umfassendes Management der Materialzähigkeit und des Spannungszustands. Das Risiko von Mikrorissen ist nicht unkontrollierbar, sondern hängt von der raffinierten Kombination von Prozessparametern (Druck, Geschwindigkeit, Medium) und Nachweismethoden (PT, Metallographie) ab. Als Präzisionshersteller verlässt sich ShowyMetal auf 72 mehrachsige CNC-Geräte sowie strenge Drei-Koordinaten- und optische Inspektionssysteme, um eine Maßgenauigkeit von ±0,01 mm sicherzustellen. Darüber hinaus werden latente Mängel auf der polierten Oberfläche durch die Erstmusterprüfung und Prozessprüfung wirksam vermieden.
Wenn Sie einen Verarbeitungspartner mit umfassenden Möglichkeiten zur Oberflächenbehandlung und Inspektion für Strukturteile aus Titanlegierungen oder Aluminiumlegierungen in Luft- und Raumfahrtqualität suchen, senden Sie bitte Zeichnungen und technische Spezifikationen an unser Engineering-Team. Basierend auf den Materialeigenschaften erstellen wir für Sie einen vollständigen Prozessplan einschließlich Entspannung, abgestuftem Polieren und Eindringprüfung und erstellen einen Inspektionsbericht, der den Luftfahrtstandards entspricht.



