





Bei der Kaufentscheidung von Strukturteilen für die Luft- und Raumfahrt und PräzisionsbewegungsteilenEdelstahl 304Und6061-T6 AluminiumlegierungEs handelt sich um zwei Substrate, die sehr häufig vorkommen. Zwischen beiden bestehen erhebliche Unterschiede in der Dichte, Festigkeit, Verarbeitungsleistung und Kompatibilität der Oberflächenbehandlung, die sich direkt auf das Gewichtsreduzierungspotenzial, das Korrosionsbeständigkeitsfenster, die Chargenkosten und die Toleranzeinhaltungsfähigkeiten der Teile auswirken. Dieser Artikel geht von den intrinsischen Materialparametern aus und kombiniert CNC-Schneideigenschaften, Toleranzakkumulation und Fehlermodi, um die Grenzen des anwendbaren Anwendungsbereichs von 304 und 6061 zu analysieren und Ingenieuren und Einkäufern eine praktische Auswahlbasis zu bieten.
Vergleich der grundlegenden Eigenschaften von Edelstahl 304 und Aluminium 6061
Die Materialauswahl muss auf quantisierten Parametern basieren. Im Folgenden sind die wichtigsten physikalischen Eigenschaftsdaten der beiden Materialien bei Raumtemperatur aufgeführt. Alle Werte beziehen sich auf das Standard-Sortenhandbuch. Die tatsächlichen Werte schwanken von Charge zu Charge um ca. 3-5 %.
| Parameterelement | Edelstahl 304 | 6061-T6 Aluminiumlegierung |
|---|---|---|
| Dichte (g/cm³) | ~7,93 | ~2,70 |
| Zugfestigkeit (MPa) | 515-720 | 310-345 |
| Streckgrenze (MPa) | 205-310 | 241-260 |
| Dehnung (%) | ≥40 | 8-11 |
| Härte (HV) | ~80-120 (geglühter Zustand) | ~95 (T6-Zustand) |
| Korrosionsbeständigkeit | Hervorragend (Lochkorrosionsbeständigkeit in Chloridumgebung bei normaler Temperatur) | Gut (Oberflächenoxidfilm, Angst vor starkem Alkali) |
Technische Interpretation:Die Dichte von 6061 beträgt nur 1/3 von 304. Wenn die Teile gewichtsempfindlich sind (z. B. Drohnenhalterungen, Satellitenhalterungen), hat eine Aluminiumlegierung natürliche Vorteile. Allerdings ist die Zugfestigkeit von 304 fast doppelt so hoch wie die von 6061. Wenn die Teile einer hohen statischen Belastung oder Stoßbelastung ausgesetzt sind (z. B. Befestigungselemente, Antriebswellen), müssen Güten der Güteklasse 304 oder höher bevorzugt werden. In Bezug auf die Dehnung ist die Duktilität von 304 viel besser als die von 6061 und es ist widerstandsfähiger bei Umformprozessen wie Kaltstauchen und Tiefziehen.
Unterschiede in der CNC-Schneidleistung und den Prozessparametern
Es gibt einen großen Unterschied im Schnittprozesskoeffizienten (Kc) der beiden Materialien, der direkt die Werkzeuglebensdauer, die Bearbeitungseffizienz und die Oberflächenqualität bestimmt. Der Kc-Wert von 6061 liegt bei etwa 60–80 N/mm², während der Kc-Wert von 304 bei 200–280 N/mm² liegt.
- 6061 Aluminiumlegierung:Der Schnitt ist weich, die Spanabfuhr erfolgt reibungslos und der Werkzeugverschleiß ist gering. Empfohlen werden Hartmetall- oder Schnellarbeitsstahl-beschichtete Werkzeuge mit Spindeldrehzahlen von bis zu 8000–15000 U/min. Die Schnitttiefe kann größer sein und die Schruppeffizienz ist extrem hoch.
- Edelstahl 304:Es weist eine hohe Zähigkeit, eine deutliche Tendenz zur Kaltverfestigung und eine hohe Schnitttemperatur auf. Es wird empfohlen, kobalthaltige oder CBN-Schneidwerkzeuge zu verwenden. Es ist notwendig, den Spanwinkel zu vergrößern und die radiale Eindringtiefe zu verringern. Normalerweise müssen die Vorschübe um 30–50 % reduziert werden, um eine Aufbauschneide zu vermeiden.
Bei den 3-Achsen- und 5-Achsen-Bearbeitungszentren von ShowyMetal muss bei der Bearbeitung von 304-Teilen bei der Werkzeugwegstrategie besonderes Augenmerk auf „Glätte“ gelegt werden, um Vibrationsspuren durch unterbrochenes Schneiden zu vermeiden. Bei der Verarbeitung von 6061 ist auf das Kühlmittelverhältnis zu achten. Eine zu hohe Konzentration kann verbleiben und beim anschließenden Eloxieren zu Farbunterschieden führen. Es wird empfohlen, 6061-Teile nach der CNC einem Entfettungs- und Reinigungsprozess hinzuzufügen und dann in den Oberflächenbehandlungsprozess einzutreten.
Toleranzkontrolle und Dimensionsstabilität
Die Toleranzfähigkeit von Präzisionsteilen wird durch den Wärmeausdehnungskoeffizienten des Materials und die Verarbeitungsrückfederung beeinflusst.
Kompensation thermischer Effekte
Die Wärmeleitfähigkeit von 6061 beträgt etwa 200 W/(m·K), schnelle Wärmeableitung, geringe thermische Verformung bei der Verarbeitung und einfache Wartung±0,01 mmToleranz. Die Wärmeleitfähigkeit von 304 beträgt nur ~16 W/(m·K), und beim Schneiden sammelt sich leicht Hitze an, die zu einer lokalen Ausdehnung des Werkstücks führt. Bei der Verarbeitung von 304 ist es notwendig, vor der Verarbeitung kritischer Abmessungen eine größere Menge an Wärmeausgleich zu reservieren oder eine natürliche Kühlung zu veranlassen, da es sonst leicht zu Toleranzüberschreitungen kommen kann.
Federwirkung und Rückprall
6061 hat einen hohen Steifigkeitsmodul (~69 GPa), neigt jedoch bei der Bearbeitung dünnwandiger Teile zum Phänomen des „Messernachgebens“, was zu einer kleineren inneren Lochgröße führt. Aufgrund der hohen Härte von 304 ist die Federwirkung relativ gering, die Zeitspanne zum Abbau der Restspannung ist jedoch lang. Für statische Luftfahrtteile wird empfohlen, 304-Teile mit einem Alterungs- oder Spannungsarmglühprozess nach der CNC hinzuzufügen, um die Abmessungen zu stabilisieren.
Wenn es sich bei den Teilen um eine kombinierte Dreh- und Fräsbearbeitung handelt, erleichtert die Mehrachsverbindung von 6061 die Sicherstellung der geometrischen Genauigkeit; Beim 304-Compound-Bearbeitungszentrum muss man sich auf die Überwachung der Auswirkungen der thermischen Spindeldrift auf die Koaxialität konzentrieren.
Kompatibilitätsvergleich der Oberflächenbehandlung
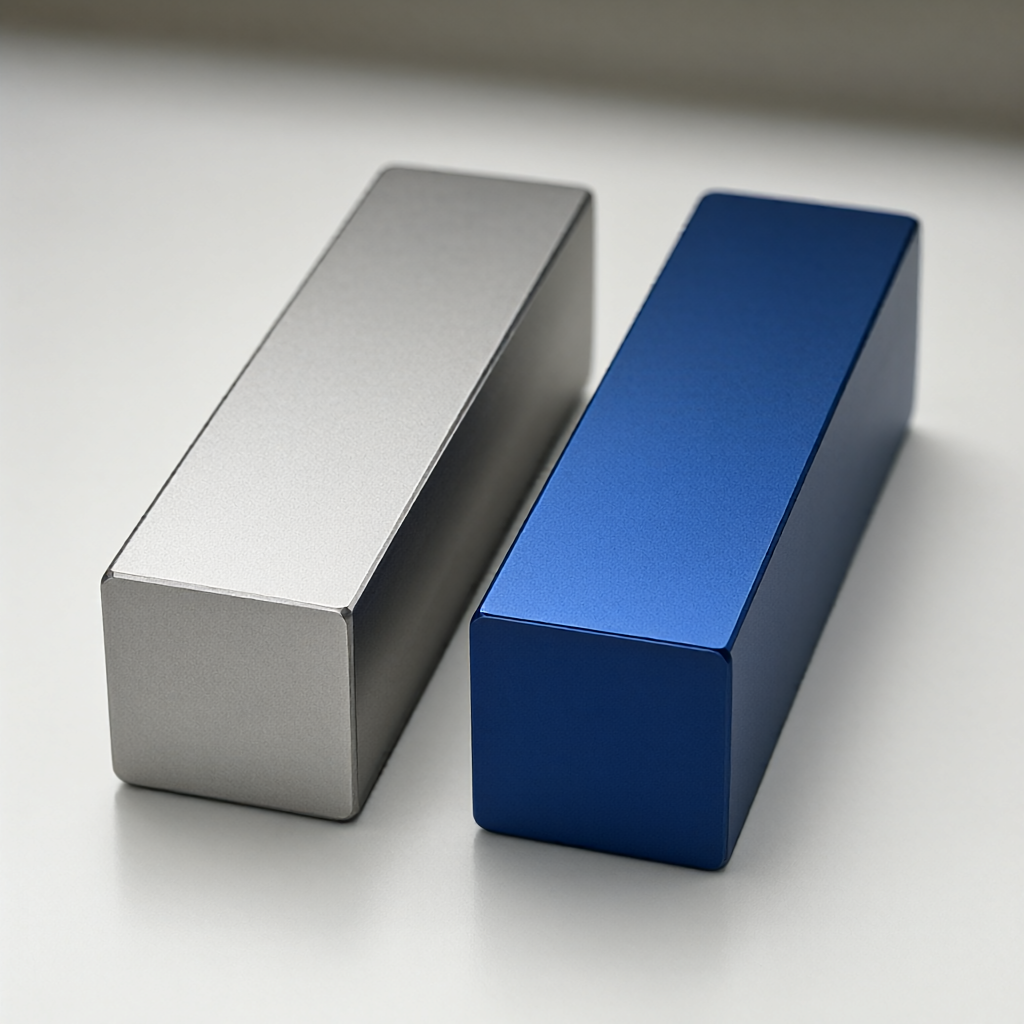
Die Qualität des Erscheinungsbilds ist der Schlüssel zur Lieferung großer Mengen. Die gängigen Oberflächenbehandlungsmethoden für die beiden Materialien sind völlig unterschiedlich und schließen sich gegenseitig aus (d. h. 304 kann nicht eloxiert werden und 6061 kann nicht vernickelt werden. Bei der Ersetzung der Korrosionsbeständigkeitsanforderungen müssen die Kosten berücksichtigt werden).
| Prozesstyp | Edelstahl 304 | 6061 Aluminiumlegierung |
|---|---|---|
| Eloxieren | nicht anwendbar | Empfohlen (10–20 μm Dicke) |
| Sandstrahlen/Bürsten | Empfohlen (ausgeführt nach dem Entfernen des Öls) | Empfohlen (erfordert Kratzfestigkeit) |
| Galvanisieren (Nickel/Chrom) | Häufig verwendet (zur Verbesserung der Korrosionsbeständigkeit) | Verfügbar (erfordert strenge Entfettung) |
| PVD-Beschichtung | Häufig verwendet (Dekoration + Dura Mater) | Verfügbar (Schwarz-/Farbfilm) |
Wichtige Tipps:Wenn die Anforderung „hoher Glanz und keine Kratzer“ lautet, kann 6061 durch Präzisionspolieren + harteloxieren ein spiegelähnliches Aussehen erzielen; während der Poliereffekt von 304 auf Schleifpräzision beruht, was kostspielig ist und eine extrem hohe Ausrüstung erfordert. In der Massenproduktion lässt sich die Konsistenz des Aussehens von 6061 durch automatisierte Reinigung und Parametersteuerung des Oxidationstanks leichter sicherstellen.
Fehlermöglichkeitsanalyse und Vermeidungsstrategien
Fehler, die durch eine falsche Materialauswahl verursacht werden, bleiben im Batch-Einsatz oft verborgen. Der Einkauf muss mit Lieferanten folgende Risikopunkte klären:
Spannungsrisskorrosion (SCC) von 304
In Umgebungen, die Chloridionen enthalten (z. B. am Meer oder in der chemischen Industrie), kann es in 304 zu interkristalliner Spannungsrisskorrosion kommen. Vermeidungsplan: Wählen Sie stattdessen 316L (mit Molybdän) oder beseitigen Sie scharfe Lücken in der Konstruktion, um die Spannungskonzentration zu reduzieren.
Wasserstoffversprödung und interkristalline Korrosion von 6061
Wenn in einer sauren oder alkalischen Umgebung der Oberflächenoxidfilm von 6061 beschädigt wird, kann es leicht zu interkristalliner Korrosion kommen. Wenn der Galvanisierungs- oder Beizprozess nicht ordnungsgemäß gesteuert wird, können außerdem Wasserstoffatome in das Substrat eindringen und eine Wasserstoffversprödung verursachen, was dazu führt, dass Teile während des Gebrauchs plötzlich brechen. Vermeidungsplan: Führen Sie nach dem Beizen unbedingt eine Wärmebehandlung zur Wasserstoffentfernung (200 °C/4 Stunden) durch und verwenden Sie einen neutralen Elektrolyten.
Als Reaktion auf die oben genannten Risiken führt ShowyMetal vor dem Versand eine 100-prozentige vollständige Inspektion mittels dreidimensionaler Koordinaten- und Rauheitsmessgeräte sowie zusätzliche RFA-Materialzusammensetzungsprüfungen für wichtige Chargen durch, um sicherzustellen, dass die Materialqualität korrekt ist.
Auswahlentscheidungsbaum: Wann sollte man 304 und wann 6061 wählen?
Basierend auf den oben genannten Parametern kann die folgende einfache Entscheidungslogik erstellt werden:
- Umweltbewertung:Gibt es korrosive Medien? Wenn ja → 304; Wenn nicht, fahren Sie mit dem nächsten Schritt fort.
- Gewichtsbeurteilung:Reagieren Sie empfindlich auf Gewicht? Wenn empfindlich → 6061; wenn nicht empfindlich → weiter zum nächsten Schritt.
- Belastungsauswertung:Hält es hohen statischen Belastungen oder Stößen stand? Wenn die Belastung >500 N beträgt und die Abmessungen begrenzt sind → 304; wenn die Last leicht ist → 6061.
- Aussehensbewertung:Benötigen Sie eine bestimmte Farbe oder ein bestimmtes Spiegelfinish? Wenn Farboxidation erforderlich ist → 6061; wenn silberweißer metallischer Glanz gewünscht ist → 304.
Aufgrund von Gewichtsbeschränkungen bestehen die meisten Strukturteile für die Luft- und Raumfahrt aus 6061; während Lagersitze, Klemmen und andere tragende Teile in Bewegungsmechanismen meist aus 304 bestehen. Wenn Sie sich nicht entscheiden können, wird empfohlen, zunächst kleine Chargen der beiden Materialien zu prototypisieren, die Bearbeitungsgebühren, Oberflächenbehandlungsgebühren und endgültigen Wiegedaten zu vergleichen und dann eine Chargenvereinbarung zu treffen.
FAQ
F1: Wie viel teurer ist die Verarbeitung von 304-Edelstahl als die von 6061-Aluminium?
Im Allgemeinen ist die Schneidleistung von 304 40–60 % niedriger als die von 6061, der Werkzeugverbrauch ist schnell und die Bearbeitungszeitkosten sind oft 20–35 % höher. Allerdings ist hierin nicht der Preisunterschied des Materials selbst enthalten, der umfassend kalkuliert werden muss.
F2: Kann 6061 durch Wärmebehandlung auf die Festigkeit von 7075 erhöht werden?
kann nicht. 6061 ist eine freischneidende/geschmiedete Sorte und kann durch T6-Alterung nicht auf die ultrahohe Festigkeit gealtert werden, die 7075 erreichen kann. Wenn eine höhere Festigkeit erforderlich ist, muss die Materialsorte direkt durch 7075-T6 oder 7050 ersetzt werden, anstatt eine zusätzliche Bearbeitung von 6061 durchzuführen.
F3: Welches ist in feuchter Umgebung korrosionsbeständiger, 6061 oder 304?
304 verhält sich in feuchten Umgebungen stabiler. Obwohl sich auf der Oberfläche von 6061 ein Oxidfilm befindet, kann es zu lokaler Lochfraßkorrosion kommen, wenn der Film beschädigt ist (z. B. beim Transport zerkratzt) und nicht rechtzeitig repariert wird.
F4: Welches Material bietet bei der Massenproduktion von mehr als 1.000 Stück eine bessere Kontrolle der Aussehenskonsistenz?
Die Gleichmäßigkeit der Anodisierungsfarbe von 6061 ist im Allgemeinen besser als das Polieren von 304. Das Polieren von 304 hängt stark von der manuellen oder vollautomatischen Poliergenauigkeit ab, und der Glanz schwankt stark zwischen den Chargen. Die Parameter des Oxidationstanks 6061 sind kontrollierbar und das Risiko von Farbunterschieden ist gering.
F5: In der Zeichnung ist das Material nicht angegeben, es heißt nur „Edelstahl“ und „Aluminiumlegierung“. Welche Note soll ich wählen?
Es wird empfohlen, standardmäßig 304 (1.4301) und 6061-T6 (6061-T651) zu verwenden. Wenn die Zeichnungen besondere Arbeitsbedingungen beinhalten (z. B. niedrige Temperaturen oder hoher Druck), müssen Sie mit dem Kunden klären, ob ein Upgrade auf 316L oder 7075 durchgeführt werden soll.
Schlussfolgerungen und Handlungsempfehlungen
Zwischen 304 und 6061 gibt es keinen relativen Vorteil, sondern nur die Angleichung der Arbeitsbedingungen. 304 zeichnet sich durch überlegene Festigkeit und Korrosionsbeständigkeit aus, während 6061 hinsichtlich geringem Gewicht und Kosteneffizienz überlegen ist. Als Präzisionshersteller empfehlen wir unseren Kunden, die Materialqualität, das Toleranzniveau und den Oberflächenbehandlungsprozess bereits in der Zeichnungsphase zu klären, um spätere Änderungskosten zu reduzieren.
Aufruf zum Handeln:Wenn Sie Materialalternativen für eine Luft- und Raumfahrt- oder Robotikkomponente prüfen, können Sie gerne 3D-Zeichnungen an das ShowyMetal-Ingenieurteam senden. Wir bieten Ihnen innerhalb von 24 Stunden eine DFM-Analyse, eine Schnittsimulation und einen Angebotsvergleich der beiden Materialien an, damit Sie bessere Entscheidungen treffen können.



