





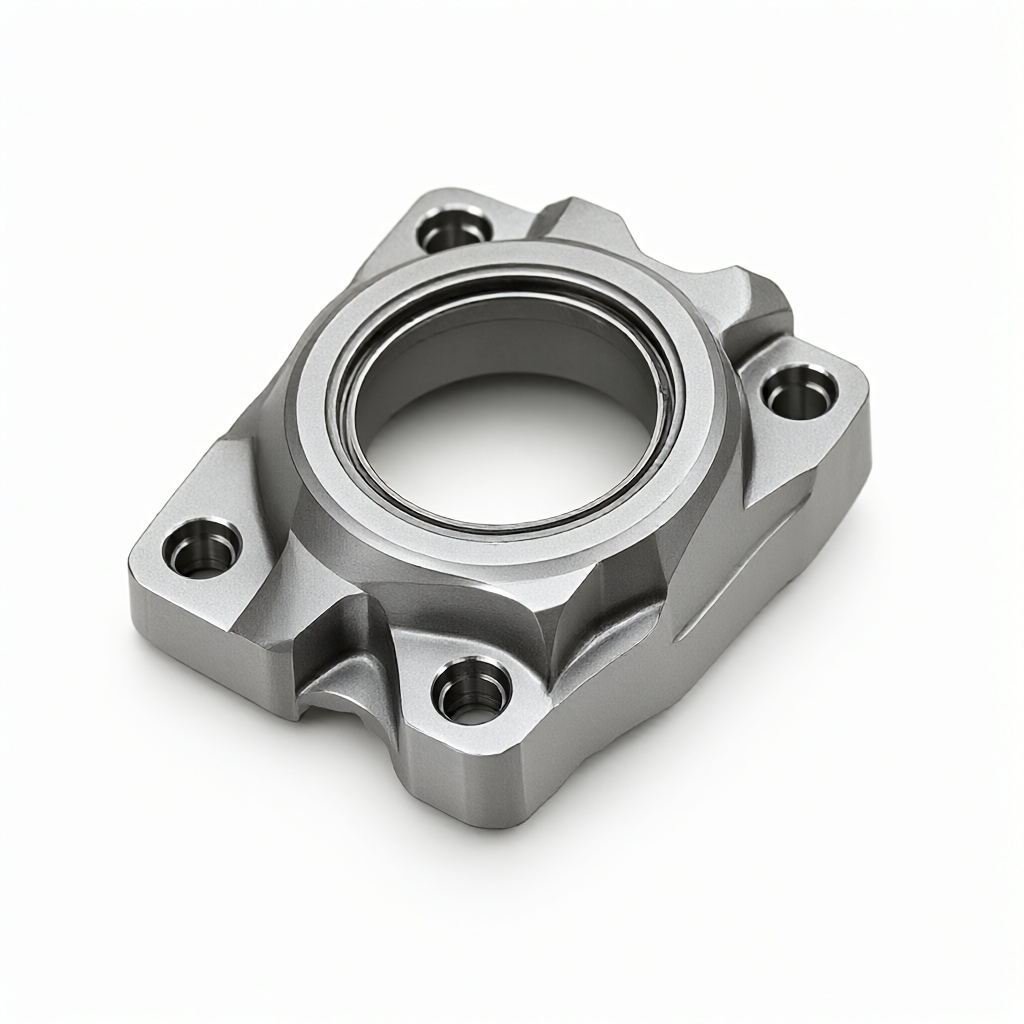
CNC-Bearbeitung von Luft- und Raumfahrtteilen: Analyse des Kostenunterschieds zwischen Kleinserien-Prototyping und Massenproduktion
Im Bereich der Luft- und Raumfahrtfertigung verändert sich die Kostenstruktur der CNC-Bearbeitung von Teilen nichtlinear mit der Bestellmenge. Die wichtigsten Kostenfaktoren für die Prototypenfertigung in Kleinserien (in der Regel 1–100 Stück) sind Programmentwicklung, Werkzeug- und Vorrichtungsdesign sowie Erststückverifizierung, während die Massenproduktion in großem Maßstab (mehr als 100 Stück) die Stückkosten durch die Zuweisung von Fixkosten, die Optimierung von Verarbeitungspfaden und die Erzielung einer Beschaffung in großem Maßstab senkt. Das Verständnis dieses Unterschieds ist für Ingenieure und Beschaffungsleiter von entscheidender Bedeutung, um Budgets zu entwickeln und Lieferanten auszuwählen. Für Hersteller wie ShowyMetal, die über 72 CNC-Geräte verfügen (einschließlich 3/4/5-Achsen-Bearbeitungszentren sowie Dreh- und Fräskombinationen), werden DFM-Vorschläge durch Engineering Docking bereitgestellt, wodurch Massenproduktionsrisiken während der Prototyping-Phase vermieden und die gesamten Lebenszykluskosten genau kontrolliert werden können.
Kostenstruktur und Schwachstellen der Kleinserien-Proofing-Phase
Die erste Priorität in der Proofing-Phase ist „schnell“, doch „schnell“ ist oft mit hohen Prämien verbunden. Bei Teilen in Luft- und Raumfahrtqualität werden die Kosten für die Prototypenerstellung nicht ausschließlich durch das Material bestimmt, sondern setzen sich aus den folgenden Fixkosten zusammen:
- Programmierung und Simulationsverifizierung: Luftfahrtteile weisen komplexe geometrische Strukturen auf und erfordern häufig eine 5-Achsen-Simultanbearbeitung. Das Schreiben von G-Code und die Durchführung der Kollisionserkennung und Interferenzanalyse dauert normalerweise 8–40 Stunden. Dieser Teil der Arbeitskosten kann nicht effektiv auf kleine Chargen verteilt werden.
- Werkzeugausstattung und nicht standardmäßiges Vorrichtungsdesign: Um die Genauigkeit von ±0,01 mm zu gewährleisten, erfüllen herkömmliche Universalvorrichtungen möglicherweise nicht die Steifigkeits- oder Positionierungsanforderungen, und spezielle Vorrichtungen müssen angepasst werden. Bei Titanlegierungen oder Hochtemperaturlegierungen muss bei der Vorrichtungskonstruktion auch die Kompensation thermischer Verformung berücksichtigt werden.
- Probeschneiden und Parameteroptimierung: Bei der ersten Bearbeitung muss ein Probeschnitt durchgeführt werden, um die Schnittparameter (Geschwindigkeit, Vorschub, Schnitttiefe) zu überprüfen. Wenn die Oberflächengüte des Teils Ra0,4 μm erreichen soll, sind möglicherweise mehrere Verfeinerungen erforderlich, was den Werkzeugverschleiß und die Arbeitszeit erhöht.
In dieser Phase stehen Einkäufer häufig vor dem Widerspruch zwischen „kurzer Lieferzeit“ und „stabilem Prozess“. Wenn es dem Lieferanten an Erfahrung mangelt und der Prototyp erfolgreich ist, die Massenproduktionskonsistenz jedoch schlecht ist, besteht das Risiko, dass in Zukunft teurere Nacharbeiten anfallen.
Der Kernmechanismus der Kostensenkung in der Massenproduktionsphase
Wenn das Bestellvolumen auf die Massenproduktion ansteigt (z. B. Batch-Bestellungen mit einer Lieferzeit von 15 bis 25 Tagen), ändert sich die Kostenstruktur grundlegend, hauptsächlich aufgrund der folgenden Mechanismen:
- Fixkostenzuordnung: Einmalige Investitionen wie Programmierung und Vorrichtungskonstruktion verteilen sich auf Hunderte oder Tausende von Teilen, und die gemeinsamen Kosten pro Stück sinken stark.
- Sperrung und Automatisierung von Prozessparametern: Die durch Proofing verifizierten Parameter werden verfestigt und nachfolgende Chargen erfordern kein häufiges Testschneiden. Durch die Zusammenarbeit mit dem automatischen Be- und Entladesystem können manuelle Eingriffe reduziert und die Zykluszeitstabilität verbessert werden.
- Skaleneffekte bei Werkzeugen und Materialien: Großeinkauf von Schneidwerkzeugen und Stangen bietet Verhandlungsspielraum; Gleichzeitig reduzieren standardisierte Spannmethoden die Umrüstzeit (SMED) und verbessern die Anlagenauslastung.
Für ein komplexes Strukturteil aus Aluminiumlegierung für die Luft- und Raumfahrt beispielsweise können die Kosten für ein einzelnes Stück für die Prototypenerstellung 800 Yen betragen, bei einer Massenproduktion von 1.000 Stück können die Kosten für ein einzelnes Stück jedoch auf etwa 350 Yen gesenkt werden. Dabei handelt es sich nicht nur um eine Verringerung des Anteils, sondern auch um die versteckten Einsparungen, die durch die Reduzierung der Ausschussrate durch „Chargenkonsistenzkontrolle“ entstehen.
Vergleichende Analyse wichtiger Parameter zwischen Proofing und Massenproduktion
Um die Unterschiede intuitiver zu verstehen, vergleicht die folgende Tabelle die wichtigsten Dimensionen von Kleinserien-Prototyping und Massenproduktion:
| Kontrastabmessungen | Kleinserienprüfung (1-50 Stück) | Massenproduktion (mehr als 100 Stück) |
|---|---|---|
| Hauptkostenanteil | Programmierung/Werkzeugdesign > Bearbeitungsgebühr > Materialgebühr | Hauptsächlich Materialgebühr/Bearbeitungsgebühr, Fixkostenanteil< 10% |
| Strategie zur Geräteauswahl | Universelle 3-Achsen-/5-Achsen-Mehrzweckmaschine, flexible Anpassung | Dedizierte Maschinen oder Hochgeschwindigkeitsmaschinencluster zur Maximierung der Zykluseffizienz |
| Kernpunkte der Toleranzkontrolle | Überprüfen Sie die Maßkette und bestätigen Sie die Machbarkeit des Prozesses | Kontrollieren Sie den CPK-Wert > 1,33, um die Chargenkonsistenz sicherzustellen |
| Inspektionsmethode | 100 % vollständige Inspektion (erster Artikel bestätigt) | Stichprobenprüfung nach AQL oder 100 % Vollprüfung der Hauptmerkmale |
| Oberflächenbehandlung | Verarbeitung kleiner Chargen, hohes Risiko von Farbunterschieden bei Chargen | Große Wannenbehandlung, starke Farbkonsistenz |
Es ist erwähnenswert, dass die Oberflächenkonsistenz ein wichtiger Indikator für das Erscheinungsbild von Teilen in der Luft- und Raumfahrt ist. Bei der Herstellung kleiner Probenchargen kann es beim Eloxieren oder Galvanisieren aufgrund der geringen Chargengröße zu Farbtonabweichungen kommen; Während in der Massenproduktion durch die Verarbeitung großer Chargen im selben Zylinder die Stabilität der Erscheinungsbildqualität einer „hochglänzenden Oberfläche und ohne Kratzer“ besser gewährleistet werden kann.
Einfluss von Materialeigenschaften auf die Kostenvariation
Zu den häufig verwendeten Materialien für Luftfahrtteile gehören Luftfahrtaluminium (z. B. 7075), Edelstahl (17-4PH, 316L), Titanlegierungen (Ti-6Al-4V) und Hochtemperaturlegierungen. Die Verarbeitungsschwierigkeiten verschiedener Materialien wirken sich direkt auf die Kostenelastizität aus:
- Aluminiumlegierung: Hervorragende Schnittleistung, geeignet für die Verarbeitung mit hohem Vorschub. Die Kostenreduzierung vom Prototyp bis zur Massenproduktion beträgt in der Regel 50–60 %, da viel Raum für die Optimierung des Prozesspfads besteht.
- Titanlegierung: Schlechte Wärmeleitfähigkeit und leicht verformbar. Die Ansammlung von Spänen und die thermische Verformung müssen während der Prüfphase streng kontrolliert werden, und die Werkzeugausstattung ist äußerst komplex. Während der Massenproduktion ist die Kostenreduzierung durch die Verbesserung der Kühlmethoden und des Werkzeugstandzeitmanagements relativ gering (ca. 30–40 %), aber die Chargenkonsistenz ist von großem Wert.
- Hochtemperaturlegierung: Starke Kaltverfestigung und schneller Werkzeugverschleiß. Die Prototyping-Kosten sind extrem hoch und werden hauptsächlich durch Werkzeugkosten und Bearbeitungszeit begrenzt. Die Vorteile der Massenproduktion spiegeln sich hauptsächlich in Preisnachlässen beim Werkzeugkauf und der Einsparung von Arbeitsstunden durch die automatisierte Verarbeitung wider.
Für Ingenieure kann die Bewertung alternativer Materialien (z. B. der Ersatz eines Teils einer Titanlegierung durch hochfesten Stahl) während der Prototyping-Phase für Ingenieure eine wirksame Möglichkeit sein, die gesamten Lebenszykluskosten zu senken, wenn Teile eine Materialsubstitution ermöglichen. Allerdings muss durch eine DFM-Analyse bestätigt werden, ob die Festigkeit und die Ermüdungsleistung den Luftfahrtstandards entsprechen.
So optimieren Sie die Kostenstruktur mit DFM-Empfehlungen
Der bloße Vergleich der Stückpreise ist einseitig. Eine kluge Einkaufsstrategie besteht darin, bereits in der Designphase einzugreifen. Durch DFM-Empfehlungen (Design for Manufacturability) können ineffektive Kosten an der Quelle eliminiert werden:
- Vereinfachen Sie geometrische Merkmale: Bewerten Sie, ob alle tiefen Hohlräume und inneren R-Ecken mit 5-Achsen bearbeitet werden müssen? Wenn auf 4-Achsen- oder Split-Bearbeitung umgestellt wird, werden die Werkzeugkosten sowohl für die Prototypenerstellung als auch für die Massenproduktion erheblich reduziert.
- Optimierte Toleranzzone: Bei unkritischen Passflächen kann eine Lockerung der Toleranz von ±0,01 mm auf ±0,05 mm die Verarbeitungseffizienz um mehr als 20 % steigern, ohne die Funktionalität des Endprodukts zu beeinträchtigen.
- Einheitliche Oberflächentechnologie: Vermeiden Sie die Verwendung mehrerer Oberflächenbehandlungen für dasselbe Teil (z. B. sowohl Zeichnen als auch Eloxieren), da dies nicht nur die Kosten für Prüfung und Kommunikation erhöht, sondern auch die Wartezeit für den Prozess in der Massenproduktion verlängert, was sich auf die schnelle Lieferfähigkeit von 15 bis 25 Tagen auswirkt.
Lieferanten mit professionellen Engineering-Teams können diese potenziellen Optimierungspunkte vor der Bemusterung aufzeigen. Beim Anpassen von Zeichnungen kombiniert ShowyMetal beispielsweise Drei-Koordinaten-Messdaten und Simulationsanalysen, um Vorschläge zur Verbesserung der Chargenkonsistenz zu machen und sicherzustellen, dass es während der Massenproduktionsphase nicht zu häufigen Linienstopps aufgrund von Konstruktionsfehlern kommt.
Häufig gestellte Fragen (FAQ)
Wie lang ist der typische CNC-Prototyping-Zyklus für Luft- und Raumfahrtteile?
Hängt von der Komplexität ab. Für einfache Rotationsteile dauert es 3–5 Tage und für komplexe 5-Achsen-Strukturteile 7–15 Tage. Wenn kundenspezifische Werkzeuge erforderlich sind, kann die Lieferzeit auf 2–3 Wochen verlängert werden.
Ist eine kleine Auflage (z. B. 20 Stück) viel teurer als das Proofen?
Ja. 20 Stück fallen noch in die Kategorie „Quasi-Proofing“, die Fixkosten sind nicht vollständig umgelegt und der Stückpreis liegt in der Regel 40-80 % höher als bei einer Massenproduktion von 1.000 Stück. Es wird empfohlen, die Bestellungen nach der Fertigstellung des Entwurfs so weit wie möglich zu konsolidieren.
Wie kann die Konsistenz der Oberflächenbeschaffenheit für die Massenproduktion sichergestellt werden?
Der Schlüssel liegt im Werkzeugstandzeitmanagement (Tool Life Management) und der Standardisierung des Polierprozesses. Verwenden Sie CMM, um den Ra-Wert der Oberflächenrauheit stichprobenartig zu überprüfen und eine Grenzprobe für das Erscheinungsbild der Oberfläche als Grundlage für die Abnahme zu erstellen.
Was ist das größte Kostenrisiko bei der Massenproduktion von Titanlegierungsteilen?
Dabei handelt es sich um Schwankungen der Bearbeitungseffizienz, die durch Werkzeugverschleiß verursacht werden. Sollte das Werkzeug ausfallen und nicht rechtzeitig ausgetauscht werden, kann es zu Losgrößenabweichungen oder Oberflächenkratzern kommen. Eine Online-Werkzeugüberwachung oder eine regelmäßige Austauschstrategie wird empfohlen.
Ist es möglich, den Oberflächenbehandlungsprozess für die Massenproduktion bereits im Prototyping-Stadium zu testen?
Ja, aber Sie müssen auf die unterschiedlichen Auswirkungen der Oberflächenbehandlung zwischen kleinen und großen Chargen achten (z. B. Oxidfilmdicke, Farbgleichmäßigkeit). Es wird empfohlen, gleichzeitig mit dem Proofing auch Oberflächentests in kleinen Chargen durchzuführen, um die Risiken für das Erscheinungsbild einer Massenproduktion vorherzusagen.
Schlussfolgerungen und Handlungsempfehlungen
Die Kostenoptimierung bei der CNC-Bearbeitung von Luft- und Raumfahrtteilen liegt nicht einfach in der Senkung des Stückpreises, sondern im Ausgleich von Genauigkeit, Aussehen und Lieferzyklus im gesamten Prozessmanagement von „Probenahmeüberprüfung – Prozessverfestigung – Chargenkontrolle“. Für Einkäufer kann die Wahl eines Lieferanten, der über Präzisionstestfunktionen (z. B. dreidimensionale Koordinaten, Rauheitsmessgeräte) verfügt und DFM-Empfehlungen bereitstellen kann, versteckte Kosten effektiv reduzieren, die durch Konstruktionsfehler oder Prozessinstabilität verursacht werden. Es wird empfohlen, dass Sie die Zeichnungen und das Stücklistenblatt bereithalten und sich zur Kostenschätzung und Prozessdurchführbarkeitsanalyse an das professionelle Ingenieurteam wenden, um einen transparenten Angebotsplan für Ihre spezifischen Chargenanforderungen zu erhalten.



