





Das Gelenkreduziergehäuse des Industrieroboters ist die tragende Kernkomponente des Präzisionsübertragungssystems, das direkt die wiederholte Positionierungsgenauigkeit und Betriebsstabilität des Roboters bestimmt. ShowyMetal bietet maßgeschneiderte CNC-Fräsdienstleistungen für 7075-Aluminiumlegierungen oder Edelstahl. Durch fünfachsige Simultanbearbeitung und verfeinerte Oberflächenbehandlung wird die integrierte Präzisionsformung des Planetenradhohlraums im Gehäuse und des externen Montageflansches realisiert und bietet Roboterherstellern Strukturteileunterstützung mit hoher Steifigkeit, geringem Gewicht und starker Chargenkonsistenz.
Spezifikationen und Anpassungsmöglichkeiten
Angesichts des herausragenden Strebens nach Gewichtsreduzierung und Festigkeit von Robotergelenken besteht die Materialauswahl dieses Teils hauptsächlich aus der Luftfahrtaluminiumlegierung 7075, die sowohl geringes Gewicht als auch Vibrationsfestigkeit berücksichtigt. Bei hoher Belastung oder besonderen Korrosionsschutzanforderungen kann auch Edelstahl 316L oder 45#-Stahl verwendet werden. Die Verarbeitungsmaße decken in der Regel den Längen-, Breiten- und Tiefenbereich von 50 mm bis 500 mm ab und die Toleranzen werden streng kontrolliert. Die lineare Maßtoleranz kann normalerweise ±0,01 mm erreichen, und die Rauheit der Passfläche wird innerhalb von Ra0,4 μm kontrolliert, was den Übertragungsfehler, der durch das Zahneingriffsspiel verursacht wird, wirksam reduziert.
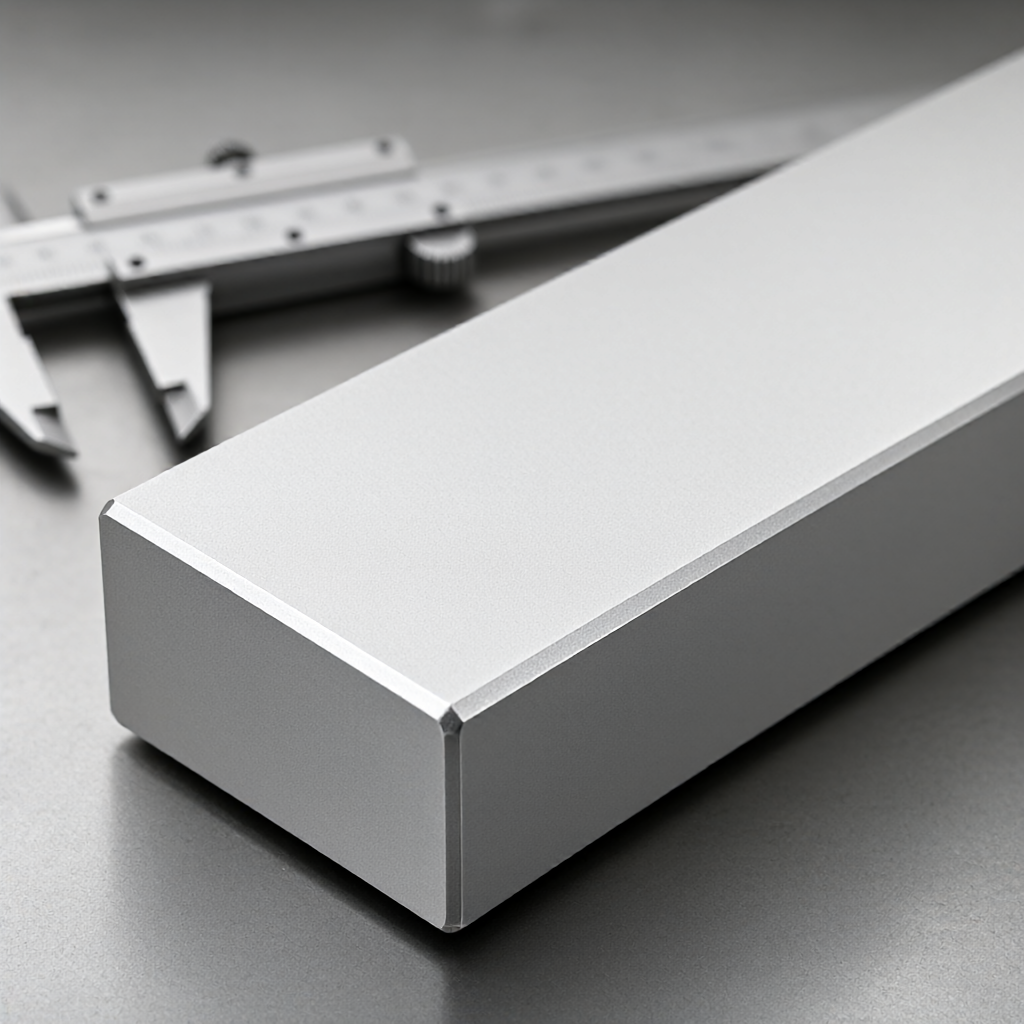
- Materialqualität:7075-T65-Aluminiumlegierung, Edelstahl 304/316L, 45#-Stahl, 42CrMo, unterstützt die individuelle Anpassung verschiedener technischer Kunststoffe.
- Verarbeitungsgröße:Die Gesamtgröße des Umschlags beträgt 50–500 mm, und speziell geformte Strukturen können gemäß 3D-Zeichnungen vollständig angepasst werden.
- Toleranzstandards:Die normale Toleranz beträgt ±0,02 mm und die Präzisionspassfläche kann ±0,01 mm erreichen.
- Oberflächenbehandlung:Durch Eloxieren (10–20 μm), harte Oxidation, Sandstrahlen, Schwärzen, Drahtziehen und Mikrolichtbogenoxidation usw. ist das Erscheinungsbild frei von Kratzern und Verunreinigungen.
Anwendbare Branchen und typische Anwendungsszenarien
Die Schale wird häufig in der Herstellung von Industrieroboterkörpern, intelligenten Logistiksortiersystemen, automatisierten medizinischen Bildgebungsgeräten und High-End-Halbleitergeräten eingesetzt. Sein Kernwert liegt in der Lösung des Problems der Schalenverformung, die durch komplexe Gelenkbewegungen verursacht wird. Die 5-Achsen-Bearbeitung des inneren Getriebewellenlochs und der externen Flanschpositionierungsfläche wird durch eine einzige Aufspannung abgeschlossen, was den durch Mehrfachpositionierung verursachten kumulativen Fehler reduziert und den reibungslosen Betrieb des Untersetzungsgetriebes verbessert. Durch die hochglänzende Außenlackierung erfüllt es außerdem die strengen Anforderungen an die optische Schönheit und den Rostschutz von automatisierten High-End-Produktionslinien.
Konfiguration von Kernprozessen und Fertigungsanlagen
Bei der Präzisionsbearbeitung kommt es auf die Abstimmung von Gerätegenauigkeit und Prozesslogik an. Mithilfe von 72 CNC-Geräten unterschiedlicher Spezifikationen konnte das Fertigungsteam Prozesspläne für verschiedene Schalenstrukturen anpassen. Bei Reduziergehäusen mit mehreren räumlichen Schnittpunkten oder eckigen Wellenlöchern im Inneren muss zum Verbindungsschneiden ein Fünf-Achsen-Bearbeitungszentrum verwendet werden. Die Seitenkanten des Werkzeugs können an die kugelförmige Hohlraumwand angepasst werden, um tote Winkel bei der Bearbeitung zu vermeiden. Bei Strukturen, die von Rotationskörpern dominiert werden, wird eine CNC-Zentriermaschine oder eine Dreh-Fräs-Verbundmaschine zum synchronen Drehen der Innen- und Außenkreise verwendet, um die Koaxialität zu verbessern. Im Hinblick auf die Qualitätskontrolle des Erscheinungsbilds wird eine spezielle Vorrichtung zur Positionierung verwendet. Nach der Bearbeitung der Innenmerkmale wird die Außenfläche umgedreht und bearbeitet. Der Schneidweg und die Spindelgeschwindigkeit werden streng kontrolliert, um sicherzustellen, dass die Oberfläche der Schale nach der Eloxierung einen gleichmäßigen Hochglanz ohne Orangenhauteffekt oder Splitterbildung aufweist.
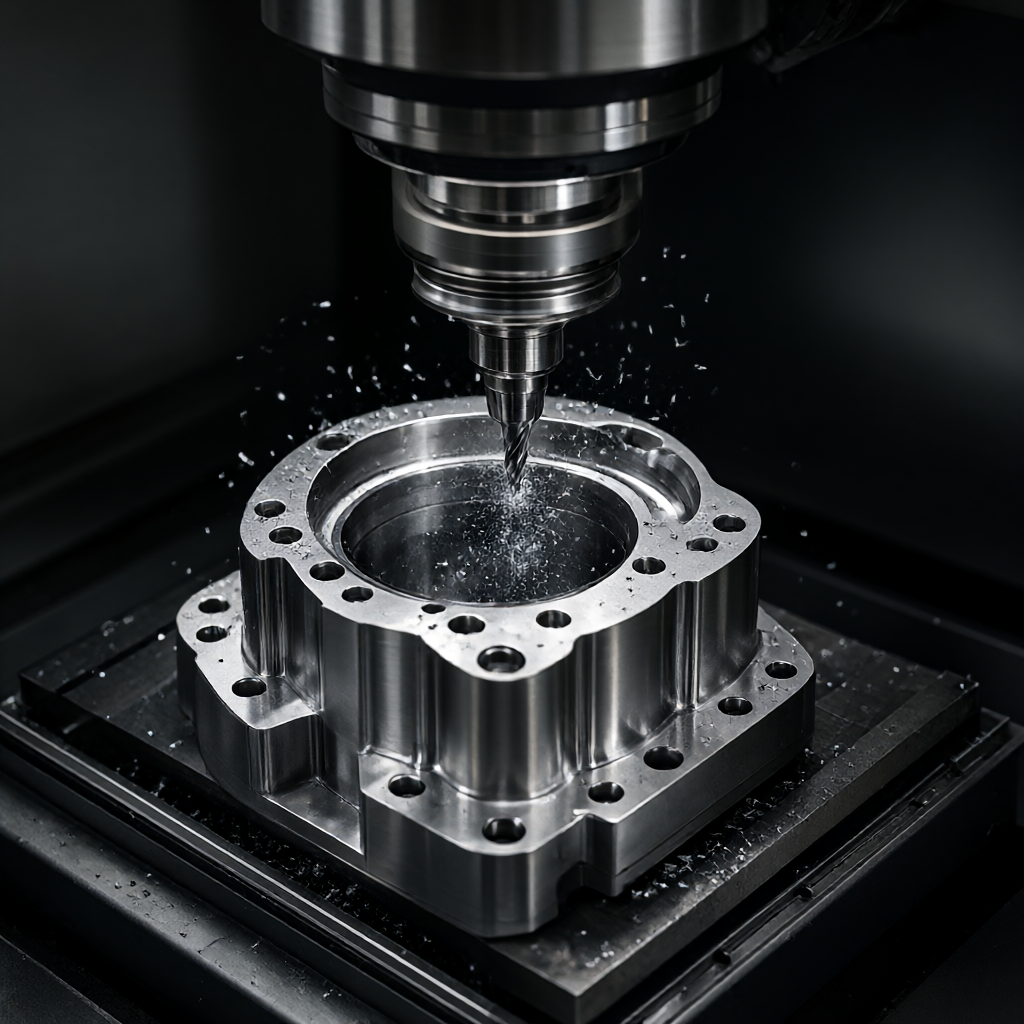
Lösungsvergleich: Fünfachsiges Fräsen und kombinierte Dreh-Fräsbearbeitung
| Kontrastabmessungen | Fünfachsiges Fräsen | Kombinierte Bearbeitung von Drehen und Fräsen |
|---|---|---|
| Anwendbare Teilemerkmale | Enthält komplexe, speziell geformte Hohlräume, geneigte Wellenlöcher und nicht rotierende Oberflächenstrukturen | Hauptsächlich zylindrische Oberfläche, erfordert eine Aufspannung zum vollständigen Innen-, Außen- und Schaftfräsen |
| Koaxialitätskontrolle | Hängt von der Positionierung der Vorrichtung ab und erfordert eine strenge Konvertierung der Designbasis | Drehen und Fräsen sind integriert, um auf natürliche Weise eine hohe Koaxialität zwischen Wellenloch und Außenkreis zu gewährleisten. |
| Verarbeitungseffizienz | Häufiger Werkzeugwechsel, geeignet für Einzelteile mit komplexer Struktur oder kleine und mittlere Losgrößen | Eine einzige Symbolleiste führt mehrere Prozesse aus und verkürzt so die Bearbeitungszeit erheblich |
| Qualitätskontrolle des Aussehens | Vielseitiges Schneiden erfordert eine strenge Kontrolle der Oberflächenfräserspuren | Durch kontinuierliches Drehen kann die Oberflächengüte leichter Ra0,4 μm oder mehr erreichen. |
Inspektionssystem und Chargenlieferzeit
Qualität ist das Endergebnis der Fertigung. Von der Lagerung der Rohmaterialien bis zum Versand der fertigen Produkte werden fünf Ebenen durchlaufen. Bei der Materialeingangskontrolle wird ein Spektrometer zur Überprüfung der Materialzusammensetzung und Metallographie eingesetzt; Während der ersten Artikelbestätigungsphase überprüfen Ingenieure und Qualitätsprüfer gemeinsam dreidimensionale Koordinatenberichte. Prozessinspektionen prüfen stichprobenartig die Tiefe und die passenden Abmessungen der Schlüsselwellenlöcher auf proportionaler Basis; Vor dem Versand wird eine umfassende Inspektion durchgeführt, bei der der Schwerpunkt auf der Verwendung optischer Projektoren und Rauheitsmessgeräten zur Überprüfung der Oberflächenqualität liegt. Die Lieferzeit für die Massenproduktion liegt in der Regel bei 15 bis 25 Tagen, der Musterzyklus ist kurz und das Forschungs- und Entwicklungsteam kann schnell auf Designänderungen reagieren. Das Produktionsplanungssystem kann flexibel an die Multifrequenz-Projektknoten der Kunden angepasst werden.
Häufig gestellte Fragen (FAQ)
Wie groß ist die Toleranz der Präzisionspassfläche des Reduziergehäuses?
Durch die Zusammenarbeit des Fünf-Achsen-Bearbeitungszentrums und der hochpräzisen Vorrichtung wird die Maßtoleranz der Passfläche normalerweise innerhalb von ±0,01 mm kontrolliert und die Zylindrizität und Koaxialität können entsprechend den spezifischen Anforderungen der Zeichnungen angepasst werden.
Wie kann sichergestellt werden, dass nach der Bearbeitung des tiefen Hohlraums im Inneren der Schale keine Messerspuren zurückbleiben?
Durch die Anwendung einer Gleichlauffrässtrategie und vielfältiger Schneidwerkzeuge in Kombination mit einer Strategie geringer Schnitttiefe und großem Werkzeugvorschub wird die Oberflächenqualität verbessert und gleichzeitig die Steifigkeit gewährleistet. Nach Abschluss der Bearbeitung werden die schwer zu bearbeitenden toten Ecken verfeinert.
Wie lange dauert der Proofing-Zyklus normalerweise?
Konventionelles strukturelles Prototyping hat einen kürzeren Zyklus. Prozessanalysen und Bearbeitungsvereinbarungen können in der Regel innerhalb von 3–5 Arbeitstagen abgeschlossen werden, und ein 3D-Modell-DFM-Überprüfungsbericht kann innerhalb von 48 Stunden bereitgestellt werden.
Wie viele Tage beträgt die Vorlaufzeit für die Massenproduktion?
Basierend auf der bestehenden Produktionskapazität von 72 Einheiten erfolgt die Lieferung großvolumiger Bestellungen in der Regel innerhalb von 15 bis 25 Tagen, abhängig von der strukturellen Komplexität und den Anforderungen des Oberflächenbehandlungsprozesses.
Können Sie Gehäuse aus 7075-Aluminiumlegierung schwarz eloxieren?
Es unterstützt herkömmliche Eloxalfarben wie Schwarz und Militärgrün, und die Filmdicke wird auf 10–20 μm kontrolliert, was den Anforderungen an Korrosionsbeständigkeit und visuelle Gleichmäßigkeit gerecht wird und einen Farbkartenvergleich zur Bestätigung ermöglicht.
Erhalten Sie maßgeschneiderte Lösungen
Wenn Sie eine neue Generation von Gelenkreduziergehäusen entwickeln oder mit Schwankungen in der Qualität des Erscheinungsbilds der Massenproduktion konfrontiert sind, können Sie dem Engineering-Team gerne Zeichnungen oder 3D-Modelle vorlegen. Basierend auf spezifischen Strukturmerkmalen unterbreiten wir DFM-Vorschläge, einschließlich besserer Materialqualitäten, Aufteilung der Prozessrouten, Werkzeugoptimierung und Qualitätssicherung des Erscheinungsbilds, um Ihnen dabei zu helfen, den F&E-Verifizierungszyklus zu verkürzen. Senden Sie sofort Zeichnungen für einen genauen Kostenvoranschlag.



