





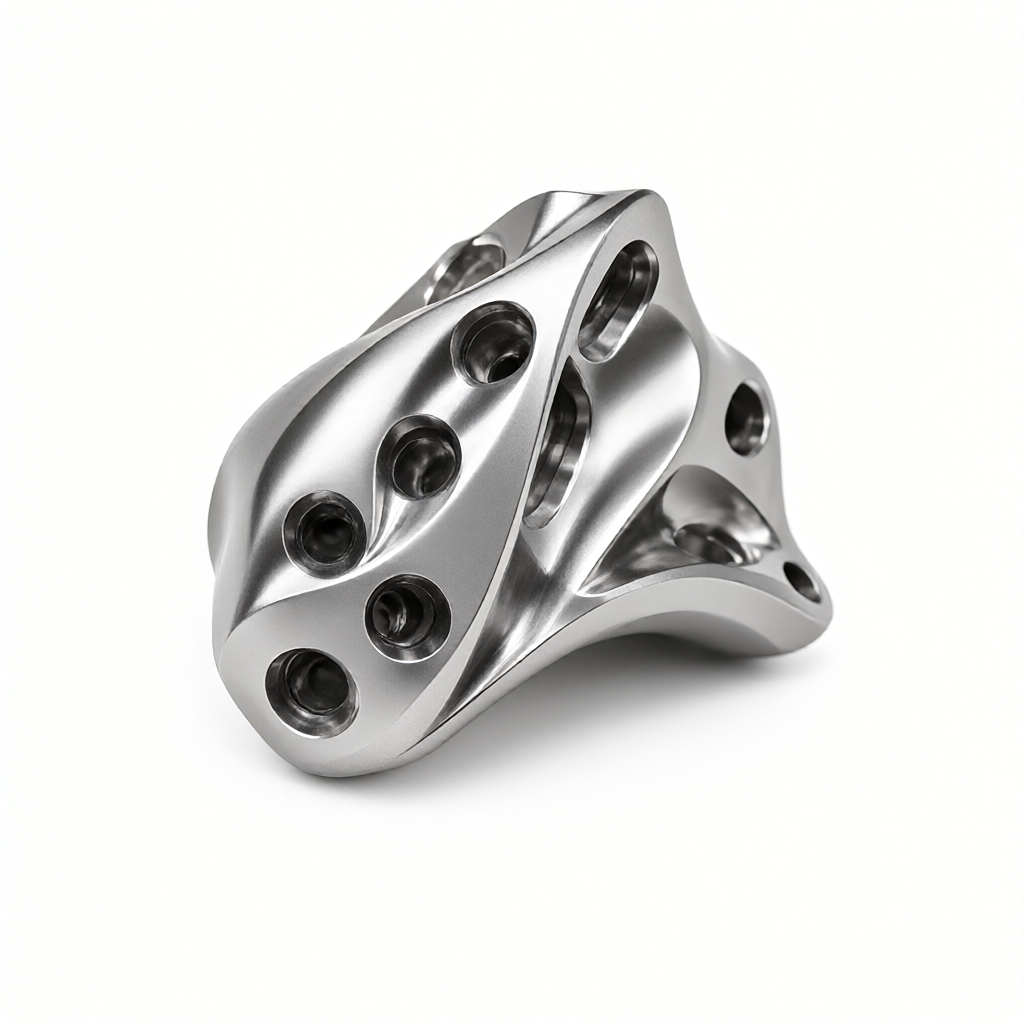
Fünfachsige CNC-Präzisionsbearbeitung von Titanlegierungsteilen für medizinische Geräte
Als Reaktion auf die strengen Anforderungen an Biokompatibilität und Dimensionsstabilität auf Implantatebene im Bereich medizinischer Geräte bietet ShowyMetal 5-Achsen-CNC-Präzisionsbearbeitungsdienste an und löst insbesondere Toleranzkontrollprobleme für Titanlegierungsteile auf komplex gekrümmten Oberflächen, tiefen Hohlraumstrukturen und feinen Merkmalen. Wir verwenden medizinische Titanlegierungsmaterialien wie Ti-6Al-4V. Durch mehrachsiges Fräsen und strenge Strategien zur thermischen Verformungskompensation stellen wir sicher, dass die Toleranz wichtiger Passflächen innerhalb von ±0,01 mm stabil ist und so die Montageanforderungen von Großrechnern für medizinische Geräte, Aktuatoren für Operationsroboter und Präzisionsdiagnosemodulen erfüllt.
Spezifikationen und Verarbeitungsmöglichkeiten
Bei Titanlegierungsteilen für medizinische Geräte handelt es sich in der Regel um asymmetrisch gekrümmte Oberflächen oder dünnwandige Strukturen, und bei einachsigen Geräten ist es schwierig, Steifigkeit und räumliche Interferenz auszugleichen. Unser 5-Achsen-Bearbeitungszentrum kann komplexe Oberflächenbearbeitungen in einer Aufspannung durchführen und so die durch die Datumsumwandlung verursachten Fehleranhäufungen reduzieren. Im Folgenden sind die typischen technischen Spezifikationen und Verarbeitungsparameter dieser Teilekategorie aufgeführt:
- Materialqualität:Ti-6Al-4V (TC4), reines Titan (Gr.5); Dichte 4,43 g/cm³, Zugfestigkeit 930-1000 MPa, ausgezeichnete Hochtemperaturfestigkeit und Korrosionsbeständigkeit.
- Größenbereich:Typische Abmessungen der Teilehülle reichen von 50×50×50 mm bis 300×200×200 mm; Unterstützung kleiner Chargen, vielfältiger Sorten und der Massenproduktion im großen Maßstab.
- Toleranzklasse:Die Toleranz der Schlüsselpassflächen kann ±0,01 mm erreichen; die allgemeine Strukturoberfläche kann ±0,05 mm erreichen; Die geometrische Toleranz (Ebenheit, Koaxialität) wird entsprechend den Zeichnungsanforderungen kontrolliert.
- Oberflächenbeschaffenheit:Präzisionsfräsfläche Ra 0,4–0,8 μm; Spiegeleffekt kann durch Schleifen und Polieren erzielt werden; Erfüllung der Anforderungen medizinischer Geräte zur Kontrolle des Bakterienwachstums und der durch Oberflächenrauheit verursachten Stresskonzentration.
- Oberflächenbehandlung:Sandstrahlen, Passivieren, Eloxieren (für optische Teile), elektrolytisches Polieren; Alle Verarbeitungsprozesse werden in einer sauberen Umgebung oder einem unabhängigen geschlossenen Bereich durchgeführt, um Kreuzkontaminationen zu vermeiden.
- Anpassungsmöglichkeiten:Unterstützt die DFM-Analyse auf der Grundlage von STEP/IGES-Zeichnungen zur Optimierung von Werkzeugwegen und Spannlösungen, um sicherzustellen, dass dünne Wände nicht verformt werden und klare Merkmale aufweisen.
Anwendbare Branchen und typische Anwendungen
Der Einsatz von Präzisionsteilen aus Titanlegierungen im Bereich der Medizintechnik erstreckt sich von einzelnen Strukturteilen bis hin zu hochwertigen Kernkomponenten. Die von uns bearbeiteten Teile dienen hauptsächlich den folgenden segmentierten Szenarien:
- Chirurgischer Roboter:Wird für Gelenkmodulgehäuse, Antriebswellenhülsen und Endeffektorklemmen verwendet. Solche Teile erfordern eine extrem hohe Wiederholgenauigkeit und ein geringes Gewicht, und die 5-Achsen-Bearbeitung kann einen gleichmäßigen Spielraum für mehrachsige Bewegungen gewährleisten.
- Diagnostische Bildgebungsgeräte:MRT-Sondenhalter, CT-Röhrenhalter. Die hohen magnetischen Permeabilitätseigenschaften der Titanlegierung (nahezu nicht magnetisch) machen sie zu einem idealen Strukturmaterial in einer Umgebung mit starkem Magnetfeld, und die Toleranz wirkt sich direkt auf die Bildstabilität aus.
- Implantierbare Geräte:Konnektoren für Herzstents, Abutments für Zahnimplantate. Bei solchen Teilen werden extrem hohe Anforderungen an die Oberflächenbeschaffenheit und spanfreie Bearbeitung gestellt, und im Bearbeitungsprozess müssen Spanrückstände und Mikrorisse streng kontrolliert werden.
- Präzisionsmikroskopische Instrumente:Endoskopische Gelenke, chirurgische Pinzettenscharniere. Die hohe spezifische Festigkeit der Titanlegierung wird genutzt, um die Größe zu reduzieren und gleichzeitig die Ermüdungslebensdauer sicherzustellen. Die Toleranzkontrolle steht in direktem Zusammenhang mit dem Öffnungs- und Schließgefühl und der Lebensdauer.
Prozess- und Gerätevorteile
Im Gegensatz zu gewöhnlichen CNC-Herstellern haben wir bei der Verarbeitung von Titanlegierungen für medizinische Geräte ein Regelsystem zur „Materialprozessprüfung“ eingeführt. Titanlegierungen haben eine geringe Wärmeleitfähigkeit (ca. 6,1 W/m·K) und beim Schneiden staut sich leicht Wärme, die leicht zu Werkzeugverschleiß und thermischer Verformung des Werkstücks führen kann. Unser Cluster mit 72 CNC-Geräten ist mit einem Kühlsystem und einer Hochgeschwindigkeits-Elektrospindel ausgestattet, die für Hochtemperatur- und schwer zu schneidende Materialien optimiert ist.
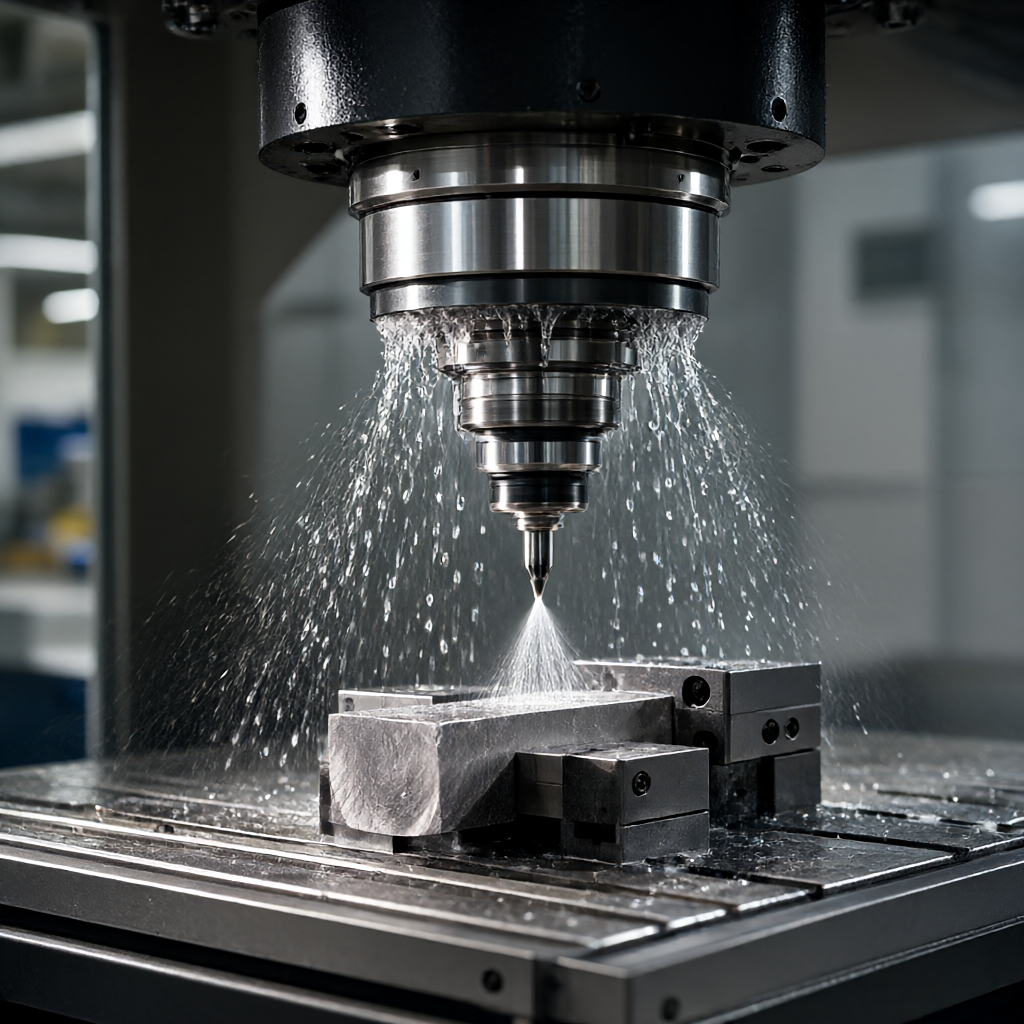
5-Achsen-Simultanbearbeitungsstrategie
Bei Titanteilen mit tiefen Hohlräumen oder steilen Seitenwänden nutzt die 5-Achsen-Maschine Echtzeitanpassungen der Werkzeughaltung, um den Werkzeughalter von der bearbeiteten Oberfläche fernzuhalten, wodurch Störungen vermieden werden und die Verwendung von Schaftfräsern mit kürzerem Durchmesser ermöglicht wird. Dies verbessert nicht nur die Oberflächenqualität (reduziert Vibrationsspuren), sondern, was noch wichtiger ist, reduziert die Anzahl der Spannvorgänge und verbessert die Benchmark-Gleichmäßigkeit auf ±0,01 mm. Bei dünnwandigen Merkmalen mit einem Schlankheitsverhältnis von mehr als 3:1 wird eine adaptive Vorschubstrategie verwendet, um ein Nachgeben des Werkzeugs zu verhindern.
Technologie zur thermischen Verformungskompensation
Bei der Verarbeitung medizinischer Präzisionskomponenten kann der Temperaturunterschied zwischen Raumtemperatur und Verarbeitungszustand zu Maßabweichungen im Mikrometerbereich führen. Wir verwenden eine Werkstattumgebung mit konstanter Temperatur (20 ± 2 °C) in Kombination mit Messtechnik auf der Maschine, um Werkzeugverschleiß und thermische Drifttrends in Echtzeit zu überwachen und Verarbeitungsdaten dynamisch zu korrigieren, um Maßkonsistenz in der Massenproduktion sicherzustellen.
Qualitätsprüfung und Chargenkonsistenz
Die Medizinprodukteindustrie stellt extrem hohe Anforderungen an die „Traceability“. Unser Qualitätsprüfungsprozess läuft über den gesamten Lebenszyklus, um sicherzustellen, dass die Daten jeder Teilecharge vollständig und rückverfolgbar sind. Die Qualität des Aussehens ist der Hauptunterschied zwischen uns und gewöhnlichen Bearbeitungsbetrieben: Durch die Optimierung von Schnittparametern und Spezialwerkzeugen beseitigen wir Kratzer, Grate und oxidierte Stellen, die bei der herkömmlichen Bearbeitung häufig auftreten, und erzielen ein Hochglanzfinish oder einen gleichmäßigen Matteffekt.
- Wareneingangskontrolle:Überprüfen Sie das Testzertifikat der Titanlegierungsmühle, um sicherzustellen, dass die Materialzusammensetzung medizinischen Standards wie ASTM F136 oder F1472 entspricht.
- Erstmusterbestätigung (FAI):Vollformatberichte werden streng nach AS9102 oder kundenspezifischen Standards erstellt und konzentrieren sich auf die Erkennung der 2D-/3D-Abmessungen und geometrischen Toleranzen wichtiger Passflächen.
- Prozessinspektion:Führen Sie Prozessinspektionen mit einem dreidimensionalen Koordinatenmessgerät (KMG) und einem Rauheitsmessgerät durch, um die Prozessstabilität zu überwachen und systematische Abweichungen rechtzeitig zu erkennen.
- Vollständige Sendungskontrolle:100 % vollständige Prüfung wichtiger Merkmale und stichprobenartige Prüfung nicht wichtiger Merkmale gemäß AQL 2.5; wird mit einem vollständigen CofC-Datenpaket (Certificate of Conformance) geliefert.
Anpassungsprozess und Lieferzeit
Für verschiedene Phasen der Forschung und Entwicklung medizinischer Geräte sowie der Massenproduktion bieten wir flexible Reaktionsmechanismen, um sicherzustellen, dass Projektknoten nicht übersehen werden.
- Zeichnungsprüfung und DFM:Schließen Sie die Prozessevaluierung innerhalb von 24 Stunden nach Erhalt der Zeichnungen ab und geben Sie Optimierungsvorschläge zu Entformungsschräge, Mindestwandstärke und Werkzeugzugänglichkeit, um Toleranzrisiken von Anfang an zu reduzieren.
- Programmierung und Simulation:Nutzen Sie CAM-Software für eine kollisionsfreie Simulation, optimieren Sie Schnittbahnen und erstellen Sie standardisierte Bearbeitungsprogramme.
- Proof-Verifizierung:Der Rapid-Prototyping-Zyklus beträgt 3-5 Tage; Die KMG-Inspektionsdaten werden an die Ingenieure zurückgesendet, um die Erreichbarkeit der Toleranzen zu überprüfen.
- Massenproduktion:Schnelle Lieferung innerhalb von 15–25 Tagen; In diesem Zeitraum wird eine strenge Prozessdisziplin umgesetzt, um die Konsistenz von Charge zu Charge sicherzustellen.
- Oberflächenbehandlung und Verpackung:Verwenden Sie eine Vakuumverpackung und eine Rostschutzölbehandlung, um Kondensatkorrosion und Oxidation während des Transports zu verhindern.
Vergleich der Materialoptionen: Titanlegierung vs. Edelstahl
In der frühen Phase des Strukturdesigns medizinischer Geräte wirkt sich die Materialauswahl direkt auf die Einhaltung der Toleranzen und die Endkosten des Teils aus. Die folgende Tabelle vergleicht die Leistung zweier häufig verwendeter medizinischer Materialien bei der Präzisionsbearbeitung:
| Merkmalsdimension | Titanlegierung (Ti-6Al-4V) | Edelstahl (316L) |
|---|---|---|
| Dichte (g/cm³) | 4,43 (Leichtgewicht hat offensichtliche Vorteile) | 7,98 (ungefähr das 1,8-fache des Gewichts von Titan) |
| Schwierigkeiten beim Schneiden | Hoch (schlechte Wärmeleitfähigkeit, haftet leicht am Messer) | Mittel (zäh, leicht zu verarbeiten) |
| Toleranzerhaltung | Die thermische Verformung muss streng kontrolliert werden und die Rückfederung ist groß. | Geringe thermische Verformung und gute Dimensionsstabilität |
| Biokompatibilität | Extrem hoch (Implantationsgrad bevorzugt) | Gut (wird häufig für externe Geräte verwendet) |
| Oberflächenerscheinung | Bearbeitungsspuren können leicht auftreten und erfordern eine Feinpolitur | Der Spiegeleffekt ist leicht zu erzielen und weist eine hohe Konsistenz im Erscheinungsbild auf |
| Anwendbare Szenarien | Implantate, leichte Strukturteile | Flüssigkeitsleitungen, korrosionsbeständige Behälter, allgemeine Strukturen |
Hinweis: Bei nicht implantierbaren Gerätegehäusen mit hohen Anforderungen an das Erscheinungsbild bietet Edelstahl 316L weitere Vorteile hinsichtlich Kosten und einheitlichem Erscheinungsbild. Und für Komponenten, die ein hervorragendes Gewicht und Implantatsicherheit anstreben, ist eine Titanlegierung die unvermeidliche Wahl. ShowyMetal kann DFM-Empfehlungen basierend auf Ihren spezifischen Toleranz- und Aussehensanforderungen geben.
Häufig gestellte Fragen (FAQ)
F1: Wie hoch ist die Toleranz von Titanlegierungsteilen für medizinische Geräte?
A: Für wichtige Passflächen kann unser 5-Achsen-Bearbeitungszentrum in Kombination mit einer Umgebung mit konstanter Temperatur und Inspektion auf der Maschine die Toleranz stabil innerhalb von ±0,01 mm kontrollieren. Bei unkritischen Strukturoberflächen wird der Wert normalerweise auf ±0,05 mm kontrolliert, um die Montageanforderungen zu erfüllen. Der spezifische Wert muss von DFM basierend auf der Teilekomplexität und der Losgröße bewertet werden.
F2: Wie führt man nach der Titanlegierungsverarbeitung eine Oberflächenbehandlung durch, um ein einheitliches Erscheinungsbild sicherzustellen?
A: Wir bieten Passivierungs-, elektrolytische Polier- und Mikrolichtbogenoxidationsverfahren an. Für medizinische Geräte haben wir das Verhältnis von mittlerer Sandstrahlpartikelgröße und Passivierungslösung speziell optimiert, um sicherzustellen, dass die Oberflächenfarbe und Rauheit (Ra) von Teilen in derselben Charge sehr konsistent sind und häufige Farbunterschiede und fleckige Flecken vermieden werden.
F3: Wie lang ist der Proofing-Zyklus? Unterstützt es das Ändern von Zeichnungen?
A: Der reguläre Proofzyklus beträgt 3-5 Tage. Wenn die Zeichnungen Bearbeitungsrisiken aufweisen (z. B. tiefe Hohlräume, dünne Wände), bestätigen wir den Plan am zweiten Tag per Video oder Fotos mit Ihnen und beginnen dann mit der Programmierung und Bearbeitung, um verschwendete Zyklen mit hohen Ausschussquoten zu vermeiden.
F4: Wie hoch sind die Vorlaufzeit und die Mindestbestellmenge für die Massenproduktion?
A: Die Vorlaufzeit für die Massenproduktion beträgt in der Regel 15–25 Tage, abhängig von der Bestellmenge. Wir unterstützen eine Mindestbestellmenge von 1 Stück, aber für medizinische F&E-Projekte mit kleinen Chargen und mehreren Sorten wird empfohlen, eine Strategie der „Kleinserien-Testproduktion“ (z. B. 50–100 Stück) zu übernehmen, um die Prozessstabilität zu überprüfen.
F5: Stellen Sie Materialzertifikate und Dokumente zur Qualitätsrückverfolgbarkeit zur Verfügung?
A: Ja. Für jede Charge von Titanlegierungsstäben stellen wir einen Schmelzzahlbericht (MTC) und einen Endproduktinspektionsbericht (CofC) zur Verfügung. Alle Inspektionsdaten werden archiviert und mindestens 10 Jahre lang gespeichert und erfüllen so die Anforderungen des FDA- oder MDR-Systems zur Rückverfolgbarkeit der Lieferkette.
Holen Sie sich ein individuelles Angebot
Der Erfolg eines Medizingeräteprojekts hängt von der präzisen Umsetzung jeder noch so kleinen Toleranz ab. Wenn Sie auf der Suche nach einem Bearbeitungspartner sind, der komplexe Titanteile mit strenger Qualitätsrückverfolgbarkeit bearbeiten kann, kontaktieren Sie uns noch heute. Senden Sie Ihre 3D-Zeichnungen (STEP/IGES-Format) und technischen Spezifikationen, und unser Ingenieurteam wird innerhalb von 24 Stunden mit einer detaillierten Prozess-Machbarkeitsanalyse und DFM-Vorschlägen antworten, um Ihnen dabei zu helfen, Ihren Forschungs- und Entwicklungszyklus zu verkürzen und eine erfolgreiche Massenproduktion sicherzustellen.



