





Die Werkzeuglebensdauer und die Häufigkeit des Werkzeugwechsels bei der dreiachsigen Bearbeitung von Aluminiumlegierungen bestimmen direkt die Gesamtkosten und die Lieferstabilität der Massenproduktion. Für Ingenieure und Einkäufer, die 6061, 6063, 5052 und andere Aluminiumlegierungen zum CNC-Fräsen verwenden, reicht es bei weitem nicht aus, sich auf vage Erfahrungen darüber zu verlassen, „wie lange das Werkzeug hält“; Basierend auf Materialqualität, Schnittparametern, Werkzeuggeometrie und Oberflächenbeschichtung muss ein quantifizierbares Werkzeugwechselmodell erstellt werden. Dieser Artikel bietet einen vollständigen praktischen Rahmen von Fehlermechanismen, Parameteroptimierung, Prozessvergleich bis hin zu Akzeptanzkriterien, um Ihnen dabei zu helfen, die Kostenteilung von Einzelstückwerkzeugen während der Produktionsplanung und Angebotserstellung genau zu steuern.
Schneideigenschaften von Aluminiumlegierungen und Hauptfehlerursachen des Werkzeugverschleißes
Direkter Einfluss von Materialeigenschaften auf Schneidwerkzeuge
Die Wärmeleitfähigkeit einer Aluminiumlegierung beträgt etwa 150–200 W/(m·K), was viel höher ist als die von Stahlteilen, weist jedoch eine hohe Schneidplastizität auf und neigt zur Adhäsion. Die Härte von 6061-T6 beträgt etwa 95–105 HV und die von 5052-H32 etwa 55–65 HV. Je weicher das Material, desto leichter können sich Aluminiumspäne auf der Spanfläche des Werkzeugs ansammeln (BUE, Built-Up Edge). Sobald BUE gebildet ist, ändert sich der tatsächliche Spanwinkel, was zu Maßabweichungen und Oberflächenaufrauhungen führt, die häufige Ursachen für Maßabweichungen bei der dreiachsigen Bearbeitung sind.
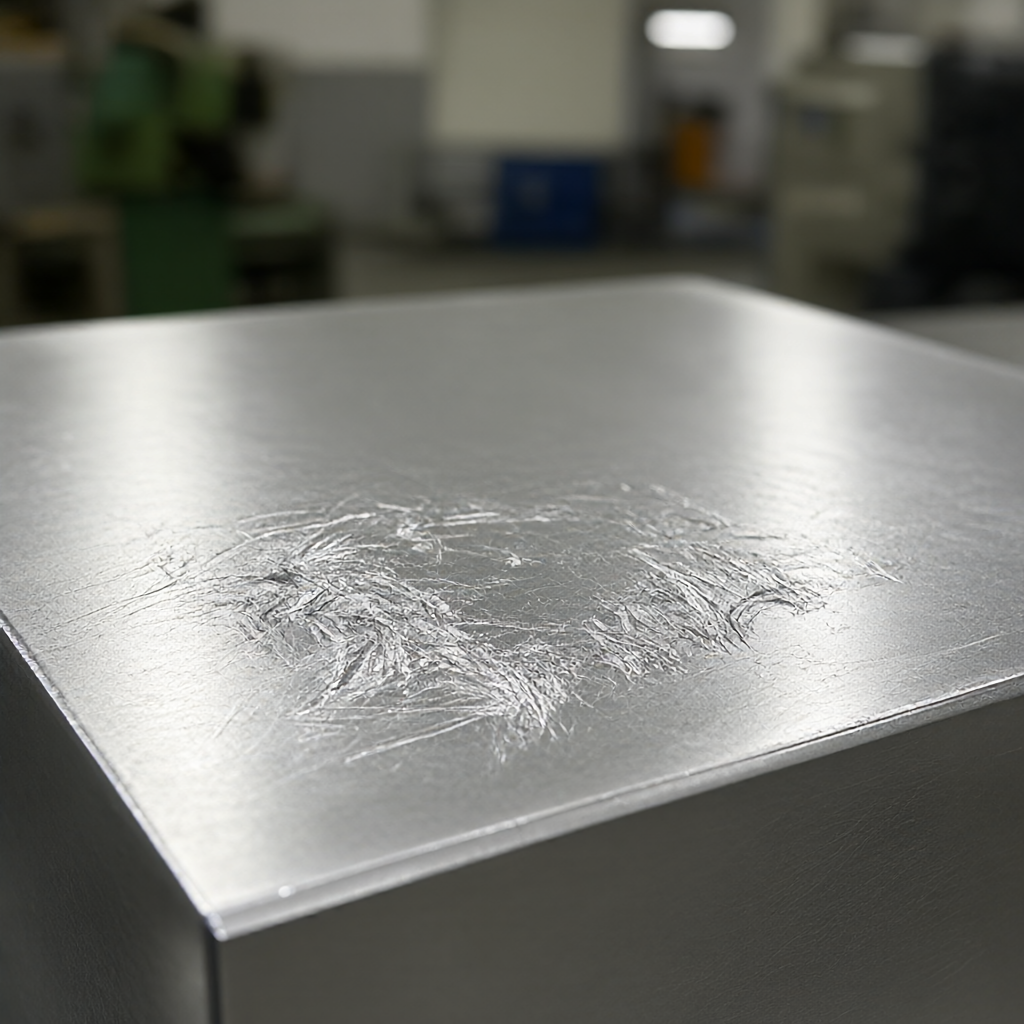
Wenn die Beschichtung von Hochtemperaturlegierungs- oder Hartmetall-Schneidwerkzeugen falsch ausgewählt wird, kommt es zu Diffusionsverschleiß an der Reibungsschnittstelle der Aluminiumlegierung. Gewöhnliche TiN-Beschichtungen funktionieren beim Schruppfräsen von 6061 einigermaßen gut, aber beim Schlichtfräsen von Rändern unter 0,1 mm haben unbeschichtete oder AlTiN-beschichtete Hartmetall-Schaftfräser mit Mikrodurchmesser tendenziell eine stabilere Lebensdauer. Es gibt normalerweise drei Arten von Fehlermodi:Spanflächenverschleiß (VB), Flankenverschleiß (VB), Abplatzungen. Dabei ist der Freiflächenverschleiß die zentrale Grundlage für die Beurteilung des Werkzeugwechsels und nicht das subjektive Gefühl.
Warum können wir Aluminiumlegierungen nicht mit Stahlteilen überziehen?
Bei der Stahlverarbeitung liegt der Schwerpunkt auf der Warmhärte und Verschleißfestigkeit von Hartmetall oder CBN, während bei Aluminiumlegierungen mehr Wert auf die „Antihaftfestigkeit“ und die Spanabfuhrfähigkeit des Werkzeugs gelegt wird. Wenn die hohe Spindelgeschwindigkeit und die große Vorschubstrategie von Stahlteilen verwendet werden, wickeln sich Aluminiumspäne leicht um den Werkzeughals, was zu erhöhten Vibrationen und einem erhöhten Risiko von Absplitterungen führt. Daher muss bei der dreiachsigen Bearbeitung von Aluminiumlegierungen das Werkzeugstandzeitmanagement separat modelliert werden, und die Standards für Stahlteile können nicht direkt übertragen werden.
Kernprozessparameter, die sich auf die Werkzeuglebensdauer auswirken
Kompromiss zwischen Schnittgeschwindigkeit und Vorschub
Bei der Bearbeitung von 6061-Aluminium mit Hartmetall-Schaftfräsern liegt die allgemein empfohlene Schnittgeschwindigkeit Vc im Bereich von 300–500 m/min. Mit jeder Erhöhung des Vc um 50 m/min verringert sich die Werkzeugstandzeit gemäß der Taylor-Formel um etwa 30–40 %. Der Vorschub fz wird durch die Anzahl der Werkzeugzähne begrenzt: Wenn fz bei einem 3-Zahn-D10-Werkzeug auf 0,15 mm/z eingestellt ist, muss die Spindelgeschwindigkeit mit Vc umgerechnet werden. Verwenden Sie beim Schruppfräsen eine große radiale Schnitttiefe (80–100 % von D) und eine mäßige axiale Schnitttiefe (2D–4D), um die Temperatur der Werkzeugkante stabil zu halten; Beim Feinfräsen sollte die Schnitttiefe auf 20–30 % von D reduziert werden, um die Oberflächengüte zu verbessern und die Werkzeugstandzeit zu verlängern.
Grundprinzipien:Halten Sie den Vorschub pro Zahn fz im Bereich von 0,1–0,25 mm/z, um zu vermeiden, dass ein zu kleiner fz dazu führt, dass das Sägeblatt auf der Werkstückoberfläche „pflügt“ anstatt zu schneiden, was den Flankenverschleiß beschleunigt. Wenn bei 5-Achsen- oder 4-Achsen-Verbindungen die Lebensdauer der dreiachsigen Segmente separat berechnet wird, muss die Nicht-Schnittzeit während des Verbindungsantriebs eliminiert werden, da sonst die Lebensdauerstatistik verfälscht wird.
Kühl- und Schmierstrategien
Bei der Bearbeitung von Aluminiumlegierungen kommen üblicherweise Minimalmengenschmierung (MMS) oder Trockenschnitt zum Einsatz. Wasserlösliche Schneidflüssigkeiten können dazu führen, dass sich Aluminiumspäne ausdehnen, die Spanentfernung erschweren und das Werkstück leicht korrodieren. Beim Einsatz von MMS empfiehlt sich ein Düsendruck von 5–8 bar zur präzisen Abdeckung der Schnittzone. Wenn das Werkstück ein dünnwandiges Teil oder eine leicht verformbare Struktur ist, führt eine unzureichende Kühlung zu einer thermischen Verformung, die zu instabilen Maßabweichungen führt und indirekt die effektive Lebensdauer des Werkzeugs verkürzt, da der Bediener häufig anhält, um Messungen durchzuführen und das Werkzeug aufzufüllen.
Werkzeuggeometrie und Beschichtungsauswahl
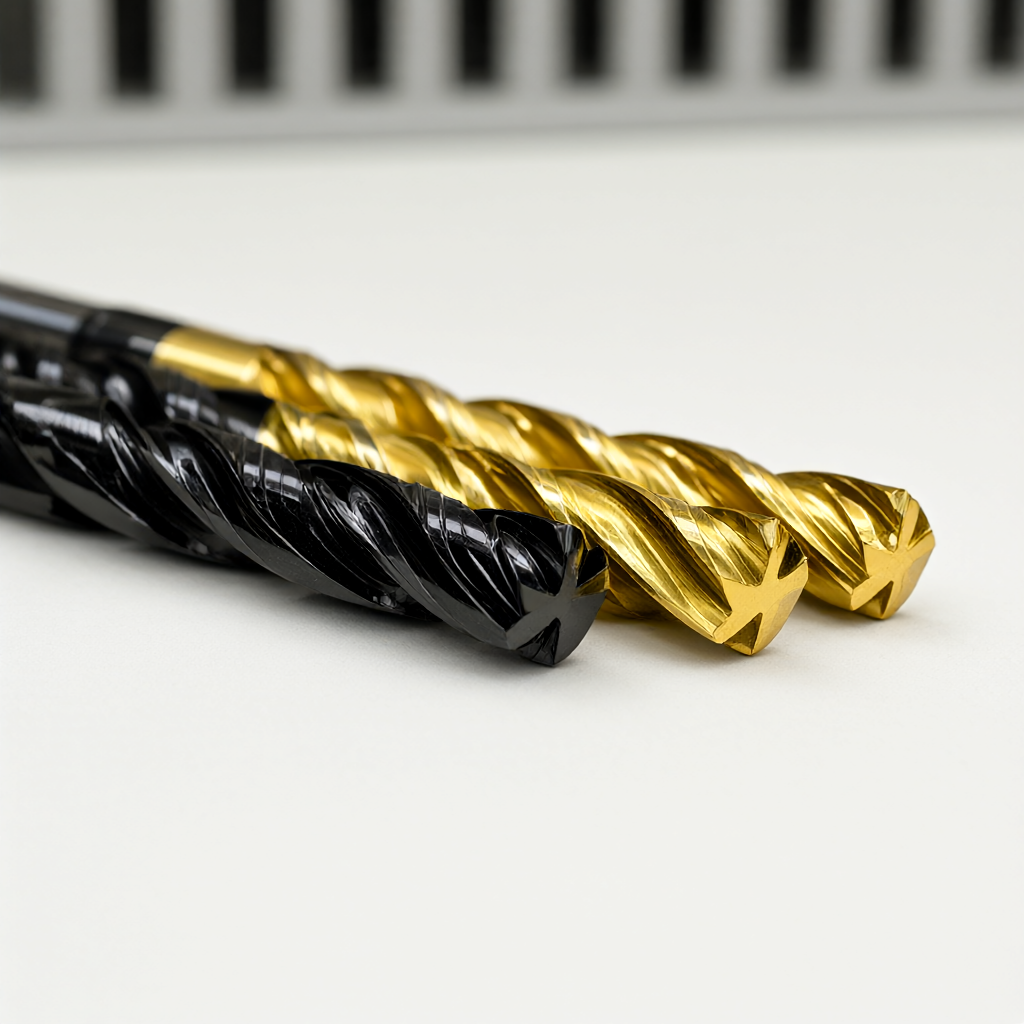
Das Werkzeug mit positivem Spanwinkel (12°–20°) eignet sich zum reinen Fräsen und zur sanften Spanabfuhr; Der negative Spanwinkel erhöht die Festigkeit der Schneide und ist für unterbrochenes Schneiden geeignet. Was die Beschichtung betrifft, so weist die DLC-Beschichtung (diamantähnlicher Kohlenstoff) einen niedrigen Reibungskoeffizienten bei der Aluminiumverarbeitung auf und reduziert den BUE deutlich; Die AlTiN-Beschichtung weist eine höhere Härte auf und eignet sich für siliziumhaltige Aluminiumlegierungen (z. B. A380). Sobald sich die Beschichtung löst, steigt die lokale Temperatur stark an und die Lebensdauer sinkt dramatisch. Daher muss die Beschichtungshaftung der Schneidwerkzeuge vor der Einlagerung überprüft werden.
Berechnung der Werkzeugwechselhäufigkeit und Produktionsplanungsmodell bei der dreiachsigen Bearbeitung
Erstellen Sie eine Datenbank zur Werkzeuglebensdauer
Die Häufigkeit von Werkzeugwechseln sollte nicht auf Vermutungen basieren, sondern auf historischen Daten basieren. Es wird empfohlen, eine Lebensdauertabelle basierend auf „Materialqualität × Werkzeugmodell × typische Arbeitsbedingungen“ zu erstellen. Beispiel: 6061-T6, 3-Zahn-D10-Hartmetall-Schaftfräser, Vc 400 m/min, fz 0,18 mm/z, Schruppfräsen, gemessene durchschnittliche Lebensdauer von 45–55 Stück. Die Daten müssen die drei Phasen des Probeschneidens des ersten Stücks, der mittleren Charge und des letzten Stücks abdecken, und der Median wird als Grundlage für die Produktionsplanung verwendet.
Wird während der Produktionsplanung eingeführtSicherheitsfaktor 0,8: Wenn die geschätzte Lebensdauer 50 Teile beträgt, wird alle 40 verarbeiteten Teile eine Werkzeugwechselprüfung durchgeführt. Dadurch wird verhindert, dass das letzte Stück aufgrund von Werkzeugüberschreitungen verschrottet wird, während gleichzeitig ein Puffer für die Lieferung verbleibt. Bei Aufträgen mit einer Losgröße von mehr als 1.000 Stück wird alle 200 Stück ein vollwertiger Werkzeugprüfknoten (inkl. Freiflächenverschleißmessung) eingerichtet.
Kriterien zur Beurteilung des Werkzeugverschleißes
Der Werkzeugwechsel lässt sich nicht einfach dadurch beurteilen, dass „der Ton lauter wird“ oder „die Oberfläche weiß wird“. Die quantitativen Standards sind wie folgt:
- Flankenverschleiß VB ≤ 0,2 mm: weiterhin verwenden und alle 50 Stück erneut prüfen.
- VB 0,2–0,3 mm: Degradierte Verwendung, nur Halbschlichten vor dem Fertigfräsen erlaubt, nicht für die endgültige Oberflächenverwendung.
- VB ≥ 0,3 mm oder es treten Absplitterungen auf: Sofort entsorgen, eine Nachbearbeitung und anschließende Verwendung auf Oberflächen mit kritischen Abmessungen ist verboten.
- Die Oberflächenrauheit Ra überschreitet die Obergrenze der Zeichnung (z. B. Verschlechterung von Ra0,8 auf Ra1,2): Auch wenn VB den Standard nicht überschreitet, sollte das Werkzeug gewechselt werden, da mikroskopische Adhäsionen das Erscheinungsbild beeinträchtigt haben.
Vergleich verschiedener Werkzeuglösungen bei der dreiachsigen Bearbeitung von Aluminiumlegierungen
Bei der Auswahl eines Modells muss eine Balance zwischen Langlebigkeit, Kosten und Verarbeitungsqualität gefunden werden. Im Folgenden finden Sie einen Vergleich zweier typischer Lösungen, die für die Massenproduktion von 6061-Aluminiumteilen geeignet sind:
| Kontrastabmessungen | Option A: Hartmetall + DLC-Beschichtung, 3 Zähne positiver Spanwinkel | Option B: Schnellarbeitsstahl + unbeschichtet, 4 Zähne negativer Spanwinkel |
|---|---|---|
| Anwendbare Materialien | 6061, 7075, A380 und andere allgemeine aluminium- und siliziumhaltige Legierungen | 5052, 1050 und andere Strukturteile aus Reinaluminium oder Weichaluminium mit geringer Festigkeit |
| Typische Lebensdauer (6061 Schruppfräsen) | 800–1500 m Schnittlänge bzw. 300–600 Stück | 200–400 m Schnittlänge bzw. 80–150 Stück |
| Kostenteilung pro Werkzeug | Niedriger (lange Lebensdauer, etwa 0,15–0,3 Yuan/Stück nach Abschreibung) | Höher (kurze Lebensdauer, etwa 0,4–0,8 Yuan/Einheit nach Abschreibung) |
| Obergrenze der Oberflächenqualität | Ra0,4–0,8 μm, nicht leicht zu kleben, mit hoher Erscheinungsbildkonsistenz | Ra0,8–1,6 μm, anfällig für BUE, häufige Reinigung erforderlich |
| Auswirkung der Werkzeugwechselfrequenz | Inspektion alle 200 Teile, minimale Ausfallzeit | Überprüfen Sie alle 50 Teile, was den Chargentakt beeinträchtigt |
| Vorschläge für anwendbare Szenarien | Bestellungen mit großen Mengen, hohen Anforderungen an das Erscheinungsbild und kurzen Lieferzeiten | Kleinvolumige, nicht optisch ansprechende, kostenempfindliche interne Komponenten |
Wenn der Auftrag Ra0,4 μm erfordert und die Losgröße 500 Stück übersteigt, ist Option A im Hinblick auf Gesamtkosten und einheitliches Erscheinungsbild besser; Wenn es sich um eine Prototypen-Probeproduktion oder ein internes Strukturteil handelt, akzeptiert Option B eine höhere Häufigkeit von Werkzeugwechseln im Austausch für eine Reduzierung der Werkzeugbeschaffungskosten. Mischnutzungsstrategien (B für Grobfräsen, A für Feinfräsen) sind ebenfalls gängige Optimierungsmethoden, allerdings muss das Maßaufmaß des Übergabeprozesses streng kontrolliert werden.
Kernpunkte der Werkzeugkonsistenzkontrolle und -akzeptanz in der Massenproduktion
Prozessprüfung und Erstmusterbestätigung
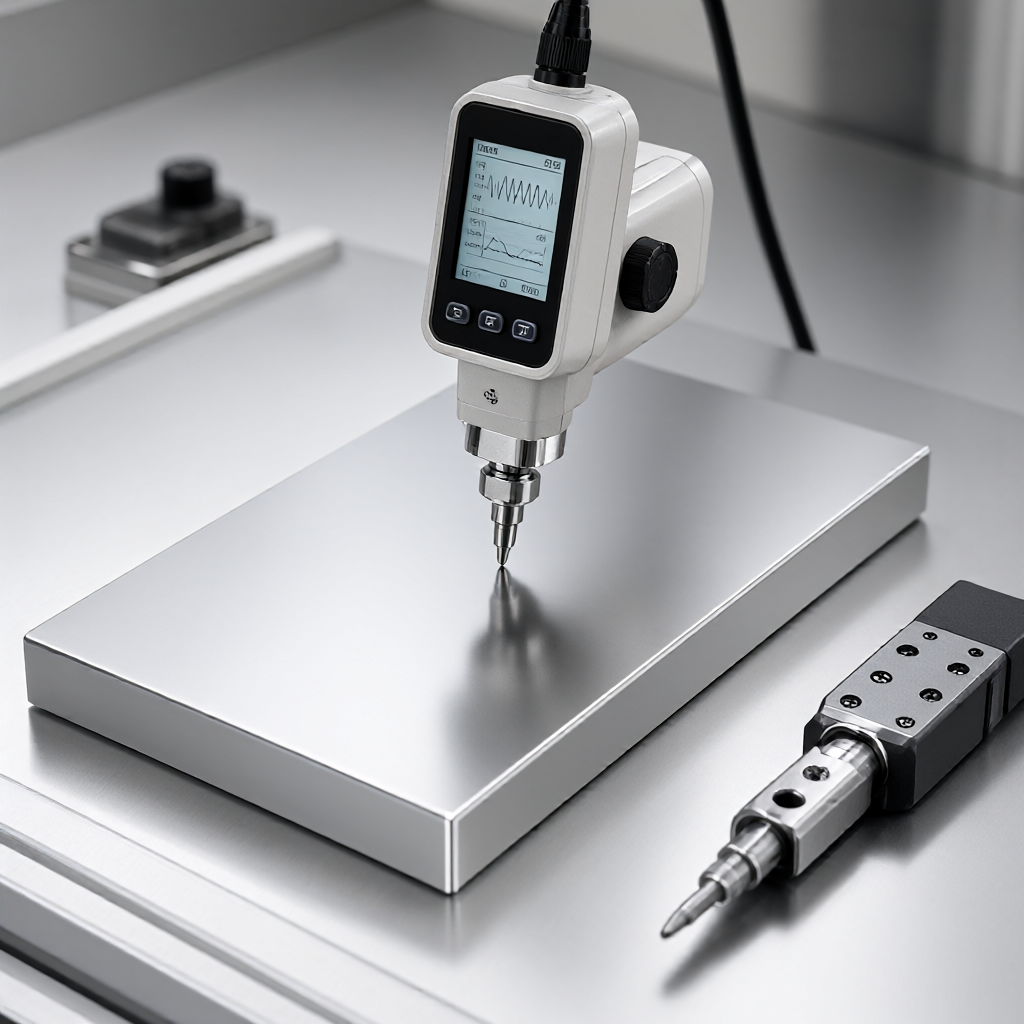
Wenn die Häufigkeit von Werkzeugwechseln hoch ist, besteht das größte Risiko darin, dass „das Werkzeug nach dem Werkzeugwechsel nicht neu kalibriert wird“, was zu einer Abweichung der Werkzeugeinstellung in Z-Richtung führt. Nach jedem Werkzeugwechsel muss eine Kalibrierung der Z-Achsen-Werkzeugleiste durchgeführt werden und der Fehler wird auf ±0,02 mm kontrolliert. Der erste Artikelbestätigungsprozess muss Folgendes umfassen: visuelle Inspektion des Werkzeugverschleißes, Messung der Oberflächenrauheit Ra (ein tragbares Rauheitsmessgerät wird empfohlen, und der Durchschnitt von Dreipunktmessungen wird ermittelt) und Dreikoordinaten-Stichprobenprüfung der Schlüsselabmessungen. Wenn der Ra oder die Größe des ersten Teils außerhalb der Toleranz liegt, muss überprüft werden, ob die Werkzeugstandzeit einen kritischen Wert erreicht hat oder ein Kühlungsfehler vorliegt.
Vollständige Sendungskontrolle und Rückverfolgbarkeit der Qualität
Bei Teilen mit optischem Erscheinungsbild sind durch Werkzeugverschleiß verursachte mikroskopische Aufrauungen mit bloßem Auge schwer zu erkennen, nach dem Sprühen oder Eloxieren treten sie jedoch als „Orangenhaut“ oder Farbunterschiede in Erscheinung. Daher ist es notwendig, vor dem Versand eine 100-prozentige Prüfung des Glanzes oder der Rauheit der wichtigsten Oberflächen durchzuführen. Richten Sie ein Rückverfolgbarkeitssystem für Werkzeugchargen ein: Jedes Werkzeug verfügt über einen zuverlässigen Code, der seine Schnittlänge, den Austauschzeitpunkt und die entsprechende Werkstückcharge aufzeichnet. Wenn sich Kunden über Oberflächenfehler beschweren, können die spezifische Werkzeugcharge und der Verschleißstatus schnell ermittelt werden, um den Ausschuss der gesamten Charge zu vermeiden.
Gemeinsame Fehlervermeidungsliste
- Werkzeugpassivierung: Verwenden Sie ein metallografisches Mikroskop, um die Schneidkante vor der Lagerung stichprobenartig zu prüfen. Werkzeuge mit einem Passivierungsradius von mehr als 10 μm sollten poliert oder verschrottet werden.
- Abblättern der Beschichtung: Beim Transport und der Lagerung von Messern sollten diese aufrecht gestellt werden, um ein Aneinanderstoßen zu vermeiden; Verwenden Sie bei der Handhabung Saugnäpfe anstelle einer Spitzzange.
- Der Späneauswurf ist blockiert: Aluminiumspäne können sich leicht verfangen. Blasen Sie die Chips automatisch alle 20 Stück aus oder fügen Sie dem Programm eine Messerhebeaktion hinzu.
- Werkzeugeinstellungsdrift: Der thermische Fehler der Werkzeugmaschine in Z-Richtung muss nach 30 Minuten Aufwärmzeit ausgeglichen werden. Durch Neueinstellung des Werkzeugs nach dem Werkzeugwechsel können 90 % der Z-Richtungsabweichung beseitigt werden.
FAQ: Häufige Fragen zur Standzeit bei der Dreiachsbearbeitung von Aluminiumlegierungen
Wie oft muss bei der Bearbeitung von Aluminiumlegierungen das Werkzeug gewechselt werden?
Es gibt keine feste Zeit, sie muss nach der Schnittlänge oder der Stückzahl beurteilt werden. Normalerweise erreicht der Freiflächenverschleiß des Hartmetallwerkzeugs 0,2–0,3 mm, oder das Werkzeug sollte alle 300–500 bearbeiteten Teile ausgetauscht werden (abhängig von Vc und fz). Es wird empfohlen, eine Lebenserwartungstabelle zu erstellen und die Produktion entsprechend einem Sicherheitsfaktor von 0,8 zu planen.
Wie viel länger hält ein DLC-beschichtetes Werkzeug als eine normale Beschichtung?
Unter 6061-Feinmahlbedingungen ist die Lebensdauer der DLC-Beschichtung aufgrund ihres niedrigen Reibungskoeffizienten und der starken Antihaftwirkung normalerweise 30–50 % länger als die einer gewöhnlichen TiN-Beschichtung. Allerdings ist der Preis relativ hoch, sodass Entscheidungen auf der Grundlage der Kostenverteilung pro Stück und nicht nur auf der Grundlage des Stückpreises des Werkzeugs getroffen werden müssen.
Die Häufigkeit des Werkzeugwechsels ist zu hoch, was zu Lieferverzögerungen führt. Wie optimieren?
Überprüfen Sie zunächst, ob Vc/fz den empfohlenen Bereich des Werkzeugs überschreitet. Zweitens: Überprüfen Sie, ob die Kühlung wirksam ist. Schließlich sollten Sie die Strategie „Grob- und Feinzerteilen“ in Betracht ziehen und billigen Schnellarbeitsstahl für den verschleißintensiven Grobfräsabschnitt und Hochleistungshartmetall für den Feinfräsabschnitt verwenden, damit der Gesamtrhythmus stabiler wird.
Wie lässt sich schnell feststellen, ob das Werkzeug über den Grenzwert hinaus verschlissen ist?
Die einfachste Methode: Freiflächenverschleiß VB messen (Mikroskop oder Verschleißmessgerät); Die schnellere Methode: 3 Proben verarbeiten, Ra und kritische Abmessungen messen. Wenn sich Ra um mehr als 0,2 μm verschlechtert oder die Größe die Toleranz um 50 % überschreitet, wechseln Sie das Werkzeug sofort. Eine alleinige Beurteilung aufgrund des Schnittgefühls wird nicht empfohlen.
Wie werden Standzeitdaten für Angebote und DFM-Empfehlungen verwendet?
Beziehen Sie die geteilten Kosten eines einzelnen Werkzeugs (Gesamtpreis des Werkzeugs ÷ Anzahl der lebenden Teile) in das Angebotsmodell ein. Die DFM-Stufe empfiehlt, Merkmale mit kurzer Werkzeuglebensdauer (z. B. tiefe Hohlräume, Innenfräsungen mit kleinem Durchmesser) durch einfach zu bearbeitende Strukturen zu ersetzen oder den Kunden zu empfehlen, höhere Ra-Werte zu akzeptieren, um Kosten und Lieferzeit in Einklang zu bringen.
Schlussfolgerungen und Handlungsempfehlungen
Das Werkzeugstandzeitmanagement der dreiachsigen Bearbeitung von Aluminiumlegierungen ist im Wesentlichen eine vierdimensionale Zusammenarbeit von „Parameter × Werkzeug × Prozess × Daten“. Nur durch die Umstellung des Werkzeugwechsels von „basierend auf Erfahrung“ auf „basierend auf Daten“ können wir die Stückkosten senken und die Lieferzeit stabilisieren, ohne Einbußen bei der Optikqualität hinnehmen zu müssen. Wenn Sie die Werkzeugkosten und das Aussehensrisiko eines neuen Massenproduktionsplans für Aluminiumteile abschätzen, können Sie uns die Zeichnungen und die Losgröße zusenden. Basierend auf der tatsächlichen Verarbeitungsdatenbank von 72 CNC-Geräten liefern wir gezielte Vorschläge zur Werkzeugauswahl und Lebensdauervorhersagen und arbeiten mit der DFM-Optimierung zusammen, um sicherzustellen, dass die Chargenkonsistenz und die Erscheinungsbildqualität im vorhersehbaren Bereich liegen. Senden Sie uns gerne 2D-/3D-Zeichnungen zu, um ein detailliertes Angebot inklusive Kosten für den Werkzeuganteil zu erhalten.



