





Im Bereich der PräzisionsfertigungDreiachsige CNC-BearbeitungstoleranzenEs ist der zentrale Indikator, der bestimmt, ob ein Teil die Montage- und Funktionsprüfung bestehen kann. Für Ingenieure und Einkäufer kann das Verständnis der ISO 2768-Standardtoleranzen und des IT-Bewertungssystems die Kosten für Versuch und Irrtum erheblich reduzieren. Beim dreiachsigen Fräsen können in der Regel allgemeine Toleranzen von ±0,05 mm bis ±0,1 mm erreicht werden. Unter gut kontrollierten Bedingungen, mit präzisen Vorrichtungen und Online-Inspektion kann die hohe Genauigkeitsanforderung von ±0,01 mm stabil erreicht werden. Basierend auf der Produktionspraxis werden in diesem Artikel dreiachsige CNC-Toleranzstandards, Einflussfaktoren und Akzeptanzmethoden ausführlich erläutert, um Ihnen dabei zu helfen, Verarbeitungsrisiken während der Konstruktionsphase zu vermeiden.
Analyse des Toleranzklassensystems für die dreiachsige CNC-Bearbeitung
Je kleiner die Toleranz, desto besser. Zu enge Toleranzen erhöhen die Bearbeitungskosten und die Ausschussquote erheblich. Industriestandards beziehen sich zur Klassifizierung normalerweise auf ISO 286-1 oder GB/T 1804. Beim dreiachsigen CNC-Fräsen werden gängige Toleranzzonen wie folgt aufgeteilt:
- Klasse IT12 (lose Toleranz): Geeignet für Strukturteile oder nicht passende Oberflächen, der lineare Maßfehler wird normalerweise innerhalb von ±0,5 mm kontrolliert.
- IT9-IT10-Klasse (mittlere Toleranz): Der standardmäßige Bearbeitungskapazitätsbereich der dreiachsigen CNC. Die lineare Maßtoleranz beträgt meist etwa ±0,1 mm, was für die meisten mechanischen Steckverbinder geeignet ist.
- IT7-Niveau (Präzisionstoleranz): Erfordert präzise Vorrichtungen und Werkzeugkompensation, die lineare Toleranz kann ±0,05 mm oder weniger erreichen und wird häufig für Passflächen und Bezugsflächen verwendet.
- IT6-Niveau und darunter (hohe Präzision): Nahe bei ±0,01 mm, erfordert Werkstätten mit konstanter Temperatur, voreingestellte Werkzeuge und häufige Maßprüfungen, geeignet für wichtige Strukturteile in Luftfahrt- und medizinischen Anwendungen.
Es ist zu beachten, dass die dreiachsige CNC-Bearbeitung hauptsächlich auf die drei linearen Richtungen X, Y und Z abzielt. Wenn das Teil geometrische Toleranzen wie Neigung, Bogenform oder Vertikalität aufweist, ist die Steuerungsschwierigkeit höher als bei linearen Abmessungen, und die geometrischen Toleranzanforderungen (GD&T) müssen separat gekennzeichnet werden.
Schlüsselfaktoren, die die Toleranzgenauigkeit der dreiachsigen CNC beeinflussen
Bei ein und derselben Zeichnung kann sich die Toleranzleistung unter verschiedenen Prozessbedingungen mehrfach unterscheiden. Die folgenden vier Faktoren bestimmen direkt, ob die Toleranz der Norm entsprechen kann:
Werkzeugverschleiß- und Durchmesserkompensation
Werkzeuge nutzen sich während des Schneidvorgangs natürlich ab. Wenn die Werkzeugkompensationsparameter nicht rechtzeitig aktualisiert werden, kommt es zu kumulativen Fehlern bei der tatsächlichen Schnittgröße. Wenn sich beispielsweise der Durchmesser eines Schaftfräsers um 0,02 mm abnutzt und dieser nicht kompensiert wird, weicht die Lochwand oder der Außendurchmesser direkt um 0,02 mm ab. Daher muss vor der Bearbeitung eine Werkzeugradiuskompensation durch Probeschneiden oder einen Messtaster durchgeführt werden.
Verformung des Werkstücks beim Spannen
Dünnwandige Teile oder schlanke Wellen werden unter der Spannkraft der Vorrichtung elastisch verformt. Nach dem Lösen der Klemmung prallt das Werkstück zurück, wodurch die tatsächliche Größe vom theoretischen Wert abweicht. Bei Aluminiumlegierungsteilen mit einer Wandstärke von weniger als 1 mm wird empfohlen, bei der Berechnung der Toleranzen einen Verformungszuschlag von 0,05 mm bis 0,1 mm einzuplanen oder ein segmentiertes Spannverfahren zu verwenden.
Kontrolle der thermischen Verformung
Durch die Schneidwärme dehnen sich das Werkstück und die Werkzeugführungen aus. Im Sommer oder bei kontinuierlichem Hochgeschwindigkeitsschneiden kann die thermische Verformung 0,01 mm bis 0,02 mm erreichen. Bei der Bearbeitung von Präzisionsteilen wird empfohlen, eine ausreichende Abkühlzeit von 2–4 Stunden einzuplanen oder die Endbearbeitung in einer Umgebung mit konstanter Temperatur (20 ± 1 °C) durchzuführen.
Materialeigenschaften und Schnittparameter
Unterschiedliche Materialien haben unterschiedliche Schnittfestigkeiten. Beispielsweise weist eine Aluminiumlegierung eine geringe Schnittkraft, eine geringe Verformung und leicht kontrollierbare Toleranzen auf. Während Edelstahl 304 eine starke Schnittverhärtung, einen schnellen Werkzeugverschleiß und relativ große Toleranzschwankungen aufweist. Eine sinnvolle Auswahl von Drehzahl und Vorschub zur Aufrechterhaltung der Werkzeugschärfe ist die Grundlage für stabile Toleranzen.
Vergleich der Drei-Achsen-CNC-Toleranzfähigkeiten für gängige Materialien
Unterschiedliche Materialien haben einen erheblichen Einfluss auf die Schwierigkeit, Toleranzen einzuhalten. In der folgenden Tabelle sind die allgemeine Toleranzleistung und die empfohlene Oberflächenrauheit gängiger Materialien bei der dreiachsigen CNC-Bearbeitung als Referenz in der Entwurfsphase aufgeführt:
| Materialqualität | Allgemeine lineare Toleranz (innerhalb von 100 mm) | Empfohlene Oberflächenrauheit (Ra) | Schwierigkeiten bei der Toleranzkontrolle |
|---|---|---|---|
| 6061 Aluminiumlegierung | ±0,02 mm | Ra 0,8–1,6 μm | Das Material ist weich und das Messer kann leicht abrutschen und schnippen, daher muss die Vorschubgeschwindigkeit kontrolliert werden. |
| 45-Gauge-Stahl | ±0,03 mm | Ra 1,6–3,2 μm | Hohe Festigkeit, das Werkzeug nutzt sich schnell ab und erfordert einen regelmäßigen Werkzeugwechsel. |
| Edelstahl 304 | ±0,05 mm | Ra 3,2 μm | Schlechte Wärmeleitfähigkeit, leichte Späneansammlung, große Toleranzschwankungen, ausreichende Kühlung erforderlich |
| Technischer Kunststoff PEEK | ±0,02 mm | Ra 0,8 μm | Das Material nimmt Feuchtigkeit auf und verformt sich. Vor der Verarbeitung muss es 24 Stunden lang in einer Umgebung mit konstanter Temperatur und Luftfeuchtigkeit gelagert werden. |
Wenn die Toleranzanforderungen strenger sind als die herkömmlichen Werte in der Tabelle, empfiehlt es sich, „Präzisionsbearbeitung“ deutlich zu kennzeichnen oder die geometrische Toleranz auf der Zeichnung anzugeben und vorab mit dem Verarbeitungsbetrieb zu klären, ob stattdessen die Fünf-Achsen-Verbindung oder die Dreh-Fräs-Verbundtechnologie verwendet werden muss.
Methode zur Erkennung von Toleranzen bei der dreiachsigen CNC-Bearbeitung
Ob Toleranzen eingehalten werden, muss auf nachvollziehbaren Messdaten beruhen. Zu den gängigen Erkennungsmethoden gehören:
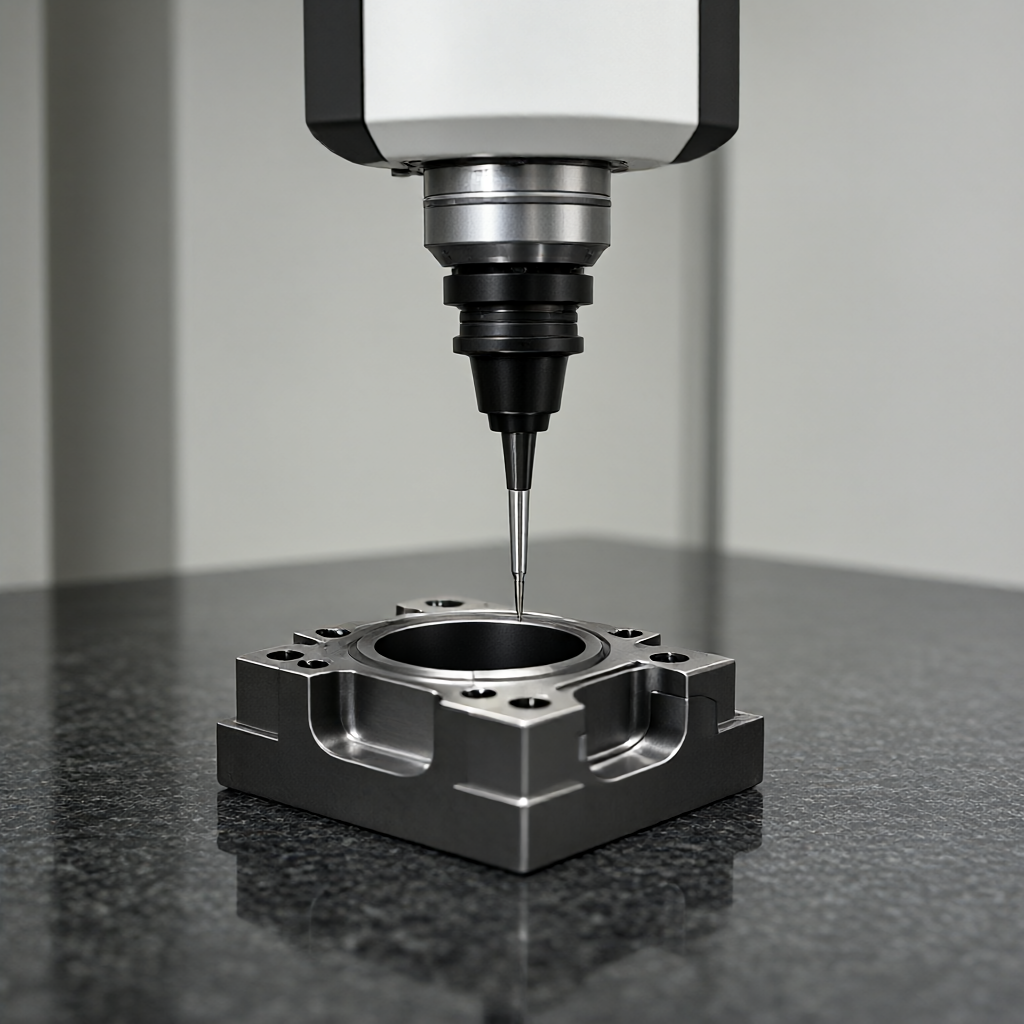
- Koordinatenmessgerät (KMG): Die Genauigkeit kann ±0,002 mm erreichen, was den Goldstandard für die Akzeptanz von Präzisionsteilen darstellt. Geeignet zur Erkennung komplexer geometrischer Toleranzen wie Ebenheit und Koaxialität.
- Optisches Bildmessgerät: Berührungslose Messung, geeignet für spröde Materialien oder dünnwandige Teile, um Maßfehler durch Kontaktkraft zu vermeiden.
- Höhenmesser und Messschieber: Konventionelle Maßprüfung, Genauigkeit ±0,01 mm, muss mit einem Standardblock kalibriert werden und ist nur für die Stichprobenprüfung großer Chargen regelmäßiger Teile geeignet.
- Rauheitsmessgerät: Die Oberflächenqualität wirkt sich direkt auf die Reibung und die Dichtungsleistung der Baugruppe aus und muss gemäß den GB/T 1031-Standards getestet werden.
In der Massenproduktion wird empfohlen, eine dreistufige Kontrolle „Erstmusterprüfung in voller Größe + Prozessprüfung + Stichprobenprüfung bei Lieferung“ zu implementieren. Um systematische Fehler zu vermeiden, muss das erste Stück von CMM vollständig geprüft werden, bevor eine weitere Bearbeitung erfolgen kann.
Design- und Markierungsspezifikationen für dreiachsige CNC-Toleranzstandards
Unregelmäßige Beschriftungen auf Zeichnungen sind der Hauptgrund für zu große Toleranzen und erhöhte Kommunikationskosten. Folgende Punkte müssen beachtet werden:
Definieren Sie Standardtoleranzniveaus: Wenn die spezifische Toleranz nicht markiert ist, muss der Standardstandard (z. B. GB/T 1804-m oder ISO 2768-m) in der Titelleiste der Zeichnung angegeben werden, um zu vermeiden, dass die Verarbeitung gemäß der standardmäßigen „allgemeinen mittleren Toleranz“ zu einer zu lockeren Passung führt.
Wichtige Abmessungen sind einzeln gekennzeichnet: Für wichtige Abmessungen wie Passflächen, Passstiftlöcher und Dichtflächen müssen Toleranzzonen separat markiert werden (z. B. Ø20 H7, Ø20 k6), und auf Standardtoleranzen kann man sich nicht verlassen. Passtoleranzen müssen gemäß der Norm GB/T 1800 berechnet werden, um sicherzustellen, dass der minimale Spalt oder die minimale Interferenz den funktionalen Anforderungen entspricht.
Anmerkung zur geometrischen Toleranz (GD&T).: Die dreiachsige CNC-Steuerung ist gut in der Lage, lineare Abmessungen zu kontrollieren, verfügt jedoch über eine schwache Kontrolle über geometrische Toleranzen wie Position und Rundheit. Beispielsweise beträgt die Koaxialitätsanforderung zweier Löcher 0,05 mm. Durch die bloße Kontrolle der linearen Toleranz jedes Lochs kann nicht sichergestellt werden, dass die Koaxialitätsreferenz separat markiert werden muss.
Vermeiden Sie enge Toleranzen: Eine Markierung von ±0,01 mm auf der nicht passenden Oberfläche und der nicht dichtenden Oberfläche ist bedeutungslos und erhöht die Bearbeitungszeit und die Ausschussrate erheblich. Nach dem Grundsatz „Funktion geht vor, wirtschaftlich und vernünftig“ werden unkritische Abmessungen auf ±0,1 mm oder noch mehr gelockert.
Dreiachsige CNC-Toleranzanomalienuntersuchung und Optimierungsstrategie
Wenn die Toleranzen in der Massenproduktion weiterhin vom Standard abweichen, führen Sie die Fehlerbehebung nach folgender Logik durch:
- Überprüfung des Werkzeugstatus: Messen Sie den tatsächlichen Durchmesser des Werkzeugs nach dem Verschleiß und aktualisieren Sie die Werkzeugkompensationsparameter. Für Hartmetallwerkzeuge wird ein Konto zur Verwaltung der Werkzeuglebensdauer eingerichtet und alle 100 verarbeiteten Teile ist ein Werkzeugaustausch oder eine Werkzeugreparatur obligatorisch.
- Optimierte Spannmethode: Verwenden Sie für dünnwandige Teile spannungsarme Spannmethoden (z. B. pneumatische Klemmen, Schwammpads), lösen Sie die Klemmen und warten Sie 5–10 Minuten vor der Endbearbeitung, damit sich das Werkstück vor der Endbearbeitung elastisch erholen kann.
- Kompensation thermischer Verformungen: Zeichnen Sie die Dimensionsänderungsregeln bei unterschiedlichen Umgebungstemperaturen auf und erstellen Sie ein thermisches Kompensationsmodell. Lassen Sie das Werkstück vor der Fertigstellung mindestens 2 Stunden lang in einer Umgebung mit konstanter Temperatur ruhen.
- Programm- und Prozessanpassungen: Reduzieren Sie den Rückschnitt zum Schlichten (empfohlen 0,1–0,2 mm) und verringern Sie die Vorschubgeschwindigkeit, um die Oberflächenqualität und Maßhaltigkeit zu verbessern. Ordnen Sie bei Teilen mit tiefem Hohlraum die Schnittreihenfolge angemessen an, um einen durch Spannungskonzentration verursachten Verzug zu vermeiden.
Durch die oben beschriebene systematische Untersuchung können die meisten Toleranzabweichungen bei dreiachsigen CNC-Maschinen innerhalb von 48 Stunden lokalisiert und behoben werden, wodurch vermieden wird, dass die gesamte Charge verschrottet wird.
FAQ
Was sind die Standardtoleranzen für die dreiachsige CNC-Bearbeitung?
Wenn die Zeichnung nicht markiert ist, wird normalerweise standardmäßig GB/T 1804-m (mittlere Präzision) oder ISO 2768-m implementiert, und die lineare Maßtoleranz beträgt etwa ±0,1 mm bis ±0,2 mm im Bereich von 0,5 mm bis 1 mm. Es wird jedoch empfohlen, die Standardstandards in den Zeichnungen deutlich zu kennzeichnen, um Unklarheiten zu vermeiden.
Kann eine dreiachsige CNC stabil eine Toleranz von ±0,01 mm erreichen?
Dürfen. In einer Werkstatt mit konstanter Temperatur kann die Drei-Achsen-CNC mithilfe von Präzisionsvorrichtungen und Online-Inspektion eine hochpräzise Toleranz von ±0,01 mm erreichen. Es ist jedoch zu beachten, dass diese Genauigkeit empfindlich auf Werkzeugverschleiß und thermische Verformung reagiert, sodass die Inspektionshäufigkeit und das Werkzeuglebensdauermanagement erhöht werden müssen.
Beeinflusst die Oberflächenrauheit die Toleranzen?
Die Oberflächenrauheit (Ra) hat keinen Einfluss auf die Maßtoleranz, wirkt sich jedoch auf die Reibung, die Abdichtung und die Ermüdungslebensdauer der Baugruppe aus. Eine große Rauheit (Ra>3,2 μm) führt dazu, dass der tatsächliche Spalt der Passfläche größer wird. Es wird empfohlen, in den Zeichnungen sowohl die Maßtoleranz als auch die Rauheitsanforderungen zu vermerken.
Was sind die Unterschiede zwischen dreiachsigen CNC-Toleranzen für Edelstahl- und Aluminiumlegierungen?
Die Aluminiumlegierung weist eine geringe Schnittkraft, große Verformung und leicht kontrollierbare Toleranzen (±0,02 mm) auf. Edelstahl hat eine schlechte Wärmeleitfähigkeit, ist leicht zu härten und weist etwas größere Toleranzschwankungen auf (±0,05 mm). Bei der Bearbeitung von Edelstahl müssen scharfe Werkzeuge und ausreichend Kühlmittel verwendet werden, um thermische Verformung und Aufbauschneidenbildung zu kontrollieren.
Wie wählt man den geeigneten Toleranzstandard aus?
Wählen Sie entsprechend der Funktion des Teils: Wählen Sie die Güteklasse IT6–IT8 (±0,01–0,05 mm) für die Passfläche; Wählen Sie die Güteklasse IT10–IT12 (±0,1–0,5 mm) für die nicht passende Strukturoberfläche. Vermeiden Sie enge Toleranzen bei unkritischen Abmessungen, um Verarbeitungskosten und Ausschussraten zu reduzieren.
Schlussfolgerungen und Handlungsempfehlungen
Toleranzstandards für die dreiachsige CNC-Bearbeitung sind keine isolierten technischen Parameter, sondern eine systematische Entwicklung von Design, Technologie, Materialien und Tests. Das Verständnis des IT-Bewertungssystems, die Beherrschung der Materialeigenschaften und die Standardisierung von Zeichnungsmarkierungen sind der Schlüssel zur Kontrolle der Toleranzkosten und zur Sicherstellung der Qualität. Wenn Sie Bearbeitungsbedarf für Präzisionsteile haben, können Sie sich auf unsere Anweisungen zum Oberflächenbehandlungsprozess und den Toleranzkontrollprozess beziehen. Gerne senden wir Ihnen Zeichnungen und technische Spezifikationen zu. Unser Ingenieurteam unterbreitet Ihnen innerhalb von 24 Stunden DFM-Vorschläge und detaillierte Angebote, um Sie bei der Optimierung Ihres Designs und der schnellen Lieferung hochpräziser Teile zu unterstützen.



