





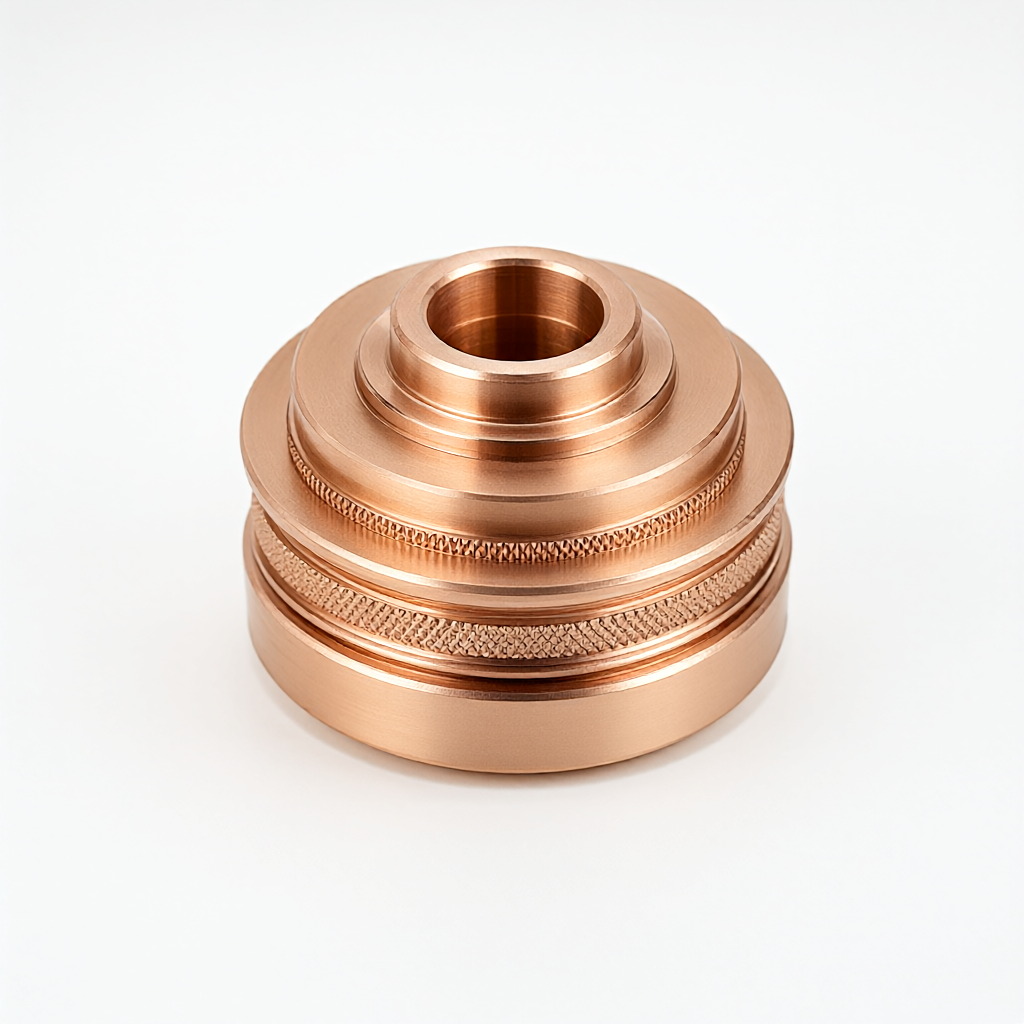
Die Kupferteile des Vakuumhohlraums von Halbleitergeräten werden per CNC bearbeitet, um die Anforderungen an Luftdichtheit und Wärmeleitfähigkeit in Hochvakuumumgebungen zu erfüllen. Es unterstützt die kundenspezifische Anpassung von sauerstofffreiem C11000-Kupfer und anderen Qualitäten mit einer Toleranz von bis zu ±0,01 mm. Für die Hohlraumdichtfläche, die Balgverbindungsposition und die interne Stützstruktur ist ein Verbundprozess vom Grobschneiden bis zum Feindrehen vorgesehen, um sicherzustellen, dass die Innenwandbeschaffenheit Ra0,4 μm beträgt und die Vakuumanforderung von 10^-5 Pa erfüllt.
Spezifikationen und Verarbeitungsmöglichkeiten
Das Hauptmaterial dieses Teils ist sauerstofffreies Kupfer C11000, Berylliumkupfer C26800 oder Messing, und das Material kann entsprechend den Wärmemanagementanforderungen von Vakuumgeräten ausgewählt werden. Der Verarbeitungsgrößenbereich umfasst Durchmesser Φ5–Φ300 mm, Länge L5–800 mm, minimale Wandstärke, typischer Wert 0,5 mm, maximales Gewicht, angepasst nach Zeichnungen. Die Kernprozessparameter sind wie folgt:
- Materialqualität: C11000 sauerstofffreies Kupfer (Leitfähigkeit ≥100 % IACS), C26800 Berylliumkupfer (hohe Elastizität, Spannungsrelaxationsbeständigkeit)
- Größenbereich: Drehdurchmesser Φ5-Φ300 mm, Länge L5-800 mm; Fräsbereich ±±0,01 mm
- Toleranzniveau: ±0,01 mm für kritische Passflächen, ±0,02 mm für allgemeine Abmessungen
- Oberflächenbeschaffenheit: Dichtfläche Ra0,4μm, Innenwand Ra0,8μm, Außenwand Ra1,6μm
- Wärmebehandlung: optionale feste Lösung + Alterungsbehandlung, die Berylliumkupferhärte kann HV400+ erreichen
- Oberflächenbehandlung: passiviert, eloxiert (Aluminiumteile) oder poliert, Kupferteile behalten meist die Metallfarbe oder werden vernickelt
Anwendbare Branchen und typische Anwendungen
Diese Art von Kupferteilen wird häufig in Vakuumhohlraummodulen von Halbleiter-Fotolithografiemaschinen, Ätzmaschinen und PVD/CVD-Geräten verwendet. Zu den konkreten Anwendungsszenarien gehören:
- Vakuumkammer-Dichtungsflansch: Um ein Austreten von Helium zu verhindern, ist eine hochpräzise Konzentrizität erforderlich
- Interner Stützring und Positionierungsteile: Halten Plasmabeschuss stand und erfordern Korrosionsbeständigkeit
- Kühlkörper- und Wärmeableitungskomponenten: Kupferteile mit hoher Wärmeleitfähigkeit zur schnellen Wärmeableitung vom HF-Generator
- RF-Fensterhalterung: Präzise Gewindepassung zur Gewährleistung der Stabilität der Mikrowellenübertragung
Käufer achten häufig auf die Ausgasungsrate von Teilen unter einem Vakuum von 10^-5 bis 10^-7 Pa. Sauerstofffreies Kupfer kann aufgrund seines geringen Sauerstoffgehalts den Hintergrunddruck deutlich reduzieren und ist daher die erste Wahl für High-End-Geräte.
Prozess- und Gerätekonfiguration
Für die meisten Prozesse kommen eine Zentriermaschine und ein Dreh-Fräs-Verbundzentrum zum Einsatz. Unter den 72 CNC-Geräten sind 8 Zentriermaschinen speziell für Wellen mit einem Schlankheitsverhältnis L/D > 15 ausgelegt und die starre Halterung reduziert den Werkzeugspielraum. Der komplexe Hohlraum nutzt ein 5-Achsen-Bearbeitungszentrum zur Bearbeitung der speziell geformten Oberfläche der Innenwand, um sekundäre Spannfehler zu vermeiden. Die Schlüsseldichtfläche wird von einer speziellen Präzisionsdrehmaschine bearbeitet und der Werkzeugweg ist so optimiert, dass keine Verbindungsspuren entstehen.
Aussehensqualität und Chargenkonsistenz
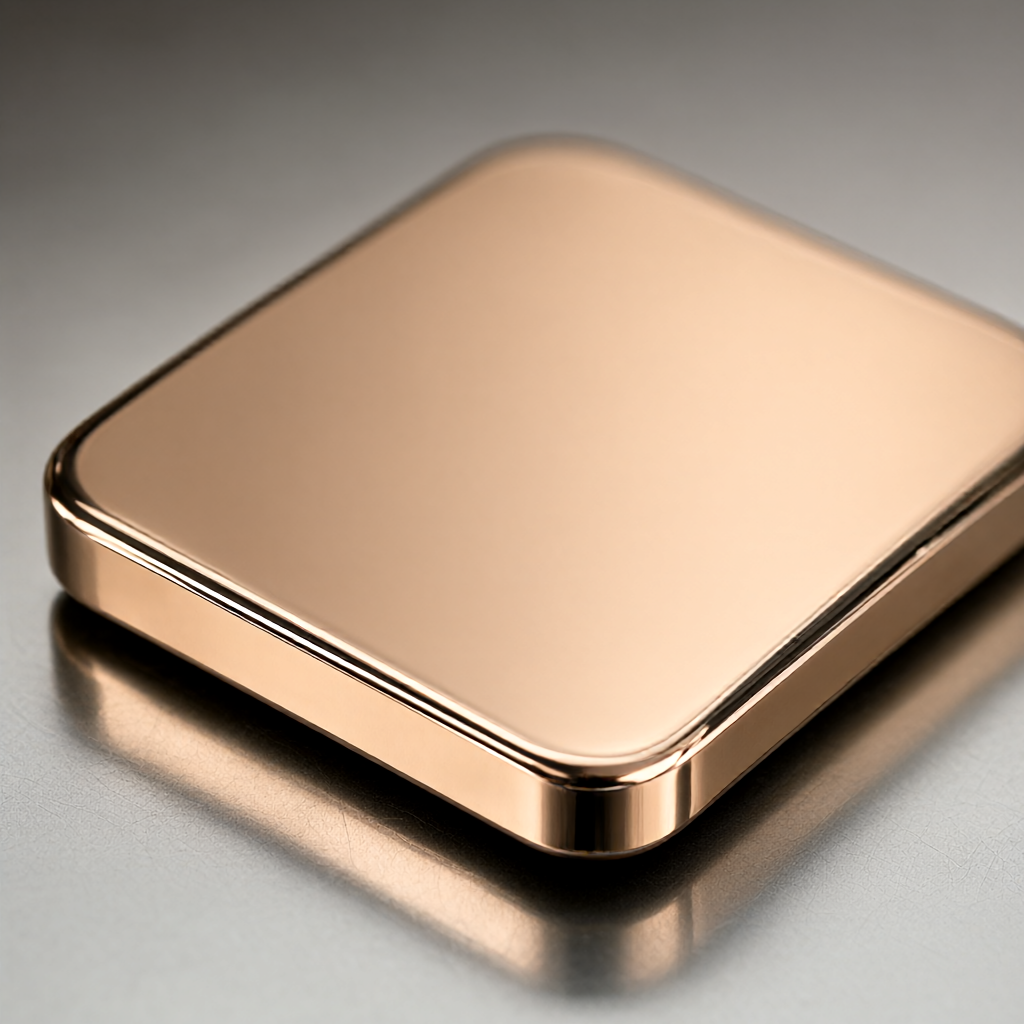
Die Kontrolle des Aussehens ist ein wesentliches Unterscheidungsmerkmal. Eliminieren Sie die Auswirkungen thermischer Verformung durch Online-Überwachung der Schnittkraft und Spindelvibration. Die Konsistenz von Charge zu Charge wird durch die statistische SPC-Prozesskontrolle mit einer kritischen Dimension Cpk ≥ 1,33 überwacht. 100 % vollständige Inspektion vor dem Versand, wobei zur Überprüfung ein Imager und ein Rauheitsmessgerät verwendet werden, um sicherzustellen, dass keine Kratzer, keine Oxidationsflecken und keine Vibrationsspuren bei der Verarbeitung auftreten. Für Teile mit extrem hohen Oberflächenanforderungen stehen Vakuumpolieren oder elektrolytisches Polieren zur Verfügung, um einen Spiegeleffekt zu erzielen.
Qualitätsprüfung und Anpassungsprozess
Die Qualitätskontrolle erstreckt sich über den gesamten Lebenszyklus und läuft wie folgt ab:
- Eingangskontrolle des Materials: Überprüfung des Materialzertifikats, Spektrometererkennung des Elementgehalts, Prüfung der Härteprobe
- Bestätigung des ersten Artikels: dreidimensionale Koordinatenmessung in voller Größe, Vakuum-Leckerkennungstest (erforderlich).



