





CNC 대형 부품 가공의 툴링 설계 핵심 원리
정밀 CNC 부품 사용자 정의중대형 CNC 가공가장 큰 도전은 절단 자체가 아니라 대형 가공소재가 클램프, 롤오버 및 후속 공정에서 일관성을 유지하도록하는 방법입니다. 길이가 500mm를 초과하거나 무게가 50kg을 초과하는 알루미늄 합금 또는 강철 구조의 경우 전통적인 3 개의 발톱 척 또는 간단한 판은 종종 최종 치수 공차에 영향을 미치는 응력 변형을 초래합니다 (일반적으로 ± 0.01mm에서 ± 0.05mm 범위가 필요합니다).
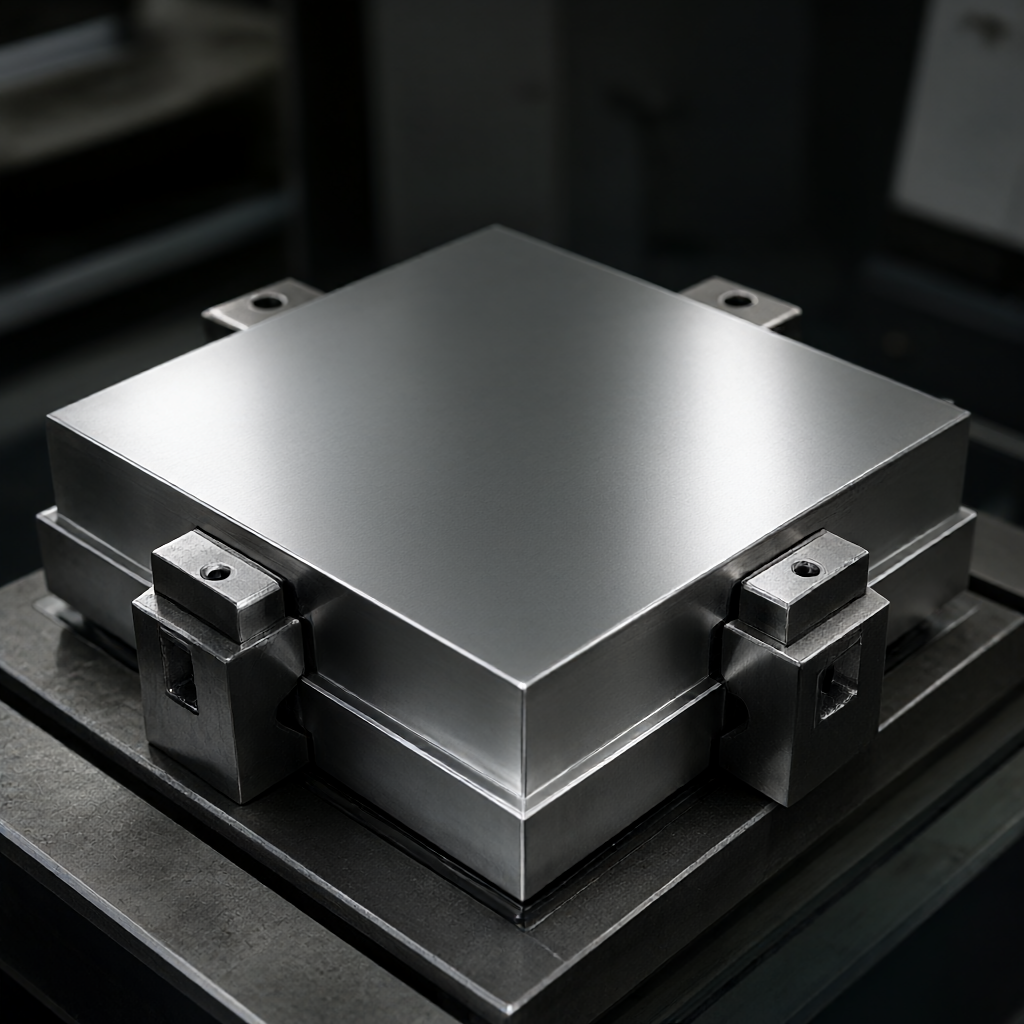
작업복 디자인의 핵심은 '지지와 포기'의 균형에 있습니다. 벽이 얇은 대형 부품의 경우 흡착력으로 인한 변형을 줄이기 위해 표면 접촉 대신 점 접촉 지지대를 사용하는 것이 좋습니다. 설계 시 열팽창 계수를 시뮬레이션해야 하며(알루미늄은 약 23μm/m·K, 강철은 약 12μm/m·K), 부품을 제거할 수 없거나 절삭열 축적으로 인해 치수가 허용 오차를 벗어나는 것을 방지하기 위해 0.1mm~0.2mm의 조립 간격을 남겨 둡니다. 또한, 툴링 자체는 충분한 강성을 가져야 하며 고유 진동수는 스핀들 절단 주파수를 피해야 합니다. 공진으로 인한 표면 떨림을 방지하려면 일반적으로 툴링의 고유 주파수를 절삭 여기 주파수보다 30% 이상 높게 설정하는 것이 좋습니다.
기준 변환 및 2회 장착 정책
대형 가공에는 면을 먼저 밀링한 다음 측면과 상단 면을 대칭 이동하는 등의 여러 공정이 필요합니다.데이텀 반복 배치 정밀도핵심 지표가 됩니다. 단일 원통형 핀 대신 맞춤형 스플라인형 위치 지정 핀이나 4면 위치 지정 블록을 사용하여 6개 자유도 중 중요한 5개를 제한하는 것이 좋습니다. 내부에 구멍이 있는 대형 쉘의 경우 주요 외부 치수를 먼저 처리하고 0.2mm의 여백을 남긴 다음 뒤집어서 내부를 마무리하고 마지막으로 균일하게 연마하거나 디버링하는 것이 좋습니다.
복잡한 곡면을 처리하기 위해 4축 또는 5축 동시 처리를 사용하는 경우 툴링 설계에서 툴 회피를 고려해야 합니다. 쇼이메탈에서 제공하는 5축 머시닝센터의 경우, 도면 검토 단계(DFM)에서 엔지니어와 소통하여 공구 간섭 영역을 표시하는 것이 좋습니다. 얇은 갈비뼈의 경우(



