탄화물 CNC가공과 연삭배합의 핵심논리
초경합금(텅스텐 카바이드)의 경도는 HRA 89-94만큼 높기 때문에 기존 절삭 공구로는 효과적으로 절단하기가 어렵습니다. 따라서 업계에서는 "황삭 + 미세 연삭"의 복합 공정 경로가 일반적으로 사용됩니다. 정밀 부품 맞춤화 시나리오에서 특수 연마 벨트/연삭 휠과 결합된 CNC 연삭기는 재료 제거율(MRR)과 치수 안정성의 균형을 맞출 수 있습니다. 연삭 잔류 응력과 열 변형 제어를 무시하면 후속 조립 공차가 공차를 쉽게 초과할 수 있습니다. 이 기사에서는 공정 경로, 매개변수 창 및 표면 무결성의 3가지 차원에서 초경합금 연삭 협력의 실질적인 핵심 사항을 분석하여 엔지니어가 DFM 단계에서 흔히 발생하는 오류를 방지하는 데 도움을 줍니다.
공정 경로 선택: 절단이 아닌 연삭을 선택하는 이유
가공방식에 대한 재료특성과제한
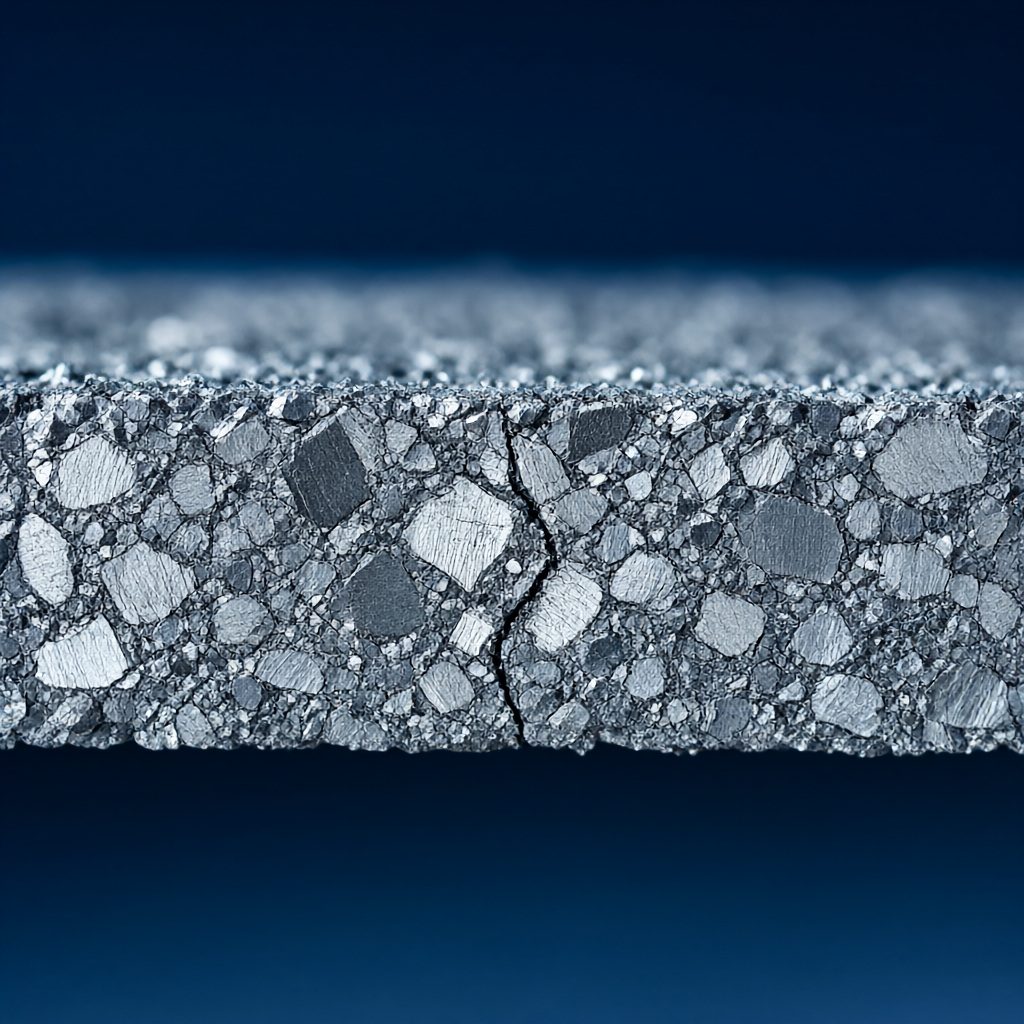
텅스텐 탄화물 은 텅스텐 탄화물 곡물 과 코발트 / 니켈 바인더 로 구성 되 어 있 으며 , 골절 인성 이 낮 으며 , 절단 시 균열 및 균열 확장 이 발생 하 기 쉽 습니다 . 대조 적 으로 , 연삭 은 마이크 로 절단 - 압출 복합 공정 이 며 , 단일 연삭 입자 의 절단 두께 는 매우 작 습니다 (일반 적 으로 매우 작 습니다) .