






알루미늄 합금 등급 선택이 CNC 가공성능에 미치과영향
정밀 알루미늄 합금 CNC 부품의 사용자 정의에서, 재료 등급은 가공의 어려움, 비용 및 최종 성능을 결정하는 핵심 변수입니다. 엔지니어는 강도 또는 비용에만 초점을 맞추는 경우, 종종 리드 타임 및 수율에 대한 절삭 특성의 중요한 영향을 무시합니다. 주류 항공 등급 알루미늄, 7075-T6는 종종 구조 부품에 사용되지만, 경화 특성, 절단 저항, 공구 마모가 빠르다. 대조적으로, 6061-T6는 우수한 절삭 및 가공 안정성을 가지고 있으며, 대량 생산에서 효율성과 비용 효율성을 고려하는 일반적인 선택이며, 5052-H32는 우수한 내식성 및 표면 성형 기능으로 인해 외관 또는 판금 결합에 사용됩니다.
구매 결정에는 "절삭 계수"를 이해하는 것이 중요합니다. 6061 알루미늄 합금과상대적인 절삭 성능은 표준 탄화물 또는 특수 고속 강철 공구를 사용하여 안정적인 이송을 유지할 수 있습니다. 7075는 온도 상승을 무력화하고 가공소재의 열 변형을 방지하기 위해 절단 깊이와 속도를 줄여야합니다. 도면에 지정된 등급이 없는 경우 6061-T6을 권장하여 사후 처리 재작업의 위험을 줄이는 것이 좋습니다.
상용 알루미늄 합금 등급의 특성 비교
- 6061-T 6: 가공이 용이하고 용접이 용이하며 표면 코팅 효과가 우수하여 대부분의 일반 기계 및 가전제품 케이스에 적합합니다.
- 7075-T 6특정 강도는 항공 우주, 고급 기계 구조 부품에 적합하지만 부식 저항성이 약간 부드럽게고 표면에 흰색 러스티이 발생하기 쉽습니다.
- 5052-H 32좋은 내식성, 우수한 성형성, 야외 장비, 연료 탱크 또는 표면 연마가 필요과 외관에 적합합니다.
CNC 가공 공차와 표면 거칠기 표준 해석
공차 기능은 공장의 공정 제어 수준을 직접적으로 반영합니다. 알루미늄 합금 CNC 가공 선택에서는 도면의 공차 수준이 일반적인 공차 (예 : ISO2768-mK)인지 정확한 공차인지 명확해야합니다. 전통적인 3 축 밀링 치수 공차는 일반적으로 ± 0.1mm로 제어되며 5 축 연결 자동차 밀링 복합 공정은 정밀 고정장치를 사용하여 ± 0.01mm 이내에서 핵심 치수 공차를 안정화합니다.
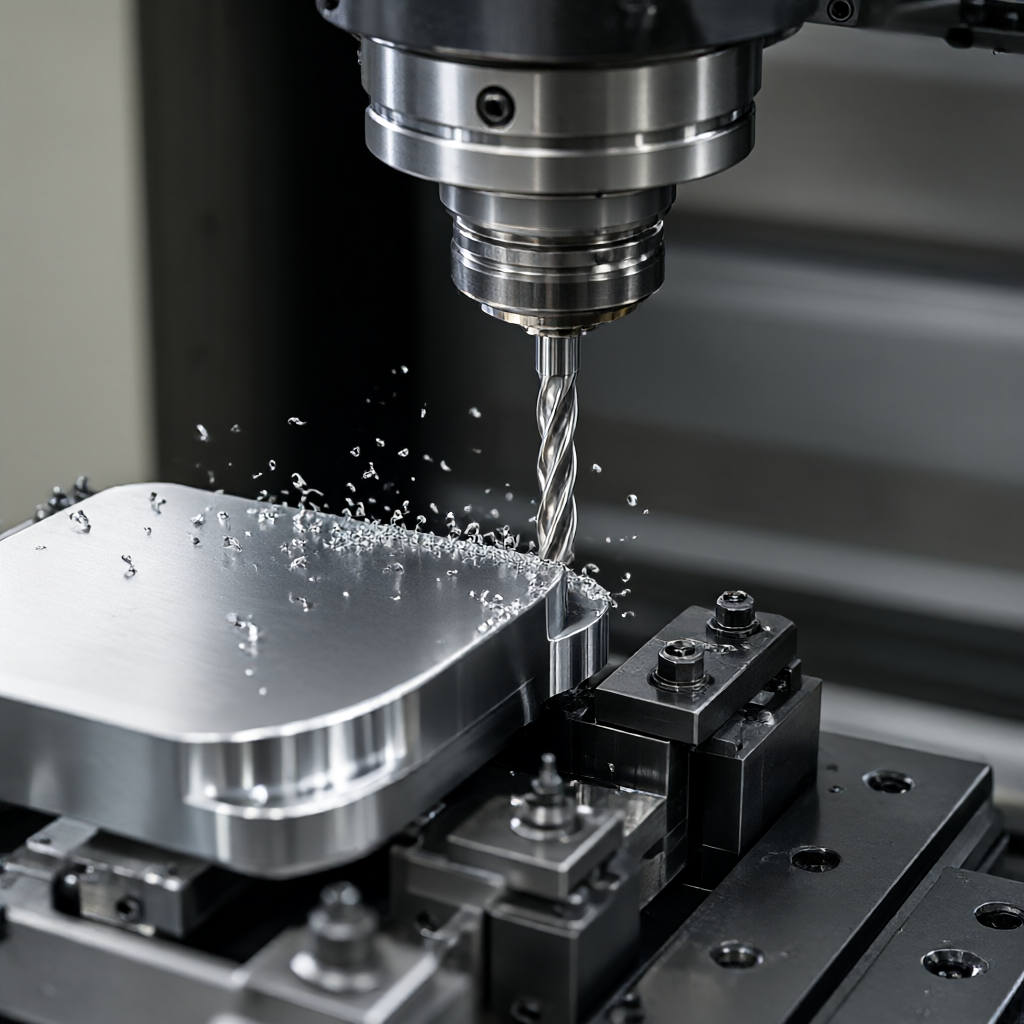
표면 거칠기 (Ra)는 외관과 조립 기능의 이중 지표입니다. 일반적인 밀링 표면의 Ra 값은 0.8-1.6μm 사이입니다. 높은 광택 표면 또는 거울 효과를 달성하기 위해, 디버링, 연마 또는 양극 산화를 증가시킬 필요가 있습니다. 광학 장치 또는 고급 3C 제품의 경우, Ra0.4μm는 일반적인 수용 임계값이되었으며, 이는 가공 단계에서 합리적인 연마 마진을 예약하고 깊은 칼 자국이 후속 처리에 영향을 미치지 않도록합니다.
제조 원가와 연관된 공차 등급
| 공차 등급 | 일반 치수 범위 | 가공 방법 | 원가 계수 |
|---|---|---|---|
| 표준 공차 | ± 0. 1 mm | 3 축 밀링/선반 가공 | 데이 텀 |
| 정밀 공차 | ± 0. 05 mm | 정밀 고정 장치 위치 지정 | 1.3 1. 5 |
| 고정밀 공차 | ±0.01 mm | 5축/차 밀링 복합 + 다중 장착 클립 | 2.0이상 |
다양한 표면 처리 옵션의 장점과 단점 평가
표면 처리는 외관뿐만 아니라 알루미늄 부품의 내식성과 후속 스프레이 접착에도 영향을 미칩니다. 솔루션을 비교할 때 공정 주기와 배치 일관성을 평가해야합니다. 양극 산화는 가장 일반적으로 사용되는 알루미늄 부품의 표면 경화 및 착색 공정이며, 표준 필름 두께는 8-12μm이며, 우수한 마모 및 러스티 방지를 제공합니다. 모래 분사는 가공 칼 패턴을 제거하고 매트 질감을 제공하며, 종종 양극 산화 상위에 필요한 프로세스로 사용됩니다.
특별한 외관 요구 사항이있는 프로젝트의 경우, 거울 연마와 하드 양 (30μm 이상)은 두 가지 매우 다른 경로입니다. 거울 연마는 시각적으로 높은 마무리를 추구하지만 작업의 내부 잔류 응력에 민감하며 저온 노화와 함께 처리해야합니다. 하드 양은 더 두꺼운 산화 막을 통해 경도를 향상시키고 높은 마찰 조건에 적합합니다. 선택은 최종 사용 환경 (예를 들어, 야외 소금 안개, 핸드 헬드 마찰)에 따라 프로세스 체인을 밀어 넣어야합니다.
가공 공정 경로 및 클램핑 방식 설계
공정 경로 의 합리 성 은 가공 변형 의 양 과 장비 활용 을 결정 합니다 . 얇 은 벽 알루미늄 부품 의 경우 (벽 두께)


