





産業用ロボットのジョイント減速機ハウジングは、精密伝達システムの中核となる耐荷重コンポーネントであり、ロボットの繰り返し位置決め精度と動作の安定性を直接決定します。 ShowyMetal は、7075 アルミニウム合金またはステンレス鋼のカスタマイズされた CNC フライス加工サービスを提供します。 5軸同時加工と洗練された表面処理により、ハウジング内の遊星歯車キャビティと外部取り付けフランジの一体精密成形を実現し、高剛性、軽量、強力なバッチ一貫性を備えたロボットメーカーの構造部品サポートを提供します。
仕様とカスタマイズ機能
ロボット関節の軽量化と強度を徹底的に追求するため、この部品の材質には軽量化と耐振動性の両方を考慮した航空グレードの7075アルミニウム合金を主に採用しています。高負荷または特別な耐食要件の場合は、316L ステンレス鋼または 45# 鋼も使用できます。加工寸法は通常、長さ、幅、深さ50mmから500mmの範囲をカバーしており、公差は厳密に管理されています。通常、直線寸法公差は±0.01mmに達し、合わせ面粗さはRa0.4μm以内に管理されており、歯車の噛み合いすきまによる伝達誤差を効果的に低減します。
- 材料グレード:7075-T65 アルミニウム合金、304/316L ステンレス鋼、45# 鋼、42CrMo、さまざまなエンジニアリング プラスチックのカスタマイズをサポートします。
- 加工サイズ:エンベロープ全体のサイズは50〜500mmで、特殊な形状の構造も3D図面に従って完全にカスタマイズできます。
- 公差基準:通常公差は±0.02mm、精密嵌合面は±0.01mmに達する場合があります。
- 表面処理:陽極酸化処理(10~20μm)、硬質酸化処理、サンドブラスト処理、黒染め処理、伸線処理、マイクロアーク酸化処理等が施されており、外観に傷や不純物がありません。
該当する業界と一般的なアプリケーションシナリオ
このシェルは、産業用ロボット本体の製造、インテリジェント物流仕分けシステム、自動医療画像装置、ハイエンド半導体装置などで広く使用されています。その中心的な価値は、関節の複雑な動きによって引き起こされるシェルの変形の問題を解決することにあります。内歯車支持軸穴と外周フランジの位置決め面の5軸加工が1回のクランプで完了するため、複数回の位置決めによる累積誤差が軽減され、減速機の動作がスムーズになります。また、外観の高光沢仕上げにより、ハイエンド自動生産ラインの見た目の美しさと防錆の厳しい要求に応えます。
主要工程と製造装置の構成
精密加工は、装置の精度とプロセスロジックのマッチングに依存します。製造チームは、さまざまな仕様の 72 台の CNC 装置を利用して、さまざまなシェル構造に合わせてプロセス計画をカスタマイズしました。内部に複数の空間交差部や角度のあるシャフト穴がある減速機ハウジングの場合、ジョイントの切削には 5 軸マシニング センターを使用する必要があります。ツールのサイドエッジは球状のキャビティ壁にフィットし、加工の死角を避けることができます。回転体が主体の構造の場合、CNC センタリング マシンまたはターニング フライス複合工作機械を使用して、内円と外円を同期して旋削し、同軸度を向上させます。外観品質管理の観点から、位置決めには専用治具を使用しております。内部加工後、外面を裏返して加工します。陽極酸化処理後のシェル表面がオレンジピール効果やチップの粉砕なしに均一な高光沢を示すように、切断パスとスピンドル速度が厳密に制御されます。
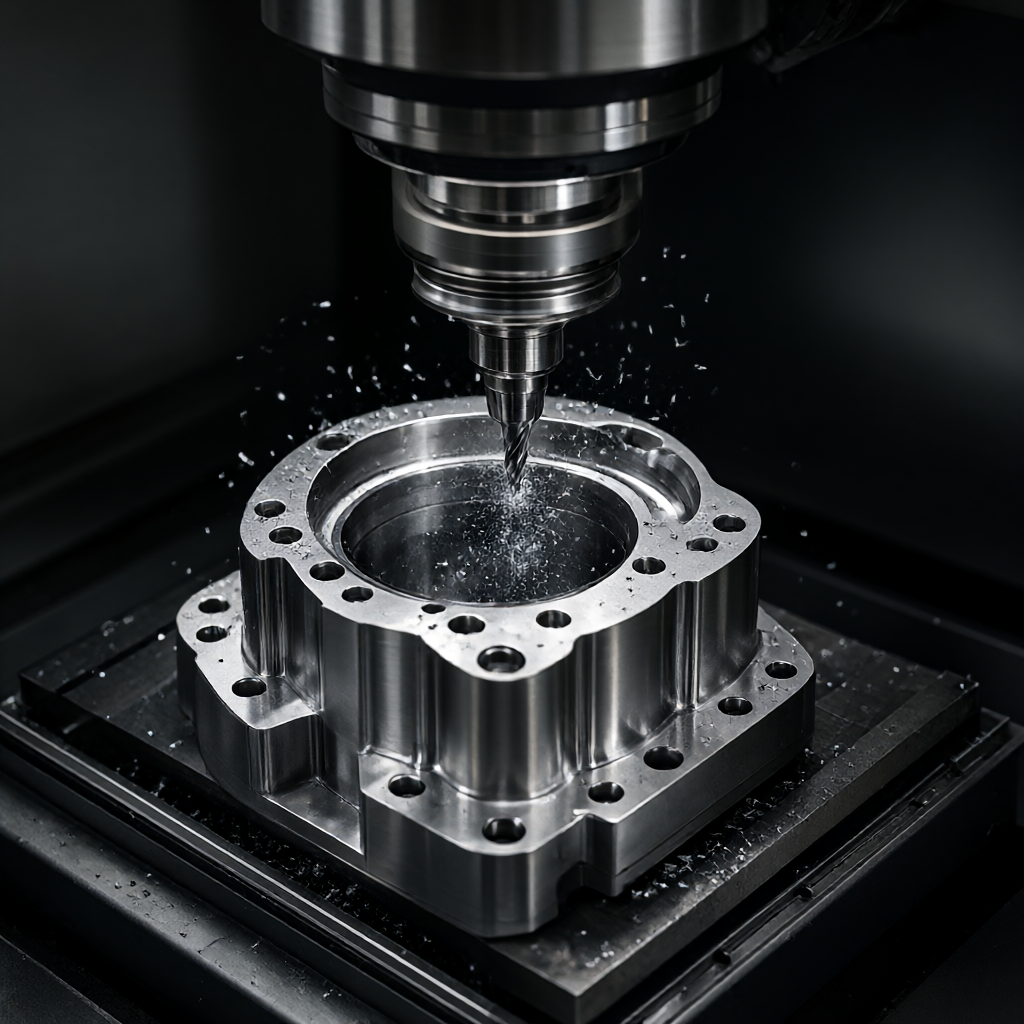
ソリューションの比較: 5 軸フライス加工と旋削フライス加工を組み合わせた加工
| コントラストの寸法 | 5軸フライス加工 | 旋削とフライス複合加工 |
|---|---|---|
| 適用部品の特徴 | 複雑な特殊形状のキャビティ、傾斜した軸穴、非回転面構造を含む | 主に円筒面で、内径、外径、エンドミルの加工を完了するには 1 回のクランプが必要です |
| 同軸度制御 | 治具の位置に依存し、厳密な設計ベースの変換が必要 | 旋削とミーリングを一体化することで、軸穴と外周円の高い同軸度が自然に確保されます。 |
| 処理効率 | 頻繁な工具交換、複雑な構造の単一部品または中小規模のバッチに適しています | 1 つのツールバーで複数のプロセスを完了できるため、所要時間が大幅に短縮されます。 |
| 外観品質管理 | 多面カットでは表面のカッターマークを厳密に管理する必要があります | 連続旋削により、Ra0.4μm以上の表面粗さが容易に得られます。 |
検査体制とバッチ納期
品質は製造業の最低ラインです。原材の入庫から完成品の出荷まで5つのレベルで行われます。入荷した材料の検査では、分光計を使用して材料の組成と金属組織を確認します。最初の製品確認段階では、エンジニアと品質検査官が共同で 3 次元座標レポートを検証します。工程検査では、キーシャフト穴の深さと一致する寸法を比例ベースでランダムにチェックします。出荷前に光学式投影機と粗さ計を使用した表面品質の確認を中心とした本格的な検査を実施します。量産納期は通常 15 ~ 25 日以内に制御され、サンプリング サイクルは短く、研究開発チームは設計変更に迅速に対応できます。生産スケジュール システムは、顧客のマルチ周波数プロジェクト ノードに合わせて柔軟に調整できます。
よくある質問 (FAQ)
減速機ハウジングの精密合わせ面の公差はどのくらいですか?
5軸マシニングセンターと高精度治具の連携により、合わせ面の寸法公差は通常±0.01mm以内に管理され、円筒度や同軸度は図面の特定要件に応じてカスタマイズ可能です。
シェル内部の深い空洞を加工した後、ナイフの跡を残さないようにするにはどうすればよいでしょうか?
ダウンミーリング戦略と多面切削工具を採用し、小さな切込みと大きな工具送りという戦略と組み合わせて、剛性を確保しながら面品位を向上させます。加工完了後、加工が困難なデッドコーナーを研磨します。
校正サイクルには通常どのくらい時間がかかりますか?
従来の構造試作ではサイクルが短くなります。プロセス分析と機械加工の手配は通常 3 ~ 5 営業日以内に完了し、3D モデル DFM レビュー レポートは 48 時間以内に提供されます。
量産の場合の納期はどのくらいかかりますか?
既存の 72 ユニットの生産能力に基づくと、構造の複雑さや表面処理プロセスの要件に応じて、大量注文の納品は通常 15 ~ 25 日以内に完了します。
7075 アルミニウム合金ケーシングに黒陽極酸化処理を施すことはできますか?
ブラックやミリタリーグリーンなどの従来の陽極酸化色をサポートしており、膜厚は10〜20μmに制御されており、耐食性と外観の均一性の要件を満たすことができ、確認のためのカラーカードの比較が可能です。
カスタマイズされたソリューションを入手する
新世代のジョイント減速機ハウジングを開発している場合、または量産の外観品質の変動に直面している場合は、図面または 3D モデルをエンジニアリング チームに提出してください。特定の構造特性に基づいて、より優れた材料グレード、プロセスルート分割、ツールの最適化、外観品質保証などの DFM 提案を提供し、研究開発の検証サイクルを短縮します。正確な見積もりを得るために図面をすぐに送信してください。



